



Schweißverfahren erklärt: Arten, Techniken & praktische Anwendungen
In diesem Artikel lernen Sie, was Schweißen ist: 10 verschiedene Schweißverfahren mit Funktionsweise, Vorteilen, Nachteilen, Anwendungen und mehr.
Am Ende können Sie die PDF-Datei dieses Artikels herunterladen.
Was ist Schweißen?
Schweißen ist ein dauerhaftes Fügeverfahren, bei dem zwei Metallstücke durch Erhitzen auf ihre Schmelzpunkte zu einem Stück verbunden werden. Zusatzwerkstoff (Füllmetall) wird während des Erhitzens zugegeben, um die beiden Teile zu verbinden.
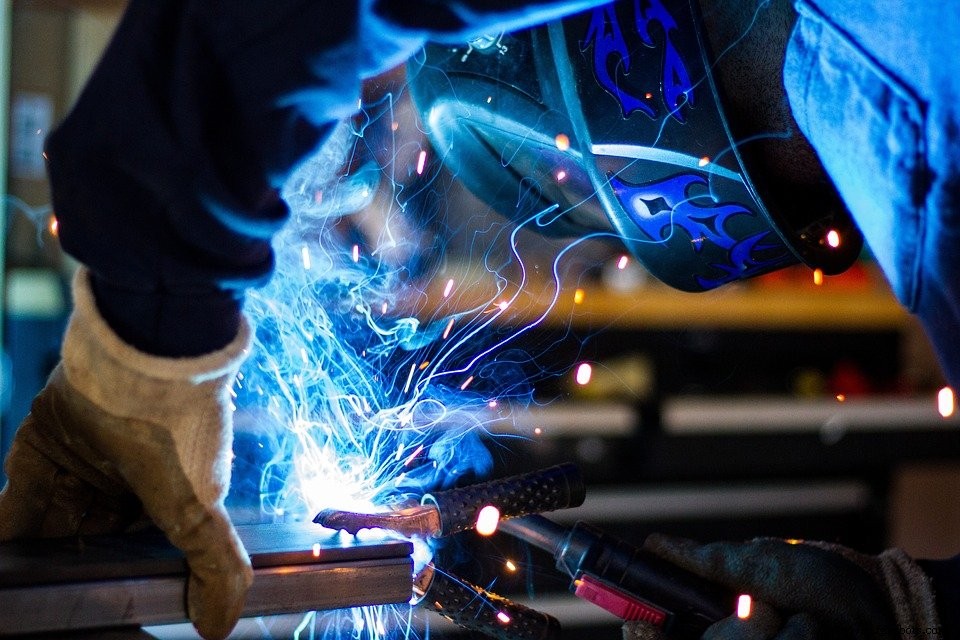
Allgemein: Verfahren, bei dem zwei Metallstücke (gleicher oder ungleicher Art) durch Erhitzen auf eine Temperatur, die hoch genug ist, um die Metalle zu verschmelzen, mit oder ohne Druck und mit oder ohne Zusatzwerkstoff verbunden werden.
Schweißmaschine
Eine Schweißmaschine erzeugt die Hitze und führt das Füllmetall zu. Der Zusatzwerkstoff wird zur Nahtbildung entweder von der Elektrode selbst oder durch separates Füllmaterial zugeführt. Die Temperatur der erzeugten Hitze liegt in der Größenordnung von 6000 °C bis 7000 °C. Lassen Sie uns besprechen, welche verschiedenen Schweißverfahren es gibt und wie sie in der Industrie eingesetzt werden.
Weiterlesen:
- WIG- & MIG-Schweißen: Unterschied zwischen WIG und MIG
- Wie funktioniert Unterwasserschweißen? Und Arten des Unterwasserschweißens
Arten von Schweißverfahren
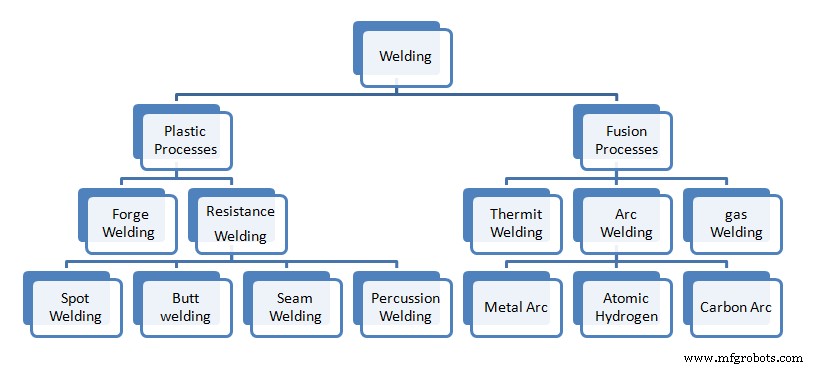
Folgende Schweißverfahren nach Art der Wärmeerzeugung:
- MIG-Schweißen (MIG Welding)
- Elektrodenschweißen / Stabschweißen (Stick Welding / SMAW)
- WIG-Schweißen (TIG Welding)
- Plasmalichtbogenschweißen (Plasma Arc Welding)
- Elektronenstrahlschweißen (Electron Beam Welding)
- Laserstrahlschweißen (Laser Beam Welding)
- Gas-Schweißen (Gas Welding)
- Fülldrahtschweißen (Flux Cored Arc Welding)
- Atomares Wasserstoffschweißen (Atomic Hydrogen Welding)
- Elektroschlackeschweißen (Electroslag Welding)
1. MIG-Schweißen (MIG Welding)
MIG steht für Metall-Inertgas-Schweißen (Metal Inert Gas). Dieses Verfahren wird auch als Gas-Metall-Lichtbogenschweißen (GMAW) oder Drahtschweißen bezeichnet.
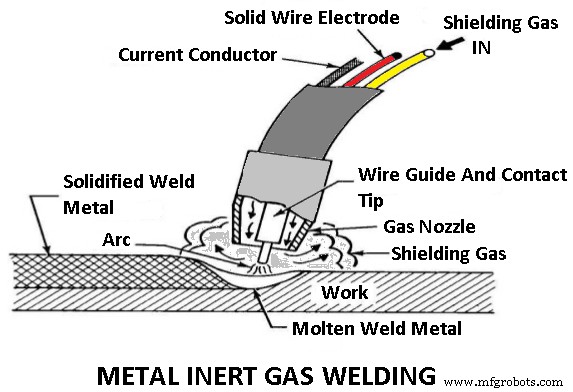
Bei diesem Verfahren dient ein dünner Draht als Elektrode, der von einer Spule an einer Pistole über einen flexiblen Schlauch zur Düse der Schweißpistole/-brenner geführt wird. Der Draht wird kontinuierlich zugeführt, wenn der Abzug der Pistole betätigt wird.
2. Elektrodenschweißen / Stabschweißen (SMAW)
Auch bekannt als handgeführtes Metall-Lichtbogenschweißen, Flussmittel-geschütztes Lichtbogenschweißen oder Stabschweißen. Dabei wird der Lichtbogen zwischen Metallstab/Elektrode (flussmittelbeschichtet) und Werkstück gezündet; sowohl Stab- als auch Werkstückoberfläche schmelzen zu einem Schmelzbad.
Gleichzeitiges Schmelzen der Flussmittelbeschichtung erzeugt Gas und Schlacke, die die Schweißnaht vor Umwelteinflüssen schützen. Elektrodenschweißen ist vielseitig – geeignet für ferro- und nicht-ferrolegierte Werkstoffe in allen Dicken und Positionen.
3. WIG-Schweißen (TIG Welding)
WIG steht für Wolfram-Inertgas-Lichtbogenschweißen (Tungsten Inert Gas Arc Welding), nach AWS auch als GTAW bekannt. Dieses Verfahren wird ebenfalls als Gas-Schweißen bezeichnet (im Originaltext, korrekt: WIG ist ein Lichtbogenschweißverfahren).
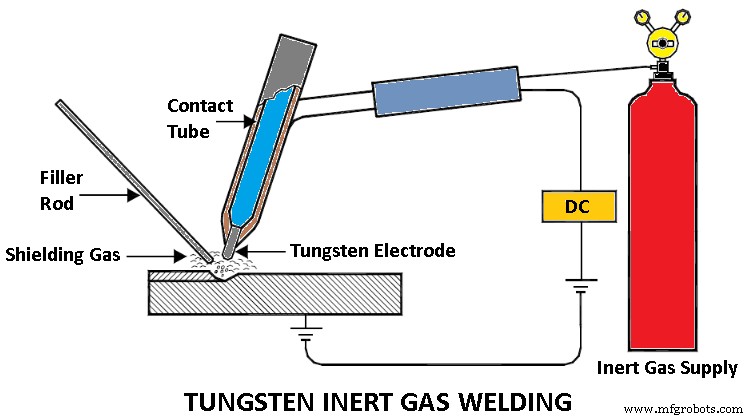
WIG-Schweißen verwendet eine Wolframelektrode, da Wolfram einen hohen Schmelzpunkt hat. Die Elektrode wird heiß, schmilzt aber nicht – sie ist eine nicht-verbrauchende Elektrode (Non-Consumable Electrode). Nicht-verbrauchend bedeutet nicht, dass sie ewig hält, sondern dass sie nicht schmilzt und Teil der Naht wird.
4. Plasmalichtbogenschweißen (PAW)
Plasmalichtbogenschweißen (PAW) ist ein Lichtbogenschweißverfahren, das die Wärme eines komprimierten Lichtbogens zwischen einer nicht-verbrauchenden Wolframelektrode und dem Werkstück (übertragener Lichtbogen) oder einer wassergekühlten Düse (nicht-übertragener Lichtbogen) nutzt.
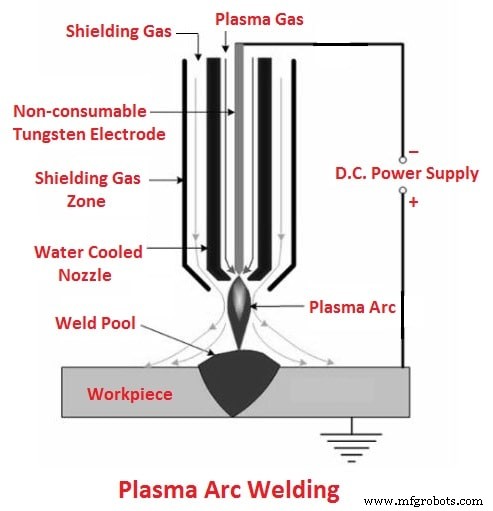
Plasma ist ein gasförmiges Gemisch aus positiven Ionen, Elektronen und neutralen Gasmolchen. Der übertragene Lichtbogen erzeugt Plasma-Strahlen hoher Energiedichte für Hochgeschwindigkeitsschweißen und -schneiden von Keramik, Kupferlegierungen, Stählen, Aluminium, Nickellegierungen, Titanlegierungen.
5. Elektronenstrahlschweißen (EBW)
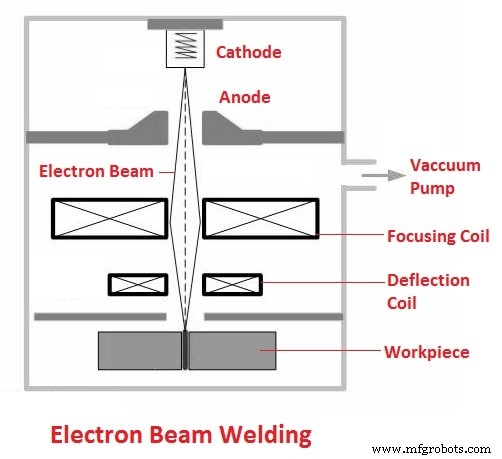
Elektronenstrahlschweißen nutzt die Wärme eines hochenergetischen Elektronenstrahls. Die Elektronen treffen das Werkstück, ihre kinetische Energie wird in thermische Energie umgewandelt, das Metall wird erhitzt, sodass die Werkstückkanten verbunden werden und nach Erstarren eine Naht entsteht.
EBM ist auch ein Flüssigphasenschweißverfahren. Die Metall-Metall-Verbindung entsteht im flüssigen/geschmolzenen Zustand. Es wird als Schweißverfahren beschrieben, da es kinetische Energie der Elektronen zum Fügen zweier Metallwerkstücke nutzt.
6. Laserstrahlschweißen (LBW)
Laserstrahlschweißen (LBW) ist ein Schweißverfahren, bei dem Wärme durch einen hochenergetischen Laserstrahl erzeugt wird, der auf das Werkstück fokussiert ist. Der Laserstrahl erhitzt und schmilzt die Werkstückenden, wodurch eine Verbindung entsteht.
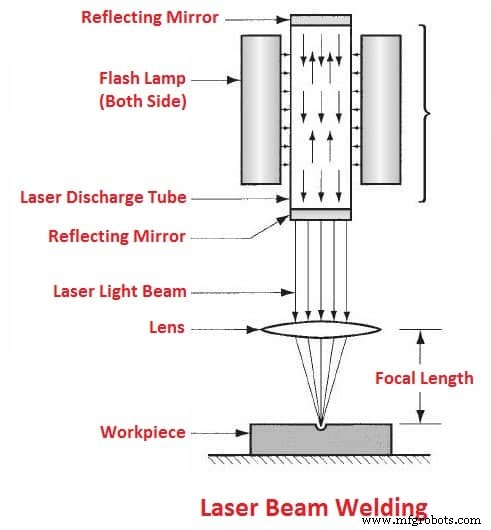
Beim Laserschweißen (LBM) entsteht die Naht als Folge überlappender Punktschweißungen oder als kontinuierliche Naht. Laserschweißen wird in Elektronik, Kommunikation, Luftfahrt, zur Herstellung medizinischer und wissenschaftlicher Geräte mit kleinen Komponenten eingesetzt.
7. Gas-Schweißen (Gas Welding)
Gas-Schweißen wird durch Schmelzen der zu verbindenden Flächen mit einer Gasflamme durchgeführt und das flüssige Metall zusammenfließen lassen, wodurch beim Abkühlen eine feste, kontinuierliche Naht entsteht.
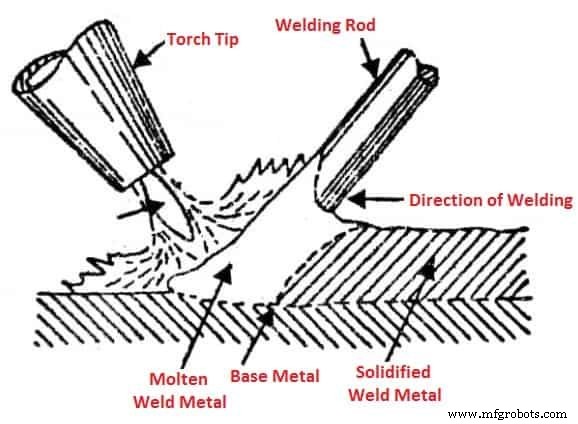
Sauerstoff-Acetylen-Gemische werden am weitesten verwendet und nehmen eine herausragende Stellung in der Schweißindustrie ein. Die Temperatur der Oxy-Acetylen-Flamme im heißesten Bereich beträgt ca. 3200 °C, bei Oxy-Wasserstoff-Flamme ca. 1900 °C.
8. Fülldrahtschweißen (FCAW)
Dieses Verfahren ist dem MIG-Schweißen sehr ähnlich. Tatsächlich können MIG-Schweißgeräte oft auch Fülldrahtschweißen ausführen. Der Draht hat einen Flussmittelkern, der ein Schutzgas um die Naht bildet. Dies reduziert den Bedarf an externer Gasversorgung.
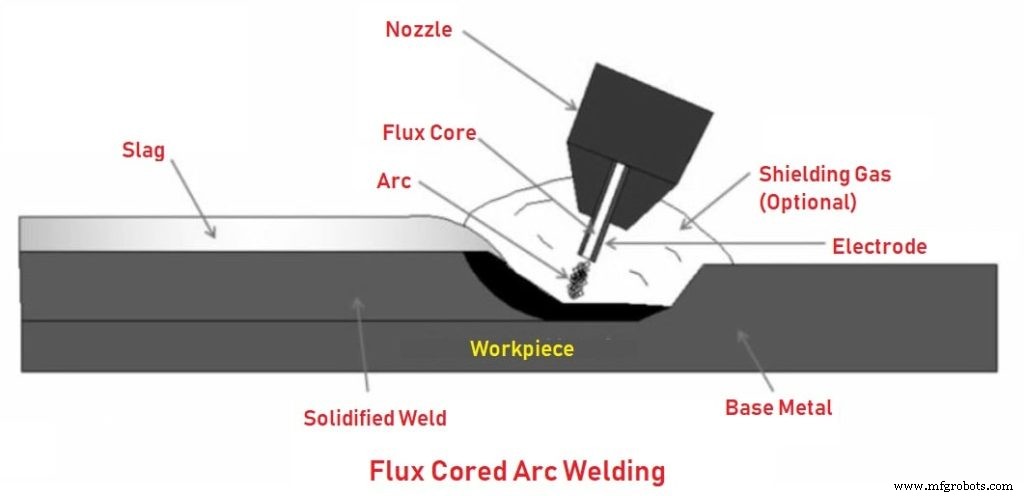
FCAW eignet sich besser für raue, dicke Metalle, da es ein Hochwärme-Verfahren ist. Oft für Schwerlastreparaturen verwendet. Erzeugt wenig Abfall. Kein externes Gas nötig → kostengünstiger.
9. Atomares Wasserstoffschweißen (Atomic Hydrogen Welding)
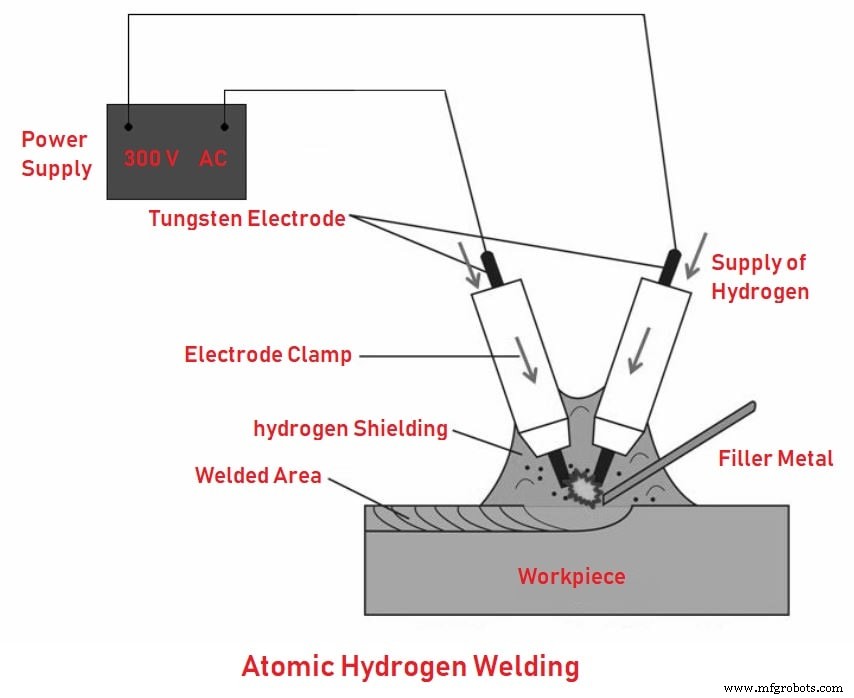
Atomares Wasserstoffschweißen ist eine extrem hochtemperaturform des Schweißens, bekannt als Lichtbogen-Atomschweißen. Erfordert Wasserstoffgas zum Schutz zweier Wolframelektroden. Erreicht Temperaturen über der Acetylenflamme und kann mit oder ohne Zusatzwerkstoff durchgeführt werden.
10. Elektroschlackeschweißen (Electroslag Welding)
Fortgeschrittenes Schweißverfahren zum Verbinden der Stirnseiten zweier Metallstücke vertikal. Statt die Naht außen anzubringen, findet das Schweißen zwischen den Enden der beiden Stücke statt.
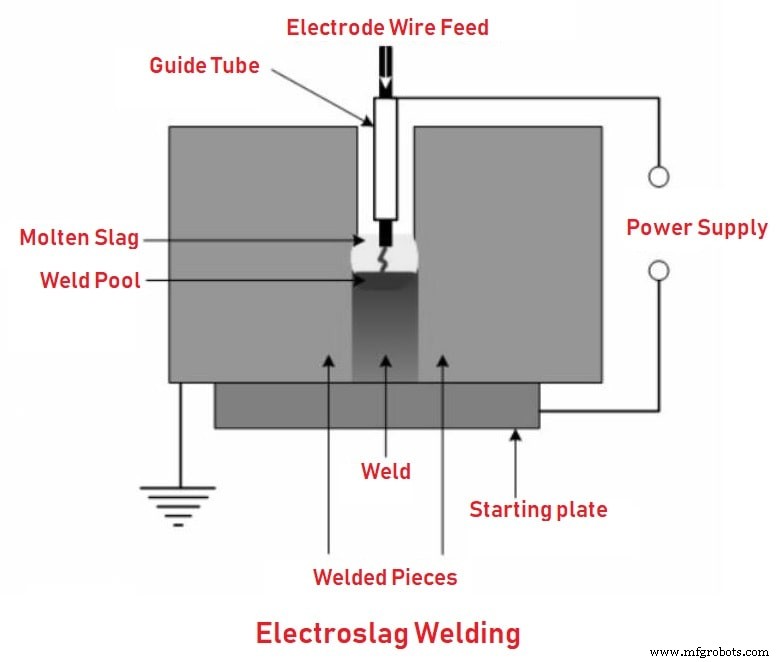
Eine Kupferelektrodendraht wird durch einen metallischen Führungsrohr geführt, der als Zusatzwerkstoff wirkt. Bei Stromzufuhr entsteht der Lichtbogen, der Schweißprozess beginnt unterhalb der Naht und wandert langsam nach oben, wobei die Naht anstelle der Stoßfuge entsteht.
Schweißpositionen (Welding Positions)
Folgende vier Haupt-Schweißpositionen:
- Flachlage (Flat Position / 1G und 1F)
- Horizontallage (Horizontal Position / 2G und 2F)
- Vertikallage (Vertical Position / 3F und 3G)
- Überkopflage (Overhead Position / 4G und 4F)
1. Flachlage (Flat Position)
Die offensichtlichste, einfachste Position – manchmal „Downhand“ genannt. Schweißen an der Nahtoberseite. Schmelze fließt durch Schwerkraft in die Naht → schnelleres, leichteres Schweißen.
Bei 1G und 1F: Ziffer 1 = Flachlage, G = Kehlnaht (Groove Weld), F = Kehlnaht (Fillet Weld) – Korrektur: G = Groove (Kehlnaht), F = Fillet (Kehlnaht).
2. Horizontallage (Horizontal Position / 2G und 2F)
Schwieriger als Flachlage, erfordert mehr Können.
2G = Kehlnaht mit Nahtachse in horizontaler oder fast horizontaler Ebene. Nahtfläche liegt etwa in vertikaler Ebene.
2F = Kehlnaht an der Oberseite fast horizontaler Flächen an einer fast vertikalen Fläche. Brenner meist im 45°-Winkel.
3. Vertikallage (Vertical Position / 3F und 3G)
Sowohl Werkstück als auch Naht liegen vertikal oder fast vertikal. 3F und 3G = Kehlnaht und Kehlnaht in Vertikallage.
Beim vertikalen Schweißen drückt die Schwerkraft die Schmelze nach unten – Tendenz zum „Tropfen“. Dagegen: Aufwärts- oder Abwärts-Schweißen.
Für Aufwärts-Schweißen: Flamme nach oben richten, 45° zum Werkstück. So wird Metall von unteren Werkstückbereichen gegen die Schwerkraft aufgeschweißt.
4. Überkopflage (Overhead Position / 4G und 4F)
Schweißen von der Nahtunterseite. Komplexeste und schwierigste Position. 4G und 4F für Kehl- und Kehlnaht.
In Überkopflage führt das abgeschiedene Metall zu Lochbildung im Werkstück, wodurch ein Wulst mit höherer Wölbung entsteht. Dagegen: Schmelzbad klein halten. Wird es zu lang, Flamme kurz unterbrechen, damit Schmelze abkühlt.
Vorteile des Schweißverfahrens
- Eine gute Naht ist stärker als das Grundmaterial.
- Schneller als Nieten und Gießen.
- Vollständig starre Verbindungen möglich.
- Auf alle Metalle und Legierungen anwendbar.
- Schwierige Formen durch Schweißen herstellbar.
- Schweißgeräte tragbar, leicht wartbar.
- Kein Lärm wie beim Nieten.
- Weniger Arbeitsplatzbedarf als Nieten.
- Jeder Nahtquerschnitt realisierbar.
Nachteile des Schweißverfahrens
- Schädliche Strahlung, Dämpfe, Funkenflug.
- Geschweißte Nähte spröder → geringere Ermüdungsfestigkeit als Grundwerkstoff.
- Verzug und Eigenspannungen.
- Erfordert Vorrichtungen zum Halten der Metalle.
- Facharbeiter und Strom nötig.
- Prüfung von Schweißarbeiten schwieriger und teurer als Nieten.
Anwendungen des Schweißens
Anwendungsbereich so vielfältig und groß, dass es keine Übertreibung ist zu sagen: Keine Metallindustrie und kein Ingenieurzweig nutzt Schweißen nicht in irgendeiner Form – Automobil, Schiffbau, Luftfahrt, Bauwesen. Hauptsächlich in der Fertigung.
Einige Anwendungen:
- Schiffbau
- Eisenbahnwaggons
- Automobil-Fahrgestell & Karosserie
- Erdbewegungsmaschinen-Karosserien
- Fensterläden
- Türen, Tore
- Alle Arten von Fertigungsarbeiten.
Fazit
Wie Sie nun wissen, ist Schweißen ein starkes Fügeverfahren, bei dem zwei Metallteile durch Erhitzen auf Schmelzpunkt zu einem Teil verschmolzen werden. Einige Verfahren maschinell, mit teurer Spezialausrüstung. Schweißen ist schneller als Nieten und Gießen.
Wir hoffen, alle Ihre Fragen zum Schweißverfahren geklärt zu haben. Falls noch Zweifel zu Arten von Schweißverfahren bestehen, kontaktieren Sie uns oder kommentieren Sie.
Wir haben auch eine Facebook-Community – gerne beitreten (Link zur Facebook-Gruppe).
Danke fürs Lesen. Wenn Ihnen der Artikel gefällt, teilen Sie ihn bitte. Fragen zu jedem Thema in den Kommentaren.
PDF dieses Artikels herunterladen
Download PDF
Newsletter abonnieren für Benachrichtigung bei neuen Beiträgen.
Industrietechnik
- Schweißen erklärt: Definition, Verfahren, Arten & Anwendungen
- Lichtbogenschweißen (Arc Welding) erklärt: Verfahren, Funktion & Vergleich
- Schmieden erklärt: Prozess, Arten & Materialien
- Elektronenstrahlschweißen erklärt: Definition, Verfahren und Vorteile
- Främaschinen verstehen: Definition, Prozess & Typen
- Umfassender Leitfaden zum Metallguss: Definitionen, Typen und Prozesse
- 11 Schweißverfahren im Überblick: Lichtbogen, Gas, Widerstand, Laser & mehr
- Lichtbogenschweißen – Funktionsweise: Lichtbogen, Schmelzbad, Schweißnaht
- Lichtbogenschweiß-Verfahren: Verbrauchbare & Nicht-verbrauchbare Elektroden
- Lichtbogenschweiß-Ausrüstung: Stromquelle, Kabel, Brenner, Elektroden & PSA