



Ultraschallbearbeitung (USM) erklärt: Prinzip, Vorteile & Anwendungen
In diesem Artikel lernen Sie, was Ultraschallbearbeitung (Ultrasonic Machining - USM) ist, wie sie funktioniert, ihre Bestandteile, Anwendungen, Vorteile und Nachteile. Laden Sie die kostenlose PDF-Datei am Ende herunter.
Ultraschallbearbeitungsprozess
Was ist Ultraschall?
Der Begriff Ultraschall beschreibt eine Schwingungswelle mit Frequenz oberhalb der menschlichen Hörgrenze, also über 16 kHz.
Das Gerät zur Umwandlung beliebiger Energie in Ultraschallwellen ist der Ultraschallwandler (Ultrasonic Transducer).
Elektrische Energie wird in mechanische Schwingungen umgewandelt. Dazu nutzt man den piezoelektrischen Effekt oder die Magnetostriktion, die von natürlichen oder synthetischen Kristallen oder manchen Metallen gezeigt wird.
Magnetostriktion bedeutet, dass die Amplitudenänderung in ferromagnetischen Materialien unter einem wechselnden Magnetfeld auftritt.
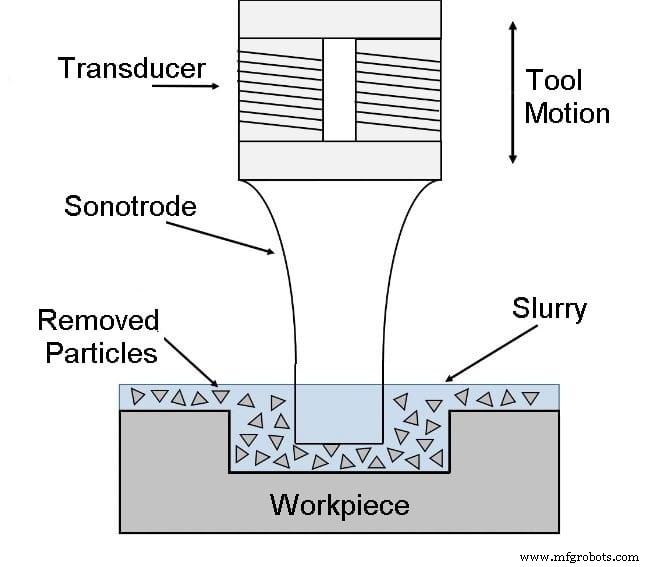
Bei der Ultraschallbearbeitung wird ein Werkzeug, das längs mit 20–30 kHz und einer Amplitude von 0,01–0,06 mm schwingt, mit geringer Kraft auf die Werkstückoberfläche gepresst.
Während das Werkzeug mit spezifischer Frequenz schwingt, strömt eine abrasive Suspension (Schlämme) – meist ein Gemisch aus Schleifkörnern und Wasser im festen Verhältnis (20–30 %) – unter Druck durch den Werkzeug-Werkstück-Spalt.
Die Aufprallkräfte aus der Werkzeugschwingung und der Strömung der Suspension bewirken, dass tausende mikroskopische Schleifkörner Werkstoff durch Abrasion (Mikrospanen) abtragen. Das Werkzeug hat die Form der zu erzeugenden Kavität.
Das Verfahren eignet sich für harte und spröde Materialien, ob elektrisch leitend oder nicht. Die Analyse des Werkstoffabtragsmechanismus zeigt, dass es manchmal auch Ultraschallschleifen (Ultrasonic Grinding - USG) genannt wird.
Funktionsprinzip der Ultraschallbearbeitung
Die Abbildung zeigt den Ultraschallbearbeitungsvorgang. Der elektronische Oszillator und Verstärker (Generator) wandelt die verfügbare niederfrequente elektrische Energie in Hochfrequenzleistung (~20 kHz) um, die dem Wandler zugeführt wird.
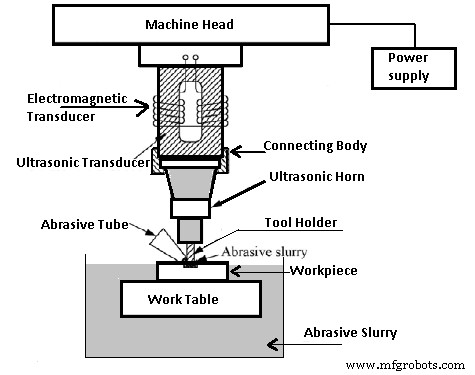
Der Wandler arbeitet nach Magnetostriktion. Die Hochfrequenzversorgung aktiviert den Stapel magnetostriktiven Materials, das längsschwingende Bewegung des Werkzeugs erzeugt. Die Amplitude dieser Schwingung reicht für Schneidzwecke nicht aus. Sie wird daher über ein mechanisches Fokussiergerät (Velocity Transformer / Horn) auf das Werkzeug übertragen, das eine intensive Schwingung der gewünschten Amplitude am Werkzeugende bereitstellt.
Das mechanische Fokussiergerät wird manchmal Geschwindigkeitswandler genannt. Es ist ein konischer Schenkel (Horn). Sein oberes Ende ist am unteren Ende des magnetostriktiven Materials geklemmt oder hartgelötet. Das untere Ende hat eine Befestigung für das Werkzeug.
Alle diese Teile – einschließlich des Werkzeugs aus niedriglegiertem oder rostfreiem Stahl in Form der gewünschten Kavität – wirken als ein elastischer Körper, der die Schwingungen zur Werkzeugspitze leitet.
Weiterlesen: Arten unkonventioneller Zerspanungsverfahren
Häufig verwendete Schleifmittel (Abrasives)
Aluminiumoxid (Korund), Borkarbid, Siliciumkarbid, Diamantstaub. Borkarbid ist das teuerste Schleifmittel und eignet sich am besten für Hartmetall, Werkzeugstahl und Edelsteine. Siliciumkarbid findet die breiteste Anwendung. Für Glas und Keramik ist Korund (Alumina) am besten geeignet.
Die abrasive Suspension wird durch Pumpen in den Werkzeug-Werkstück-Spalt gefördert. Ein gekühltes Kühlsystem kühlt die Suspension auf 5–6 °C. Eine gute Methode: Suspension in einem Bad im Schneidbereich halten.
Korngröße variiert zwischen 200 und 2000 Mesh (Grit). Grobe Körner für Schruppen, feine (z. B. 1000 Mesh) für Schlichten. Frische Schleifmittel schneiden besser – Suspension daher regelmäßig erneuern.
Genauigkeit der USM
Maximale Eindringgeschwindigkeit in weiche, spröde Materialien (weiche Keramik) ~20 mm/min; bei harten, zähen Materialien niedriger. Maßgenauigkeit bis ±0,005 mm möglich, Oberflächengüte bis Ra 0,1–0,125 µm erreichbar.
Mindest-Eckenradius 0,10 mm bearbeitbar. USM-Maschinengrößen reichen von tragbaren Leichbaugeräten (~20 W Eingangsleistung) bis zu Schwerlastmaschinen (bis 2 kW).
Grenzen des Verfahrens
Hauptbegrenzung: relativ niedrige Metallabtragsraten. Maximaler Metallabtrag ~3 mm³/s, hoher Energieverbrauch. Tiefe zylindrischer Bohrungen aktuell auf 2,5-fachen Werkzeugdurchmesser begrenzt.
Werkzeugverschleiß vergrößert den Bohrungswinkel, scharfe Ecken werden gerundet. Deshalb ist Werkzeugwechsel bei der Fertigung präziser Sacklöcher essenziell. Auch ist das Verfahren in der aktuellen Form auf vergleichsweise kleine Bearbeitungsflächen beschränkt.
Neuere Entwicklungen
Neu: Werkzeug mit diamantbeschichteten Körnern (imprägniert), ohne Suspension. Werkzeug schwingt ultrasonisch und rotiert gleichzeitig. Falls Werkzeugrotation nicht möglich, wird das Werkstück rotiert.
Diese Innovation beseitigt einige Nachteile des konventionellen Verfahrens beim Tiefbohren. Beispiel: Bohrungsmaße innerhalb ±0,125 mm haltbar. Bohrungen bis 75 mm Tiefe in Keramik ohne Abfall der Bearbeitungsrate – im konventionellen Prozess typisch.
Anwendungen der Ultraschallbearbeitung
Die Einfachheit des Verfahrens macht es wirtschaftlich für breite Anwendungen:
- Erzeugen von runden Bohrungen und Bohrungen beliebiger Form, für die ein Werkzeug gefertigt werden kann. Formenvielfalt erweiterbar durch Werkstückbewegung während des Schneidens.
- Bearbeitungsoperationen wie Bohren, Schleifen, Fräsen an allen Materialien – leitend und nicht-leitend.
- Bearbeitung von Glas, Keramik, Wolfram, Hartmetallen, Edelsteinen (z. B. synthetischer Rubin).
- Gewindeschneiden in Bauteilen aus harten Metallen/Legierungen durch Rotieren und Verschieben von Werkstück oder Werkzeug.
- Herstellung von Ziehwerkzeugen aus Hartmetall und Diamant sowie Schmiede- und Extrusionswerkzeugen.
- Zahnärztliches Bohren beliebiger Form in Zähnen – schmerzfrei.
Vor- und Nachteile der Ultraschallbearbeitung
Vorteile
- Extrem harte und spröde Materialien leicht bearbeitbar.
- Hochpräzise Profile und gute Oberflächengüte leicht erreichbar.
- Bearbeitetes Werkstück spannungsfrei.
- Keine Wärmeentwicklung → physikalische Eigenschaften des Werkstoffs bleiben unverändert.
- Geräuschloser Betrieb.
- Sichere Bedienung der Anlage.
Nachteile
- Niedrige Metallabtragsrate.
- Hohe Anschaffungskosten im Vergleich zu konventionellen Werkzeugmaschinen.
- Nicht für hohen Materialabtrag geeignet.
- Hohe Werkzeugkosten.
- Schwierigkeiten bei der Bearbeitung weicherer Materialien.
- Hoher Energieverbrauch.
- Begrenzte Größe der bearbeitbaren Kavität.
Fazit
Ultraschallbearbeitung bietet viele Vorteile in der Fertigungsindustrie. Ich hoffe, ich habe alles zu USM abgedeckt. Fragen zum Thema in den Kommentaren.
Wenn Ihnen der Artikel hilfreich war, teilen Sie ihn bitte.
Newsletter abonnieren [KOSTENLOS]
Industrietechnik
- Ultraschallbearbeitung erklärt: Funktionsweise & Hauptanwendungen
- Schermaschine (Shaper) verstehen: Funktionsweise, Aufbau & Praxis-Guide
- Elektronenstrahlbearbeitung: Funktionsweise, Ausrüstung, Anwendungen, Vor- & Nachteile
- Abrasivstrahlbearbeitung (AJM): Prinzip, Ausrüstung, Vor- & Nachteile
- Ultraschallbearbeitung (USM): Prinzip, Ausrüstung, Anwendungen, Vor- & Nachteile
- Ultraschallschweißen: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Abrasivstrahlbearbeitung (AJM): Komponenten, Mechanik, Anwendungen & Grenzen
- Wasserstrahlschneiden (WJM): Prinzip, Ausrüstung, Vorteile & industrielle Nutzung
- Ultraschallbearbeitung: Prinzipien, Prozess und zentrale Vorteile
- Ultraschallbearbeitung (USM): Aufbau, Prozess, Anwendungen & Vorteile – PDF-Leitfaden