



Überlegene Additive Fertigungsergebnisse mit Fusion 360s neuer Generative-Design-Funktion freischalten
Diesen Artikel auf Deutsch lesen: (bereits Deutsche Version)

Im Rahmen des Dezember-2020-Updates von Fusion 360 lieferten wir ein verstecktes Geschenk rechtzeitig zu den Feiertagen: eine neue Methode zur Generierung additiver Fertigungsergebnisse. Intern nennen wir dieses Projekt Additive 2.0 – Teil unserer Experimental Generative Solvers and Features Preview. Diese neue Methode sollte die Formqualität und Druckbarkeit der Ergebnisse im Vergleich zu früheren generativen Designs erheblich verbessern. Ein Geschenk, auf das viele von uns sehnsüchtig warteten – mein Team und ich möchten alles „auspacken“, was wir geliefert haben.
Den neuen Additive 2.0 Algorithmus nutzen
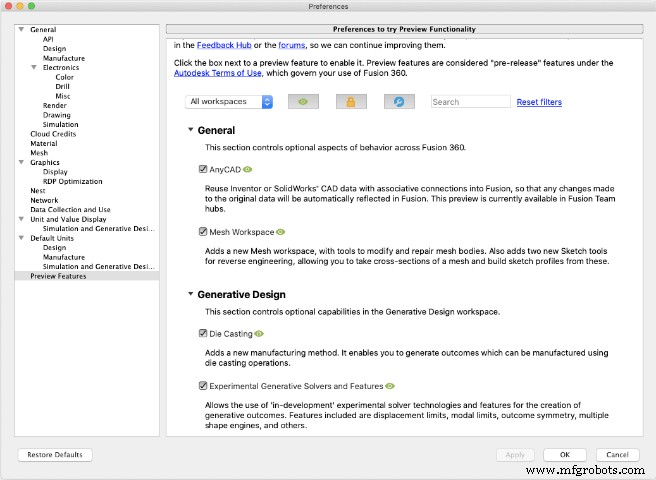
Zuerst: Experimentelle Generative Solvers and Features Preview in den Benutzervoreinstellungen aktivieren.
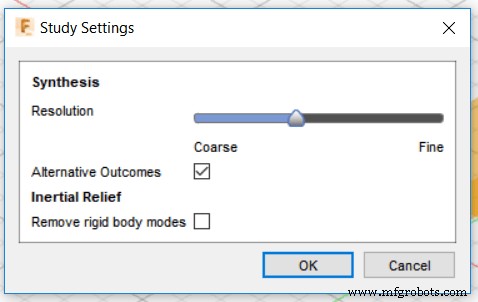
Mit aktivierter Preview: Alternative Outcomes in den Study Settings einschalten. Studie wie gewohnt einrichten. Additive-Fertigungsbeschränkung im Manufacturing Constraints Dialog aktivieren, gewünschte Druckorientierungen wählen – unsere Solver erledigen den Rest.
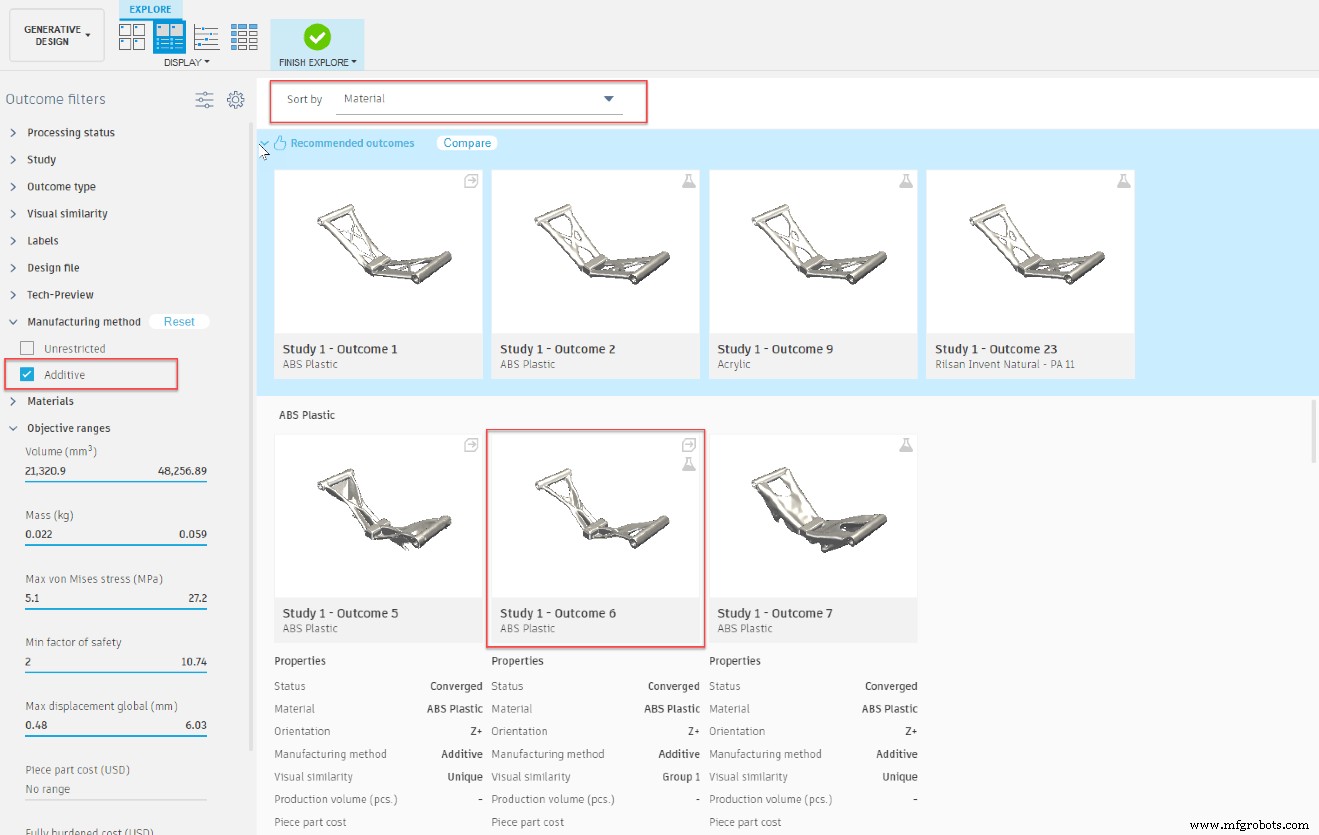
In Explore generiert Additive 2.0 für jede Menge additiver Ergebnisse (eine Menge = gegebenes Material und Richtung) das zweite Ergebnis in jeder Menge. Tipp: Einfachster Weg: Properties View wechseln, auf additive Fertigungsmethode filtern, Sort By Dropdown auf Material setzen.
Wie ist Additive 2.0 besser?
Unser initialer Ansatz für additive Ergebnisse ließ in puncto Formqualität in vielen Szenarien zu wünschen übrig (viele von Ihnen sagten uns das, und wir hörten zu!). Häufig sah man Ergebnisse mit starkem Treppeneffekt (Stair-Stepping) und anderen Artefakten, während wir Überhangsanforderungen erfüllten und vollständige Selbsttragfähigkeit anstrebten. Mit dem neuen Ansatz erfüllen unsere Solver Mindestwandstärken besser, balancieren Designmasse und minimieren Stützmaterial. Der neue Ansatz opfert Formqualität nicht für vollständige Selbsttragfähigkeit.
Sehen wir uns ein paar Beispiele an, die zeigen, wie diese Verbesserungen die erstellten Ergebnisse beeinflussen.
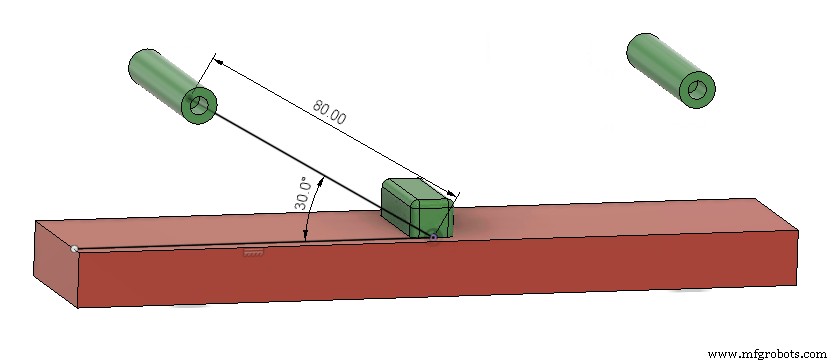
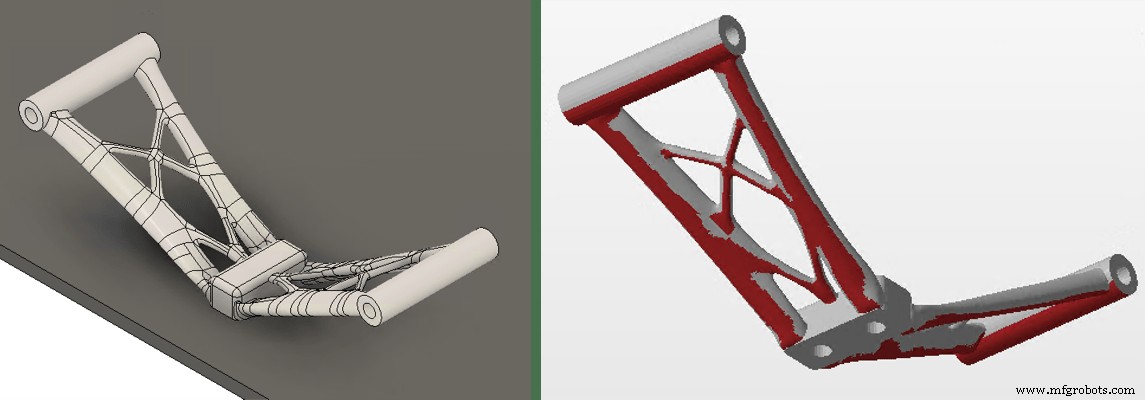
Erstes Beispiel: einfaches generatives Setup (Lasten und Constraints ausgeblendet). Wir beabsichtigen, das Teil in der in Abbildung 1 gezeigten Orientierung zu fertigen – das rote Hindernis wird durch die Bauplatte ersetzt.
Dieses Setup produziert ein unconstrained Outcome (Abb. 2), das aus verschiedenen Gründen schwer herstellbar ist. Erstens: Großer Bereich unter der Teilegeometrie erfordert Stützstrukturen (rot markierte Bereiche). Zweitens: Dünne Features nahe dem Teilzentrum sind fragil und können bei Stützentfernung brechen. Zwar additiv fertigbar, aber weit von optimiert.
Vergleichen wir Additive 2.0 mit bestehenden additiven Constraints (Additive 1.0) nebeneinander (Abb. 3), werden Unterschiede offensichtlich. In beiden Fällen: Additive Constraint mit Überhangwinkel 45° und Mindestwandstärke 3 mm konfiguriert.
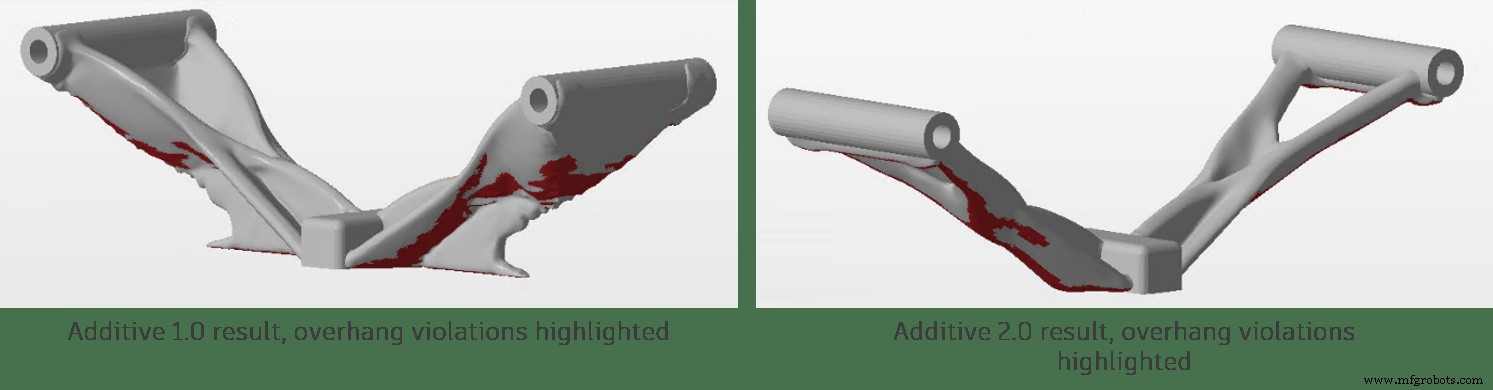
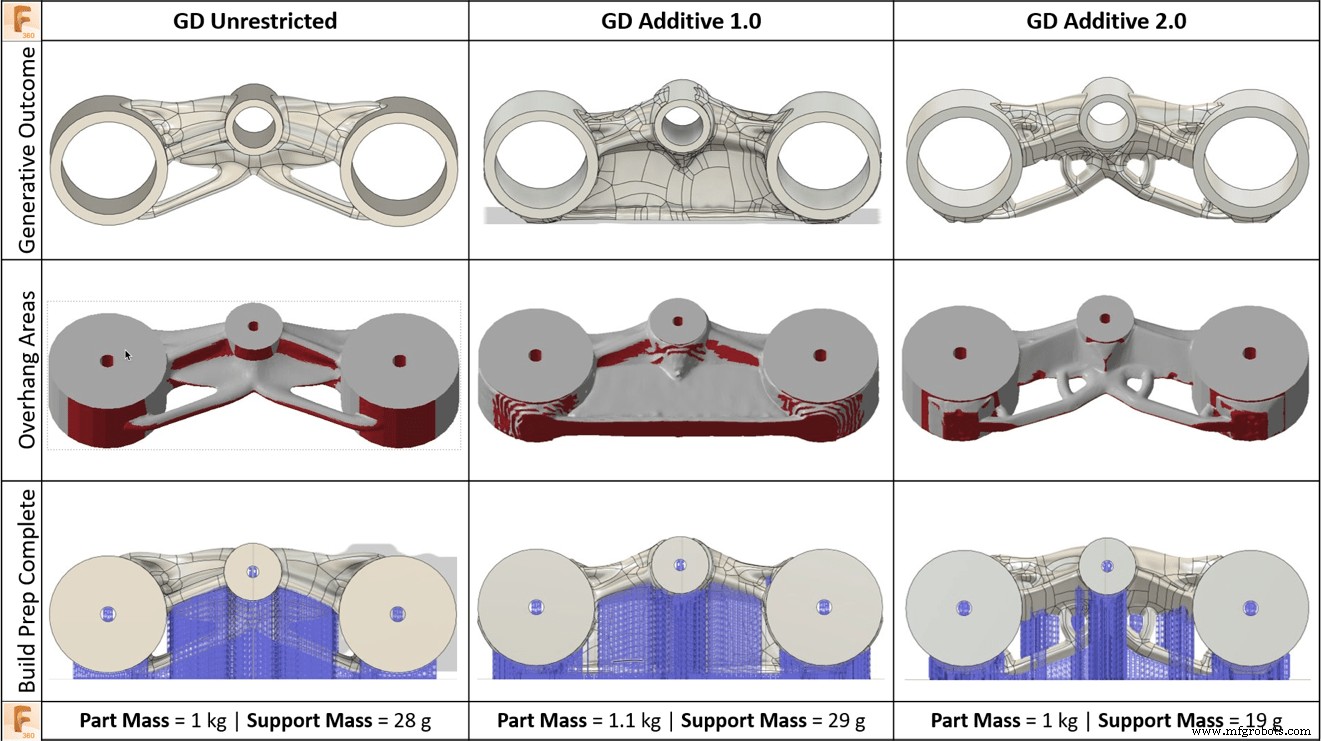
In beiden Fällen wird Stützmaterial reduziert, aber nicht eliminiert. Additive 1.0 baut Material von der Bauplatte auf, um die gesamte Struktur zu stützen – 50 % schwerer als unconstrained Outcome. Zeigt Treppeneffekt-Artefakte, die beim ursprünglichen Additive-Lösung häufig nervten. Additive 2.0 reduziert Stützmaterial ebenfalls signifikant, aber mit subtileren Geometrieänderungen und nur 11 % Massenanstieg für dieses Modell. Beide erfüllen 3 mm Mindestfeaturegröße, aber Additive 2.0 behält Struktur viel näher am unconstrained bei – verschmilzt zu dünne Gitterträger zu dickerer organischer Struktur. Neue Additive 2.0 Ergebnisse eliminieren auch viel der schlechten Oberflächenqualität des Originals.
Theoretisch reduzieren die neuen Additive 2.0 Constraints Stützfläche und eliminieren dünne Träger bei minimalem Massenanstieg. Aber sind diese Designs tatsächlich fertigungstauglicher? Gehen wir den Druckvorbereitungsprozess durch.
Druckprozess validieren
FFF-Beispiel
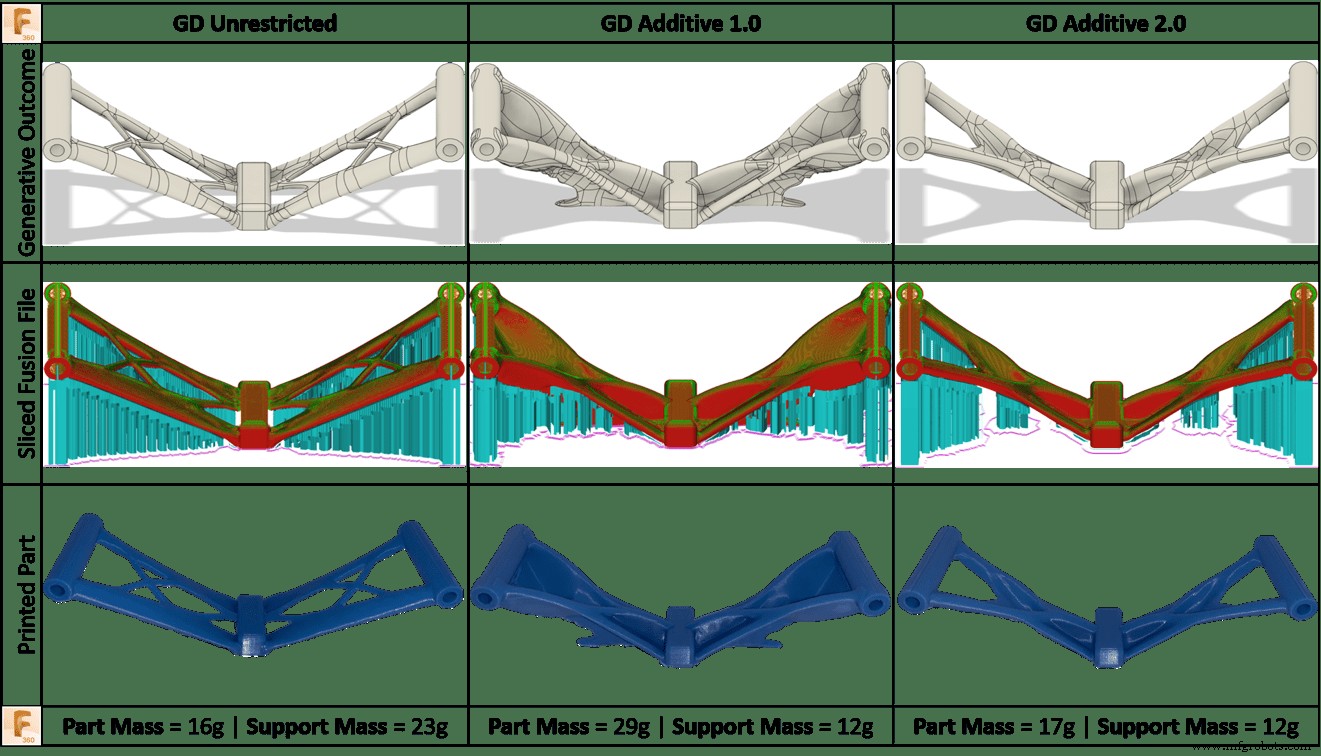
Abbildung 4 vergleicht Additive 1.0 und 2.0 Outcomes neben dem ursprünglichen unconstrained Ergebnis. Jedes Ergebnis durchlief generischen FFF-Workflow im Fusion 360 Additive Workspace. Modelle wurden in Fusion 360 gesliced und postprozessiert, auf Desktop-FFF-Maschine gedruckt. Gleiches Drucksetting, gleiche Maschine, gleiches PLA-Filament. Ergebnisse in Abb. 3 zeigen klar die Verbesserung von Additive 2.0 zu 1.0: signifikante 41,3 % Massenreduktion. Vorteil von Additive 2.0 vs. unconstrained: 47,8 % Reduktion benötigten Stützmaterials.
SLA-Beispiel
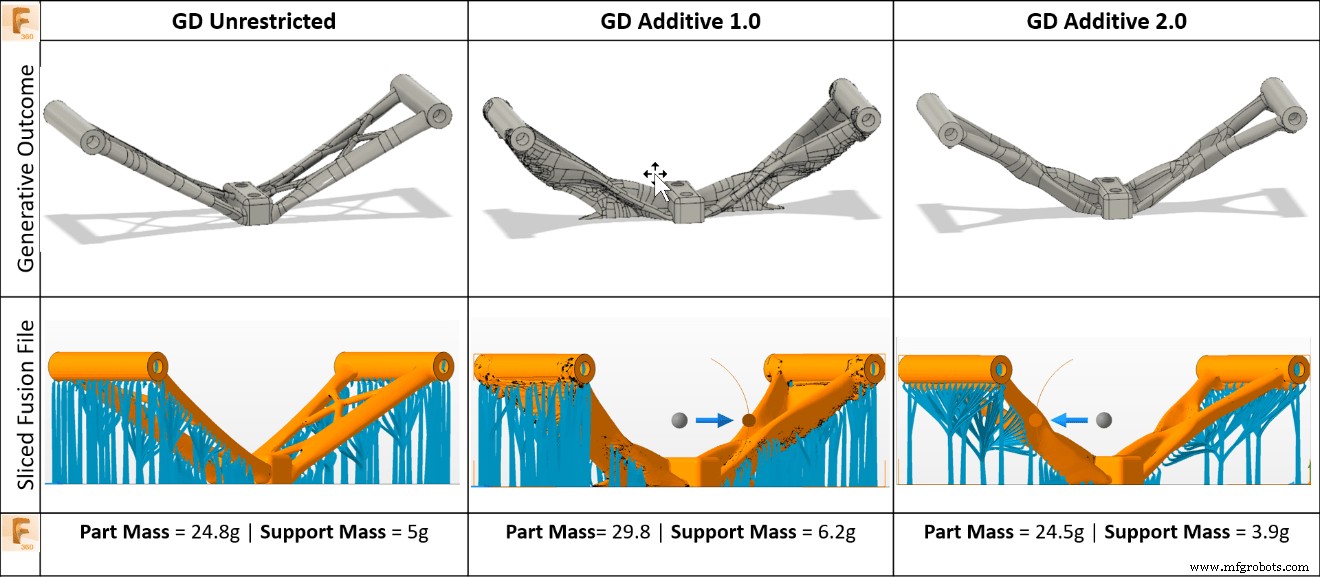
Abbildung 5 vergleicht Outcomes für Additive 1.0 und 2.0 neben unconstrained für SLA-Prozess. Jedes Ergebnis durchlief generischen SLA-Workflow in Netfabb. Ähnlich wie oben: Verbesserung von 1.0 zu 2.0 bei Teilemasse und Stützmaterial.
SLM-Beispiel
Ein realistischeres Beispiel: Motorcycle Triple Clamp aus Generative Design Trainingsmaterialien – strukturelles Bauteil, das Gabelrohre mit Lenkschaft am Motorrad verbindet. Additive Fertigung aus Aluminium via Selective Laser Melting (SLM).
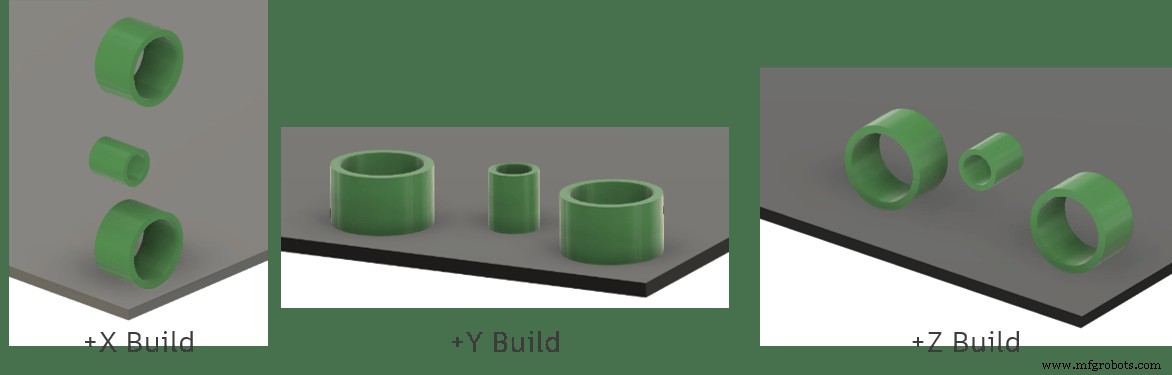
Vor Generative Study: Build-Richtung gewählt. Build-Höhe ist Hauptkostentreiber, +X Richtung vermieden. Erfahrung: Große Löcher müssen beim Druck mit Material gefüllt und nachbearbeitet werden für Toleranz. Sind Löcher gefüllt, hat +Y Orientierung schnellen Querschnittsänderung an der oberen Fläche – schnelle Abkühlung großer Fläche → Build-Probleme. +Y abgelehnt, +Z Build-Richtung gewählt.
Mindestfeaturegröße 0,25 in (6,35 mm) gewählt, damit Träger Kräften bei Stützentfernung standhalten. Überhangwinkel 45° – konsistent mit SLM-Parametern. Additive 2.0 Outcome unten.
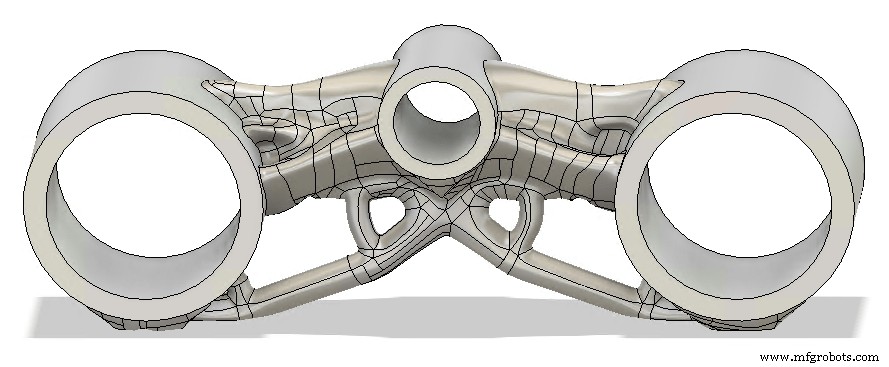
Normalerweise: Design-Tweaks an organischer Form, Performance validieren. Heute überspringen wir direkt zum Manufacturing Workspace für Druckvorbereitung.
Renishaw AM250 für Fertigung – benötigt Additive Build Fusion Extension. Erst: Große Löcher mit Material füllen für spätere Nachbearbeitung. Im Manufacture Workspace: Manufacturing Model erstellen, Press/Pull für kleinere Lochdurchmesser.
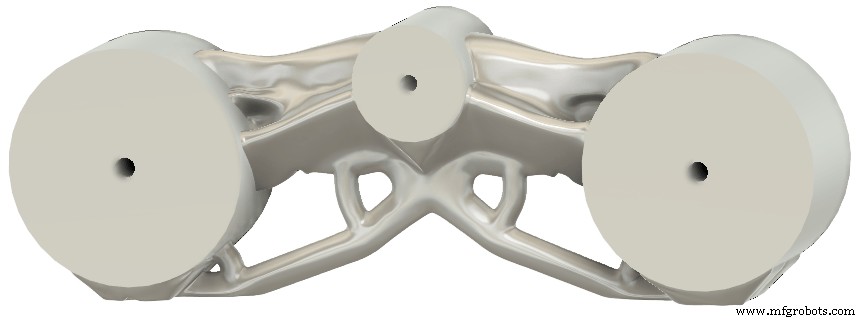
Neues Setup: Renishaw Maschine, modifizierte Geometrie. Nach Move-Command: Teil auf Build-Plattform positioniert.
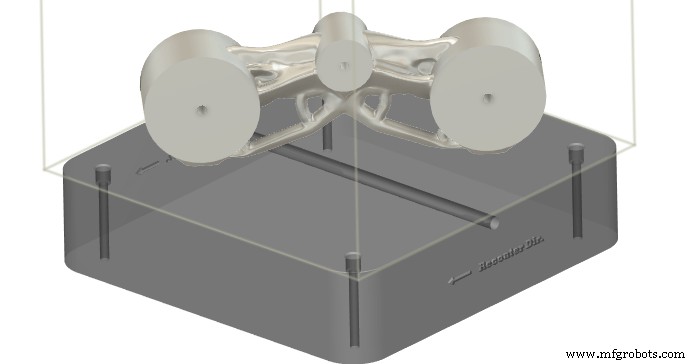
Volume Support Command für Stützmaterialgenerierung.
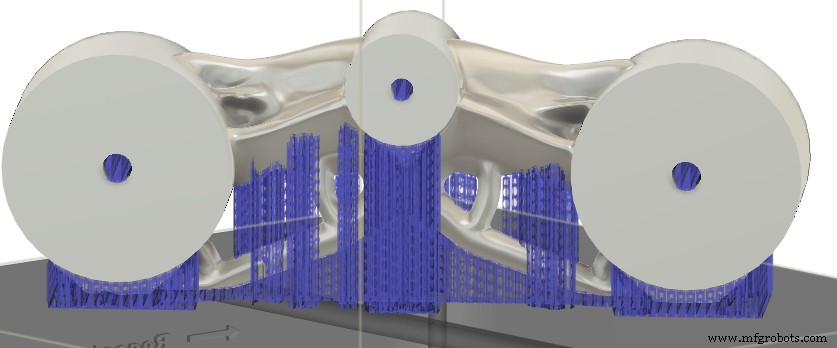
Bereit für Drucksimulation, dann G-Code generieren und an Maschine senden.
Abbildung 7 vergleicht Additive 2.0 Design mit unconstrained und existierender additiver Lösung – ähnlicher Trend wie vorheriges Beispiel. Additive 1.0: schwerer, genauso viel Stützmaterial wie unconstrained, Oberflächenqualitätsprobleme. Additive 2.0: verbessert Formqualität, reduziert Stützmaterial, bringt Teilmasse fast auf unconstrained-Niveau.
Additive 2.0 selbst testen
Wir hoffen, Sie sind genauso begeistert von diesen additiven Fertigungsverbesserungen wie wir beim Einbringen ins Produkt. Bilder erzählen eine Geschichte – wir stellen die genutzten Modelle bereit, damit Sie selbst schauen können. Modelle sind lauffähig, öffnen Sie sie, generieren Sie verfügbare Studies.
- Additive 2.0 V-Shaped Tension Bar Setup
- Additive 2.0 Motorcycle Triple Clamp Setup
Fragen oder Kommentare zu neuen additiven Fertigungsconstraints? Kontakt: generativedesignhelp@autodesk.com. Großes Dank an das Experten-Team, das diese Lösung entwickelte und validierte, und an Ben Weiss, Adam Day, Matt Oosthuizen, Divy Kishor Tiwary für die Co-Autorschaft. Frohe Feiertage und gutes neues Jahr!
Industrietechnik
- Additive vs. Subtraktive Fertigung: Unterschiede & Warum 3D-Druck wächst
- Warum additive Fertigung MRO-Operationen transformiert
- Vier aufkommende Automatisierungstrends, die additive Fertigung formen
- Additive Manufacturing Workflow Survey: Teilen Sie Ihre Insights
- Generatives Design & 3D-Druck: Die Fertigung von morgen bauen
- PCB-Design für Fertigung optimieren: Schlüsselstrategien & Best Practices
- Produktionsmaximierung durch fortschrittliche Additive-Manufacturing-Software
- Elektronikfertigung transformieren mit additiver Fertigung
- CAD-Effizienz in der additiven Fertigung maximieren
- Additive Fertigung: Innovation und Kosteneffizienz in der Luft- und Raumfahrt