



Überlegene Performance freisetzen: Vorteile von Hochgeschwindigkeitsspindeln für Mikro-Zerspanung
Miniaturbohrer und -schaftfräser hungern oft nach Spindeldrehzahlen, was zu schlechter Oberfläche, niedriger Produktivität und gebrochenen Werkzeugen führt. Hier sind Optionen und Empfehlungen für dieses allzu häufige Problem.
Wie werden „Miniatur“ und „Mikrozerspanung“ definiert?
Es gibt keine offizielle Antwort, obwohl viele Experten vorschlagen, dass jeder Bohrer oder Schaftfräser unter 1/8″ (ca. 3,175 mm) Durchmesser als Mikrowerkzeug gilt.
Wichtiger ist: Diese Werkzeuge benötigen oft höhere Spindeldrehzahlen, als die meisten CNC-Werkzeugmaschinen liefern können – und ohne sie sind die Ergebnisse meist unerwünscht.
Betrachten Sie die empfohlenen Schnittgeschwindigkeiten für gängige Materialien.
Sandvik Coromant rät, bei austenitischen und duplex rostfreien Stählen bei 492 SFM (ca. 150 m/min) zu starten. Guhring nennt 620 SFM (ca. 189 m/min) als gute Geschwindigkeit für das Schruppen der meisten Gusseisen. Harvey Tool empfiehlt 600 SFM (ca. 183 m/min) für unlegierte Stähle und 1.000 SFM (ca. 305 m/min) für Knetaluminium. Andere Hersteller geben ähnliche Empfehlungen.
Im ersten Beispiel benötigt ein 3/16″-Schaftfräser (ca. 4,76 mm) mindestens 10.000 min⁻¹ für korrekte Betriebsparameter; im letzten muss derselbe Fräser mindestens das Doppelte erreichen, um die empfohlene Schnittgeschwindigkeit zu treffen. Die Situation verschärft sich exponentiell, je kleiner die Werkzeuge werden. Iscars Tool Advisor berechnet beispielsweise über 56.000 min⁻¹ für einen 1/32″-Schaftfräser (ca. 0,79 mm) bei Legierungsstahl.
Bevor alle zum Taschenrechner greifen, um diese Zahlen zu prüfen: Die Botschaft ist klar: Selbst ein High-End-Bearbeitungszentrum für Formenbau oder Optik kommt beim Fräsen und Bohren in diesem Mikrobereich an seine Grenzen – Drehmaschinen mit angetriebenen Werkzeugen und Standard-CNC-Ausrüstung hinken noch stärker hinterher. Diese einfache Tatsache der Zerspanungsphysik bestimmt mehr als alles andere, wann Werkzeuge als miniatur gelten und besondere Aufmerksamkeit erfordern.
Die gute Nachricht: Es gibt einen einfachen Weg, das Problem unzureichender Spindeldrehzahl zu lösen – egal welche Maschine, welches Material, welche Werkzeuggröße. Spindelerhöhungsköpfe (Speeder Heads) sind darauf ausgelegt, die Spindeldrehzahl jeder Maschine zu erhöhen. Sie tun dies bei maximaler Zuverlässigkeit und Präzision beim CNC-Bohren und Leichtfräsen, besonders bei Schlichtoperationen. Mehrere Konfigurationen sind verfügbar: luft- oder elektrisch angetrieben, durch die Spindel geführter Kühlschmierstoff oder interner Getriebezug, der die bestehende Spindeldrehzahl vervielfacht.
Raus aus den Blues
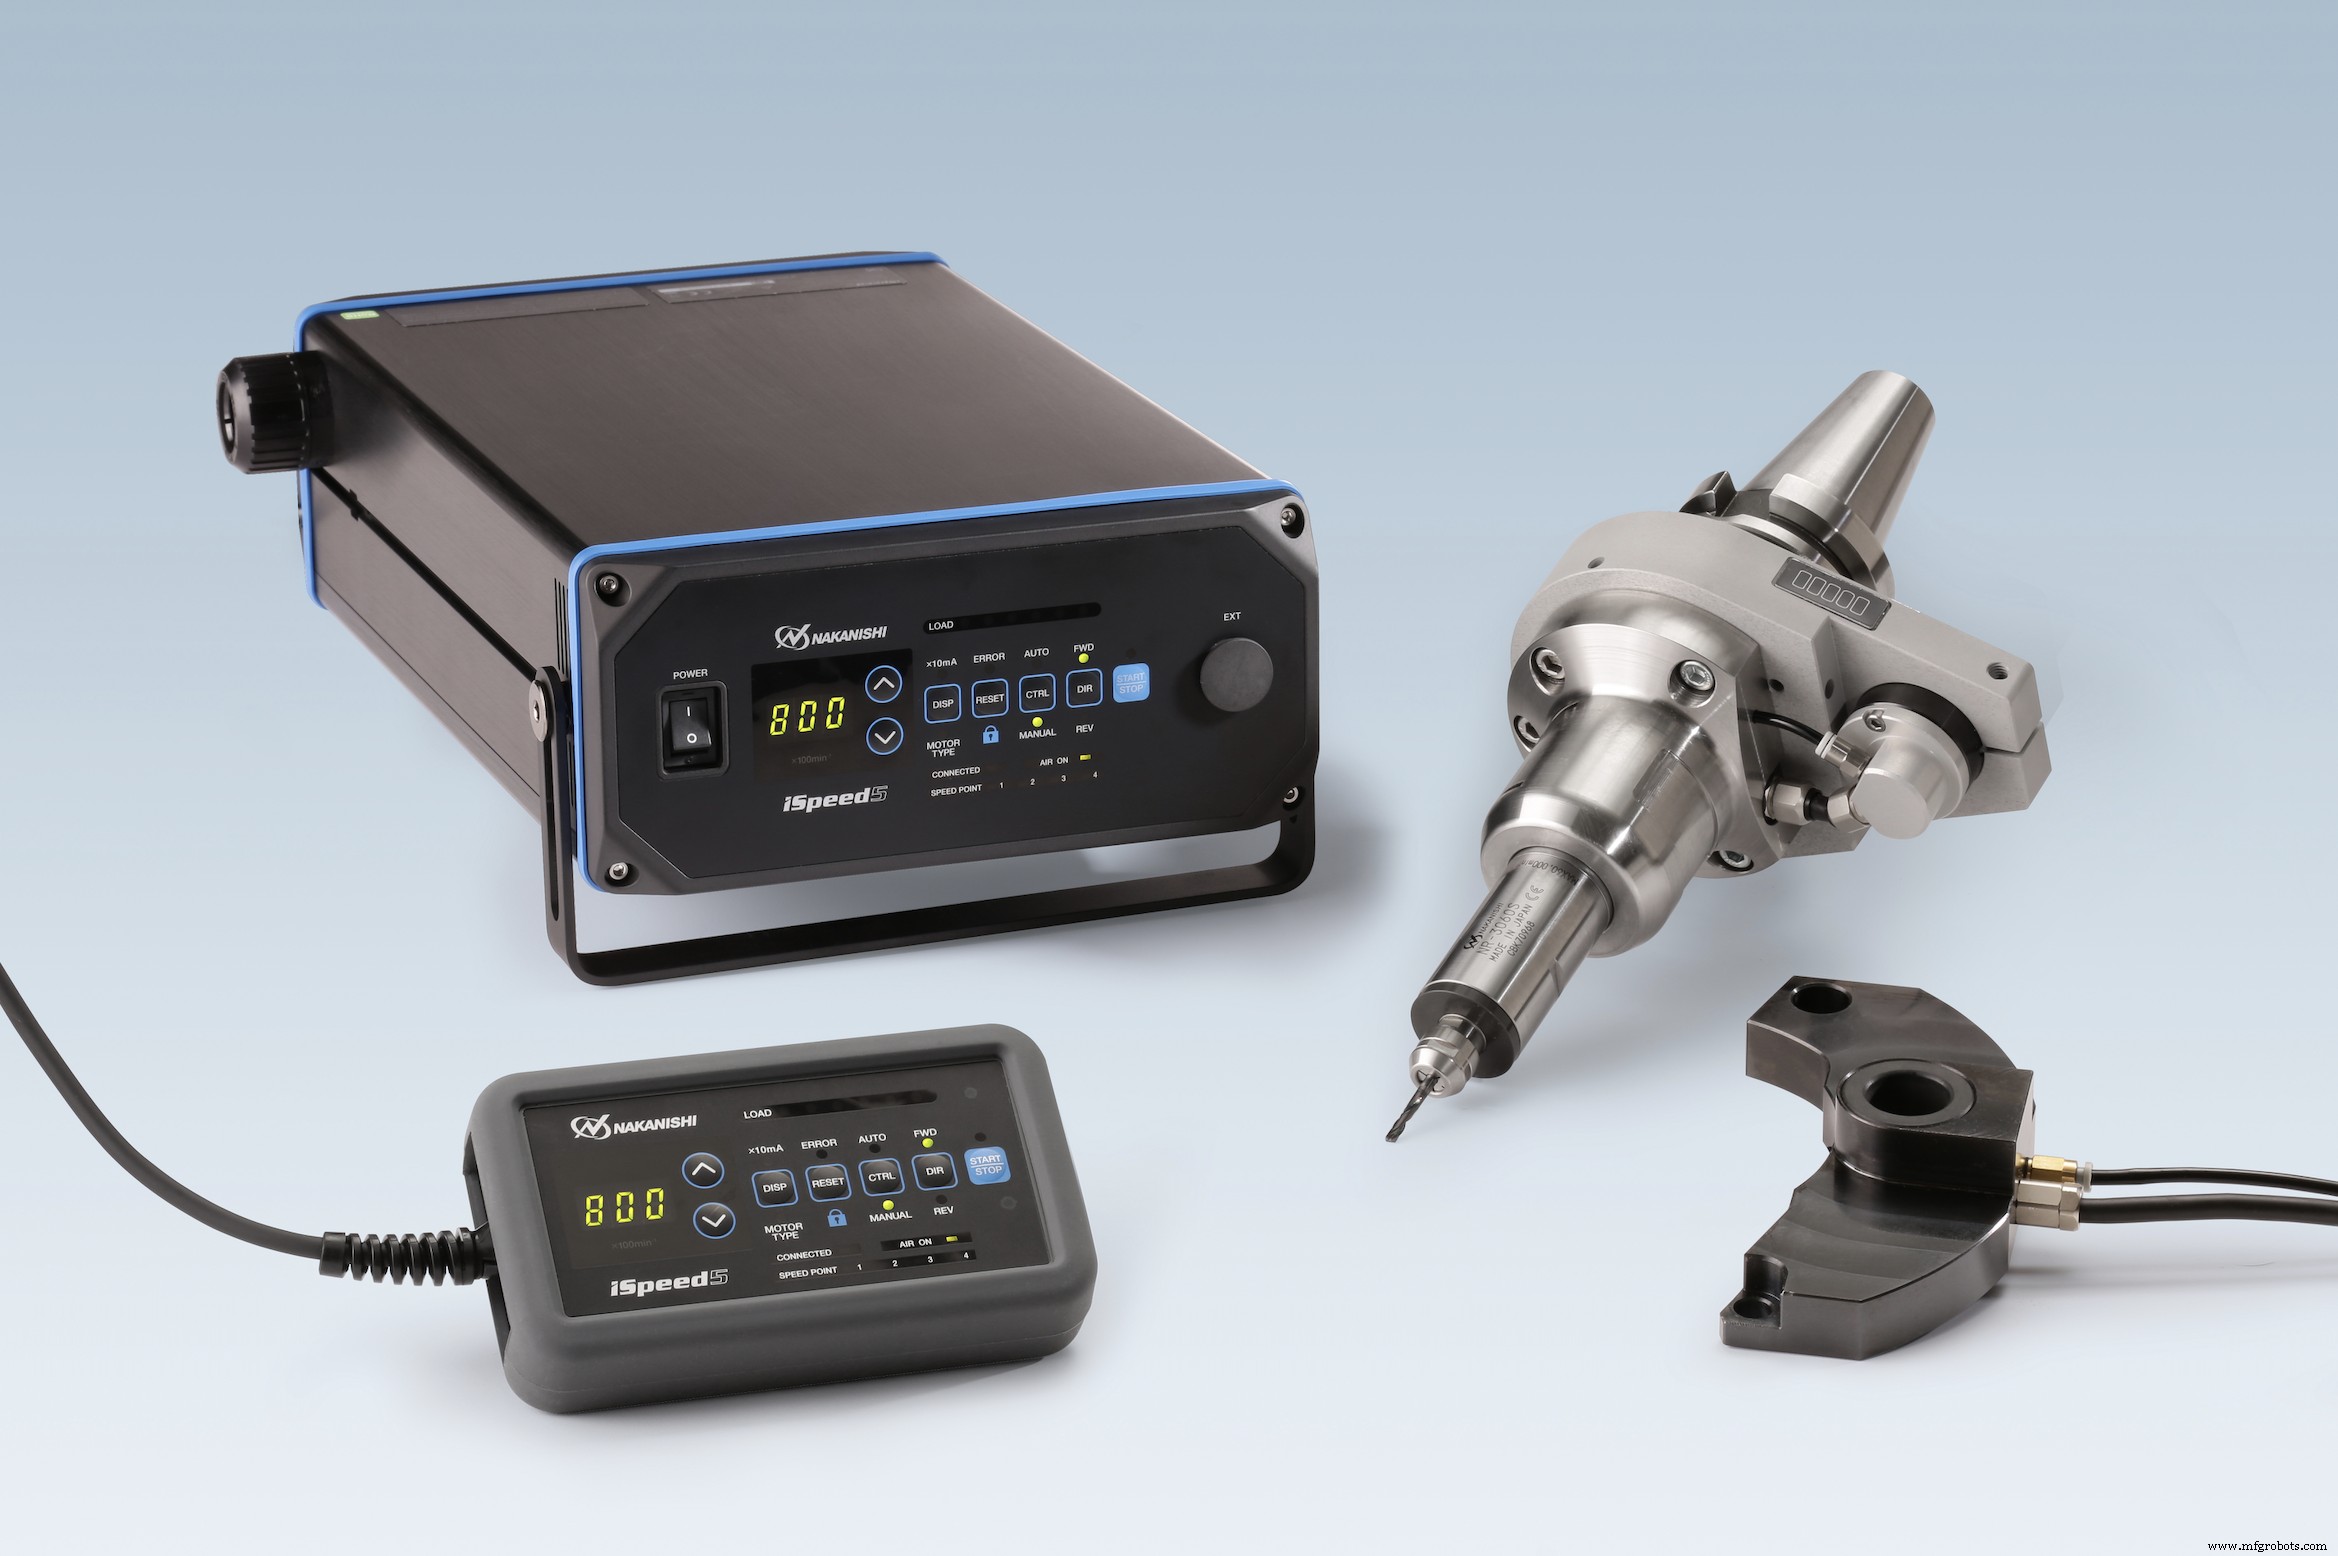
Mike Gabris ist vorsichtig mit dem Begriff „Spindelerhöhung“. Der Industrial Sales Manager bei NSK America Corporation sagt, „Speeder“ beziehe sich oft auf den eben erwähnten getriebenen Aufbau.
„Jedes Mal, wenn Sie Getriebe hinzufügen, führen Sie Eigenschaften wie Vibration, Wärme und thermische Verformung ein“, sagt er. „Keine davon sind akzeptable Eigenschaften einer Hochgeschwindigkeitsspindel.“
Im Vergleich dazu nutzt die bevorzugte Lösung des Unternehmens eine bürstenlose Elektromotorspindel, die unabhängig von der Maschinenspindel arbeitet und Drehzahlen erzeugt, die mit rein mechanischen Geräten nicht möglich sind – und erfolgreiches Mikro- und Nanozerspanen ermöglicht.
„Wir bieten diverse Hochgeschwindigkeits-Luft- und Elektrospindeln, aber unser neuestes Modell ist die iSpeed5, die mit 60.000 bis 80.000 min⁻¹ läuft, ohne manuell Leitungen oder Kabel anschließen zu müssen“, sagt Gabris. „Sie koppelt in einen Stop Block, der auf der Spindelflansch montiert ist, und liefert Strom, Kühlluft und Steuersignale von einem externen Controller. Das macht sie zu einer voll werkzeugwechselbaren Elektrospindel – ein zunehmend wichtiger Aspekt, da immer mehr Betriebe Lights-Out-Fertigung anstreben.“
Neben dem Wunsch nach unbemannter Fertigung ist die Zielgruppe für die iSpeed5 laut Gabris jeder, der kleinste Werkzeuge nutzt – er definiert sie als Schneidwerkzeuge unter 1/16″ (ca. 1,59 mm) Durchmesser. Formenbau ist ein großer Markt, ebenso Luftfahrt und Medizintechnik. „Viele dieser Kunden kennen bereits unsere anderen Hochgeschwindigkeitsspindellösungen, von denen einige 160.000 min⁻¹ erreichen. Die iSpeed5 wird eine willkommene Ergänzung sein.“
Auf die Lager kommen
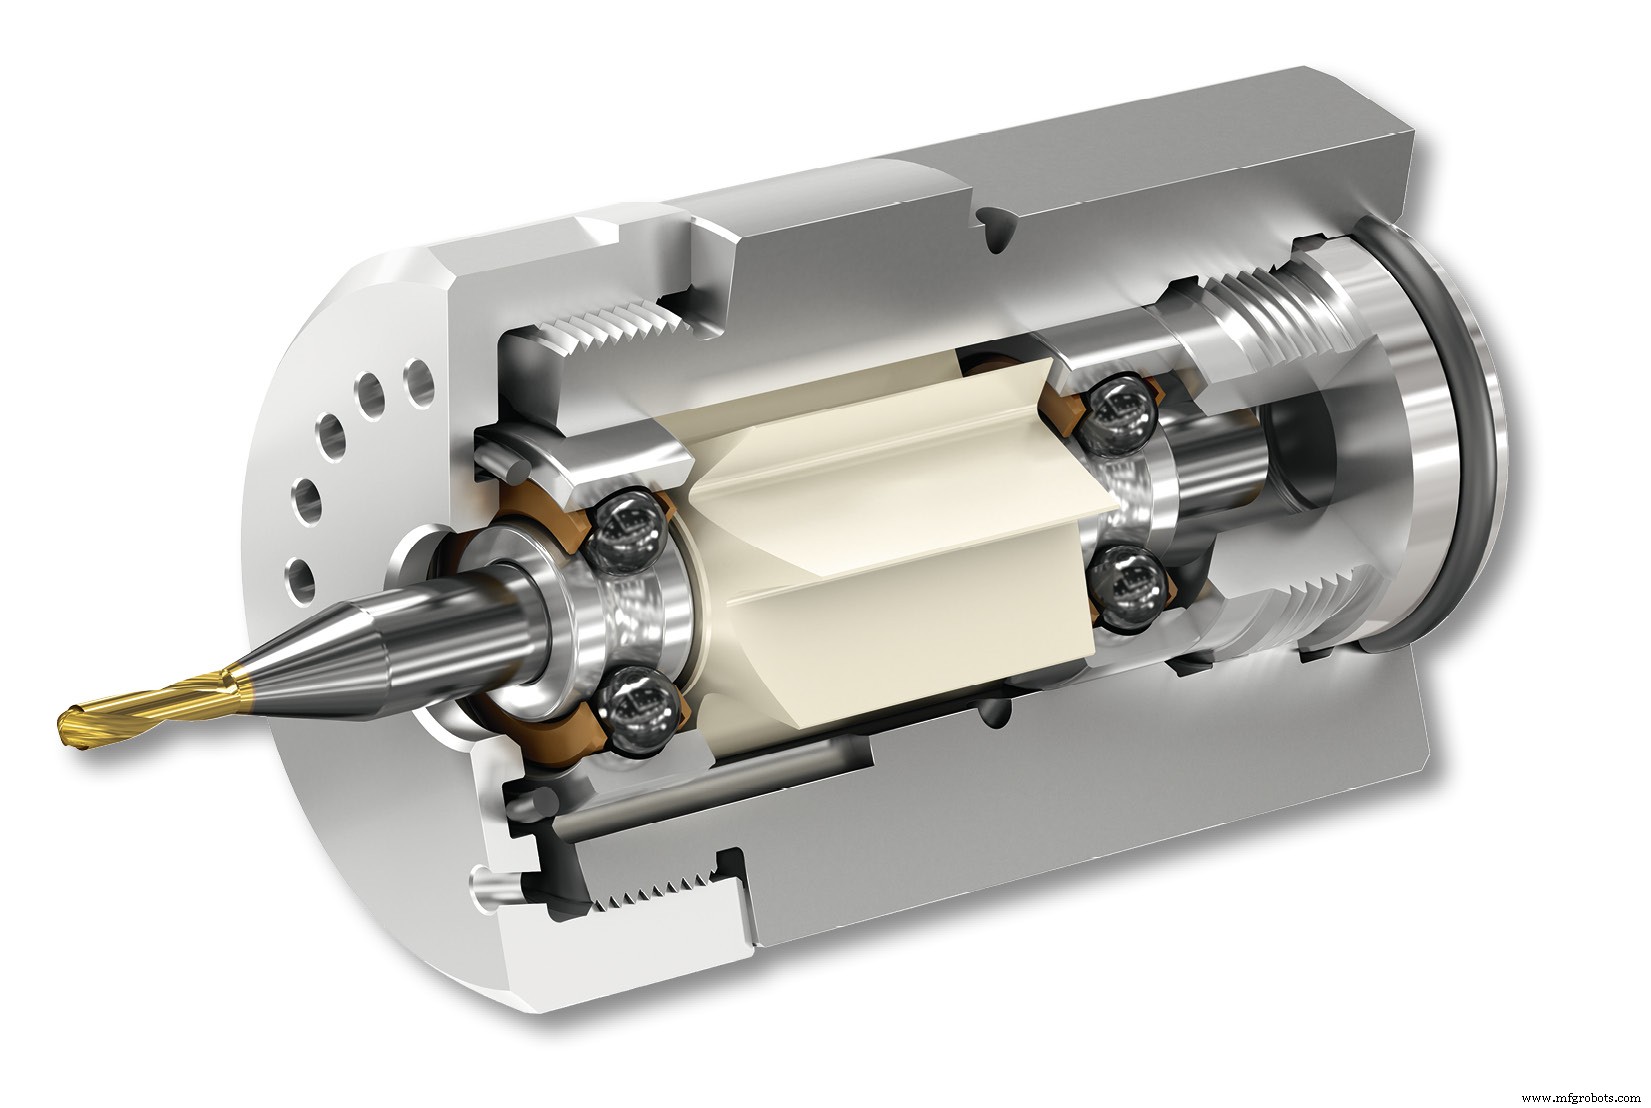
Andy Jones, High-Speed-Spindeln-Produktspezialist bei WTO USA, bietet eine einfachere, günstigere Alternative. Die CoolSpeed mini ist eine turbinengetriebene Spindel, angetrieben durch Kühlschmierstoff, Öl oder Luftnebel aus dem Kühlschmierstoffsystem der Werkzeugmaschine. „Je höher der Druck, desto höher die Spindeldrehzahl“, sagt Jones.
„Kühlschmierstoff oder Öl bei 145 psi (10 bar) liefert 40.000 min⁻¹, während 870 psi (60 bar) auf 75.000 min⁻¹ bringt“, sagt er. „Und ein Nebelsystem bei normalem Werkstattluftdruck (ca. 72 psi / 5 bar) erreicht 50.000 min⁻¹. Eine großartige Möglichkeit, jedes Bearbeitungszentrum oder Drehmaschine mit sehr hohen Spindeldrehzahlen auszustatten – bei einem Bruchteil der Kosten herkömmlicher Spindelerhöhungen.“
Die CoolSpeed mini hat ein einzigartiges Design, sagt Jones. Wenn das Schneidwerkzeug verschlißt, entnimmt der Bediener es zusammen mit den aufgepressten Lagern und der Turbine, presst dann ein frisches Lager- und Turbinenset auf das Ersatzwerkzeug und baut die im Grunde rotierende Baugruppe wieder in den Kopf ein. Er erklärt, dass die Lager als wegwerfbar ausgelegt sind, aber dennoch dynamischen Rundlauf von 4 µm (0,0001″) oder besser bieten – und günstiger sind als viele Schneidwerkzeuge.
Das Starterset enthält eine 25-mm-CoolSpeed-mini, ein Montagegerät, ein Manometer, einen 25-mm-Lehrenadapter und drei Ersatzsets, jedes mit einem Lagerpaar und einer Turbine. „Der Preis für alles, was Sie zum Start brauchen, ist ein Bruchteil der Kosten eines konventionellen Spindelerhöhers“, sagt Jones.
„Werkzeugschäfte von 3, 4 und 6 mm werden unterstützt, und die gesamte Einheit ist klein genug für Standard-Hydraulik- oder mechanische Werkzeughalter. Keine Wartung, keine Hardware an der Maschinenspindel, keine Steuerboxen zu installieren, keine Leitungen zu verlegen – nur ein sehr schneller ROI.“
Weiter beschleunigen
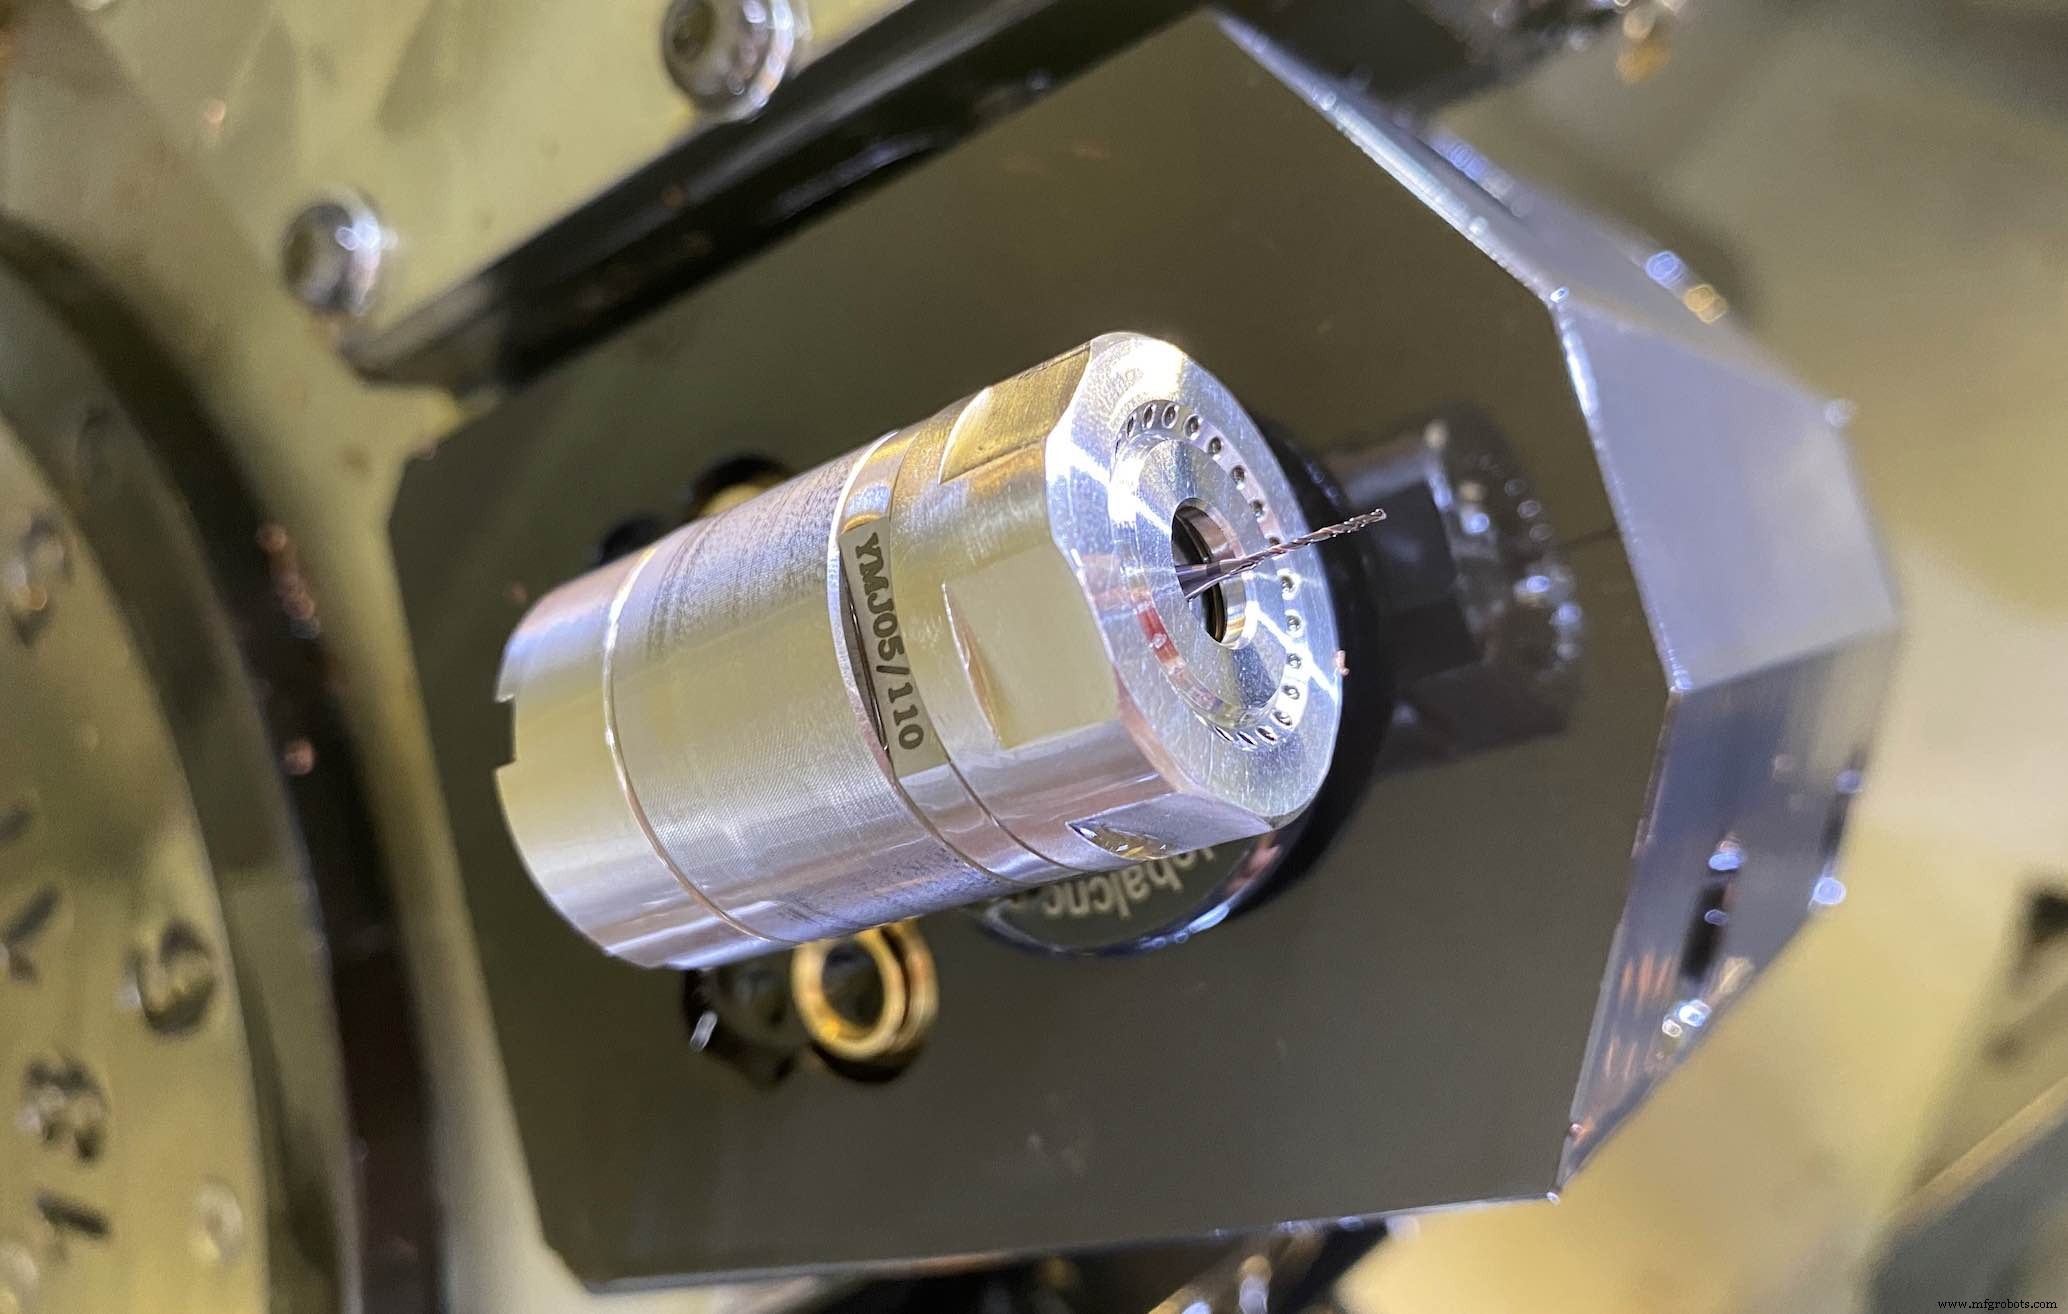
Unabhängig von der Hochgeschwindigkeitsspindellösung gibt es Best Practices für den Betrieb. Vielleicht der wichtigste: Nicht mit unzureichenden Spindeldrehzahlen zufriedengeben. Wie eingangs diskutiert, benötigen moderne Schneidwerkzeuge weit höhere Drehzahlen als früher – ohne sie leiden Standzeit und Teilequalität.
Zusätzlich geht die Chance auf höhere, den schnelleren Drehzahlen entsprechenden Vorschübe verloren – denken Sie daran: Eine fünfmal höhere Drehzahl bedeutet fünfmal oder mehr Spanabtrag. Hier weitere Punkte für den Weg zu schnellerer Zerspanung:
- Bei luftgetriebenen Spindeln: Druckregler und saubere, gefilterte Werkstattluft nutzen. Druck innerhalb der Herstellerempfehlungen halten.
- Entsprechend bei kühlschmierstoffgetriebenen Spindeln: Schneidflüssigkeit frei von Verunreinigungen wie Wegeöl und Metallfeinstaub halten. Bei Hochdruckkühlsystemen: Spindelfähigkeiten nicht überschreiten.
- Bedenken: Hochgeschwindigkeitsspindeln sind nicht für schwere Spanabtragung ausgelegt – genauso wenig wie die besprochenen Miniaturwerkzeuge. Leichte Schnitttiefen bei beschleunigten Vorschüben ist die Faustregel.
- Trotz höherer Vorschübe: Kann die Maschinensteuerung und das Servosystem mit den feinen Bewegungen und kleinen Blocklängen der Hochgeschwindigkeits-Mikrozerspanung mithalten? Wenn nicht, könnten Hard- und Software-Upgrades nötig sein. Beim Maschinenbauer nach Optionen fragen.
Zuletzt: Werkzeugrundlauf ist für jede Fräs- oder Bohroperation kritisch – aber doppelt so kritisch bei hohen Spindeldrehzahlen.
Immer hochwertigste Werkzeughalter und Schneidwerkzeuge nutzen, sauber und gewartet halten, und das Werkzeug nach Einbau doppelt prüfen (bevorzugt in der Maschine).
Nutzen Sie Hochgeschwindigkeitsspindeln in Ihrer Werkstatt? Welche Techniken und Tipps können Sie teilen? Lassen Sie es uns in den Kommentaren wissen.
Industrietechnik
- Vorteile von Schaum-CNC-Routern im Formenbau
- Faserlaserschneidmaschinen: Unübertroffene Präzision, Geschwindigkeit & Energieeffizienz
- Warum Wasserstrahlschneiden? Schlüsselvorteile für präzise Metallfertigung
- Die entscheidenden Vorteile von Edelstahl für Fertigungsprojekte
- Warum Pulverbeschichtung die überlegene Wahl für Metallbauprojekte ist
- Sandstrahlen: Hauptvorteile für Oberflächenvorbereitung und Metallfertigung
- Hochgeschwindigkeitszerspanung (HSM): Schlüsselvorteile für die Teilefertigung
- Horizontale Bohrwerke: Schlüsselvorteile für die industrielle Teilefertigung
- Warum der Kauf von Aluminium-Platten-Reststücken eine kluge Wahl für kosteneffiziente Projekte ist
- Hauptvorteile von Leichtmetallen: Leistung & Effizienz steigern