



5-Achs-Bearbeitung: Wesentliche Vorteile gegenüber 3- und 4-Achs-Systemen
Was ist 5-Achs-Bearbeitung?
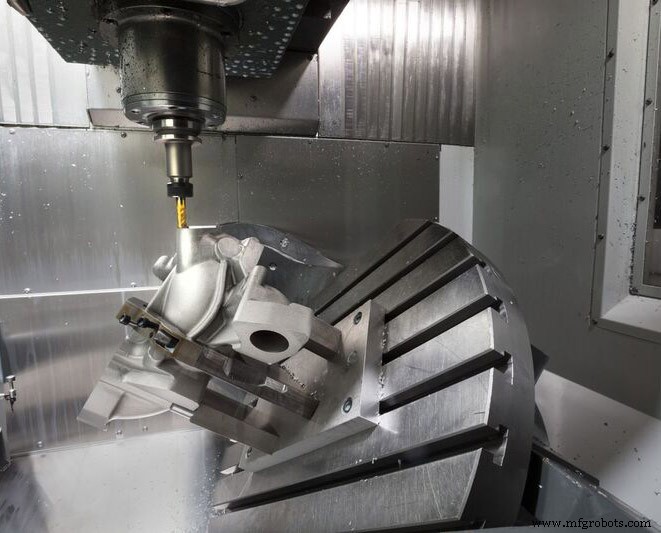
5-Achs-Bearbeitung ist ein Modus der CNC-Bearbeitung. Die heute üblichen Bearbeitungszentren sind meist 3-Achs-3-gekoppelte Bearbeitungszentren. 3-Achs bezieht sich auf die X-, Y- und Z-Achse des Bearbeitungszentrums. Natürlich gibt es auch 4-Achs-Bearbeitungszentren. 4-Achs-Zentren verfügen über X-, Y-, Z- und A-Achse, wobei die A-Achse eine Drehachse um die X-Achse ist. Das 5-Achs-Bearbeitungszentrum verfügt zusätzlich zu X, Y, Z über die B-Achse, eine Drehachse um die Y-Achse. Diese Technologie wird in hochpräzisen Instrumentenfertigungsbereichen wie Schiffbau, Luft- und Raumfahrt, Automobil, Leichtindustrie und Medizintechnik breit eingesetzt.
3-Achs-Bearbeitungszentren und Vertikalbearbeitungszentren werden traditionell in der Formenbearbeitung verwendet, um das Fräsen von Werkstücken abzuschließen. Mit der Entwicklung der Formfertigungs- und Bearbeitungstechnologie zeigen die bei der traditionellen Formenbearbeitung üblichen Kugelkopffräser offensichtliche Vorteile, aber bei Vertikalbearbeitungszentren ist die Bodengeschwindigkeit null und die Oberfläche schlecht, sodass die Schwächen der traditionellen Formenbearbeitung allmählich sichtbar werden. Die 5-Achs-Bearbeitung kann verschiedene Seiten des Werkstücks bearbeiten, ohne die Position des Werkstücks auf der Maschine zu ändern, was die Bearbeitungseffizienz von prismatischen Teilen erheblich verbessert. (CNC-Bearbeitung: 3-Achs VS 4-Achs VS 5-Achs)
Vorteile der 5-Achs-Bearbeitung
1. Bearbeitungszeit reduzieren
Bei der 5-Achs-Bearbeitung werden Schaftfräser mit flachem Boden verwendet, um einen vertikalen Zustand der komplexen Formbearbeitungsoberfläche beizubehalten, was die Bearbeitungszeit stark reduziert. Das Prinzip des 5-Achs-Bearbeitungszentrums eignet sich auch für das Schrägfräsen an geneigten Flächen, wodurch rippenartige Linien, die durch Kugelkopffräsen entstehen, eliminiert werden. Die Oberflächenqualität der Form wird idealer, und der Arbeitsaufwand für manuelles Nachfräsen und manuelle Nacharbeit der Formoberfläche wird reduziert.
2. Bearbeitungsgenauigkeit verbessern
Durch die 5-Achs-Bearbeitungstechnologie wird das Problem gelöst, dass das Werkstück an komplexen Winkeln neu positioniert und mehrfach justiert werden muss. Dies verkürzt nicht nur die Zeit, sondern reduziert auch die entstehenden Fehler erheblich. Auch der große Aufwand an Werkzeugvorrichtungen beim Aufspannen des Werkstücks wird eingespart, und die Maschine kann komplexe Teile bearbeiten – wie Bohren, Kegelbearbeitung und Kavitätennuten an komplexen Flächen, die mit traditionellen Methoden nicht möglich sind.
3. Hohe Produktionseffizienz
Das 5-Achs-Bearbeitungszentrum kann Bearbeitungs- und Nebenzeiten der Teile effektiv reduzieren. Es verfügt über einen großen Spindeldrehzahl- und Vorschubbereich, was kraftvolles Schneiden mit großen Schneidmengen ermöglicht. Das 5-Achs-Bearbeitungszentrum tritt in das Zeitalter der Hochgeschwindigkeitsbearbeitung ein: Schnelle Bewegung und Positionierung der beweglichen Teile sowie Hochgeschwindigkeitsschneiden verkürzen die Durchlaufzeit zwischen Halbfertigprodukten und steigern die Produktionseffizienz.
Rolle der 5-Achs-Bearbeitung in der Formenbearbeitung
1. Bearbeitung von Tiefkavitätenformen
In der Formenfertigung muss bei Verwendung eines 3-Achs-Bearbeitungszentrums für Tiefkavitätenformen der Werkzeughalter und das Werkzeug verlängert werden. Bei Verwendung eines 5-Achs-Bearbeitungszentrums für relativ tiefe und steile Kavitäten können durch die zusätzliche Drehung und Schwenkung des Werkstücks oder des Spindelkopfs die Werkzeuglänge 적절 verkürzt werden. Dies verhindert Kollisionen zwischen Werkzeug und Werkzeughalter mit der Kavitätenwand, reduziert Vibrationen und Werkzeugschäden während der Bearbeitung, verlängert die Werkzeugstandzeit und verbessert Oberflächenqualität und Bearbeitungseffizienz der Form erheblich.
2. Bearbeitung von Formseitenwänden
Bei der Seitenwandbearbeitung mit 3-Achs-Zentrum ist die Werkzeuglänge größer als die Seitenwandtiefe, und die Werkzeuglänge wird von der Seitenwandtiefe bestimmt. Wird die Werkzeuglänge erhöht, sinkt die Festigkeit deutlich. Das Phänomen der Durchmesserverdoppelung tritt auf, und die Werkstückqualität ist schwer zu garantieren. Nutzt man ein 5-Achs-Bearbeitungszentrum für die Seitenwandbearbeitung, kann durch Schwenken des Spindelkopfs oder des Werkstücks das Werkzeug senkrecht zur Seitenwand ausgerichtet werden. Beim Fräsen der Seitenwand kann ein Planfräser verwendet werden, was die Werkstückqualität verbessert und die Werkzeugstandzeit verlängert.
3. Bearbeitung der Form-Flachfläche
Bei der Bearbeitung der Flachfläche der Form mit 3-Achs-Zentrum muss ein Kugelfräser zum Schlichtfräsen verwendet werden, um gute Oberflächenqualität zu erhalten. Dabei muss der Werkzeugweg erhöht werden, aber die Mittendrehzahl des Kugelfräsers ist fast null. In der Formenbearbeitung ist der Werkzeugverschleiß stärker, die Standzeit verkürzt sich, und die Oberflächenqualität der Form verschlechtert sich. Das 5-Achs-Bearbeitungszentrum bearbeitet relativ flache Kurvenflächen, indem der Fräser in einem bestimmten Winkel zum Werkstück positioniert wird. Dies erhöht die relative Liniengeschwindigkeit zwischen Werkstück und Kugelfräser – nicht nur die Werkzeugstandzeit verbessert sich, auch die Oberflächenqualität des Werkstücks wird stark verbessert.
4. Bearbeitung unregelmäßiger Formoberflächen
Für die Bearbeitung von Formen mit unregelmäßigen Kurvenflächen wurde früher meist ein 3-Achs-Bearbeitungszentrum verwendet. Die Werkzeugschneide bewegt sich entlang des gesamten Schneidpfads, der Schneidzustand der Schneidenspitze ändert sich nicht. Zu diesem Zeitpunkt kann die perfekte Qualität jedes Teils der Form nicht garantiert werden. Formen mit häufigen Krümmungsänderungen und tiefen Nuten können mit einem 5-Achs-Bearbeitungszentrum bearbeitet werden. Der Schneidwerkzeug kann den Schneidzustand immer optimieren und die Richtung des gesamten Bearbeitungspfads maximieren, während sich das Werkzeug gleichzeitig geradlinig bewegen kann – jeder Teil der Formoberfläche wird perfekter.
5. Bearbeitung verschiedener geometrischer Formen von Formen
Beim Einsatz eines 5-Achs-Bearbeitungszentrums für eine Form mit dreidimensionaler Kurvenfläche ist der Schnitt der Form immer im optimalen Arbeitszustand geschützt. Der Werkzeugwinkel kann in jedem Bereich der Maschine geändert werden, um die geometrische Formenbearbeitung abzuschließen.
6. Bearbeitung von Schrägbohrungen an geneigten Formflächen
Bei der Bearbeitung von Schrägbohrungen an geneigten Formflächen kann das 5-Achs-Bearbeitungszentrum den Spindelkopf durch die Schwenkbewegung des Schwenkkopfs auf die vertikale Seite der geneigten Werkstückfläche positionieren und an der genauen Bohrungsposition ausrichten. Für präzise Schrägbohrungen in der Form sind mindestens zwei lineare Achseninterpolationen nötig, wobei die Bohrungspositiongenauigkeit in diesem Prozess deutlich sinkt. Nutzt man ein 5-Achs-Bearbeitungszentrum mit Schwenktisch, wird die geneigte Formfläche durch den Schwenktisch senkrecht zum Spindel positioniert. Die Bearbeitung der Schrägbohrung einer der linearen Achsen des Spindels kann abgeschlossen werden, was die Bohrungsgenauigkeit offensichtlich verbessert.
7. Fräsen gerader Linien ohne Richtungsänderung an der Form
Will man eine gerade Linie ohne Richtungsänderung fräsen, muss man nur eine Gerade an der Werkzeugspitze zeichnen. Wenn die Richtung geändert werden muss, zeichnet die Werkzeugspitze eine Kurve. Die Richtungsänderung der Werkzeugspitze ist extrem wichtig. Nutzt man ein 5-Achs-Bearbeitungszentrum zur Kurvenkompensation, bleibt die Werkzeugspitzenposition unverändert. Wenn das Steuerungssystem die Werkzeuglänge nicht berücksichtigt, dreht sich das Werkzeug um den Achsenmittelpunkt, die Spitze kann nicht fixiert werden und bewegt sich wahrscheinlich aus der aktuellen Arbeitsposition. Das 5-Achs-Bearbeitungszentrumssystem verfügt über 5-Achs-Steuerungsfunktion. Bei der Formenbearbeitung ändert sich zwar die Werkzeugrichtung durch das 5-Achs-Steuerungssystem, die Position der Werkzeugspitze bleibt jedoch unverändert. Dabei wird die notwendige Kompensationsbewegung der XYZ-Achsen automatisch berechnet. Die Bearbeitungsgenauigkeit wird deutlich verbessert.
Zusammenfassung
In der Formenbearbeitung vermeidet der Einsatz eines 5-Achs-Bearbeitungszentrums Werkzeuginterferenzen und kann komplexe Teile bearbeiten, die mit herkömmlichen 3-Achs-Maschinen schwer zu bearbeiten sind. Für die Bearbeitung von Regelflächen kann die Seitenfräs-Einzelpass-Technologie verwendet werden – gute Qualität, hohe Effizienz. Für dreidimensionale Profile, besonders große Flachflächen, kann ein großdurchmessiger Schaftfräser die große Fläche annähern. Die Anzahl der Bahnen wird reduziert, der Resthöhe ist gering, Bearbeitungseffizienz und Oberflächenqualität werden effektiv verbessert. Die vielfältigen räumlichen Flächen der Form können in einer Aufspannung für Mehrprozess- und Mehrseitenbearbeitung geklemmt werden, was die Bearbeitungseffizienz verbessert und die gegenseitige Positionsgenauigkeit jeder Fläche effektiv erhöht.
Beim Einsatz des 5-Achs-Bearbeitungszentrums für die Formenbearbeitung kann das Werkzeug stets im effektivsten Schneidzustand für das Werkstück gehalten werden. In manchen Bearbeitungsbereichen können großformatige Werkzeuge eingesetzt werden, um gegenseitige Interferenzen zu vermeiden. Diese Werkzeuge haben bessere Steifigkeit, wodurch Bearbeitungsgenauigkeit und -effizienz verbessert werden. Das 5-Achs-Bearbeitungszentrum ist eine High-Tech-Methode. Es kann nicht nur die mechanisierten Bearbeitungsaufgaben komplexer Werkstücke erfüllen, sondern auch die Bearbeitungseffizienz schnell steigern und die Bearbeitungsprozesse verkürzen.
Herstellungsprozess
- CNC-Maschinen: Wichtige Einsatzbereiche in der modernen Fertigung
- Vorteile von Schaum-CNC-Routern im Formenbau
- Präzisionszerspanung: 6 Schlüsselschritte für gleichbleibend hochwertige Bauteile
- Hochgeschwindigkeitszerspanung (HSM): Schlüsselvorteile für die Teilefertigung
- Warum der Kauf von Aluminium-Platten-Reststücken eine kluge Wahl für kosteneffiziente Projekte ist
- Die 7 Kernarten der Technologie im Überblick
- Hauptvorteile der Funkenerosion (EDM) in der modernen Fertigung
- 5-Achs-Bearbeitung: Erweiterung Ihrer Produktionskapazitäten
- 5-Achs-Bearbeitung meistern: Präzision, Effizienz und Schlüsselanwendungen
- 5-Achs-CNC-Bearbeitung erklärt: Präzision & Effizienz für komplexe Teile