



Flexible PCBs entschlüsselt: Fortschrittliche Assembly-Techniken & Fertigungswissen
Einleitung: Der Weg zur modernen Flex-Leiterplatte
Flexible Leiterplatten haben eine beeindruckende Entwicklung durchlaufen: Von unhandlichen Lösungen zu hochzuverlässigen, vielseitigen Bauelementen in unterschiedlichsten Formen. Dieser Artikel taucht tief in **Struktur, Materialien, Fertigungsprozess und Herstellerwahl** ein – für Ingenieure, die Flex-Technologie meistern wollen.
1. Flex-PCB-Strukturen verstehen & unterscheiden
Drei Grundstrukturen definieren die Komplexität:
- Einseitig (Single-Sided): Eine Kupferlage auf flexiblem Dielektrikum (PI). Einfach, kostengünstig, für statische/geringe Biegeanwendungen.
- Doppelseitig (Double-Sided): Zwei Kupferlagen, durch Plated-Through-Holes (PTH) oder Microvias verbunden. Höhere Dichte, anspruchsvollere Fertigung.
- Mehrlagig (Multilayer Flex): ≥ 3 Kupferlagen, getrennt durch Klebefolien (Adhesive) oder klebefrei (Adhesiveless). Maximale Dichte, komplexeste Fertigung, höchste Vielseitigkeit.
Rigid-Flex: Kombiniert starre (FR-4) und flexible Zonen dauerhaft verbunden. Bietet 3D-Montage, Steckverbinder-Integration, reduziert Interconnects. Eingeschränkte Flexibilität, aber mechanische Stabilität in Starrzonen.
2. Materialentscheidungen – Grundlage für Performance & Lebensdauer
Basissubstrat: **Polyimid (PI) oder Polyester (PET).**
Polyimid (Kapton®, Apical®, Pyralux®): **First Choice für professionelle Anwendungen.**
- Nicht brennbar (UL 94 V-0)
- Exzellente thermische Stabilität (bis 280 °C kontinuierlich, Spitzen 400 °C)
- Hohe Dehnung bei Bruch (> 50 %), niedriger Dielektrizitätsverlust (Df ~0,002–0,004)
- Chemikalienbeständig (Öle, Säuren, Lösungsmittel), UV-/Strahlungsbeständig
Polyester (PET): Günstiger, aber geringere Thermik (max. 105–150 °C), höhere Dielektrizitätsverluste, brennbar. Nur für Low-Cost, Low-Temp, statische Anwendungen.
Leiterschicht:** Gerolltes Kupfer (RA – Rolled Annealed) für dynamische Biegung (höhere Duktilität), Elektrolytkupfer (ED) für statische / Cost-Sensitive.
Coverlay (Decklack):** PI-Film + Kleber (Acrylat/Epoxid) oder fotostrukturierbares Coverlay (PIC) für feine Öffnungen.
Stiffener (Versteifung):** FR-4, PI, Aluminium, Stahl – lokal für Steckverbinder, Bauteilinseln, Montagelöcher.
3. Fertigungsstart: Blanking & Bohren
- Blanking (Zuschnitt): Präzises Schneiden der Rohmaterialien (Kupfer/PI-Laminate, Coverlay, Stiffener). Vorlauf: Materialklimatisierung (Feuchte/Temperatur), Reinigung. Hilfsmaterialien (Trennfolien, Schutzfolien) bereitstellen.
- Bohren (Drilling): **Kritisch bei dünnen, weichen Materialien.** Mechanisches Bohren (für PTH, Stiffener-Löcher) erfordert Expertise: Spindelgeschwindigkeit, Vorschub, Werkzeuggeometrie (spitzwinklig) angepasst. **Stacking (Stapeln)** mehrerer Lagen erhöht Steifigkeit → sauberere Bohrungen, weniger Ausbrüche (Burr). Laserbohrung für Microvias in Multilayer-Flex.
4. Reinigen & Beschichten (Plating) – Die Basis für Zuverlässigkeit
- Reinigen nach Bohren: Entfernt Bohrschmierung, Rückstände, Partikel. Ultraschall + Bürsten + Trocknen. Essentiell für nachfolgende Haftung.
- Musterbeschichtung (Pattern Plating):
- Chemisch (Electroless): Palladium-Aktivierung (saures Kolloid-Pd), dann chem. Kupfer. Gleichmäßige Schicht auch in tiefen Vias. Risiko: Materialquellen (Swelling) bei zu langer Reaktionszeit / falscher Temperatur.
- Galvanisch (Electrolytic): **Bevorzugt für Flex.** Nach chemischem Seed-Layer: Elektrolytisches Kupferaufdicken. Vorteile: Bessere mechanische Eigenschaften (Duktilität), höhere thermische Belastbarkeit, präzisere Dickenkontrolle. Panel verdicken für Beschichtungsintegrität.
- Nachreinigen: Entfernt Plating-Chemie-Reste. Vorbereitung für Imaging.
5. Ätzen & Laminieren – Strukturierung & Schichtverbund
- Ätzen (Etching): Entfernt ungewolltes Kupfer. Bei Rigid-Flex: Starr- & Flexzonen auf Vorderseite des Flex-Materials verbinden. **Kritisch:** Ätzrichtung, Druck, Position konstant halten. Überätzen vermeiden (Isolation).
- Oberflächenbehandlung (Surface Treatment): Verbessert Haftung für nachfolgendes Laminieren (z. B. Braunfärbung / Black Oxide, Plasma).
- Decklagen (Coverlay / Prepreg) positionieren & Vorbacken: **Wichtig:** Coverlay & Board haben unterschiedliche Hygroskopizität → **Vorbacken (Baking)** zwingend (z. B. 2–4 h bei 120–150 °C), um Feuchtigkeit zu entfernen → Verhindert Delamination & Blasen beim Pressen. Max. Stack-Höhe ≤ 25 mm für gleichmäßigen Druck.
5.1 Laminierparameter – Prozessfenster
- Heizrate: 10–20 min auf 170 °C (langsam = spannungsarm).
- Presszeit (Vollkraft): ~60 min Nettozeit.
- Druckaufbau: Max. 8 s auf Volldruck (Vermeidet Verschiebung).
- Pressdruck: 150–300 N/cm² (materialabhängig).
- Trennmittel (Release Film): PVC / PE-Folie. Eigenschaften: Hohe Formbarkeit, niedrige Fließneigung, dimensionsstabil beim Abkühlen.
6. Finalisierung: Backen, Heißschmelzen, Verpackung
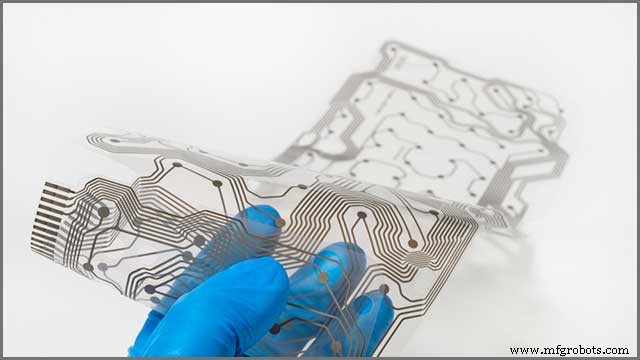
- Endbacken (Final Bake): Restfeuchte entfernen (kritisch für spätere Reflow-Bestückung). Trockenofen, definiertes Profil.
- Heißschmelzen / Profilieren (Hot Melt / Forming): 3D-Formgebung (Biegen, Falten) per beheiztem Werkzeug (Thermoforming). Fixiert die finale Geometrie.
- Scharfe Kanten / Grate entfernen: Mechanisch / Laser.
- Endprüfung: Elektrisch (E-Test), Optisch (AOI), Maßhaltigkeit, Biegetest (Proben).
- Verpackung & Versand: ESD-sicher, feuchtigkeitsgeschützt (MBB – Moisture Barrier Bag + Trockenmittel + Feuchteindikator), stoßsicher. **WellPCB validiert Verpackung per Simulations- & Transporttest.**
7. Den richtigen Fertigungspartner wählen
Entscheidungskriterien für einen **technisch kompetenten, zuverlässigen Partner**:
- Zuhören & Verstehen: Ihre Applikation, Biegezyklen, Umgebungsbedingungen, Lebensdauerziel. Nicht nur „Daten fertigen“, sondern **Design-Optimierung vorschlagen** (DFM für Flex).
- Material- & Equipment-Zugang: Premium-Laminate (DuPont, Panasonic, Taiflex, Shengyi), moderne LDI, Laser, automatisierte Pressen, Inline-AOI/AXI.
- Kommerzielle Einfachheit: Schnelle, verbindliche Quotes. Faire Preise (keine versteckten Kosten). Schnelle Lieferung (Express-Optionen). DDP-Incoterms verfügbar.
- Referenzen & Engineering-Team: Nachweisbare Projekte (Medizin, Auto, Aviation, Wearables). Erfahrene Layout- & Prozessingenieure für Stackup-Design, Impedanz, Biegesimulation (FEA).
- Zertifizierungen: ISO 9001, IATF 16949, ISO 13485, AS9100, UL, IPC-6013 (Flex), IPC-6018 (Rigid-Flex).
Fazit
Die Assembly flexibler PCBs hängt entscheidend ab von: **Strukturwahl, Materialkombination, Prozessdisziplin (Reinigen, Plating, Ätzen, Laminieren, Backen, Formen)**. Budget ist wichtig – aber **Performance & Vertrauenswürdigkeit** zahlen sich über den Produktlebenszyklus aus.
Top-Hersteller wie **WellPCB** begleiten Sie durch den gesamten Prozess: **Design-Review → Proto-Express → Serie → Lebenszyklus-Support**. Perfektes Match aus Technologie, Qualität & Service.
Industrietechnik
- CNC-Plasmaschneidemaschinen: Technologie, Anwendungen & Sicherheit
- High-Voltage-PCB-Design: Materialien, Sicherheit und Best Practices
- EAM vs. CMMS: Wesentliche Unterschiede & Kernfunktionen verstehen
- Technologie in der Fertigung: Vorteile, Herausforderungen und Zukunftsaussichten
- Wesentliche PCB-Bestückungsterminologie: Umfassendes Glossar
- Top flexible Materialien für 3D-Druck: Performance & Anwendungen
- Die richtigen Materialien für Flexible PCB-Fertigung wählen: Professioneller Leitfaden
- PCB-Assembly-Prozess: Schritt-für-Schritt zu Präzision und Qualität
- Through-Hole vs. Surface Mount: Wichtige Unterschiede erklärt
- Low-Volume PCB Assembly: Wesentliche Vorteile und Bedeutung