



Fortschrittliche Laptop-PCB-Bestückung: Qualität und Effizienz steigern
Mit der Verbreitung und Vielseitigkeit von Laptops ist es unerlässlich geworden, Produktqualität und Fertigungseffizienz zu maximieren. Kerntechniken und Qualitätskontrolle in der Laptop-Produktion stehen im Fokus. Basierend auf Analysen zu PCB-Design, Miniaturbauteil-Bestückung, Fertigungslinien-Design und PCB-Reinigung untersucht dieser Artikel, wie sich der Automatisierungsgrad und die Ausbeute steigern lassen. Durch Anpassung von Produktdesign, Kernprozessen und effektiver Qualitätskontrolle können Automationsanlagen den speziellen Anforderungen der Laptop-Montage gerecht werden und so eine zuverlässige Basis für den Einsatz automatisierter Systeme in der Laptop-Industrie schaffen.
PCB-Design
Bauteilauswahl
Heutige ultradünne Laptops erfordern extrem dicht bestückte PCBs mit Mikrobauteilen, was die Montageansprüche drastisch erhöht. Die Wahl geeigneter Gehäuseformen ist daher entscheidend. Basierend auf technischen, anlagentechnischen und gesamtkonstruktiven Anforderungen werden SMT-Gehäuseformen für Bauteile mit festgelegter elektrischer Leistung und Funktion ausgewählt – dies bestimmt maßgeblich Schaltungsdichte, Fertigbarkeit und Testbarkeit. Jeder Bautyp bietet diverse Gehäusevarianten; Ingenieure sollten vor der Festlegung Marktspezifikationen und Verfügbarkeitsgenauigkeiten prüfen.
PCB-Materialauswahl
Für die Laptop-PCB-Fertigung wird typischerweise FR4 A1-Kupferkaschiermaterial gewählt, das durch hohe mechanische Festigkeit, exzellente Thermostabilität, Feuchtigkeitsbeständigkeit und gute Bearbeitbarkeit überzeugt. Die Kennwerte von FR4 A1 sind in der folgenden Tabelle zusammengefasst.
| Parameter | Wert |
|---|---|
| Horizontale Schlagfestigkeit | ≥ 230 kJ/m² |
| Isolationswiderstand nach Einweichen | ≥ 5 × 10⁸ Ω |
| Senkrechte Durchschlagsfestigkeit | ≥ 14,2 MV/m |
| Horizontale Durchschlagsspannung | ≥ 40 kV |
| Relative Dielektrizitätskonstante | ≤ 5,5 |
| Dielektrischer Verlustfaktor | ≤ 0,4 |
| Wasseraufnahme | ≤ 19 mg |
| Brennbarkeit | FV0 (UL94) |
| Dichte | 1,70–1,90 g/cm³ |
Mikrobauteil-Bestückungstechnik
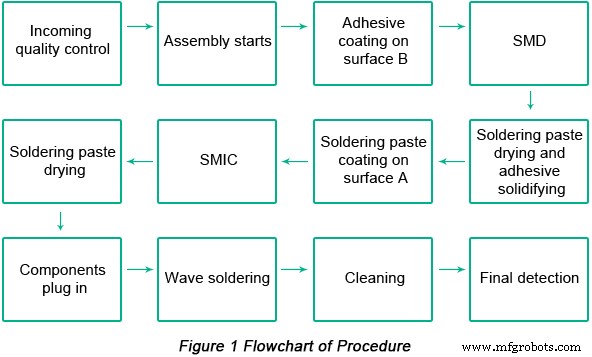
Die fortschreitende Miniaturisierung stellt immer höhere Anforderungen an die Bestückungstechnik. Vor der Montage muss die Bestückungsart gemäß Bauteil-Layout auf dem Laptop-PCB (meist Mehrlagen) festgelegt werden. In dieser Studie kommt ein doppelseitiges Mischbestückungsverfahren zum Einsatz, dessen Ablauf in Abbildung 1 dargestellt ist.
Bestückungsanlagen der Fertigungslinie
a. Lotpastendrucker
Am Anfang der SMT-Linie positioniert. Druckt Lotpaste oder SMD-Kleber präzise auf Pads oder entsprechende PCB-Positionen. Windows-NT-Bedienung, hohe Geschwindigkeit, Präzision und Wiederholgenauigkeit. Positioniergenauigkeit ±15 µm. Druckbereich 50 × 50 mm bis 460 × 360 mm.
b. Automatischer Bestückautomat (Mounter)
Das „Roboterhand“-Element: Entnimmt Bauteile aus Magazinen (Feedern) und platziert sie programmiert auf der PCB. Leistungsfähigkeit und Kapazität der SMT-Linie hängen maßgeblich von Geschwindigkeit und Funktion des Bestückautomaten ab. Windows XP, MNVC-Kamera, zahlreiche Feeder. Geeignet für 0201-Chips, Thin-Chips, QFPs. Bestückgeschwindigkeit: 12.500 cph (Laser) / 3.400 cph (Bildverarbeitung). Präzision ±0,05 mm. Bestückbereich 50 × 30 mm bis 330 × 250 mm.
c. Reflow-Ofen
Nach dem Bestückautomat. Schmilzt die auf den Pads aufgedruckte Lotpaste und verbindet SMT-Bauteile zuverlässig mit der PCB. Schienenverstellung 50–400 mm, Temperaturbereich RT–300 °C, Genauigkeit ±1,5 °C, Aufheizzeit 30 min. PCB-Transport: Kette + Mesh-Gurt.
d. Wellenlötanlage
Massenlöten durch Kontakt der PCB-Lötseite mit einer kontinuierlichen Welle aus geschmolzenem Lot. Hauptsächlich für konventionelle THT-Bestückung und Mischbestückung (SMT + THT) eingesetzt.
e. Prüftechnik
Qualitätskontrolle von Bestückung und Lötstellen: Lupen, Mikroskope, AOI (Automatische Optische Inspektion), In-Circuit-Tester, Röntgeninspektion, Funktionstester.
f. Nacharbeitsplatz (Rework)
Für fehlerhafte PCBs: Lötkolben, Rework-Station.
g. Reinigungsanlage
Entfernung elektrisch beeinträchtigender Rückstände (z. B. Flussmittel) von der PCB. Stationär einsetzbar.
Fertigungslinien-Design
Energieversorgung
Stabile Versorgung: Einphasig AC 220 V (220 ± 10 %, 50/60 Hz) oder Drehstrom AC 380 V (380 ± 10 %, 50/60 Hz). Bei Abweichung: Spannungsstabilisierung, dimensioniert auf das 1-fache des Energiebedarfs. Bestückautomat separat erden; generell 3-Phasen-5-Leiter-Verdrahtung.
Druckluftversorgung
Auslegung nach Anlagenbedarf. Werksdruckluft oder ölfreier Kompressor. Anforderung: > 7 bar, saubere, trockene Druckluft.
Umgebung
Absaugung nach Anlagenhersteller-Vorgabe (z. B. Reflow-Ofen: ≥ 500 in³/min). Reinraumbedingungen: staubfrei, keine korrosiven Gase, 23 °C ± 3 °C, 45–70 % rel. Luftfeuchte.
ESD-Schutz
ESD-gerechter Arbeitsplatz: Tisch, leitfähige Tischmatte, Handgelenkband-Anschlüsse (2 Stück: Bediener + Techniker/Prüfer), Erdungsleitungen. Keine statisch aufladbaren Materialien (Plastikboxen, Gummi, Pappe, Glas) auf dem Arbeitsplatz. Unterlagen in ESD-Schutzhüllen. Direkter Kontakt mit empfindlichen Bauteilen nur mit Handgelenkband und gutem Hautkontakt.
Weiterführende Ressourcen
- Drei Design-Überlegungen für EMC bei Laptop-PCBs
- Umfassende Einführung in PCBA
- Allgemeiner PCB-Bestückungsprozess
- Full-Feature PCB-Fertigungsservice von PCBCart – Mehrwertoptionen
- Advanced PCB Assembly Service von PCBCart – ab 1 Stück
Industrietechnik
- PCB-Bestückung: Der komplette Leitfaden von Design bis Produktion
- Die richtige PCB-Dicke wählen: Standards, Design- und Fertigungsfaktoren
- PCB-Panelisierung meistern: Schritt-für-Schritt-Anleitung für effiziente Montage
- Häufige Fallstricke bei PCB-Bestellungen vermeiden
- Wesentliche PCB-Bestückungsterminologie: Umfassendes Glossar
- Wichtige Tipps für eine erfolgreiche PCB-Bestückung
- PCB-Bestückung für Medizintechnik: Qualitäts- & Zuverlässigkeitsherausforderungen meistern
- Top 4 Vorteile eines Single-Stop PCB-Bestückungsservices
- Turnkey PCB-Bestückung enthüllt: Wichtige Fakten & Vorteile
- Umfassender Leitfaden zur bleifreien PCB-Assembly: Schritt-für-Schritt-Prozess