



CNC Design for Manufacturability: Ihre komplette DFM-Checkliste
CNC-Bearbeitung zählt zu den populärsten Fertigungsverfahren – hochvielseitig, wiederholbar, zuverlässig, kompatibel mit breitem Materialspektrum: Holz, Kunststoff, Schaum, Metall. Produktteams, die DFM im Designprozess fokussieren, drücken Produktionszeiten und Kosten für CNC-Teile drastisch.
In diesem herunterladbaren Guide haben wir acht gängige DFM-Überlegungen zusammengestellt, die beim Design für CNC-Bearbeitung top-of-mind bleiben sollten. Prüfen Sie Ihr Design gegen diese Liste vor Fertigungsfreigabe – sparen Sie signifikant Zeit und Kosten.
Top 8 Design-for-Manufacturing-Aspekte für CNC-Bearbeitung
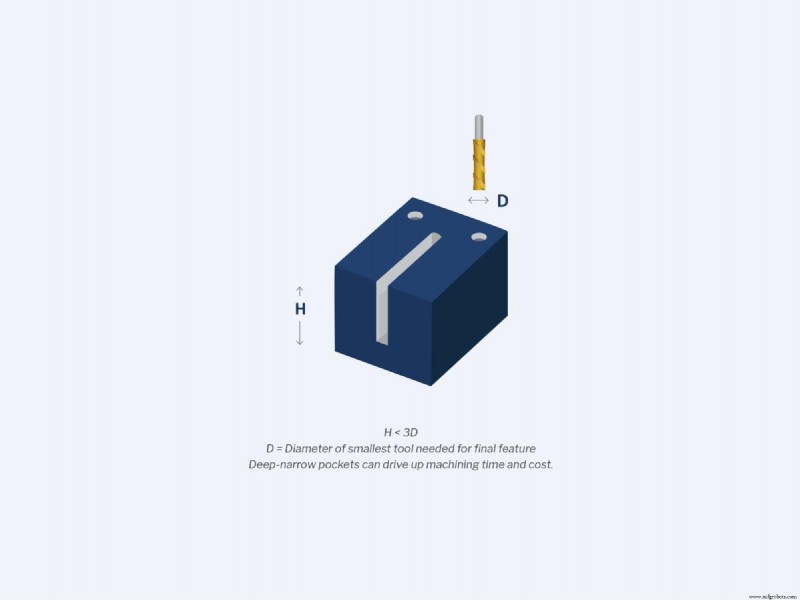
1. Gibt es tiefe Taschen im Design?
Tiefe, schmale Taschen/Nuten erfordern lange Werkzeuge – bruchanfälliger, verursachen Chatter (Maschinenschwingungen). Zudem mehrere Gänge nötig → Bearbeitungszeit/Kosten steigen.
Tiefe Taschen wann immer möglich vermeiden. Unvermeidbar: Tiefe so weit wie möglich reduzieren oder Querschnittsfläche der Tasche erhöhen. Faustregel: Taschentiefe ≤ 3× Werkzeugdurchmesser. Beispiel: 0,5″ Fräser → max. 1,5″ Tiefe. Anpassung je nach Material/verfügbaren Werkzeugen nötig.
2. Gibt es schmale Bereiche?
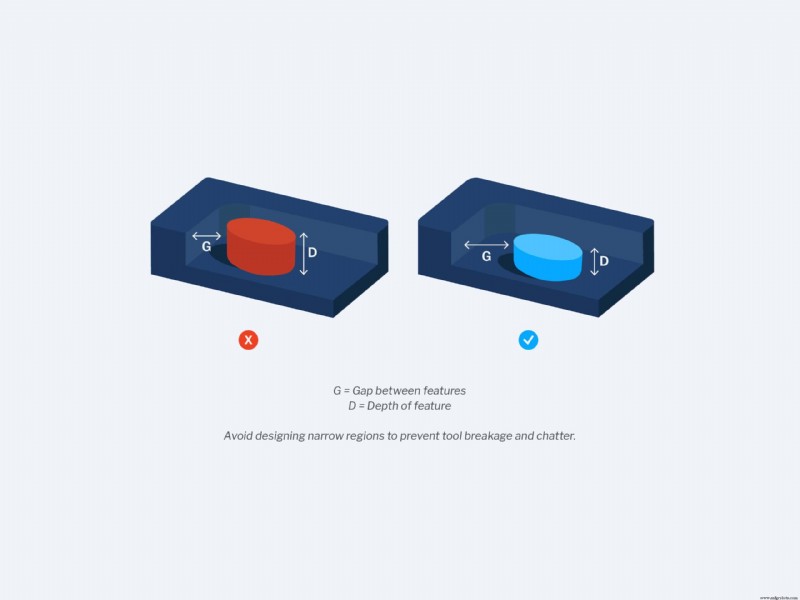
Schmale Bereiche sind schwer zu fertigen – Fräserdurchmesser limitiert durch kleinsten Abstand zwischen Feature-Flächen. Lange, kleine Fräser → bruchanfällig, Chatter.
Features/Faces vermeiden, die zu schmal für einfachen Fräserdurchgang sind. Unvermeidbar: nicht zu tief. Tiefe jedes Features < 3× Werkzeugdurchmesser. Best Practice: Wandstärken > 0,01 Zoll. Kürzerer Fräser mit größerem Durchmesser reduziert Chatter.
3. Gibt es scharfe innere Ecken?
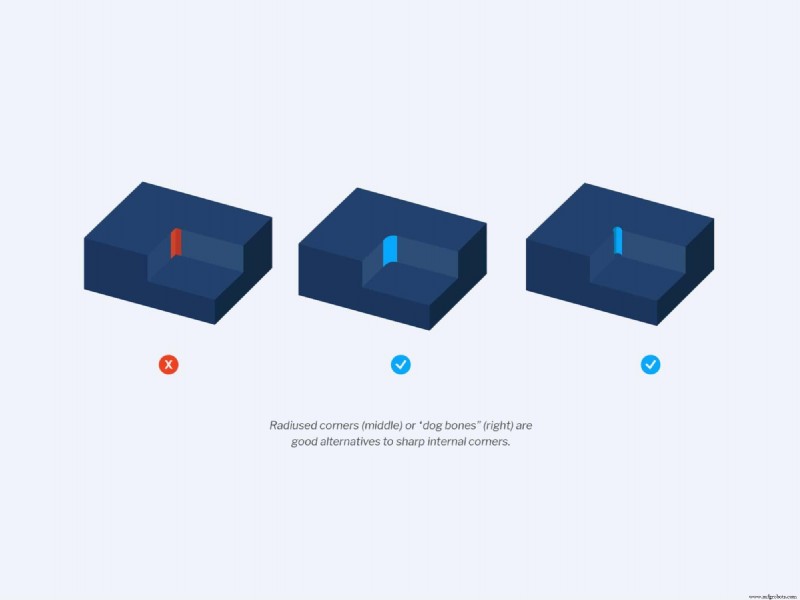
Alle CNC-Bohrer/Fräser sind rund → scharfe innere Ecken schwer erreichbar. Stattdessen hinterlässt Fräser unzerspanten Taschenraum: inneren Eckenradius (Internal Corner Radius). Scharfe innere Ecken via Workarounds (EDM) möglich, aber teuer.
Scharfe innere Ecken wann immer möglich vermeiden. Ideal: Eckenradius etwas größer als Fräser. Gleicher Durchmesser wie Fräser → Chatter, vorzeitiger Werkzeugverschleiß.
Eckenradien über Standardwert um nur 0,005″ erhöhen gibt Werkzeug Raum für kreisförmigen Pfad.
4. Gibt es unzugängliche Features?
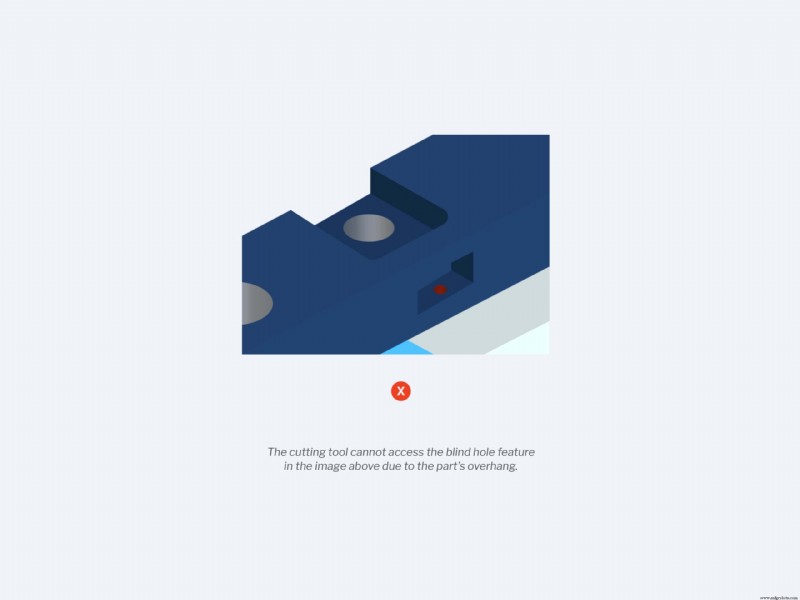
Unzugängliche Features: Einbohrungen, die in einer anderen Tasche aufgehen, oder Taschen mit negativer Entformungsschräge – dauern länger (wenn überhaupt möglich), da Schneidwerkzeug nicht leicht zugreifen kann → Kosten steigen.
Sicherstellen: Schneidwerkzeug hat vollen Zugriff auf alle Features ohne Blockade durch anderes Feature.
5. Gibt es äußere Fasen (Outside Fillets)?
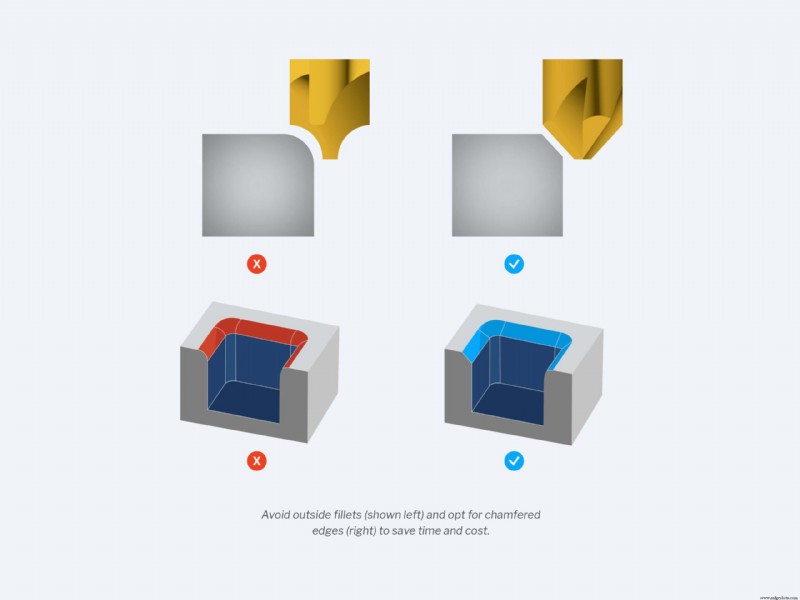
Außenfasen (Fillets an Taschen-/Boss-/Nutoberkanten) erfordern extrem scharfen Fräser und präzises Setup – für manche Teams prohibitiv teuer. Kosten vermeiden: Außenkanten statt fillet → Fase (Chamfer) oder Kante brechen (Bevel).
6. Sind Wände zu dünn?
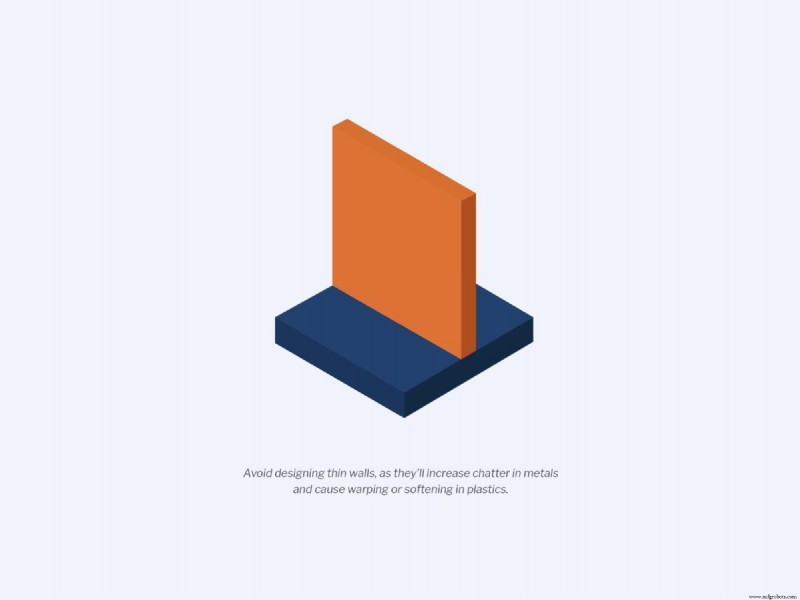
Bei CNC-Metallbearbeitung: dünne Wände → Chatter, gefährdet Genauigkeit/Oberfläche. Bei Kunststoffen: Verzug, Erweichung. Dünne Wände vermeiden.
Ideale Mindestwandstärke: 0,8 mm (Metalle), 1,5 mm (Kunststoffe). Dünnere Abschnitte fallweise möglich, aber Fall-für-Fall prüfen.
7. Gibt es flachbodige Bohrungen?
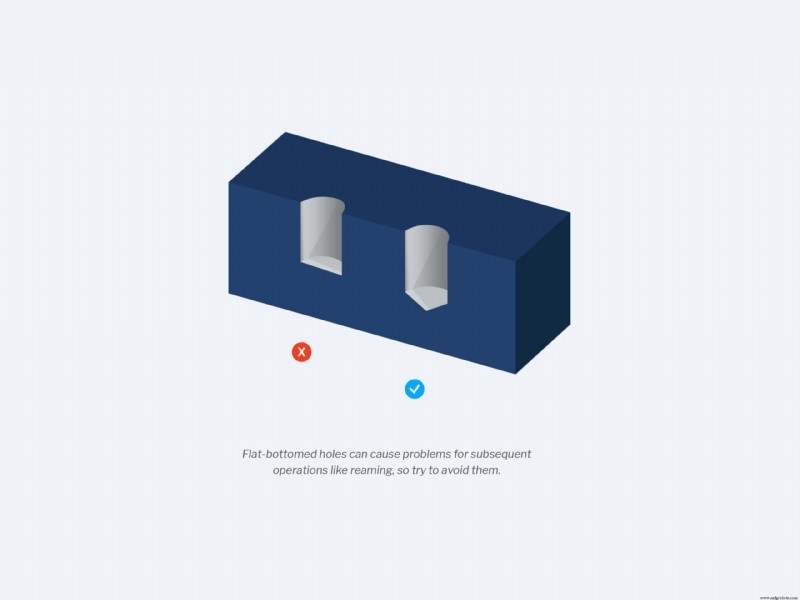
Flachbodige Bohrungen erfordern fortgeschrittene Bearbeitung und verursachen oft Probleme bei Folgeoperationen (Reiben). Blinde Bohrungen mit flachem Boden vermeiden – besonders kleine. Stattdessen Standard-Spiralbohrer für kegelbodige Bohrungen (Kegelwinkel typ. 118° oder 135°).
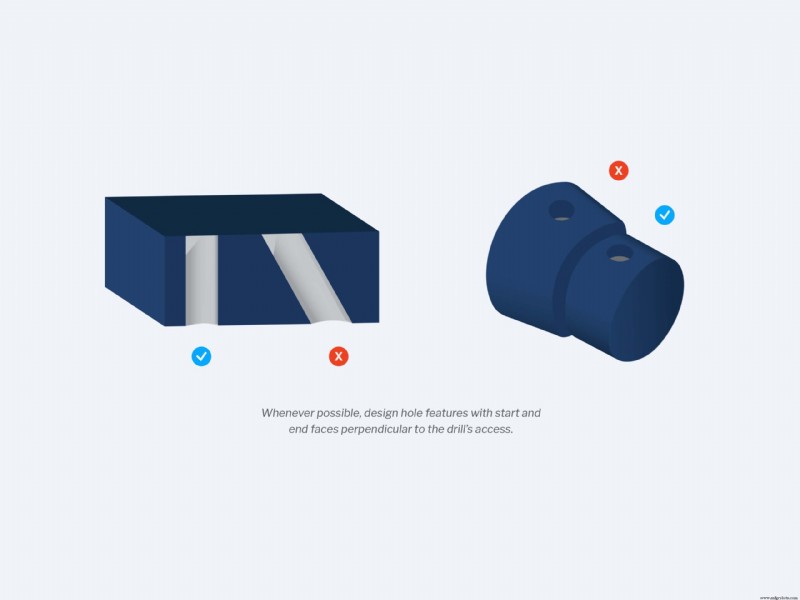
8. Können CNC-Bohrer leicht ein- und austreten?
Bohrerspitze wandert bei Kontakt mit Materialoberfläche, wenn diese nicht senkrecht zur Bohrachse steht. Ungleiche Austrittsgrate erschweren Gratentfernung. Ein-/Austritt erleichtern: Bohrfeatures mit Start-/Endflächen senkrecht zur Bohrachse designen.
Zusammenfassung aller 8 Designaspekte für CNC-Bearbeitung
- Tiefe Taschen vermeiden – treiben Bearbeitungszeit/Kosten.
- Zu schmale Features/Faces vermeiden – Werkzeugbruch/Chatter verhindern.
- Radien (Mitte) oder „Dog Bones“ (rechts) als Alternative zu scharfen inneren Ecken.
- Vollzugriff des Schneidwerkzeugs auf alle Features ohne Blockade sicherstellen.
- Außenfasen (links) vermeiden, Fase/Kante brechen (rechts) wählen – Zeit/Kosten sparen.
- Dünne Wände vermeiden – Chatter (Metall), Verzug/Erweichung (Kunststoff).
- Flachbodige Bohrungen vermeiden – Probleme bei Reiben u. a.
- Bohrfeatures mit Start/Ende senkrecht zur Bohrachse designen wann immer möglich.
Starten Sie mit DFM-Experten & Fast Radius
Design for Manufacturability beschleunigt CNC-Bearbeitung, senkt Betriebskosten, hebt Energieeffizienz, hilft Teams bei sauberen, funktionalen Teilen. Nutzen Sie diese Checkliste oft – aber ein erfahrener Partner wie Fast Radius bietet nuanciertere Einblicke.
Fast Radius Team hilft Ingenieuren, Designern, Teams, DFM nicht zu verfehlen. Neueste digitale Designtechnologien für Partner, um Designs auf nächstes Level zu heben, plus Expertenrat zu Fertigbarkeit/Teilqualität. Unsere Experten unterstützen Design/Prototyping für diverse Verfahren – CNC, Spritzguss, Polyurethanguss, 3D-Druck. Lassen Sie uns etwas Unglaubliches schaffen. Kontaktieren Sie uns heute.
Für mehr Design-Lektionen und alles zu CNC-Bearbeitung: Fast Radius Learning Center.
Bereit, Ihre Bauteile mit Fast Radius zu fertigen?
Angebot anfordern
Industrietechnik
- Umfassende präventive Instandhaltungs-Checkliste: Anlagenlebensdauer verlängern & Ausfallzeiten reduzieren
- 3D-CNC-Fräsen: Präzision in der Schuhfertigung beschleunigen
- CNC-Maschinenachsen verstehen: Das richtige System für Ihre Fertigungsbedürfnisse wählen
- Warum CNC-Bearbeitung traditionelle Methoden übertrifft: 6 entscheidende Vorteile
- CNC-Bearbeitung meistern: Bewährte Designstrategien für optimale Teile
- 14 bewährte Design-Strategien zur Senkung der CNC-Bearbeitungskosten
- CNC-Fräs-Kosten senken ohne Qualitätsverlust: Expertentipps
- Ultiboard: Umfassender Einsteigerleitfaden für PCB-Design
- CNC-Bearbeitung in der Energieerzeugung: 3 wichtige Einblicke für Branchenprofis
- Experten-CNC-Präzisionsbearbeitung für Telekommunikationskomponenten