



Teile für Kleinserien-CNC-Bearbeitung designen: Präzision & Tempo steigern
In den letzten Jahren hat CNC-Bearbeitung Werkstattpraktiken revolutioniert. Fast jede Industrie, die auf CNC-Teilefertigung angewiesen ist, nutzt entweder hochpräzise CNC-Maschinen selbst oder professionelle Bearbeitungsdienstleister, die Rohmaterial in kundenspezifische Teile verwandeln. Für Designer kleiner und mittlerer Serien mechanischer Teile eröffnen sich völlig neue Möglichkeiten.
Frühzeitige Berücksichtigung reduziert Zeit und Kosten im Fertigungsprozess – kritisch bei Tausender-Serien.
Ist das Teil ein Prototyp, führt übereiltes Design zu hohen Produktionskosten und mehrfachen Neudesigns vor Serieneinführung. Um dies zu vermeiden, beachten Sie folgende Designrichtlinien vor Anfrage eines Kleinserien-CNC-Angebots.
Kostenüberlegungen
Die Werkstatt kalkuliert einen Festpreis für die Auftragseinrichtung: Datenanalyse, Programmierung, Rüsten mit Vorrichtungen und Werkzeugen. Diese Kosten verteilen sich auf die Losgröße. Je kleiner der Auftrag, desto höher die Einrichtkosten pro Stück. Kleinere Materialmengen erfordern höhere Investition pro Stück als Großbestellungen.
Ein weiterer Kostenfaktor bei Kleinserien: Wie die Werkstatt den Auftrag abwickelt. Große Aufträge motivieren zur Effizienzsteigerung. Diese Methoden sind bei Kleinserien unwirtschaftlich, da in einem Rutsch gefertigt wird → höhere Stückkosten.
Designkriterien
Einige Designstrategien erleichtern die Fertigung:
Innenecken:
Je schärfer der Innenwinkel, desto kleiner das Werkzeug. Kleine Werkzeuge = mehr Fräsbahnen = mehr Zeit & Kosten. Größere Werkzeuge durch abgerundete Innenkanten statt scharfer Ecken beschleunigen die Bearbeitung.
Bohrungen:
Bediener nutzen Spiralbohrer und Schaftfräser. Bohrungsdurchmesser am besten an Standardbohrer (metrisch/zöllig) orientieren. Technisch >1 mm möglich. Für sehr präzise Bohrungen: Reibahlen & Bohrwerkzeuge. Empfohlen für Standard-Ø < 20 mm.
Gewinde:
Empfohlene Gewindegröße ≥ M6, Minimum M2. CNC-Gewindewerkzeug schneidet bis M6 → geringeres Ausbruchrisiko. M2 per Gewindebohrer/Former möglich.
Empfohlene Gewindelänge: 1,5-facher Nenn-Durchmesser. Für alle Gewinde < M6: am Bohrungsboden ungewindeter Abschnitt von 1,5×Nenndurchmesser. Ab M6 kann volle Länge gewindeschnitten werden.
Innere Kanten:
Empfohlener Eckradius ≥ ⅓ Kavitätstiefe. Bei empfohlenem Radius passt Werkzeugdurchmesser zur Kavitätstiefe-Richtlinie. Radius leicht über Empfehlung → Kreisbogenbahn statt 90°-Winkel → exzellentes Finish.
Kavitätstiefe:
CNC-Werkzeuge erreichen Innenseiten nur bis begrenzter Tiefe. Unbearbeitbare Designs vermeiden: Kavitätstiefe ≤ 4× Werkzeugbreite.
Merkmalsausrichtung:
Form & Kontur bestimmen Bearbeitungsmethode & Rüstaufwand. Komplexere Teile = höhere Kosten. Designvereinfachung reduziert Umspannbedarf. Umspannen erhöht Zeit, Kosten und bringt Lagefehler.
Toleranzen nicht überdesignen:
Teile mit Sondertoleranzen sind teurer als Standardtoleranzen. Manchmal aus Gewohnheit gewählt, nicht designbedingt. Wenn Design keine Sondertoleranzen erfordert – weglassen.
Engere Toleranzen = höhere Kosten. Höhere Anforderungen → längere Bearbeitungszeit, fortgeschrittenere Maschinen & Messmittel nötig.
Material & Oberflächenfinish:
Materialkosten sind volatiler denn je. Materialwahl senkt nicht nur Gesamtkosten, sondern verkürzt auch Lieferzeit (Verfügbarkeit). Oberflächenfinish erhöht Kosten – wenn nicht nötig, nicht fordern.
Dünnwände:
Ideal: Metall ≥ 0,8 mm, Kunststoff ≥ 1,5 mm (technisch 0,5 mm möglich). Dünnere Wände → mehr Schwingungen, geringere Genauigkeit. Kunststoff-Dünnwände verziehen durch Eigenspannung oder Temperaturänderung.
Zeichnungen:
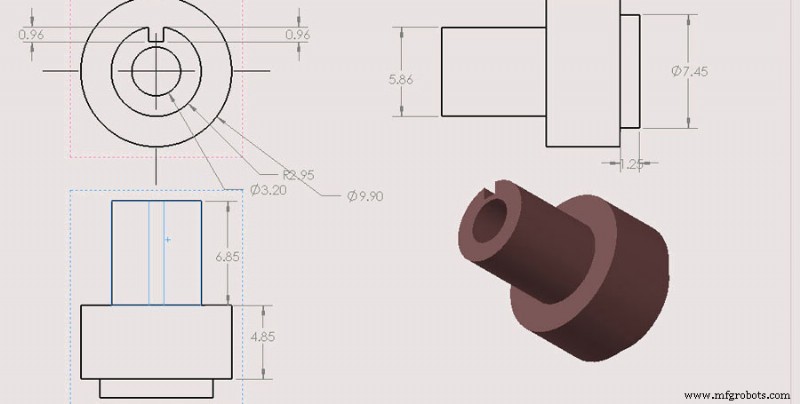
Fertigungszeichnungen im CAD-Modell (Gewinde, Sondertoleranzen, Oberflächenfinish, Hinweise) beschleunigen Rüsten.
Denken Sie daran: Endteil-Anforderungen bestimmen das Design. Diese Richtlinien zeigen, wie Zeit & Geld gespart werden, wenn das Design es zulässt. Beste Option: Zusammenarbeit mit CNC-Bearbeitungsshop für kosteneffizienteste Kleinserienteile.
SANS Machining hat große Vorteile bei Kleinserienteilen – wir bedienen hauptsächlich kundenspezifische Automatisierungsindustrie und Industriedienstleister. Bei passendem Projekt: Zeichnung senden für kostenloses Angebot.
Herstellungsprozess
- CNC-Batch-Fertigung meistern: Programmier-Workflow optimieren
- Umfassender Leitfaden zu Oberflächenveredelungen für CNC-Bearbeitung
- CNC-Bearbeitung meistern: Bewährte Designstrategien für optimale Teile
- CNC-Fräs-Kosten senken ohne Qualitätsverlust: Expertentipps
- Vertrauenswürdige CNC-Zerspanungswerkstatt wählen: Leitfaden für zuverlässige CNC-Teileproduktion
- Präzisions-CNC-Bearbeitung für Sonderteile – Schnell, genau, maßgeschneiderte Lösungen
- CNC-Bearbeitung großer Teile: Strategien zur Überwindung von Größenbeschränkungen
- Fortgeschrittene CNC-Bearbeitungslösungen für Keramik
- Tornado T2M: Präzisions-CNC-Drehzentrum für Kleinteile
- Die 5 Essentials für präzise CNC-Bearbeitungsangebote