



Stiftlehren-Prüfung: Präzise Kleinteillehren für Metallteile-Beschaffung
Die Praktikabilität von Stiftlehren für Rohr-Innendurchmesser-Prüfung
Bei Metal Cutting Corporation reicht es für viele Anwendungen nicht, Teile nach Kundentoleranzen zu fertigen. Ein großer Teil unserer Qualitätskontrolle ist sicherzustellen, dass wir Teile effektiv messen und den positiven Nachweis liefern können, dass sie indeed wie spezifiziert sind.
Die gewählte Methode – und das Werkzeug – zur Feststellung, ob ein Teil Anforderungen erfüllt, kann den Unterschied zwischen Erfüllung der Specs beim ersten Mal und zusätzlicher Arbeit bedeuten, was Kosten erhöht und Verzögerungen für alle schafft.
Als Hersteller sehr kleiner Metallteile einschließlich kurzer Längen kleinsten Durchmessers nutzen wir oft sehr kleine Lehren, bekannt als Stiftlehren, um den Innendurchmesser (ID) der von uns aus Rohren gefertigten Teile zu messen.
Auch als Stifteinsatzlehren bekannt, bieten diese kleinen Lehren eine einfache "Gut/Schlecht"-Prüfmethode – sie erlauben schnelle Beurteilung des IDs sehr kleiner Rohre auf eine bestimmte Plus/Minus-Toleranz.
Das X-Y-Z der Stiftlehren
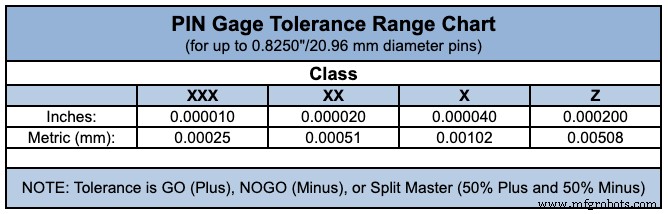
Es gibt verschiedene Klassen kleiner Lehren – Y, Z, ZZ, XX, XXX usw. – mit unterschiedlichen Toleranzen. Die Lehrentoleranz basiert auf der in der Fertigung jedes Stifts zulässigen Toleranz.
Beispielsweise: Für Lehren von 0,001" bis 0,08250" Größe haben Klasse Z Lehren eine Toleranz von max. 0,0001", während Klasse X Lehren eine Toleranz von max. 0,00004" haben.
Je kleiner das Teil, desto mehr spielt die Lehrentoleranz eine Rolle. Eine engere Toleranz Stiftlehre (wie Klasse XXX) ist gerader und gleichmäßiger über die Stiftlänge. Das macht sie gut geeignet für die ID-Prüfung kleinster Rohre, die selbst sehr kritische Toleranzen haben.
Grenzen der Stiftlehren-Messung
Für die meisten kurzen Rohre mit ID von 0,005" bis 0,200" liefern Stiftlehren typischerweise akzeptable, korrelierbare Ergebnisse. Eine Stiftlehre kann jedoch nur eine Toleranzgrenze prüfen, nicht sowohl Plus als auch Minus.
Wichtig: Wenn Sie eine exakte Messung des fertigen Teiledurchmessers benötigen, werden diese kleinen Lehren Ihre Bedürfnisse nicht erfüllen.
Denn eine Stiftlehre ist eine Gut/Kein-Gut-Methode – sie ist nicht dafür ausgelegt, einen Messwert für individuelle Merkmale des Teils zu liefern. Einfach gesagt: Wenn die Gut-Lehre in den ID eingeführt werden kann, die Kein-Gut-Lehre aber nicht, sind die Spezifikationen erfüllt.
Es kommt auch ein Punkt, an dem selbst die kleinsten kleinen Lehren physikalisch nicht mehr machbar sind für Größen- und Toleranzbestimmung.
Beispiel: Bei Rohr-ID unter 0,004" sind Gut/Kein-Gut-Stiftlehren schlicht unpraktisch. Denn es wäre sehr schwierig, einen empfindlichen Lehrstift in so ein kleines Rohr einzuführen, ohne das Rohr zu verbiegen oder den Stift zu beschädigen.
Zudem sind Stift- oder Einsatzlehren unpraktisch für die Prüfung sehr langer Zylinder – wie kleinster Rohre, die mehrere Fuß lang sind und einen konsistenten ID über die gesamte Länge erfordern.
Alternativen zu kleinen Lehren für ID-Prüfung
In Fällen, wo kleine Lehren nicht geeignet sind, greifen wir oft auf andere, anspruchsvollere Methoden für ID-Prüfung zurück – einschließlich Werkzeuge wie Smart Scopes und diverse optische Komparatoren.
Generell nutzen diese Methoden einen Sensor, um diverse Punkte um den Umfang und innen im Rohr zu messen, um zu berechnen, ob der durchschnittliche ID innerhalb der Toleranz liegt. Diese optischen Messmethoden sind präziser als Stiftlehren und können Kreise, Bögen und komplexere Formen messen.
Diese Methoden sind jedoch kostspieliger als Stiftlehren und haben Nachteile. Beispielsweise können optische Werkzeuge nicht verifizieren, ob der ID im gesamten Rohr konsistent ist, und die Genauigkeit kann durch die Oberflächenbeschaffenheit des gemessenen Teils beeinflusst werden.
Zudem kann optische Messung nicht zur ID-Verifizierung sehr langer Teile genutzt werden, da die Teile nicht so positioniert werden können, dass das Licht hindurchgeht. Die Methode ist nur für kurze Teile anwendbar, die auf dem Glas des Messsystems platziert werden können.
Den Prüfschritt in Ihren Specs nicht überspringen
Das Verständnis der Grundlagen der Teilmessung und der Einsatz kleiner Lehren und anderer Prüfwerkzeuge ist entscheidend für informierte Entscheidungen über Ihre Spezifikationen.
Genau wie Sie viel Zeit und Mühe in die Bestimmung von Teilabmessungen und Toleranzen investieren, sollten Sie auch sorgfältig Ihre Optionen prüfen, wenn Sie entscheiden, wie Sie feststellen, ob das fertige Teil Ihre Bedürfnisse erfüllt.
Zudem ist es ein kritischer Schritt für erfolgreiche Teilefertigung, sicherzustellen, dass Sie und Ihr Partner im Voraus wissen und vereinbaren, was gemessen wird und wie.
Industrietechnik
- Metall-3D-Druck-Anwendungen: Prototyping & Tooling – Teil 1
- Präzisions-Metallzerspanung: Umfassender Leitfaden für exakte Fertigung
- Effizientes, gratfreies Entgraten für hochvolumige Kleinteile
- Professionelle Metallveredelung zum Schutz von Präzisionsteilen vor Korrosion
- Präzisions-Metallpolieren: Führende Lösungen für 3D-gedruckte Teile
- Vom Groß- zum Mikroteil: CNC-Metallschneiden im Kleinformat meistern
- Vertrauenswürdigen Lieferanten für präzise Zuschnitt-Metallteile auswählen
- Expertenleitfaden zum Polieren von Metallteilen in 3D-gedruckten Medizinprodukten
- Präzise Senkrechtigkeitsmessung für kleine Metallteile – Anleitung & Techniken
- Kreisrundheitstoleranzen bei kleinen Metallteilen meistern für optimale Fertigbarkeit