



Präzise Geradheitsmessung für kleine Metallkomponenten
Wo Qualitatives Quantitatives schlägt
Bei Metal Cutting Corporation, wo wir täglich Tausende von Stäben, Rohren und Drähten auf Länge schneiden, ist Geradheit ein Merkmal, mit dem wir häufig arbeiten. Denn beim centerless Schleifen erzielen wir optimale Ergebnisse, wenn die zu schleifenden Teile gerade sind.
Zudem fordern unsere Kunden oft Geradheit als wichtiges Merkmal ihrer Teile, zusammen mit Lage und anderen geometrischen Toleranzierung-Merkmalen.
Geradheit ist besonders wichtig für Drähte, Stifte, Rohre und andere zylindrische Teile, die in eine Bohrung passen oder mit einem anderen Teil zusammenwirken müssen. Die Geradheit des Materials beeinflusst auch die Senkrechtigkeit des Endschnitts, sodass selbst dann, wenn Geradheit nicht auf einer Zeichnung gefordert ist, das Ausgangsmaterial gerade sein muss, wenn Senkrechtigkeit gefordert ist.
Was ist Geradheit?
Anstatt Oberflächengeradheit, die ein Indikator für Ebenheit entlang einer Linie auf der Teileoberfläche ist, ist die Geradheit, mit der wir arbeiten, ein Indikator dafür, wie viel Bogen (Kurve) in der Achse eines Teils erlaubt ist.
Diese sogenannte Achsengeradheit wird in GD&T durch eine gerade Linie symbolisiert und wird typischerweise auf einer technischen Zeichnung als innerhalb von X Maß über Y Länge angegeben – zum Beispiel 0,001 Zoll (0,0254 mm) über 1,0 Zoll (25,4 mm). Das bedeutet, über eine 1-Zoll-Länge von Draht, Rohr oder Stab darf kein Bogen auftreten, der an seinem Scheitelpunkt mehr als 0,001 Zoll misst.
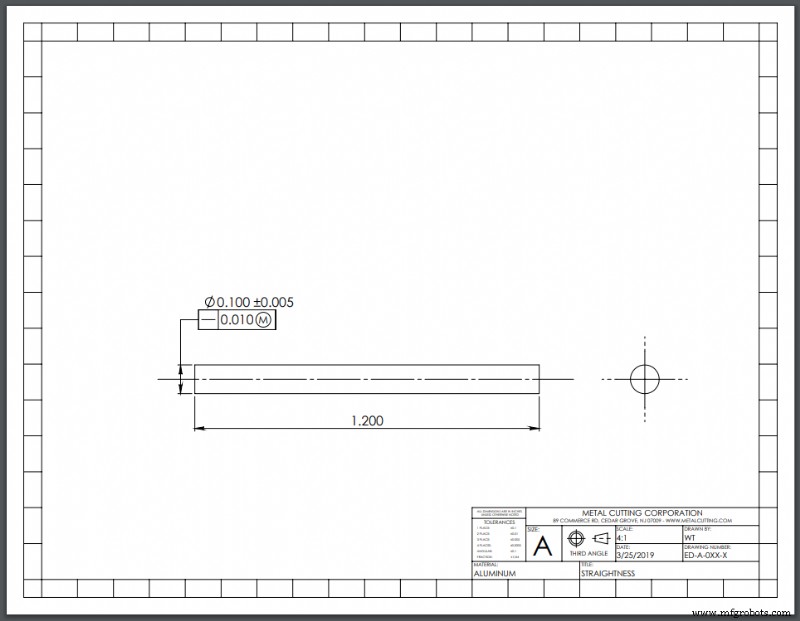
Es gibt eine Reihe von ASTM-Standards für verschiedene Materialien, wie die ASTM B387-10 Spezifikation für Stäbe, Stangen und Drähte aus Molybdän und seinen Legierungen; sie spezifiziert die Geradheitsanforderung als 0,050 Zoll (1,27 mm) über 1 Fuß (304,8 mm) Länge.
Wäre es nur so einfach!
Die Messkontroverse
Der knifflige Teil: Der Achsengeradheits-Aufruf unterliegt vielen Interpretationen.
Hätte man einen absolut perfekten Bogen von X oder weniger und fände man denselben Bogen über jeden Y-Längenabschnitt entlang der gesamten Teil-Länge, könnte man sagen, es erreicht die spezifizierte Geradheit X über Y mal multipliziert über die Gesamtlänge. Viele würden jedoch argumentieren, dass dies schlicht nicht der Realität entspricht und daher kein genaues Maß für Geradheit ist.
Tatsächlich ist die Frage, wie man Geradheit über die gesamte Länge eines Teils bestimmt, überraschend umstritten, und die Meinungen dazu sind zahlreich und vielfältig.
Zum einen gibt es keinen perfekten Bogen. Betrachtet man die gesamte Länge eines Teils, gibt es praktisch immer einige Unregelmäßigkeiten, mit Bereichen, die etwas stärker gebogen sind, und anderen, die gerader sind.
Zudem hängen die Ergebnisse davon ab, jeden Y-Intervall über die gesamte Länge des Teils in ein oder zwei Ebenen zu betrachten. Wenn man einen Zoll oder sogar einen Bruchteil eines Zolls zur Seite rückt, betrachtet man einen anderen Y-Intervall, und so weiter, exponentiell.
Daher gibt es eine unbegrenzte Anzahl von Y-Intervallen, die berücksichtigt werden müssten. Wie könnte man möglicherweise jeden Intervall betrachten oder entscheiden, welche das ganze Teil genau repräsentieren?
Ein geradlinigerer Ansatz
Anstatt zu debattieren, wie man misst, nutzen wir bei Metal Cutting einen einfachen Ansatz basierend auf der ASTM F2819 Spezifikation. Sie bietet vier standardisierte Prüfverfahren zur Messung der Geradheit von Stäben, Stangen, Rohren und Drähten für Medizinprodukte.
Quantitative Methoden zur Messung der Geradheit
Zwei der Prüfverfahren sind quantitativ und liefern eine Zahl, die das Geradheitsmaß repräsentiert.
Beim Spalt-Test wird das Teil auf einer ebenen Fläche gerollt und der größte Spalt zwischen der ebenen Fläche und dem Teil mit einem Lehrdorn, Mikrometer oder einer linearen Skala gemessen.
Beim Total Indicator Reading (TIR) Test wird das Material zwischen V-Blöcken eingespannt und ein Anzeiger misst während einer vollen Umdrehung des Materials. Die maximalen und minimalen Messwerte werden dann zur Berechnung des TIR verwendet.
Das Problem bei beiden Tests: Diese Messungen können sehr schwierig durchzuführen sein, besonders bei den sehr kleinen Durchmessern, mit denen wir bei Metal Cutting Corporation typischerweise arbeiten.
Zudem lassen sich leicht Fehler bei der Messung einschleppen; beispielsweise kann man beim Einführen eines Lehrdorns in einen winzigen Spalt versehentlich das Teil anheben und die Messung verfälschen.
Qualitative Methoden zur Messung der Geradheit
Aus diesem Grund greifen wir bei Metal Cutting meist auf die qualitativen Tests zurück, die einfache Gut/Schlecht-Methoden zur Bestimmung der Geradheit nutzen.
Beim Finger-Roll-Test wird ein Teil auf einer ebenen Fläche gerollt; wackelt das Teil, fällt es durch. Wackelt es nicht, besteht es und gilt als ausreichend gerade.
Wie der Name andeutet, beinhaltet der geneigte-Platte-Test eine flache Platte, die geneigt ist, um ein Gut/Schlecht-Prüfverfahren für Geradheit durchzuführen.
Der Neigungswinkel in Grad basiert auf dem Durchmesser des Teils (oder wie zwischen Kunde und Lieferant vereinbart). Das Teil wird oben auf die geneigte Platte gelegt und leicht angetippt, um es in Bewegung zu setzen. Rollt es schnell und leicht die Platte hinunter, besteht das Teil und gilt als gerade; bleibt es stehen, fällt es durch.
Erfolgreich immer wieder
Bei Metal Cutting hat unsere Erfahrung uns immer wieder gezeigt, dass tatsächliche Messungen der Geradheit meist nicht notwendig sind. Für unsere Zwecke kümmern wir uns typischerweise nicht um die Zahlen – uns ist wichtig, dass wir ein Teil erfolgreich centerless schleifen können und dass es für seinen Endverwendungszweck in der Kundenanwendung als gerade qualifiziert ist.
Selbst dort, wo Kunden X über Y Geradheit spezifiziert haben, haben unsere einfachen, definitiven Prüfmethoden nie versagt, die Kundenanforderungen zu erfüllen.
In den seltenen Fällen, in denen wir wissen, dass ein Bogen auftreten wird – beispielsweise bei aggressiven Trommeloperationen oder Sandstrahlen – oder dass das Ausgangsmaterial gebogen/gebogen ist, könnte Metal Cutting dann eine Gut/Schlecht-Version des Spalt-Tests verwenden, um zu bestimmen, ob das Ende des Teils innerhalb der Spezifikation über die Länge des Teils liegt.
Für das Erreichen von Geradheit, Parallelität, senkrechten Endschnitten und anderen wichtigen GD&T-Merkmalen ist unser Ziel Kosteneffizienz sowie hochwertige, eng tolerierte Teile. Zu diesem Zweck stellen wir fest, dass die qualitativen Testmethoden, die wir für Geradheit und andere Merkmale verwenden, uns konsequent helfen, die Produktionskosten unter Kontrolle zu halten und die Ergebnisse zu liefern, die unsere Kunden benötigen.
Industrietechnik
- Metall-3D-Druck-Anwendungen: Fortgeschrittene Use Cases – Teil 2
- Metall-3D-Druck-Anwendungen: Prototyping & Tooling – Teil 1
- Kunde des Monats: Präsentieren Sie Ihre 3D-Druck-Innovation
- Blankmetall-Finishes für Blechteile & Gehäuse: Kornschliff, Vibrationsfinish & Kein Finish
- Präzisions-Kleinteilebearbeitungsdienstleistungen für industrielle Exzellenz
- Effizientes, gratfreies Entgraten für hochvolumige Kleinteile
- Präzisions-Metallpolieren: Führende Lösungen für 3D-gedruckte Teile
- Vom Groß- zum Mikroteil: CNC-Metallschneiden im Kleinformat meistern
- Präzise Senkrechtigkeitsmessung für kleine Metallteile – Anleitung & Techniken
- Kreisrundheitstoleranzen bei kleinen Metallteilen meistern für optimale Fertigbarkeit