



Adaptives Bearbeiten für Ti6Al4V-Implantate: Rattern eliminieren & Qualität steigern
Titanium-Implantate herzustellen, die medizinische Standards erfüllen – besonders Ti6Al4V-Implantate – ist eine anspruchsvolle Aufgabe für CNC-Betriebe. Die Eigenschaften von Titan, wie schlechte Wärmeleitung und hohe chemische Aktivität, erschweren die präzise Überwachung der Prozessparameter. Traditionelle Prozesse verließen sich stark auf niedrige Schnittgeschwindigkeiten und konstante Vorschübe, was längere Bearbeitungszeiten und höheren Werkzeugverschleiß verursachte. Adaptives Bearbeiten bietet einen effektiven Weg, diese Probleme durch dynamische Steuerung des Fertigungsprozesses zu überwinden.
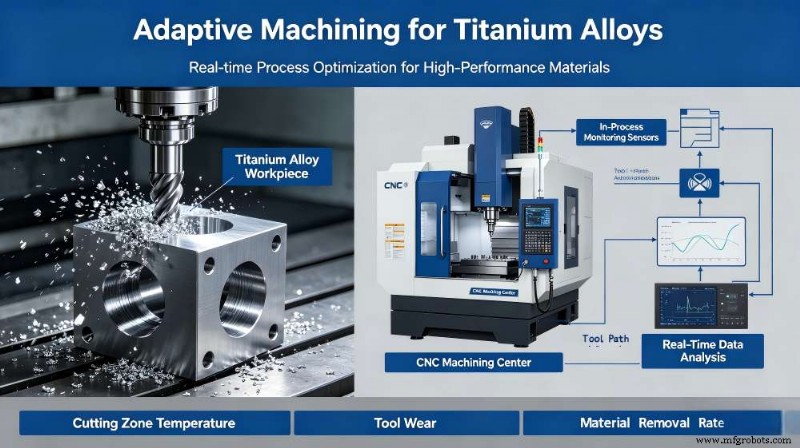
Technische Herausforderungen in der Titan-Implantat-Fertigung
Orthopädische Implantate wie Hüftgelenke, Wirbelsäulen-Cages etc. müssen strikt nach ISO 13485 gefertigt werden. Der primäre technische Ausfallpunkt beim CNC-Fräsen von Titan ist regeneratives Rattern. Rattern resultiert aus der Verstärkung der Werkzeugschwingung durch Werkstückschwingung. Diese Instabilität führt zu schlechter Oberflächenqualität, Dimensionsungenauigkeit und möglicher struktureller Ermüdung des finalen Implantats.
Die Einstellung von adaptivem Bearbeiten für Titanlegierungen sollte den Faktor der Werkstoffverfestigung berücksichtigen. Titan verhärtet lokal bei übermäßiger Hitze. Wenn die Schneidkraft nicht konstant ist, steigt die Oberflächenhärte des Materials, was wiederum den Werkzeugabbau beschleunigt. Um mögliche negative Effekte dieser Risiken zu vermeiden, nutzen adaptive Bearbeitungssysteme eine Closed-Loop-Regelarchitektur, die Schnittbedingungen dynamisch ändert, um im stabilen Betriebsbereich der Werkzeugmaschine zu bleiben.
Wie KI-gesteuerte Ratternunterdrückung funktioniert
Die Implementierung von KI-gesteuerter Ratternunterdrückung in CNC Umgebungen basiert auf Erwerb und Verarbeitung hochfrequenter Daten. Die Architektur besteht aus drei Schichten: Signalakquise, Datenverarbeitung und Controller-Ausführung.
Die Signalakquise-Schicht nutzt piezoelektrische Beschleunigungssensoren an Spindelgehäuse oder Werkstückspannvorrichtung, um Schwingungsdaten mit Abtastraten über 50 kHz zu sammeln. Die Daten werden an ein Edge-Computing-Modul zur Analyse gesendet. Die Verarbeitungsschicht nutzt Machine-Learning-Algorithmen, nämlich rekurrente neuronale Netze (RNNs) oder Long Short-Term Memory (LSTM) Modelle, um das Frequenzspektrum des Schneidprozesses zu analysieren.
Diese Algorithmen identifizieren das Auftreten harmonischer Frequenzen, die mit Rattern assoziiert sind, bevor sie Oberflächenfehler verursachen. Bei Erkennung einer Abweichung führt der adaptive Bearbeitungscontroller einen Befehl zur Änderung der Spindeldrehzahl oder des Vorschubs innerhalb von Millisekunden aus. Diese Modifikation verschiebt den Schnitt in einen anderen Teil des Stabilitätslobendiagramms und unterdrückt so die Vibration. Durch Nutzung KI-gesteuerter Ratternunterdrückung in CNC-Operationen können Hersteller bei höheren Materialabtragsraten (MRR) operieren, ohne die für Medizinimplantate erforderliche Dimensionsintegrität zu opfern.
Anwendung von Echtzeit-Überwachung im 5-Achs-Fräsen
Medizinische Implantate sind oft geometrisch komplex und erfordern 5-Achs-Bearbeitung. Diese Teile haben häufig dünnwandige Abschnitte, die durchbiegungsanfällig sind. Echtzeit-Schwingungsüberwachung im 5-Achs-Fräsen ist für solche Anwendungen wichtig, um geometrische Toleranzen zu wahren.
Der Kontakt zwischen Schneidwerkzeug und Werkstück in 5-Achs-Operationen ist nichtlinear. Die dynamische Steifigkeit des Systems ist nicht konstant aufgrund der kontinuierlichen Änderung des Werkzeugeingriffswinkels mit der Achsbewegung. Dies wird durch adaptives Bearbeiten gelöst, indem Live-Maschinendaten mit dem Digital Twin des Werkstücks verknüpft werden. Das System prognostiziert die Steifigkeit des Werkstücks am Kontaktpunkt mit der Achsenrotation.
Wenn die Schwingungsamplitude den für das spezifische medizinische Material definierten Schwellenwert überschreitet, passt das System automatisch den Vorschub pro Zahn an. Solche Fähigkeit ist wichtig wegen patientenindividueller Teile wie individueller Schädelplatten oder Kieferimplantate, wo Geometrie von Teil zu Teil variiert. Kontinuierliche Schwingungsüberwachung während 5-Achs-Fräsens ermöglicht konstante Last über den gesamten Fräsprozess.
Geschäftliche Wirkung & Digital Twin Integration
Die Einführung adaptiver Bearbeitungstechnologien liefert messbare Verbesserungen in Fertigungseffizienz und Qualitätscompliance. Primäres Ziel ist die Reduktion der Ausschussrate bei Medizinimplantaten via Digital Twin Synchronisation.
Durch Simulieren des Bearbeitungsprozesses im virtuellen Raum vor der tatsächlichen Bearbeitung detektieren Ingenieure mögliche Kollisionspunkte und Zonen übermäßiger Vibrationen. In der Praxis wird die durch den adaptiven Bearbeitungsprozess in Echtzeit generierte Information genutzt, um den Digital Twin zu verbessern, was einen Feedback-Loop zwischen Prozess und Technologie schafft.
Für Medizinprodukte-Hersteller ermöglicht die Integration Compliance mit FDA und anderen Vorschriften zu Rückverfolgbarkeit und Prozessvalidierung. Hinsichtlich Ausschussminimierung bei Medizinimplantat-Bearbeitung mittels Digital Twins erstellt der Prozess ein Protokoll aller für jedes individuelle Implantat eingesetzten Bearbeitungsparameter. Solche Information wird zum Beweis, dass ein individuelles Implantat unter stabilen Bearbeitungsparametern gefertigt wurde. Daher wird Nachprozess-Inspektion minimiert, da Prozesskontrolldaten ausreichende Qualitätsinformationen liefern.
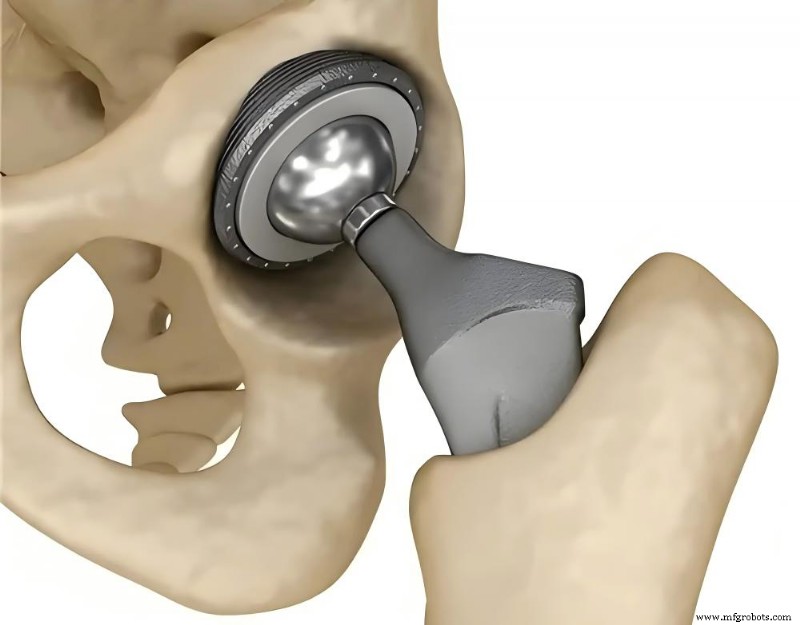
Implementierung für Regulatory Compliance
Um das System effektiv zu integrieren, ist Einhaltung von Fertigungstechnologiestandards sowie regulatorischen Compliance-Anforderungen notwendig. Das Werk muss Software- und Hardwarekomponenten validieren, die im adaptiven Bearbeiten genutzt werden.
Der Validierungsprozess umfasst das Durchführen einer Fehlerarten- und Auswirkungsanalyse (FMEA) am adaptiven Steuerungssystem. Fällt das System aus, muss es in einen sicheren Zustand defaulten (z. B. Maschine stoppen oder zu konservativen, manuellen Parametern zurückkehren), um Produktion nicht-konformer Implantate zu verhindern. Darüber hinaus ersetzt die Implementierung adaptiven Bearbeitens nicht die Anforderung an Standard-Qualitätsmanagementsysteme; vielmehr liefert es zusätzliche Datenpunkte, die das bestehende QMS stärken. Die technische Dokumentation für die Entscheidungslogik des Systems muss für Audit-Zwecke verfügbar sein, um Reproduzierbarkeit des Fertigungsprozesses zu gewährleisten.
Zusammenfassend ist adaptives Bearbeiten ein effektiver Ansatz für die Produktion von Titan-Implantaten durch Implementierung von Automatisierung in der Prozesskontrolle. Der Einsatz künstlicher Intelligenz für Ratternkontrolle, Schwingungsanalyse und Digital Twins ermöglicht Erhalt der Dimensionsstabilität und strukturellen Zuverlässigkeit.
FAQs
F1: Wie detektiert adaptives Bearbeiten Rattern in Echtzeit?
A1: Im adaptiven Bearbeiten werden piezoelektrische Beschleunigungssensoren und akustische Emissionssensoren genutzt, um Schwingungs- und Leistungsaufnahmedaten in Echtzeit zu sammeln. Diese Information wird von einem KI-Modell analysiert, das das Live-Signal des Schnitts gegen Stabilitätslobendiagramme vergleicht, um imminentes regeneratives Rattern auf Millisekundenskala vorherzusagen.
F2: Warum ist adaptives Bearbeiten essenziell für medizinische Titan-Implantate?
A2: Die Titanlegierung Ti6Al4V zeichnet sich durch niedrige Wärmeleitfähigkeit und nicht-uniforme Elastizität aus, was Vibrationen während der Bearbeitung verursacht, bezeichnet als Rattern. Adaptives Bearbeiten ist speziell darauf ausgelegt, die Materialeigenschaften von Titan zu handhaben, indem Geschwindigkeit und Vorschub so variiert werden, dass stabile Bedingungen erhalten bleiben.
F3: Hilft adaptives Bearbeiten bei regulatorischer Compliance?
A3: Ja. Adaptive Bearbeitungsausrüstung kann Prozessparameter während des Fertigungsprozesses im Automatikmodus protokollieren. Solch eine Funktion liefert ein vollständiges Protokoll jedes gefertigten Stücks, was Compliance mit den strengen Rückverfolgbarkeitsrichtlinien erleichtert, die von FDA und EMA Vorschriften 2026 gefordert werden.
Verwandte Leitfäden
Industrietechnik
- Fed-Politik: Wie Zinsen Herstellergewinne & Lieferkettenkosten formen
- Schlüsselprinzipien für zuverlässiges Mixed-Signal-PCB-Layout
- Generation YouTube: Innovation in der Fertigung vorantreiben
- DHT11 Datenblatt – Digitaler Temperatur- & Feuchtigkeitssensor: Spezifikationen & Anwendung
- PCB-Umweltauswirkungen: Wichtige Erkenntnisse, die Sie kennen müssen
- The New Possible Podcast: Vortic Watch Co – Moderne Innovation in der Zeitmessung
- Analoge vs. digitale Rechenschaltungen: Ein praktischer Leitfaden
- MIG vs. WIG-Schweißen: Der definitive Leitfaden zur Wahl der besten Methode
- Daten nutzen für überlegene Supply-Chain-Optimierung
- Brandschutzstrategien für EDM- & CNC-Werkstätten: Produktivität & Sicherheit sichern