



CNC-Verformungskontrolle für Dünnwand-Aluminium in der Luftfahrtfertigung
Die Luftfahrt, kommerzielle Raumfahrt und eVTOL-Märkte fordern immer schlankere, hoch-aspekt-ratio Komponenten. Ingenieure arbeiten routinemäßig mit dünnwandigen Aluminiumteilen – oft <1,0 mm dick und >100 mm tief – aus 6061-T651 oder 7075 Legierungen. Konventionelles 3-Achs-Fräsen kämpft damit, Dimensionsgenauigkeit innerhalb der 0,01 mm Toleranz für Luftfahrtteile zu halten, während auch die unvermeidliche wellenartige Verformung gemanagt werden muss.
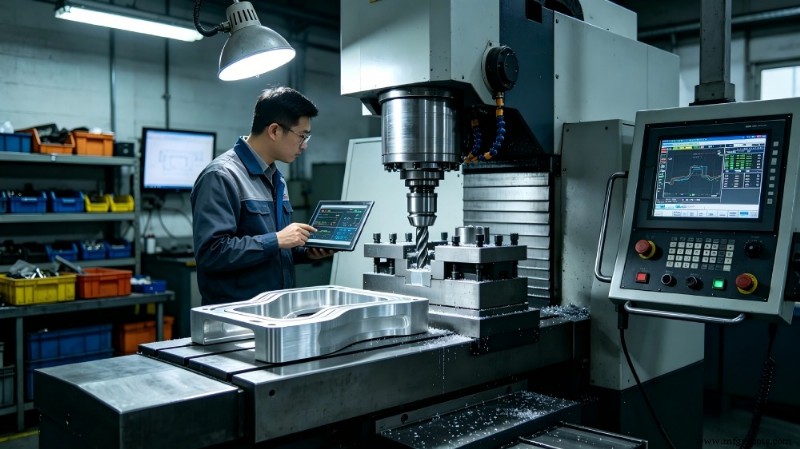
Mechanische Analyse der Verformung in Aluminiumlegierungen
Drei Primärkräfte treiben Verformung in Dünnwand-Aluminium:
- Restspannungen eingeführt durch Walzen, Abschrecken und Strecken. Materialabtrag während CNC-Bearbeitung stört das Gleichgewicht, was Verzug oder Verdrehung verursacht, während das Teil einen neuen stabilen Zustand sucht.
- Schneidkräfte werden problematisch beim Bearbeiten von Hoch-Seitenverhältnis-Wänden. Die niedrige Steifigkeit dünner Abschnitte kann zu Durchbiegungen führen, die Toleranzgrenzen überschreiten, und regeneratives Rattern – selbsterregte Vibration – erzeugt Oberflächenunregelmäßigkeiten und unterdimensionierte Wandstärke.
- Thermische Ausdehnung ist signifikant für Aluminium. Hochgeschwindigkeitsfräsen an der Scherzone generiert Hitze; wenn der Temperaturanstieg nicht dissipiert wird, schrumpft das Teil beim Abkühlen, was Dimensionsgenauigkeit weiter kompromittiert.
Technischer Vergleich: Standard vs. Fortgeschrittene Methodologien
Der Übergang von 3-Achs zu einem systematischen, hochpräzisen 5-Achs-Workflow ist essenziell. Die Tabelle unten kontrastiert konventionelle Praktiken mit dem 2026 Luftfahrtfertigungsstandard:
Technischer Parameter | Standard 3-Achs-Prozess | Hochpräziser 5-Achs-Prozess (2026 Standard)
Werkstück-Setup | Konventioneller Schraubstock/Klemmung | Nullpunkt-Spannung & Vakuumspannung
Bearbeitungsstrategie | Sequentielles Seitenfräsen | Simultanes symmetrisches Fräsen
Material-Spannungsmanagement | Kein (Rohmaterial) | Kryogene Stabilisierung / Mehrstufiges Altern
Schnittgeschwindigkeit (Vc) | 180 m/min | 350 m/min (High-Dynamic Siemens 840D SL)
Vorschub (Fz) | 0,05 mm/Zahn | 0,12 mm/Zahn (KI-optimierte Belastung)
Werkzeugschnittstelle | ER Standard-Spannzangen | Hydraulische Dämpfung / Thermisches Schrumpffutter
Dimensionsabweichung | 0,15 – 0,30 mm | < 0,008 mm
Oberflächenrauheit (Ra) | 1,6 – 3,2 µm | < 0,4 µm (Direct-to-Finish)
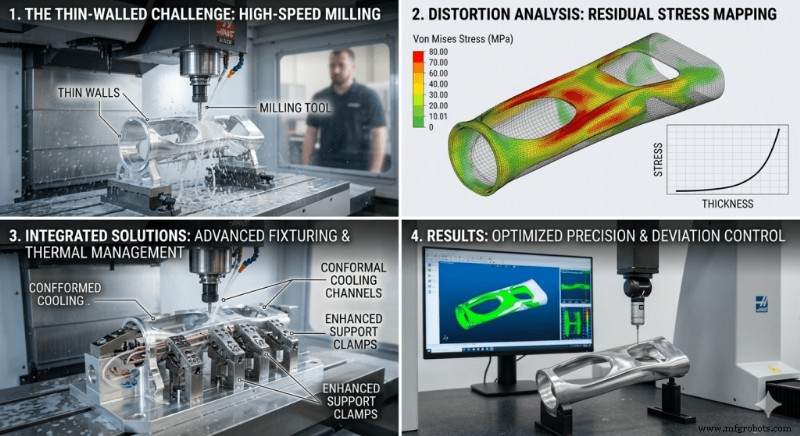
Kerntechnologiepfade für Hoch-Seitenverhältnis-Bearbeitung
Sub-0,01-mm-Präzision zu erreichen, basiert auf einem Trio verzahnter Strategien: fortgeschrittene Schneidetechniken, Werkzeuginnovation und KI-gesteuerte Prozesskontrolle.
1. Simultanes symmetrisches Fräsen
Traditionelle Bearbeitung entfernt Material von einer Wandseite vor der anderen, konzentriert Spannung auf einer Oberfläche und löst Rückfederung aus. Symmetrisches Fräsen bearbeitet beide Seiten gleichzeitig (oder im Wechsel), balanciert Kräfte und hält die Wand stabil über den gesamten Zyklus.
2. Dämpfungstechnologie & Werkzeuggeometrie
Ratternunterdrückung beginnt beim richtigen Werkzeug. Variabel-drall, variabel-teilende Schaftfräser unterbrechen die periodische Vibrationsfrequenz, die regeneratives Rattern in Aluminium 6061 antreibt. Gekoppelt mit starren hydraulischen Dämpfern – Stoßdämpfern im Werkzeughalter – erlauben diese Systeme tiefere Schnitte ohne Oberflächenfinish-Kompromisse.
3. KI-gesteuerte prädiktive Kompensation
Moderne FANUC- oder Siemens-Steuerungen betten KI-Algorithmen ein, die kontinuierlich Spindel- und Basistemperaturen überwachen. Der Controller berechnet thermische Ausdehnung on-the-fly und justiert Werkzeugversätze, sodass die Schneide unabhängig von Hitzeaufbau auf Ziel bleibt.
Implementierungs-Checkliste für Prozessoptimierung
- Material-Vorbehandlung: Legierung kryogen auf –196 °C kühlen, um Mikrostruktur zu stabilisieren und Restspannungen umzuverteilen.
- Strategisches Schruppen: Hochgeschwindige, flache Schrupp-Pässe ausführen, um Grobmaterial abzutragen bei Erhalt der Wandintegrität. 0,3–0,5 mm Aufmaß für finalen Pass reservieren.
- Spannungsarmglühzyklen: Für kritische Teile Annealing-Zyklus zwischen Schruppen und Finishen einfügen, um stabilen Spannungszustand zu fixieren.
- Finish-Bearbeitungsumgebung: Finale Pässe in ±1 °C Klimakammer durchführen. Minimalmengenschmierung (MQL) gegenüber Flutkühlmittel bevorzugen, um thermischen Schock an empfindlichen Wänden zu vermeiden.
- Inline-Inspektion: Hochpräzise Tastköpfe an der Maschine montieren. Kritische Dimensionen unmittelbar nach letztem Schnitt messen und Werkzeugversätze auto-korrigieren vor dem Entspannen.
Durch Verschiebung von reaktivem zu proaktivem Prozessmanagement – Schneidkräfte balancieren, Vibrationen dämpfen, thermische Effekte kompensieren – können Ingenieure dünnwandige Aluminiumteile zuverlässig liefern, die die 0,01 mm Toleranz fordern, die Luftfahrtanwendungen verlangen.
Verwandte Leitfäden
Industrietechnik
- 50 bewährte Asset-Bestandsmanagement-Tipps für optimale Effizienz
- Impro's 2020 Meilensteine: Wichtige Erfolge & Wachstumshighlights
- KI entrauscht verrauschte Bilder ohne saubere Trainingsdaten
- Landwirtschaftsbetrieb mit proaktiver Instandhaltung optimieren
- Video-Converter auswählen: Die wichtigsten Kriterien für die beste Software
- Keramik-Substrat-PCBs: Expertenwissen & Design-Best-Practices
- Magnetische Etiketten: Vielseitige, langlebige Inventarlösungen
- 8 bewährte Strategien zur Personalentwicklung für beschleunigtes Fertigungswachstum
- SPICE-Programmierung: Praktischer Leitfaden zu Netlists & Syntax
- Mehrere Eigenschaften von eHMI-Objekten einfach ändern: Schritt-für-Schritt-Anleitung