



Messing: Zusammensetzung, Geschichte und moderne Fertigung
Hintergrund
Messing ist eine Kupfer-Zink-Legierung, deren Farbe von dunklem Rotbraun bis hell Silbergelb reicht – abhängig vom Zinkgehalt. Mit 55–95 % Kupfer und 5–40 % Zink ist es fester und härter als reines Kupfer, aber weicher als Stahl. Exzellente Wärmeleitfähigkeit und Salzwasserkorrosionsbeständigkeit prädestinieren es für Rohre, Tuben, Wetterleisten, Architekturzier, Schrauben, Heizkörper, Musikinstrumente, Patronenhülsen.
Geschichte
Metallhandwerker im Raum des heutigen Syrien und Ostanatolien legierten um 3000 v. Chr. Kupfer und Zinn zu Bronze. In folgenden Jahrhunderten ergab versehentliches Vermischen von Zinn- und Zinkerzen frühes Messing. 20 v. Chr.–20 n. Chr. konnten Handwerker Zinkerz von Zinn unterscheiden und legierten gezielt Zink mit Kupfer für Münzen und Gegenstände. Prozess verfeinert in Deutschland und Niederlande ab ~300 n. Chr., aber chemische Natur des Zinks blieb unbekannt bis 1746, als Andreas Sigismund Marggraf es als eigenständiges Metall identifizierte. Erstes industrielles Messinglegierungs-Patent in England 1781.
1852 erste Messing-Patronenhülsen. Messings Fähigkeit, unter Schussdruck zu expandieren und abzudichten, dann zum Auswerfen zu kontrahieren, ermöglichte Entwicklung von Schnellfeuer-Automatikwaffen.
Rohmaterialien
Typische Messinglegierung: Kupfer 55–95 Gew.-%. Hochkupfer-Grades: elektrolytisch raffiniertes Kupfer ≥ 99,3 % Reinheit zur Begrenzung Verunreinigungen. Niedrigkupfer-Grades: oft recycelter Kupferlegierungsschrott, Kupfer-/Legierungsanteile präzise gemessen für Zielzusammensetzung.
Zink 5–40 % der Legierung. Höherer Zinkgehalt → fester/härter, aber geringere Korrosionsbeständigkeit und Umformbarkeit. Handelsübliches Zink (Spelter) gängig.
Kleinere Legierungselemente für Eigenschaftsanpassung: bis 3,8 % Blei verbessert Zerspanbarkeit; Zinn erhöht Korrosionsbeständigkeit; Eisen härtet und verfeinert Gefüge; Arsen und Antimon hemmen Korrosion bei >20 % Zink; Spuren Mangan, Silizium, Phosphor möglich.
Design
Traditionelle Messingnamen spiegelten Farbe/Anwendung wider: Rotmessing (~15 % Zn), Gelbmessing (~35 % Zn), Patronenmessing (~30 % Zn), Neusilber (~39,7 % Zn). Fehlbezeichnungen wie „Kommerzbronze“ (10 % Zn) und „Architekturbronze“ (40 % Zn + 3,8 % Pb) führten zur Einführung des Unified Numbering System (UNS). Im UNS beginnen Messinglegierungen mit „C“ für Kupfer, gefolgt von fünf Ziffern: erste Ziffer zeigt an, ob Knetlegierung (1–7) oder Gusslegierung (8–9).
Der Fertigungsprozess
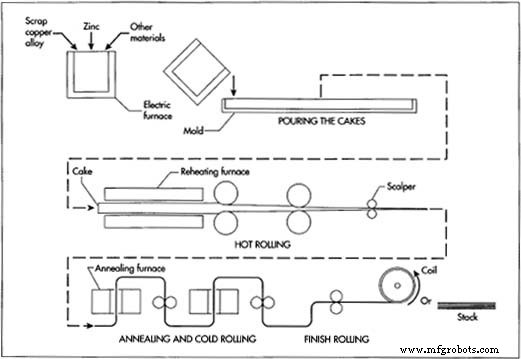
Messingherstellung umfasst kontrollierte Schritte, die Rohmaterialien in Fertigprodukte in diversen Formen überführen – Platten, Bänder, Folien, Stäbe, Drähte, Blöcke.
Schmelzen
- Passenden Kupferlegierungsschrott abwiegen, in Elektroofen bei ~1050 °C (1920 °F) schmelzen. Zinkgehalt im Schrott berücksichtigen, benötigtes Zink zusetzen, plus 50 % Zinkreserve für Verdampfungsverlust.
- Schmelze in 20 × 45 cm × 3 m Formen gießen → Platten (Cakes). Manche Anlagen: halbkontinuierliche lange Stränge.
- Nach Abkühlung: Cakes zum Walzbereich transportiert, gelagert.
Warmwalzen
- Cakes in Ofen auf Zieltemperatur für gewünschte Endform erhitzen.
- Erhitzte Cakes durch gegeneinander laufende Stahlwalzen: Dicke schrittweise auf ~13 mm (0,5 in) reduziert, Breite erhöht – „Breakdown Rolling“.
- Schälmaschine (Scalper) entfernt Oberflächenoxide vom frisch gewalzten Messing.
Glühen und Kaltwalzen
- Warmgewalztes Messing glühen: Härte abbauen, Duktilität wiederherstellen. Chargen- oder Durchlaufofen mit Stickstoffatmosphäre gegen Oxidation.
- Kaltwalzen durch zweiten Walzensatz: Dicke auf ~2,5 mm (0,1 in) reduzieren. Kaltwalzen verfeinert Gefüge, erhöht Festigkeit und Härte.
- Glüh-/Kaltwalz-Zyklen wiederholen bis Zieldicke und mechanische Eigenschaften erreicht.
- Breite Bänder durch Schlitzen in Streifen schneiden, Säurebad reinigen, spülen.
Feinwalzen (Finish Rolling)
- Endgültiger Kaltwalzpass für engere Toleranzen und glatte Oberfläche.
- Zuschnitt nach Spezifikation, Stapel oder Coils, Lagerung für Distribution.
Qualitätskontrolle
Während Produktion: jede Charge rigorose Inspektion. Rohstoffzusammensetzung vor Schmelzen verifiziert. Prozessparameter – Temperatur, Zeit, Abkühlrate – eng geführt. Dicke an jedem Stadium gemessen, Fertigmuster auf Härte, Zugfestigkeit, Maßgenauigkeit geprüft für Branchenstandard-Konformität.
Zukunft
Messings Mischung aus Festigkeit, Korrosionsbeständigkeit, Bearbeitbarkeit sichert Rolle in Zukunftsanwendungen – von Luftfahrtkomponenten bis nachhaltiger Installation. Hohe Recyclingfähigkeit – meisten Messingprodukte werden wiederaufbereitet, nicht deponiert – gewährleistet zuverlässige Lieferkette und entspricht Kreislaufwirtschaftszielen.
Herstellungsprozess
- Feuerverzinkt vs. Zinkbeschichtet (Galvanized vs. Zinc-Plated) Schrauden: Den besten Korrosionsschutz wählen
- Die Schlüsselrolle von Zink in modernen Legierungen: Korrosionsbeständigkeit, niedriger Schmelzpunkt und Verzinkung
- 7 unerwartete Verwendungen von Messing, die seine Vielseitigkeit zeigen
- Vorteile der Messing-CNC-Bearbeitung für Präzisionskomponenten entdecken
- Zinkphosphat-Beschichtung: Edmontons führende Lösung zum Korrosionsschutz
- Custom-Gitarren-Hardware fräsen: Präzision, Materialien & Design
- Messing vs. Aluminium Zerspanung: Der klassische Vorteil der Tradition
- Premium Zinkbeschichtung in Melbourne – Schützen Sie Ihre Metallteile vor Korrosion
- Messing vs. Bronze für Werkzeuge: Wesentliche Materialunterschiede
- Zinkbeschichtung: Wesentliche Techniken & Vorteile für langlebige Metallprodukte