



Das komplette Hufeisen-Handbuch: Typen, Geschichte & Fertigungsgeheimnisse
Hintergrund
Hufeisen sind unverzichtbarer Schutz, der Pferdehufe vor Abrieb auf hartem oder unebenem Gelände bewahrt. Über den Schutz hinaus verbessern sie den Gang, korrigieren Konformationsfehler und mildern Interferenzprobleme – wie Einwärtsdrehen des Hufs während des Schritts – durch spezialisierte Formen wie eckige Zeheneisen.
Traditionell ist ein Hufeisen eine U-förmige Metallplatte. Während Stahl das gängigste Material ist, existieren Aluminium- und kunststoffbeschichtete Metalloptionen, jeweils mit spezifischen Vorteilen. Aluminiumeisen sind teurer, bieten aber geringeres Gewicht und Korrosionsbeständigkeit. Zweiteilige Stahleisen mit herausnehmbaren Kunststoffeinsätzen bieten Flexibilität für wechselnde Reitbedingungen. Der allgegenwärtige Kegelschuh – so benannt, weil frühe Versionen in Holzfässern verpackt waren – bleibt Standard für Freizeitreiter. Die Montage ist unkompliziert: Nägel werden in den dichten, nervenfreien Huf getrieben, ein schneller, sicherer und hocheffektiver Prozess. Preise reichen von 80 bis 280 $, abhängig von Material und Design.
Es gibt rund 15 weitere Schuhtypen, abgestimmt auf Rasse, Disziplin und funktionale Bedürfnisse. Beispielsweise tragen Vorderhufe von englischen Vollblut-Rennpferden leichte Aluminium-Rennplatten, während Hinterhufe ein Hybrid-Caulk-Eisen – Aluminiumbasis mit eingebettetem Stahl – für höhere Verschleißfestigkeit nutzen. Traber kombinieren halbrunde und gerillte „Swage“-Vordereisen mit Stahleisen hinten, wählbar zwischen Designs für Traben oder Pacing. Spring- und Jagdprüfer tragen oft breitere Kegelschuh-Varianten mit optionalen Traktionsstiften für besseren Halt. Kaltblüter benötigen aufgrund von Größe und Gewicht schwerere, dickere Eisen, während Saddlebreds Zehengewicht-Eisen mit verjüngter Front für optimalen Gang nutzen. Jedes Design ist auf spezifische Leistungs- und Gesundheitsanforderungen ausgelegt.
Geschichte
Jahrhundertelang waren Pferde das Rückgrat amerikanischen Transports und Landwirtschaft. Das Aufkommen des Automobils verursachte einen starken Rückgang der Pferdepopulation von 1910 bis 1960. Die 1960er brachten eine Renaissance durch Pferderennen und Freizeitreiten, und die Zahlen haben sich seither stabilisiert. Während der Rückgang im professionellen Rennsport durch wachsende Teilnahme an Freizeitreiten und Pferdesport wettgemacht wurde, bleibt die kulturelle Bedeutung von Pferden stark.
Das Handwerk des Schmiedens und Anpassens von Hufeisen reicht ins Mittelalter zurück und spielte eine zentrale Rolle in der Metallurgieentwicklung. Schmiede – oft Hufschmiede genannt, vom lateinischen ferrum – nutzten Esse, Amboß, Zange und Hammer, um Eisen zu funktionalen Hufschützern zu formen. Der Prozess umfasste Hufreinigung und -formung, Erhitzen des Eisens bis zur Formbarkeit, Schmieden zur Passform, schnelles Abschrecken in Wasser und Befestigung mit Nägeln. Obwohl moderne Maschinen das manuelle Schmieden weitgehend ersetzt haben, bleiben die grundlegenden Techniken und Werkzeuge integraler Branchenbestandteil.
Rohmaterialien
Das am weitesten verbreitete Material ist niedrigkohlenstoffiger Baustahl (A-36), erhältlich in Rundstäben von 1,27–1,8 cm (0,5–0,7 Zoll) Durchmesser. Diese Stäbe werden auf die für jeden Schuhtyp erforderliche Länge geschnitten und dann in Form geschmiedet.
Design
Hufeisendesign variiert nach Rasse, Aktivität und Verwendungszweck. Standard-Massenschuhe werden aus zweiteiligen Stanzwerkzeugen gefertigt, die präzise Abmessungen abbilden und Konsistenz gewährleisten. Wenn ein Schuh verschlißt, wird ein neues Werkzeug gefertigt. Spezialschuhe – für lahmende oder kranke Pferde – können von Hufschmieden handgefertigt werden, manchmal mit Herzform statt traditionellem U, um Heilung zu unterstützen.
Der Fertigungsprozess
Das Schmieden – eines der ältesten Metallumformverfahren – bleibt die Kerntechnik der Hufeisenproduktion. Der Prozess lässt sich in drei Hauptphasen gliedern:
Schneiden & Biegen
- Stäbe werden auf korrekte Länge geschert. Schneidevorrichtung kann manuell oder fußpedalbetätigt sein.
- Stäbe werden in einer Induktions- oder Gasesse auf ~1.260 °C (2.300 °F) erhitzt, bis sie weich sind.
- Mit einem Stempel oder Matrize in Hufeisenform wird der Stab in die erforderliche Form gebogen.
Schmieden
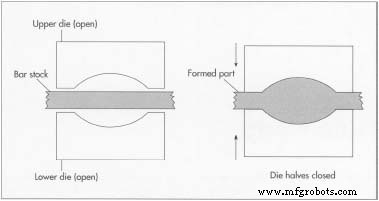
- Gesenkschmieden presst den gebogenen Stab in eine Matrize, die die endgültigen Abmessungen prägt. Ein angetriebener Hammer und Amboß formen den Schuh präzise.
Endbearbeitung
- Nach dem Schmieden geht der Schuh zur Stanzpresse, um acht Nagellöcher pro Schuh zu stanzen.
- Eine Trimmpresse entfernt überschüssiges Material (Gratsch), hinterlässt eine saubere Kante. Der Schuh bleibt heiß (1.038–1.093 °C / 1.900–2.000 °F) während dieser Phase.
- Luftkühlung für 45–60 Minuten bringt den Schuh auf Arbeitstemperatur.
Verpackung
- Abgekühlte Schuhe werden von Hand in 25- oder 50-Pfund-Kartons verpackt, ein 50-lb-Karton hält ca. 80 Schuhe. Einige Hersteller bieten Kartons mit 15 oder 30 Paaren an.
Qualitätskontrolle
Rohmaterialien werden vor Versand gegen chemische Spezifikationen getestet. Zur Rostverhütung werden Rundstäbe unter Planen gelagert. Während des Schmiedens prüfen Bediener Matrizen auf Verschleiß und Defekte. Maßtoleranzen – Breite und Dicke – müssen innerhalb von 1/16 Zoll bleiben, Nagellöcher werden auf korrekte Platzierung und Integrität geprüft. Defekte oder unregelmäßig geformte Schuhe werden nachbearbeitet oder recycelt.
Nebenprodukte & Abfall
Abgetrennter Grat wird gesammelt und an Schrottplätze zur Wiederverwertung und Neuwalzung geschickt. Defekte Schuhe werden ebenfalls nachbearbeitet und wiederverwendet, was minimalen Abfall sicherstellt.
Die Zukunft
Stahl wird voraussichtlich das dominierende Material für Hufeisen bleiben, mit zunehmend automatisierten und programmierbaren Schmiedepressen. Designinnovationen werden weiterhin Nischenmärkte bedienen – wie verbesserte Traktion für Wettkampdisziplinen und leichtere Materialien für Ausdauerreiten.
Während die Gesamtpferdepopulation voraussichtlich relativ stabil bleibt, werden regionale Unterschiede auftreten. Hohe Immobilienkosten in Staaten wie New Jersey begrenzen Landverfügbarkeit für Pferde, während Michigan von 1984 bis 1997 einen 20%-igen Rückgang der Pferdezahlen durch Ackerlandumwandlung und Casinoexpansion verzeichnete.
Herstellungsprozess
- Was ist VMC-Bearbeitung? Expertenüberblick über Vertikale Bearbeitungszentren
- Expertenratgeber für Aluminium-Lasermarkierung: Präzision, Langlebigkeit und Industrieanwendungen
- MIG vs. TIG Schweißen: Die richtige Lichtbogen-Schweißtechnik für Ihr Projekt wählen
- Wichtige Überlegungen für Hochvolumen-Swiss-Drehen
- CNC-Prototyping-Leitfaden: Präzision, Geschwindigkeit und kosteneffiziente Produktion
- Experten-Wellenfertigung: Präzisionsprozesse & kundenspezifische Lösungen
- Edelstahl-Passivierung: Korrosionsbeständigkeit & Leistung steigern
- Industrielle Bremsschuh-Neubelegung: Kostensparende, zuverlässige Reparaturen für Sicherheit
- Bremsschenkel-Nahtschweißgerät: Expertenleitfaden für sicheres Schweißen
- Die Evolution der PS: Vom Mythos zum modernen Maßstab