



Federn: Wie sie Energie speichern und in Form zurückkehren
Hintergrund
Eine Feder ist ein Bauteil, das seine Form unter externer Kraft ändert und in seine Ursprungsform zurückkehrt, wenn die Kraft nachlässt. Die aufgewendete Verformungsenergie wird in der Feder gespeichert und kann bei Rückstellung freigesetzt werden. Generell ist die Formänderung direkt proportional zur ausgeübten Kraft. Wird jedoch eine zu große Kraft angewendet, verformt sich die Feder dauerhaft und kehrt nicht in die Ursprungsform zurück.
Es gibt mehrere Federtypen. Einer der häufigsten besteht aus Draht, gewickelt in zylindrische oder kegelige Form. Eine Zugfeder ist eine Spiralfeder, deren Windungen normalerweise sich berühren; bei Zugkraft trennen sich die Windungen. Im Gegensatz dazu ist eine Druckfeder eine Spiralfeder mit Abstand zwischen aufeinanderfolgenden Windungen; bei Druckkraft werden die Windungen zusammengedrückt. Ein dritter Typ, die Torsionsfeder, ist so ausgelegt, dass die aufgebrachte Kraft die Spule in eine engere Spirale verdreht. Gängige Beispiele: Klemmbretter und Haarspangen.
Eine weitere Variante gewickelter Federn ist die Uhrfeder, flach spiralig gewickelt statt Zylinder oder Kegel. Ein Ende liegt im Spiralzentrum, das andere am Außenrand.
Manche Federn kommen ohne Windungen aus. Das bekannteste Beispiel ist die Blattfeder, flach bogenförmig; häufig in Fahrzeugfederungen. Ein weiterer Typ ist die Tellerfeder, ein scheibenförmiges Element in Form eines abgestumpften Kegels. Hohlzylinder aus festem, elastischem Material können auch als Federn wirken. Nicht-gewundene Federn fungieren generell als Druckfedern.
Geschichte
Sehr einfache, nicht-gewundene Federn wurden durch die Geschichte genutzt. Selbst ein elastischer Baumzweig kann als Feder dienen. Raffiniertere Federgeräte datieren in die Bronzezeit, als Augenbrauenzupfer in mehreren Kulturen verbreitet waren. Im 3. Jh. v. Chr. entwickelte griechischer Ingenieur Ctesibius von Alexandria ein Verfahren für „federndes Bronze“ durch Erhöhung des Zinnanteils in der Kupferlegierung, Gießen des Teils und Härten durch Hammerschläge. Er versuchte, Blattfedern für einen Katapult zu nutzen, doch sie waren nicht kraftvoll genug. Im 2. Jh. v. Chr. baute Philon von Byzanz, ein weiterer Katapultingenieur, ein ähnliches Gerät, offenbar mit gewissem Erfolg. Vorhängeschlösser waren im römischen Reich weit verbreitet, mindestens ein Typ nutzte gebogene Metallblätter, um die Schlösser geschlossen zu halten, bis die Blätter mit Schlüsseln komprimiert wurden.
Die nächste bedeutende Entwicklung kam im Mittelalter. Eine von Villard de Honnecourt um 1250 erfundene Säge nutzte ein Wasserrad, um das Sägeblatt in eine Richtung zu drücken, gleichzeitig einen Pfahl biegend; beim Zurückfedern des Pfahls zog er das Sägeblatt in Gegenrichtung.
Gewickelte Federn entstanden im frühen 15. Jahrhundert. Durch Ersetzen des Gewichtssystems, das Uhren üblicherweise antrieb, mit einem aufgezogenen Federmechanismus konnten Uhrmacher 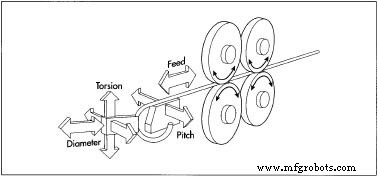 Diagramm der Federwicklung per CNC-Maschine. zuverlässige, tragbare Zeitmessgeräte bauen. Dieser Fortschritt machte präzise Himmelsnavigation für Ozeanschiffe möglich.
Im 18. Jahrhundert trieb die Industrielle Revolution Massenfertigungstechniken für Federn voran. In den 1780ern nutzte britischer Schlosser Joseph Bramah eine Federwickelmaschine in seiner Fabrik. Offenbar eine Drehbankadaption, die Maschine führte eine Spule Draht statt Schneidkopf. Draht von der Spule wurde um einen im Drehbankfutter gesicherten Dorn gewickelt. Die Geschwindigkeit der Leitspindel, die die Spule parallel zum rotierenden Dorn führte, konnte justiert werden, um den Windungsabstand der Feder zu variieren.
Gängige Beispiele aktueller Federnutzung reichen von winzigen Spulen, die Tasten auf Handy-Touchpads stützen, bis zu riesigen Spulen, die ganze Gebäude tragen und vor Erdbebenvibrationen schützen.
Rohmaterialien
Stahllegierungen sind die meistverwendeten Federmaterialien. Beliebteste Legierungen: hochkohlenstoffhaltig (z. B. Musikdraht für Gitarrensaiten), ölig vergüteter niederkohlenstoffhaltiger, Chrom-Silizium, Chrom-Vanadium, Edelstahl.
Andere Metalle für Federn: Berylliumkupfer-Legierung, Phosphorbronze, Titan. Gummi oder Urethan für zylindrische, nicht-gewundene Federn. Keramikmaterial für gewundene Federn in extrem hochtemperierten Umgebungen. Einrichtungs-Glasfaser-Composites werden für mögliche Federanwendung getestet.
Design
Verschiedene mathematische Gleichungen beschreiben Federeigenschaften basierend auf Drahtzusammensetzung und -größe, Spulendurchmesser, Windungszahl, erwarteter externer Kraft. Diese Gleichungen wurden in Computersoftware integriert, um den Designprozess zu vereinfachen.
Der Herstellungsprozess
Fokus auf Herstellung von Stahllegierungs-Spiralfedern.
Wickeln
1 Kaltwickeln. Draht bis 18 mm Durchmesser kann bei Raumtemperatur mit zwei Grundtechniken gewickelt werden. Eine: Draht um einen Dorn (Arbor/Mandrel) wickeln. Auf dedizierter Federwickelmaschine, Drehbank, elektrischer Handbohrmaschine mit Dorn im Bohrfutter, oder handkurbelbetriebener Wickelmaschine. Ein Führungsmechanismus – wie Leitspindel an der Drehbank – muss den Draht in gewünschte Steigung (Abstand aufeinanderfolgender Windungen) ausrichten beim Umwickeln des Dorns.
Alternative: Wickeln ohne Dorn. Allgemein mit CNC-Maschine (zentrale Navigationscomputer).
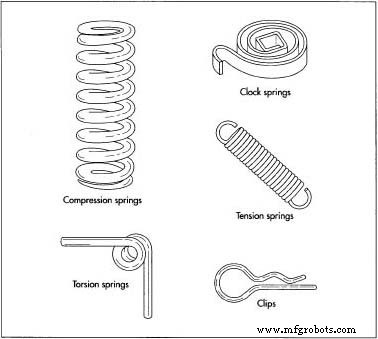 Beispiele verschiedener Federtypen. Der Draht wird über einen Stützblock gegen einen genuteten Kopf geschoben, der den Draht ablenkt, zum Biegen zwingt. Kopf und Stützblock können in bis zu fünf Richtungen relativ zueinander bewegt werden, um Durchmesser und Steigung der entstehenden Feder zu kontrollieren.
Für Zug- oder Torsionsfedern werden Enden nach Wickeln in gewünschte Schlaufen, Haken oder Geradeabschnitte gebogen.
- 2 Heißwickeln. Dickere Draht- oder Stangenmaterial kann zu Federn gewickelt werden, wenn Metall erhitzt wird für Flexibilität. Industrielle Standardwickelmaschinen handhaben Stahlstangen bis 75 mm Durchmesser, Custom-Federn wurden aus bis 150 mm dicken Stangen berichtet. Stahl wird rotglühend um Dorn gewickelt. Dann sofort aus Wickelmaschine genommen und in Öl abgeschreckt zum schnellen Abkühlen und Härten. In diesem Stadium ist Stahl zu spröde für Federfunktion, muss anschließend angelassen werden.
Härten
- 3 Wärmebehandlung. Ob heiß oder kalt gewickelt, der Prozess erzeugt Spannungen im Material. Um diese zu entlasten und die charakteristische Elastizität zu erhalten, muss die Feder durch Wärmebehandlung angelassen werden. Die Feder wird in einem Ofen erhitzt, für vorgegebene Zeit auf passender Temperatur gehalten, dann langsam abgekühlt. Beispiel: Musikdraht-Feder wird auf 260 °C für eine Stunde erhitzt.
Finish
- 4 Schleifen. Wenn Design flache Enden verlangt, werden Enden hier geschliffen. Feder wird in Vorrichtung eingespannt für korrekte Orientierung, gegen rotierende Schleifscheibe gehalten bis gewünschter Flachheitsgrad. Bei hochautomatisierten Geräten wird Feder in Hülse gehalten, beide Enden simultan geschliffen, erst grobe, dann feine Scheiben. Geeignete Flüssigkeit (Wasser oder ölbasiert) kann Kühlung, Schmierung der Schleifscheibe, Partikelabfuhr dienen.
- 5 Kugelstrahlen (Shot Peening). Dieser Prozess härtet Stahl gegen Metallermüdung und Rissbildung bei wiederholter Biegung. Gesamte Federoberfläche wird von winzigen Stahlkugeln bombardiert, die sie glätten und den darunterliegenden Stahl komprimieren.
- 6 Setzen (Setting). Um gewünschte Länge und Steigung dauerhaft zu fixieren, wird Feder vollständig komprimiert, sodass alle Windungen sich berühren. Manche Hersteller wiederholen dies mehrmals.
7 Beschichten. Zum Korrosionsschutz wird gesamte Federoberfläche durch Lackieren, Eintauchen in Flüssigkautschuk, oder Beschichten mit anderem Metall wie Zink oder Chrom geschützt. Ein Verfahren, mechanisches Beschichten, wirbelt die Feder in einem Behälter mit Metallpulver, Wasser, Beschleunigerchemikalien und winzigen Glasperlen, die das Metallpulver auf die Federoberfläche hämmern.
Alternative: Galvanisieren. Feder wird in elektrisch leitende Flüssigkeit getaucht, die Beschichtungsmetall korrodiert aber nicht die Feder. Negative Ladung auf Feder. Ebenfalls in Flüssigkeit: Vorrat des Beschichtungsmetalls, positive Ladung. Während sich Beschichtungsmetall auflöst, gibt es positiv geladene Ionen frei, die zur negativ geladenen Feder gezogen werden, wo sie chemisch binden. Galvanisieren macht Kohlenstoffstahlfedern spröde, daher müssen sie kurz nach Beschichtung (unter vier Stunden) bei 160–190 °C vier Stunden gebacken werden, um Versprödung zu kompensieren.
- 8 Verpackung. Gewünschte Mengen Federn können einfach lose in Kartons oder Kunststoffbeuteln verpackt werden. Andere Verpackungsformen minimieren Beschädigung oder Verheddern: einzeln beutelt, auf Drähte oder Stäbe aufgefädelt, in Röhrchen eingeschlossen, auf Klebepapier fixiert.
Qualitätskontrolle
Verschiedene Prüfgeräte checken fertige Federn auf Spezifikationskonformität. Geräte messen Eigenschaften wie Metallhärte und Verformungsgrad unter bekannter Kraft. Federn, die Spezifikationen nicht erfüllen, werden aussortiert. Statistische Analyse der Testergebnisse hilft Herstellern, Produktionsprobleme zu identifizieren und Prozesse zu verbessern, damit weniger fehlerhafte Federn entstehen.
Etwa ein Drittel defekter Federn resultiert aus Produktionsproblemen. Die anderen zwei Drittel durch Mängel im verwendeten Draht. 1998 berichteten Forscher über Entwicklung eines Drahtwickelbarkeitstests (FRACMAT), der unzureichenden Draht vor Federfertigung aussortieren kann.
CNC-Wickelmaschinen verbessern Qualität zweifach: Erstens kontrollieren sie Durchmesser und Steigung präziser als manuelle Operationen. Zweitens nutzen sie piezoelektrische Materialien, deren Größe sich mit elektrischem Input ändert, sodass CNC-Wickelköpfe in Echtzeit auf Messungen von Federeigenschaften präzise justieren. Resultat: weniger Ausschuss durch Spezifikationsabweichung.
Die Zukunft
Anforderungen der rasant wachsenden Computer- und Handyindustrie treiben Federhersteller zu zuverlässigen, kosteneffektiven Techniken für winzige Federn. Federn, die Tasten auf Touchpads und Tastaturen stützen, sind wichtig, aber es gibt weniger offensichtliche Anwendungen. Beispiel: Ein Testgerätehersteller für Halbleiterproduktion entwickelte Mikrofeder-Kontakttechnologie. Tausende winziger Federn, nur 1 mm hoch, werden an individuelle Kontaktpunkte eines Halbleiterwafers gebondet. Wenn dieser Wafer gegen Testinstrument gedrückt wird, komprimieren Federn, stellen hochzuverlässige elektrische Kontakte her.
Medizinische Geräte nutzen auch winzige Federn. Eine Spiralfeder für Einführende von Katheter oder Endoskop wurde entwickelt. Aus Draht 0,030 mm Durchmesser, 0,092 mm dick – etwa menschliches Haar. Das japanische Unternehmen, das sie entwickelte, versucht, sie noch kleiner zu machen.
Die bislang ultimative Miniaturisierung gelang 1997 dem österreichischen Chemiker Bernard Krautler. Er baute eine molekulare Feder, indem er 12 Kohlenstoffatome verknüpfte und an jedes Kettenende per Cobalt-Atom ein Vitamin-B12-Molekül anband. Im entspannten Zustand Zickzackform; bei Benetzung mit Wasser verknotet sie sich eng. Cyclodextrin-Zugabe lässt Kette in entspannten Zustand zurückkehren. Keine praktische Anwendung bisher gefunden, Forschung läuft weiter.
Herstellungsprozess
- 4 wesentliche Schraubenfedertypen (Coil Springs) erklärt
- Garter-Federn (Garter Springs): Design, Funktion & Dichtungsanwendungen
- Druckfedern (Compression Springs) erklärt: Einsteiger-Guide zu Mechanik & Anwendungen
- Zugfedern (Extension Springs) 101: Ein praktischer Leitfaden für Einsteiger
- Zug- vs. Druckfedern: Wesentliche Unterschiede und praktische Anwendungen
- Mechanische Zugfedern erklärt: Funktionsweise und warum sie unverzichtbar sind
- Frühlings-Gartengeräte: Beleben Sie Ihren Garten mit den richtigen Werkzeugen
- SolidWorks Feder-Animation: Adaptive Federn in Nockenwellen-Baugruppe
- Feder-Stoßdämpfer verstehen: Funktion, Design und Vorteile
- Schritt-für-Schritt: Federbein-Dämpfer wechseln für sichere Fahrleistung