



Stetson-Hut: Von der Pionierinnovation zum modernen Ikonen
Hintergrund
Der Stetson-Hut, benannt nach seinem Schöpfer John B. Stetson, wurde zum definitiven Cowboyhut, der westlichen Stolz und rauen Stil verkörpert. Von klassischen Filmstars wie John Wayne, Clayton Moore (der Lone Ranger) und Gene Autry bis zu zeitgenössischen Ikonen wie Garth Brooks und Larry Hagmans J.R. Ewing (dessen Hut jetzt im Smithsonian National Museum of American History ruht), zierte der Hut die Gesichter westlicher Legenden. Frauen – von Dale Evans bis Trisha Yearwood – haben den Stetson ebenfalls vertreten, was seine Vielseitigkeit über ein reines Männer-Modestatement hinaus beweist.
1865 in Philadelphia gegründet, produzierte die Stetson Hat Company den modifizierten Sombrero, den John Stetson ursprünglich für eine lange westliche Expedition fertigte. Sein „Boss of the Plains“-Modell – gekennzeichnet durch eine hohe, gekerbte Krone und eine breite, geformte Krempe – setzte den Standard für alle Cowboyhüte. Heute betreibt das Unternehmen Fabriken in St. Joseph, Missouri, und Galveston, Texas, und fertigt weiterhin den ikonischen „Boss of the Plains“ neben über 100 modernen Variationen für Männer und Frauen.
Geschichte
Geboren 1830 in Orange, New Jersey, war John B. Stetson der 12. von 13 Kindern des Hutmachers Stephen Stetson. Nach einer Tuberkulose-Diagnose verließ er das Familienunternehmen, um den amerikanischen Westen zu erkunden – ein Unterfangen, das seine einzige Überlebenschance wurde. In St. Joseph, Missouri, rüstete er Expeditionen zum Pike's Peak und anderen westlichen Orten aus.
In den 1860ern unternahm Stetson eine Pike's-Peak-Expedition. Trotz anfänglicher Krankheit erholte er sich und fertigte mit seinen Gefährten Unterkünfte aus Bisam-, Kaninchen-, Biber- und Kojotenfellen. Ohne Gerberei wandte er eine Filztechnik an, die er aus der Werkstatt seines Vaters kannte: Fell scheren, mit einem Hickorybogen walken und wiederholt in heißes Wasser tauchen, um eine wasserabweisende Decke zu schaffen. Derselbe Prozess ergab den ersten Filzhut, ein hochkroniges, breitkrempiges Design, modelliert nach dem mexikanischen Sombrero. Die Legende besagt, ein mexikanischer Mauleseltreiber bot Stetson einst ein Fünf-Dollar-Goldstück für die Erfindung.
Nach einem Jahr Goldsuche kehrte Stetson 1865 nach Philadelphia zurück, investierte 100 $ in Werkzeuge und Fell und gründete eine kleine Hutfabrik. Nach mehreren Prototypen perfektionierte er den modifizierten Sombrero – 10 cm Krone und Krempe – und nannte ihn „Boss of the Plains“. Der Hut fand sofortigen Erfolg im Südwesten, und 1906 florierte Stetons Unternehmen. Das Erbe der Firma besteht fort, mit Hüten, die in den USA und weltweit verkauft werden.
Rohstoffe
Stetson-Hüte werden hauptsächlich aus Filz gefertigt, der aus Biber-, Kaninchen- und Wildhasenpelzen besteht. Der Filzprozess nutzt heißes Wasser zur Faserbindung, Farbstoffe zum Färben des Filzes und ein Pulver zur Erweichung des Materials. Leder bildet das innere Schweißband, während ein zwei- oder zweikordiges Band die Kronenbasis umgibt. Kleine Metallösen sorgen für Belüftung, und ein Satin-Namensschild wird in die Krone gepresst.
Design
Wesentliche Designelemente, die einen Stetson auszeichnen, sind Kronenneigung, Krempenrollung und Kroneneinkerben. Diese Merkmale verleihen jedem Hut eine einzigartige Silhouette und werden oft vom Kunden maßgeschneidert oder vom Hutfabrikanten vorgefertigt. Dekorative Optionen – Federn, Stickereien, Silberakzente – können den Look weiter personalisieren. In Kombination mit Cowboystiefeln kann ein gut sitzender Stetson den Träger optisch um bis zu 15 cm größer wirken lassen.
Herstellungsprozess
Karottieren, Schneiden und Sortieren
- 1. Pelze von Biber, Kaninchen und Wildhasen werden gereinigt, um Fett und Verunreinigungen zu entfernen.
- 2. Eine Säurelösung bereitet das Fell für das Filzen vor (Karottieren).
- 3. Häute werden fellseitig nach unten in eine Schneidemaschine geführt, um Fell von Haut zu trennen.
- 4. Fell wird mittels Blas- und Pickmaschinen sortiert.
- 5. Sortiertes Fell wird in 2,27 kg-Schritten verpackt und zu Ballen gepresst für den Versand.
Filzmischen und erste Formgebung
- 6. Fell wird gewogen und nach Firmenspezifikation gemischt.
- 7. Die Mischung wird gereinigt, in einen riesigen Behälter gegeben und fein vermischt.
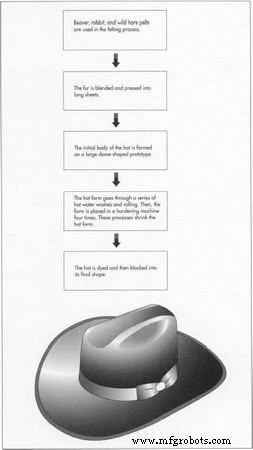
- 8. Fell wird in einen Füllautomat gegeben, um gleichmäßige Weichheit zu erreichen.
- 9. Der Füllautomat leitet Fell zu einer Blasmaschine; fehlerhafte Fasern werden manuell entfernt.
- 10. Bahnen bilden sich auf einem Förderband und werden zu langen Bahnen gepresst.
- 11. Bahnen werden auf eine Formerkuppel (Prototyp) geblasen, die den anfänglichen Hutkörper formt.
- 12. Die Formerkuppel wird 35 Sekunden in heißes Wasser getaucht, um die Fellfasern zu fixieren.
Filzen und Färben
- 13. Die Kuppel durchläuft „Starting“ und „Stumping“ – heißes Wasser, Druck und Walzen – um das Fell zu formen.
- 14. Der Hut wird in einer Maschine viermal gehärtet, schrumpft von seiner ursprünglichen ~61 cm Größe.
- 15. Hutkörper werden mit Pigmenten gefärbt, um eine breite Farbpalette zu erzeugen.
Erste Blockierung und Pouncing
- 16. Ein Dreierteam führt die Blockierung durch: ein Tipper dehnt die Krone, ein Brimmer formt Band und Krempe, ein Blocker finalisiert die Form und appliziert Steifung.
- 17. Der Hut wird auf links gedreht und über Nacht zum Trocknen aufgehängt.
- 18. Am nächsten Tag entfernt Pouncing verbliebene Oberflächenhaare; der Hut wird dann zurück in die Werkstatt gebracht.
- 19. Ein zweilagiges Band wird um die äußere Krone genäht, wo sie auf die Krempe trifft.
Western-Blockierung und Finish
- 20. Der Hut wird gedämpft und auf einem Holzblock geformt.
- 21. Die Krone wird gebügelt und die Krempe plattiert.
- 22. Eine Kronen-Pouncing-Maschine feinschleift die Hutaußenseite.
- 23. Puder erweicht den Hut und vertieft die Farbe (bei dunklen Hüten übersprungen).
- 24. Der Hut durchläuft einen zweiten Pouncing-Zyklus.
- 25. Krempenform wird fixiert, Trockenhitze appliziert, Krempe gepresst zur Formstabilität.
Schweißband
- 26. Überschüssiger Polyreed-Draht wird vom Lederschweißband abgeschnitten.
- 27. Das Band wird handpassgenau in den Hut eingepasst.
- 28. Überschüssiges Leder wird abgeschnitten.
- 29. Das Band wird genäht und mit Tack oder Kleber gesichert.
- 30. Der Hut wird gereinigt, gebürstet und gedämpft.
- 31. Endgültiges Krempentrimmen wird durchgeführt.
Einkerben und sonstige Details
- 32. Eine Schleife wird an das äußere zweilagige Band genäht.
- 33. Der Hut wird von Hand eingekerb.
- 34. Ein Satin-Namensschild wird in die Krone gepresst und gedämpft.
- 35. Ösen werden bei Bedarf eingesetzt.
- 36. Ein Pflegehinweis-Etikett wird an der Krone befestigt.
Qualitätskontrolle
Jeder Stetson durchläuft strenge Inspektionen zur Verifizierung von Finish, Form, Körper und Haptik. Die Filzqualität – reflektiert durch die Anzahl der „X“-Markierungen auf dem Schweißband – hängt von Felltyp, Tierhabitat (wild, domestiziert, saisonal), Alter und natürlicher Farbe ab. Diese Faktoren treiben Preisgestaltung und sichern konsistente Handwerkskunst.
Zukunft
Westernhüte sind heute so modisch wie bei ihrem ersten Erscheinen. Stetson und andere Hersteller innovieren weiter, erforschen alternative Materialien wie Stroh und Leder, um frische Variationen zu bieten, während die zeitlose Silhouette bewahrt wird.
Herstellungsprozess
- Was ist VMC-Bearbeitung? Expertenüberblick über Vertikale Bearbeitungszentren
- Wichtige Überlegungen für Hochvolumen-Swiss-Drehen
- CNC-Prototyping-Leitfaden: Präzision, Geschwindigkeit und kosteneffiziente Produktion
- Experten-Wellenfertigung: Präzisionsprozesse & kundenspezifische Lösungen
- Edelstahl-Passivierung: Korrosionsbeständigkeit & Leistung steigern
- DIY Google Voice HAT für Raspberry Pi selbst bauen
- Umfassender Pi Servo Hat Setup: Hardware, Verdrahtung und Python-Steuerung
- SparkFun Qwiic HAT für Raspberry Pi – Kompletter Anschlussleitfaden
- NEVS revolutionäres Carsharing in Trollhättan: Eine neue Ära der Mobilität
- Sierra Wireless stellt Octave vor: Einheitliche Edge-to-Cloud-Lösung für Industrial IoT