



Tennisschläger: Entwicklung, Materialien und Fertigungsexzellenz
Hintergrund
Die offizielle Kodifizierung des Tennis datiert auf 1873, als Major Walter Clopton Wingfield aus Nordwales das erste Regelwerk veröffentlichte. Der Sport entwickelte sich jedoch aus früheren Handballspielen, die vor der Renaissance in Europa gespielt wurden, über bloße Hände, Handschuhe, seilumwickelte Hände hin zu Holzschlägern. Im 15. Jahrhundert erschienen die ersten Schläger – kleiner als heutige Modelle und in diversen Mustern bespannt. Während Wingfield und Zeitgenossen Platzmaße und Ballspezifikationen standardisierten, beschränkten frühe Regeln nicht Schlägergröße, -form oder -material.
Bis 1965 wurde jeder Profischläger aus Holz gefertigt. Der Franzose René Lacoste patentierte 1965 den ersten Stahlschläger, gefolgt von Spaldings Aluminiummodellen 1968. Metallrahmen ermöglichten breitere Köpfe, was höhere Saitenspannung ohne Spielbarkeitseinbußen erlaubte. Howard Heads überdimensionierter Aluminiumschläger Mitte der 1970er verdoppelte den Sweet Spot und wurde, trotz anfänglicher Skepsis der Profis, schnell zur Norm für Amateure. Anfang der 1980er dominierten größere Köpfe alle Spielstufen.
1981 formalisierte die International Tennis Federation (ITF) Schlägerregulierungen. Ein 1977er „Spaghetti-String“-Schläger – dessen innovative Bespannung massive Überraschungssiege erzielte – wurde nach nur fünf Monaten verboten. Frühe ITF-Regeln erlaubten jedes Material, Größe, Gewicht, Form, mit Saitenlöchern im Abstand 0,64–1,30 cm. Spätere Limits deckelten Schlägerlänge auf 81 cm und reduzierten sie 1997 auf 74 cm. Heute misst der Durchschnittsschläger 71 cm und wiegt 284–397 g.
Neuere Innovationen testeten die Grenzen des Schlägerdesigns. Ein Hersteller führte einen sechseckigen Rahmen ein; andere erforschten ultra-breite Körper. Eine Graphitfaser-verstärkte thermoplastische viskoelastische Polymer bietet variable Flexibilität basierend auf Aufprallkraft. Ein Design mit Bleilagern in Kunststoffkammern zielt auf Reduktion vibrationsbedingten Tennisarms ab. Die vorherrschende Wahl bleibt Aluminium oder Verbunde aus Graphit, Glasfaser und anderen fortschrittlichen Materialien.
Rohstoffe
Aluminiumschläger werden aus Legierungen wie 2 % Silizium (plus Spuren Magnesium, Kupfer, Chrom) oder 10 % Zink (mit Magnesium, Kupfer, Chrom) gefertigt. Die Siliziumlegierung ist leichter zu verarbeiten, die Zinkvariante bietet größere Härte auf Kosten von Sprödigkeit. Composite-Rahmen schichten Glasfaser, Graphit, Bor oder Kevlar über einen Hohlkern oder Polyurethanschaum. Keramikfasern können für zusätzliche Festigkeit hinzugefügt werden.
Saiten bestehen typischerweise aus Nylon, obwohl einige Profis weiterhin Naturdarm (gedrehte Kuh- oder Schafsdärme) oder Synthetikdarm (gedrehtes Nylon) bevorzugen. Griffe bestehen jetzt aus Vinyl oder anderen lederähnlichen Materialien, die die Ledergriffe älterer Holzschläger ersetzen. Kunststoffkomponenten – wie die Gabel am Schlägerkopfende und der Endkappen – vervollständigen die Konstruktion.
Herstellungsprozess
Die meisten US-Schläger werden in Japan oder anderen asiatischen Fabriken massenproduziert. High-End-Modelle werden oft unbespannt geliefert, sodass Spieler Saiten nach Vorliebe beim Pro-Shop installieren lassen können.
Aluminiumschläger
- 1 Rahmenformen. Aluminium kann durch eine Matrize geschmiedet oder zu einem Rohr extrudiert und dann in Rahmenform gebracht werden.
- 2 Bohren und Schleifen. Löcher für Gabel, Saitenkanäle und Griffbasis werden simultan gebohrt, dann wird der Rahmen geschliffen für glatte Kanten.
- 3 Härten. Der Rahmen wird wärmebehandelt (O-Härten) zur Metallhärtung, dann eventuell eloxiert für glänzendes Finish.
- 4 Bespannen. Ein Ösenstreifen und Gabel werden montiert, wonach ein Techniker den Schläger mit einer Maschine bespannt, die präzise Spannung appliziert.
- 5 Finish. Griff wird gekappt, mit doppelseitigem Klebeband und Vinylgriff umwickelt, Logos aufgebracht, und der Schläger durchläuft Endkontrolle, Reinigung und Verpackung.
Composite-Schläger
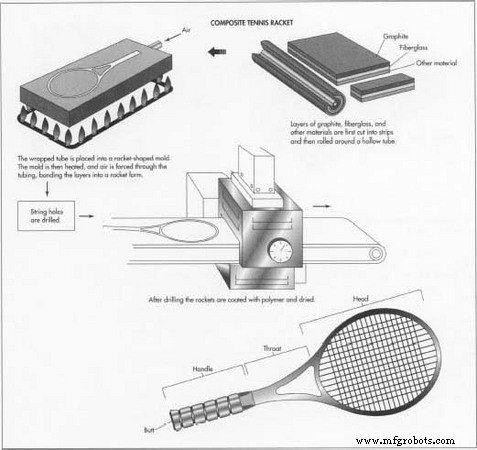
- 6 Rahmenformen. Lagen aus Graphit, Glasfaser, optional Bor oder Kevlar werden zu einem flachen Sandwich zusammengesetzt, in Streifen geschnitten und um ein flexibles Rohr gewickelt, bevor sie in Form gepresst werden. Wärme und Luftdruck verbinden die Lagen, oder Polyurethanschaum expandiert zur Konsolidierung.
- 7 Bohren und Versiegeln. Nach Entnahme aus der Form werden Saitenlöcher gebohrt. Der Rahmen wird mit Polymer beschichtet, getrocknet, geschliffen, dann das Markendekal aufgebracht.
- 8 Bespannen und Finish. Identisch zum Aluminiumprozess: Ösen, Gabel, Bespannen, Logodruck, Endkappe, Bandwickel, Inspektion, Reinigung, Verpackung.
Qualitätskontrolle
Inspektoren bewerten Schläger an mehreren Stufen: Sichtprüfung bei Formfreigabe, Belastungstests für Härte und Steifigkeit 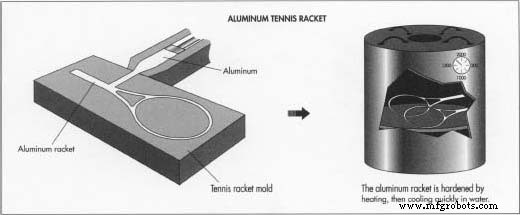 , Gewichtsverifikation vor und nach Bespannen, und Balanceprüfung zur Sicherstellung eines mittigen Schwerpunkts (außer bei bewusst kopflastigem Design)
 . Ösenlöcher werden auf Glätte geprüft, und Finishdetails – Kappenpassung, Logoklarheit, Griffintegrität – werden untersucht. Neue Designs können auch Spieltests durchlaufen.
Zukunft
Modernes Schlägerdesign wird zunehmend datengetrieben, nutzt Physik, CAD und CAM zur Modellierung von Saiten- und Rahmenvibrationen, Gewichtsverteilung und Schwerpunkt. Da Regulierungen breit bleiben, erforschen Forscher und Hersteller leichtere, größere Rahmen, ermöglicht durch fortschrittliche Verbundwerkstoffe. Diese Innovationen versprechen verbesserte Leistung und neue Spielmöglichkeiten.
Herstellungsprozess
- Was ist VMC-Bearbeitung? Expertenüberblick über Vertikale Bearbeitungszentren
- Expertenratgeber für Aluminium-Lasermarkierung: Präzision, Langlebigkeit und Industrieanwendungen
- MIG vs. TIG Schweißen: Die richtige Lichtbogen-Schweißtechnik für Ihr Projekt wählen
- Umfassender Leitfaden zur Lasermarkierung: Arten, Vorteile und Anwendungen
- Wichtige Überlegungen für Hochvolumen-Swiss-Drehen
- CNC-Prototyping-Leitfaden: Präzision, Geschwindigkeit und kosteneffiziente Produktion
- Experten-Wellenfertigung: Präzisionsprozesse & kundenspezifische Lösungen
- Faserlaser-Markierung: Präzision, Geschwindigkeit und Vielseitigkeit für moderne Industrien
- Elektropolieren vs. Passivieren: Die richtige Edelstahl-Oberflächenveredelung wählen
- Edelstahl-Passivierung: Korrosionsbeständigkeit & Leistung steigern