



Teppichboden: Eine Reise durch Geschichte, Materialien und moderne Produktion
Hintergrund
Teppichboden – im Gegensatz zu einem Teppich – ist ein permanenter textiler Bodenbelag, der von Wand zu Wand reicht. Die frühesten Wohnungen waren mit Tierhäuten, Gras oder Schilfmatten ausgelegt. Als das Spinnen von Baumwolle und Wolle üblich wurde, ersetzten gewebte Matten aus diesen Fasern weitgehend die früheren Materialien. Bereits 3000 v. Chr. nähten Ägypter bunte Wollstoffe auf Leinen und legten sie auf ihre Böden.
Nomadische Völker waren Pioniere der Teppichweberei. Ihre dicken, tragbaren Teppiche legten sie auf die sandigen Böden ihrer Zelte. Frühe Webstühle waren simpel: zwei gegabelte Äste, verbunden durch ein Querstück, trugen den Schuss, während ein Holzstab den Einschlag festdrückte. Der Pasyryk-Teppich, in einem Grab im Altai-Gebirge gefunden, ist der älteste handgewebte Teppich und datiert auf 500 v. Chr.
Die Teppichweberei erreichte ihren Zenit in der Türkei, im Iran, in Indien und China, wo Handwerker Baumwolle, Leinen oder Hanf als Grundlage nutzten und Wolle- oder Seidenflor einknüpften. Ein Knoten wurde in den Florfaden gebunden und dann in eine dichte Reihe hineingeschlagen. Feinste handgeknüpfte Teppiche enthalten bis zu 2.400 Knoten pro Quadratzoll (372 Knoten pro cm²). Naturfarben – Krapp, Indigo, Färberwaid, Waid, Ocker – verliehen diesen Teppichen ihre leuchtenden Farben; Alaun wurde manchmal zur Farbfixierung zugesetzt, und manche Weber arbeiteten Gold oder Juwelen ein.
Während Europa jahrhundertelang fertige Teppiche aus dem Nahen Osten importierte, begann die lokale Produktion mit maurischen Webern, die um 1300 n. Chr. nach Frankreich gebracht wurden. 1600 blühten Zünfte in Aubusson und Savonnerie. England zog nach, und 1700 wurden die Städte Wilton und Axminster zu offiziellen Teppichmanufakturen. Frühe europäische Techniken umfassten den „Brüsseler Webstich“ mit ungeschnittenen Schlingen und die Wilton-Schnittflor-Methode. 1801 führte Joseph M. Jacquard Lochkartenwebstühle ein, die bis zu sechs Garnfarben pro Durchgang ermöglichten; die Technik wurde 1825 für Teppichwebstühle übernommen.
Die erste US-Teppichfabrik gründete William Sprague 1791 in Philadelphia. Seine englisch inspirierten Webstühle produzierten 27-Zoll-Läufer (69 cm), die zu größeren Teppichen vernäht werden konnten. 1800 konnten 7–9 m Teppich pro Tag gefertigt werden. Erastus Bigelow eröffnete 1825 eine Mühle in Clinton, Massachusetts, und erfand 1839 den mechanischen Webstuhl, der die Produktion verdoppelte. Er schuf auch den ersten Breitwebstuhl 1877. Im Laufe der Zeit entwickelten sich mechanische Webstühle weiter, um täglich 82 m hochwertigen Teppich zu produzieren.
Anfang des 20. Jahrhunderts revolutionierte die Teppichherstellung in Dalton, Georgia, die Unternehmerin Catherine Evans Whitener. Tufting – das Einstechen von Garn in einen Trägerstoff zur Schlingenbildung – ermöglichte rasche Produktion. Daltons Fabriken stellten zunächst Bettüberwürfe und später getuftete Teppiche her, zuerst mit billiger Baumwolle, später mit synthetischen Garnen. Heute entfallen 72 % aller Bodenbeläge auf Teppich, wobei getufteter Teppich 91,5 % der Produktion ausmacht; Dalton liefert über 70 % des weltweiten Teppichs.
Rohmaterialien
Ein fertiger Teppich besteht aus gefärbten Florfäden, die in einen Primärträger eingenäht sind, einem Sekundärträger für Festigkeit, Klebstoff und meist einer Polsterung für Komfort.
77 % der Florfäden sind synthetische Polymere; der Rest ist Wolle, die hochwertigen gewebten Teppichen vorbehalten ist. Gängige Synthetika sind Nylon (66 % aller Teppiche), Acryl (15 %), Polyester (unter 15 %) und Polypropylen (unter 5 %). Florfäden werden mit organischen Farbstoffen oder gelegentlich organometallischen Komplexen gefärbt.
Beide Träger bestehen 주로 aus gewebtem oder vliesartigem Polypropylen; manche Sekundärträger nutzen noch Jute. Klebstoffe sind fast immer synthetischer Kautschuklatex. Die gängigste Polsterung ist Rebond-Polyurethan, aber auch Polyurethan, Vinyl, Rosshaar oder Jute werden verwendet. Oft wird eine Kunststoff-Oberfolie zum Schutz der Oberfläche hinzugefügt.
Der Fertigungsprozess
Da Tufting die US-Teppichproduktion dominiert, konzentriert sich dieser Abschnitt auf dieses Verfahren.
Vorbereitung des Garns
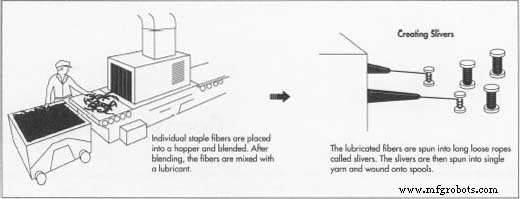
- Synthetisches Garn trifft als Stapelfasern (durchschnittlich 18 cm) oder als Endlosfilament ein. Stapelfasern werden im Mischer vermischt, zu Kardenbändern gekämmt, zu Einzelfaden versponnen und dann zu zweifachem Garn fürs Tufting verzwirnt. Der Faden wird gedämpft, bei 132–138 °C thermofixiert, gekühlt, auf Spulen gewickelt und zu den Tuftingmaschinen geliefert.
Färben des Garns
- Garn kann vor oder nach dem Tufting gefärbt werden. Typische Methoden tauchen 227–455 kg Faser in Druckbehälter oder führen es kontinuierlich durch ein Farbbad. Alternativverfahren nutzen Druckwalzen oder stricken das Garn auf eine Form für selektives Färben. Alles gefärbte Garn wird gedämpft, gewaschen und getrocknet.
Tuften des Teppichs
- Garn wird von einem Garnständer durch einen Nylonschlauch zur Tuftingnadel geführt. Die Nadel durchsticht den Träger und schiebt das Garn zur Schlinge. Sensoren steuern die Nadeltiefe für die Schlingenhöhe. Ein Greifer hält die Schlinge, während die Nadel zurückzieht; der Träger wird vorwärts bewegt, und der Vorgang wiederholt sich. Für Schnittflor schneidet ein Messer am Greifer die Schlinge auf. Moderne Maschinen arbeiten mit bis zu 1.200 Nadeln über 12 Fuß Breite und stechen hunderte Reihen pro Minute. Eine Maschine kann täglich mehrere hundert Quadratmeter Teppich produzieren.
Färben des getufteten Teppichs
- Für Unifarben werden Teppichrollen zusammengenäht und dann in einem beheizten Bottich mit Farbstoffen und Chemikalien bis zu vier Stunden getaucht. Überschüssige Farbe wird ausgewaschen, der Teppich gedämpft, getrocknet und aufgerollt.
- Bedruckte Teppiche entstehen, indem ein weißer Teppich unter einer Reihe von Sieben hindurchläuft. Farbe wird durch das Sieb gerakelt, der Teppich wird 36 Zoll zum nächsten Sieb für die nächste Farbe weiterbewegt. Bis zu acht Farben können nacheinander aufgebracht werden.
- Alternativ übertragen geprägte Zylinder Farbe durch erhabene Muster, ein Zylinder pro Farbe. Nach dem Färben wird der Teppich gedämpft, gewaschen, getrocknet und zur Endfertigung gerollt.
Endfertigung des Teppichs
- Die gefärbten Teppichkanten werden zu einem Endlosband vernäht, dann auf der Unterseite mit Latex beschichtet. Auch der Sekundärträger erhält eine Latexbeschichtung. Beide Lagen werden auf eine Vermählungswalze geführt, die ein versiegeltes Sandwich formt. Der Teppich wird dann im Ofen ausgehärtet.
- Nach dem Aushärten wird der Teppich gedämpft, gebürstet, abgesaugt und getrimmt, um hervorstehende Florfäden zu entfernen. Er wird in 120-Fuß-Längen (37 m) gerollt, in strapazierfähigem Kunststoff verpackt und an Lager oder Einzelhändler versandt.
Qualitätskontrolle
Jeder getuftete Teppich wird auf fehlende Florfäden geprüft. Ein Techniker bessert Lücken mit einer Einzelnadelpistole nach. Maße, Florhöhe und statische Aufladung werden verifiziert.
Brennbarkeitsprüfungen sind in den meisten Bundesstaaten vorgeschrieben. Ein 9×9-Zoll-Probestück (23×23 cm) wird auf eine Stahlplatte mit 8-Zoll-Loch gelegt. Eine Methenamin-Tablette wird entzündet; wenn die Verkohlung in sieben von acht Versuchen den Lochrand nicht erreicht, besteht der Teppich.
Verschleißfestigkeit wird gemessen, indem ein Probestück 20.000–50.000 Umdrehungen einer Stahlkugel mit Gummistiften ausgesetzt wird. Ein gut abschneidender Teppich sollte danach wie neu aussehen.
Lichtechtheit wird bewertet, indem der Teppich einer simulierten Sonnenlichtquelle ausgesetzt und der Farbverlust nach einer festgelegten Zeit bewertet wird.
Flor-Dichte wird bestimmt, indem das synthetische Garn extrahiert, in einem Lösungsmittel gelöst, getrocknet und der Rückstand gewogen wird, um die angegebene Masse pro Flächeneinheit zu bestätigen. Nylon wird typischerweise in Salzsäure gelöst und bei 77 °F (25 °C) getrocknet.
Trägerfestigkeit wird geprüft, indem Primär- und Sekundärträger in einem Schraubstock bis zum Versagen auseinandergezogen werden. Delaminationsfestigkeit misst die Kraft, um den Sekundärträger vom Primärträger zu lösen.
Kunden tragen ebenfalls zur Qualitätserhaltung bei: Wahl von Teppichen, die für die erwartete Beanspruchung ausgelegt sind, regelmäßiges Staubsaugen und professionelle Tiefenreinigung mindestens jährlich.
Herstellungsprozess
- Was ist VMC-Bearbeitung? Expertenüberblick über Vertikale Bearbeitungszentren
- Expertenratgeber für Aluminium-Lasermarkierung: Präzision, Langlebigkeit und Industrieanwendungen
- MIG vs. TIG Schweißen: Die richtige Lichtbogen-Schweißtechnik für Ihr Projekt wählen
- Umfassender Leitfaden zur Lasermarkierung: Arten, Vorteile und Anwendungen
- Wichtige Überlegungen für Hochvolumen-Swiss-Drehen
- CNC-Prototyping-Leitfaden: Präzision, Geschwindigkeit und kosteneffiziente Produktion
- Experten-Wellenfertigung: Präzisionsprozesse & kundenspezifische Lösungen
- Elektropolieren vs. Passivieren: Die richtige Edelstahl-Oberflächenveredelung wählen
- Edelstahl-Passivierung: Korrosionsbeständigkeit & Leistung steigern
- Digitale Schneidlösungen für die Teppichindustrie – OMNI CNC