



Glasfaser: Produktion, Materialien und Branchenausblick
Hintergrund
Glasfaser bezeichnet eine Familie von Produkten, die aus einzelnen Glasfasern hergestellt und zu verschiedenen Formen verbunden werden. Glasfasern lassen sich grob in zwei Gruppen nach Geometrie unterteilen: Continuous Fasern (Endlosfasern), die zu Garnen versponnen und zu Textilien gewebt werden, und kurze, diskontinuierliche Fasern, die als Matten, Vliese oder Platten für Dämmung und Filtration dienen.
Endlosfasern können ähnlich wie Wolle oder Baumwolle versponnen und zu Geweben verwebt werden, die Nischenanwendungen wie Vorhänge finden. Diese Textilien dienen oft als Verstärkung für gegossene und laminierte Kunststoffe. Kurzfaser-Glaswolle – ein dichtes, flauschiges Material – bietet Wärmedämmung und Schallabsorption. Sie wird breit in Schiffs- und U-Boot-Schotten, Motorräumen von Fahrzeugen, Heizungs- und HLK-Systemen, Akustikpaneelen und architektonischen Trennwänden verbaut. Glasfaser kann für spezifische Leistungsklassen ausgelegt werden: Typ E (elektrisch) Fasern dienen als Isolierband und Verstärkung; Typ C Fasern widerstehen Säuren für chemische Anwendungen; und Typ T Fasern bieten Hochtemperaturdämmung.
Obwohl kommerzielle Glasfasernutzung relativ jung ist, nutzten Handwerker lange Glasfäden für dekorative Zwecke. 1713 schuf der französische Physiker René-Antoine Ferchault de Réaumur Textilien, verziert mit feinen Glassträhnen, eine Technik, die 1822 von britischen Erfindern dupliziert wurde. Ein britischer Seidenweber produzierte 1842 Glasgewebe, und Erfinder Edward Libbey präsentierte ein glasgewebtes Kleid auf der Weltausstellung 1893 in Chicago.
Glaswolle – ein unregelmäßiges Bündel kurzer Fasern – wurde erstmals um die Wende zum 20. Jahrhundert in Europa hergestellt. Der Prozess zog Fasern horizontal von Stäben auf eine rotierende Trommel. In den folgenden Jahrzehnten entwickelte sich ein patentiertes Spinnverfahren. Deutschland produzierte die erste industrielle Glasfaserdämmung im Ersten Weltkrieg. In den USA markierten die 1930er signifikanten Fortschritt unter Führung von Owens-Illinois Glass Company und Corning Glass Works, die eine feine, biegsame, kostengünstige Glasfaser durch Ziehen von Schmelzglas durch mikroskopische Düsen pionierten. Die Fusion dieser beiden Firmen 1938 schuf Owens-Corning Fiberglas Corp., heute bekannt als Owens-Corning – ein 3-Milliarden-Dollar-pro-Jahr-Marktführer im Glasfasermarkt.
Rohmaterialien
Die Kernzutaten für Glasfaserprodukte umfassen natürliche Minerale und hergestellte Chemikalien. Quarzsand, Kalkstein und Soda bilden die Basismatrix. Zusätzliche Additive – wie calciniertes Aluminiumoxid, Borax, Feldspat, Nephelinsyenit, Magnesit und Kaolinton – justieren spezifische Eigenschaften. Quarzsand wirkt als Glasbildner; Soda und Kalkstein senken die Schmelztemperatur; Borax verbessert chemische Beständigkeit. Altglas (Cullet) wird ebenfalls eingearbeitet. Präzises Abwiegen mit exakten Gewichten und gründliches Mischen geht dem Schmelzen voraus.
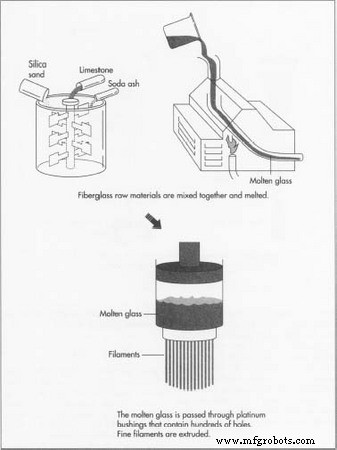
Der Fertigungsprozess
Schmelzen
- 1. Nach dem Abwiegen wird das Gemisch in einen Ofen geführt, der mit Strom, fossilem Brennstoff oder hybrid beheizt werden kann. Temperaturkontrolle ist kritisch für einen gleichmäßigen, stabilen Glasfluss. Die Schmelze muss ca. 2.500 °F (1.371 °C) erreichen – höher als andere Glasarten – um Faserbildung zu ermöglichen. Einmal geschmolzen, wird das Glas über einen Vorherdkanal zu einer Formstation transportiert.
Formen zu Fasern
- 2. Die Methode zur Faserproduktion hängt vom gewünschten Fasertyp ab. Textilfasern können direkt aus dem Ofen gezogen oder zunächst durch eine Maschine geführt werden, die ~0,62-Zoll (1,6 cm) Glasmurmeln formt, die visuelle Inspektion auf Verunreinigungen erlauben. In sowohl Direkt- als auch Murmel-Schmelzprozess wird das Glas durch elektrisch beheizte Spinndüsen – aus Platin oder Legierung – mit 200 bis 3.000 ultrafeinen Düsen geführt. Schmelzglas tritt als feine Filamente aus.
Endlosfilament-Prozess
- 3. Lange, kontinuierliche Fasern entstehen durch Ziehen des Schmelzglases durch die Spinndüse und sofortiges Aufwickeln auf einen Hochgeschwindigkeitswickler. Der Wickler rotiert ca. 2 Meilen (3 km) pro Minute, weit über der Glasflussrate. Zugspannung zieht die Filamente im noch geschmolzenen Zustand, wodurch Stränge entstehen, die kleiner sind als die Düsenöffnungen. Ein chemischer Binder wird aufgetragen, um die Faser bei nachgelagerter Verarbeitung zu schützen. Das Filament wird auf Spulen gewickelt, dann verzwirnt und zu Garn verzwirnt.
Stapelfaser-Prozess
- 4. Alternativ kühlt der Stapelfaser-Prozess das Schmelzglas mit schnellen Luftdüsen, die gleichzeitig abschrecken und die Filamente in 8–15-Zoll (20–38 cm) Längen fragmentieren. Diese Kurzfasern fallen durch ein geschmiertes Sprühband auf eine rotierende Trommel, forming ein dünnes Vlies. Das Vlies wird von der Trommel in einen locker zusammengesetzten Strang gezogen, der mit Standardtextiltechniken zu Garn versponnen werden kann.
Geschnittene Fasern (Chopped Fiber)
- 5. Statt Garn zu spinnen, können Endlos- oder Langstapelfasern in kurze Stücke geschnitten werden. Der Strang wird auf einen Spulenständer (Creel) – eine Reihe von Spulen – montiert und durch eine Maschine geführt, die ihn in vorbestimmte Längen schneidet. Die geschnittenen Fasern werden zu Matten geformt, denen ein Binder zugesetzt wird. Nach Ofenhärtung wird die Matte gerollt. Variationen in Gewicht und Dicke erzeugen Produkte für Schindeln, mehrlagige Dachbedeckungen oder Dekormatten.
Glaswolle
- 6. Glaswolle wird mit einem Rotor- oder Spinnerverfahren hergestellt. Schmelzglas fließt aus dem Ofen in eine zylindrische Kammer mit zahlreichen Löchern. Während die Kammer schnell rotiert, werden horizontale Glasströme ausgeworfen. Ein Luftstoß, heißes Gas oder beides wandelt diese Ströme in Fasern um, die auf ein Förderband fallen und sich zu einem flauschigen Vlies verfilzen. Die Wolle kann mit Binder besprüht, auf gewünschte Dicke komprimiert und im Ofen gehärtet werden. Die Hitze setzt den Binder, wodurch ein starrer, halbstarrer Platte oder eine flexible Matte entsteht.
Schutzbeschichtungen
- 7. Neben Bindern benötigen Glasfaserprodukte zusätzliche Beschichtungen. Schmiermittel reduzieren Faserabrieb und werden entweder direkt gesprüht oder in den Binder gemischt. Antistatische Mittel können während des Kühlschritts gesprüht werden; Kühlluft treibt das Mittel durch die Mattendicke. Das Mittel kombiniert ein statikminimierendes Material mit Korrosionsinhibitor und Stabilisator. Sizing – jede während der Formung aufgetragene Beschichtung – kann Schmiermittel, Binder oder Koppelmittel enthalten. Koppelmittel stärken die Bindung, wenn Fasern Kunststoffe verstärken.
Formen zu Geometrien
- 8. Glasfaserprodukte werden durch diverse Techniken geformt. Beispielsweise wird Rohrisolierung direkt von den Formstationen auf stabförmige Mandrel gewickelt und im Ofen gehärtet. Die gehärteten Längen – typisch 3-Fuß (91 cm) oder kürzer – werden längs entformt und auf Maß gesägt. Verkleidungen werden bei Bedarf hinzugefügt, und das Fertigprodukt wird für den Versand verpackt.
Qualitätskontrolle
Während der Glasfaserdämmungsproduktion erfolgt Probenahme an mehreren kritischen Punkten: gemischter Batch, Schmelzglas aus der Büchse, Glasfaser am Faserbildner-Ausgang und finales gehärtetes Produkt. Bulk-Glas und Faserproben unterliegen chemischer Analyse und Fehlerinspektion mit fortschrittlichen Analysatoren und Mikroskopen. Partikelgrößenverteilung wird durch Sieben des Batches durch verschiedene Maschenweiten gemessen. Endmaße wie Dicke werden nach Verpackung verifiziert; Abweichungen deuten auf minderwertige Glasqualität hin.
Hersteller nutzen standardisierte Testverfahren, um akustischen Widerstand, Schallabsorption und Barriereleistung zu quantifizieren und optimieren. Durch Anpassung von Faserdurchmesser, Schüttdichte, Dicke und Bindergehalt passen Produzenten akustische Eigenschaften an. Thermische Leistung wird durch vergleichbare Parameter ähnlich gesteuert.
Die Zukunft
Die Glasfaserindustrie steht vor mehreren Herausforderungen bis in die 1990er und darüber. Erhöhte Produktion – angetrieben von US-Tochtergesellschaften ausländischer Firmen und Produktivitätsgewinnen – hat Überkapazitäten geschaffen, die aktuelle und projizierte Märkte nicht aufnehmen können.
Konkurrierende Dämmmaterialien wie Steinwolle – profitierend von jüngsten Prozess- und Produktfortschritten –, Schaum und Zellulose (für Dachbodendämmung genutzt) buhlen ebenfalls um Marktanteile.
Ein schwacher Immobilienmarkt treibt die Nachfrage nach niedrigeren Preisen, ein Trend, der durch Einzelhandels- und Auftragnehmerkonsolidierung verstärkt wird. Folglich muss die Industrie Kostensenkungen in zwei Schlüsselbereichen fortsetzen: Energie und Umwelt. Effizientere Öfen mit diversifizierten Energiequellen werden essenziell.
Da Deponien Kapazitätsgrenzen erreichen, müssen Hersteller annähernd null Feststoffabfall anstreben, ohne Kosten zu erhöhen. Dies erfordert verbesserte Prozesse, die Flüssig- und Gasabfall reduzieren und Wiederverwendung maximieren. Wiederaufbereitung und Wiedererschmelzen von Abfall zur Rohstoffrückgewinnung läuft bereits in mehreren Anlagen.
Herstellungsprozess
- Filzstoff: Geschichte, Produktion und moderne Anwendungen
- Pyrex: Entwicklung, Zusammensetzung und Fertigung von Borosilikatglas
- Die zeitlose Kunst gläserner Christbaumanhänger: Geschichte, Handwerk und moderne Innovation
- Asbest vs. Glasfaser: Gesundheitsrisiken und Sicherheitsunterschiede
- Woraus besteht Glasfasergewebe? – Zusammensetzung, Webarten und Schlüsseleigenschaften
- Wesentliche Leistungseigenschaften von Glasfasergarn: Festigkeit, Stabilität und Thermische Beständigkeit
- E-Glas & C-Glas Fiberglasgewebe: Typen, Webarten und Hochleistungs-PTFE-beschichtete Anwendungen
- Premium Marine Fiberglasgewebe Lieferant – Schnelle Lieferung & Kostenlose Muster in Singapur
- Den richtigen Preis für Epoxy-Fiberglasgewebe finden: Qualität, Kosten und Expertenberatung
- Acrylglas (Acrylic/PMMA): Eigenschaften, Typen, Vorteile und Nachteile