



Jagdmesser: Von den Anfängen der Bronzezeit bis zur heutigen Feldausrüstung
Hintergrund
Das Jagdmesser ist ein antikes Werkzeug, das im Wesentlichen unverändert bis heute überdauert hat. Als Teil der Generation von Werkzeugen oder Waffen nach Steinen und Keulen gab es frühen Jägern die Möglichkeit, Tiere für Fleisch und Felle zu zerlegen. Es war auch wichtig für die Verteidigung gegen Raubtiere und feindliche Stämme.
Die ersten metallenen Jagdmesser wurden um 2000 v. Chr. aus Bronze gefertigt, einer Epoche, die allgemein als Bronzezeit bezeichnet wird. Im Zeitraum 1500 bis 1100 v. Chr. dienten Messer als Vorlage für größere Schwerter auf Kreta und in Britannien. Mit dem Einsetzen der Eisenzeit um 1000 bis 800 v. Chr. entwickelte sich die Verwendung von Eisen für die Messerherstellung. Eisen ermöglichte eine schärfere, haltbarere Schneide als Bronze. Das Hauptproblem bei Eisenmessern war ihre Neigung zum Verbiegen. Die Wikinger lösten dies, indem sie Kohlenstoff hinzufügten – das „Kohlenstoffisieren“ des Eisens. Dies härtete die Klinge und verbesserte ihre Steifigkeit und Schärfe.
In der frühen amerikanischen Geschichte setzte sich ein bestimmtes Jagdmesser-Design als Maßstab durch. Dieser Favorit der frühen Pioniere war das Bowie-Messer, benannt nach dem legendären Pionier James Bowie (1796–1836). Dieses einseitig geschliffene Messer war 10–15 Zoll (25–38 cm) lang. Die Stahlklinge war über den größten Teil ihrer Länge gerade mit einer konkav zulaufenden Spitze.
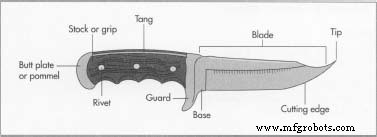
Das moderne Jagdmesser hat meist eine starre, einseitig geschliffene Klinge mit einem Griff, der fest in der Hand liegt. Der ungeschärfte Teil der Klinge, der Erl (Tang), reicht durch den Griffbereich für zusätzliche Festigkeit. Klappmesser mit Arretierung (Lock-Back) sowie spezialisierte Aufbrech- und Ausnehm-Messer werden ebenfalls für die Jagd und Wildbearbeitung genutzt, aber das grundlegende, gerade Jagdmesser bleibt der Standard für Outdoor-Enthusiasten.
Rohstoffe
Der wichtigste Teil des modernen Jagdmessers, die Klinge, besteht aus Stahl oder Edelstahl. Besonders der Kohlenstoffgehalt des Metalls bestimmt die Härte der Klinge. Andere Zusätze wie Molybdän bewirken spezifische Verbesserungen in Schärfe, Zähigkeit, Oberflächenfinish und Korrosionsbeständigkeit.
Parierstange (Guard) und Knauf (Pommel) können aus Stahl, Messing oder Aluminium gefertigt sein. Die Griffschalen (Stocks) können aus vielen Materialien bestehen. Manche Messermacher verwenden exotische Hölzer, Tierknochen oder Horn. Griffe können auch mit Leder umwickelt sein, oder das Leder liegt in scheibenförmigen Segmenten auf dem Erl und wird konturiert, um den gesamten Griff zu bilden. Die Materialwahl hängt stark vom Verwendungszweck ab. Robustere, utilitäre Materialien wie Nylon und Leder werden für Messer gewählt, die tatsächlich im Feld eingesetzt werden, während edle Materialien für Schau-Messer verwendet werden.
Der Fertigungsprozess
Formen der Klinge
- 1 Die Klinge beginnt als „Rohling“, ausgeschnitten aus Flachmaterial in „weichem“ Zustand, d. h. es wurde noch nicht wärmebehandelt. Serienmäßig gefertigte Messer werden in einer
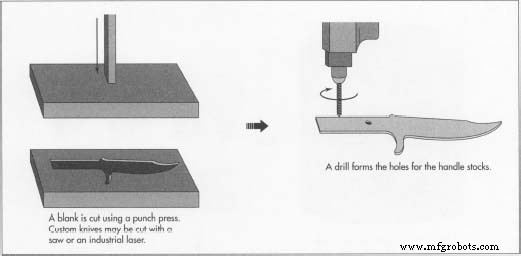 Der wichtigste Teil des modernen Jagdmessers, die Klinge, besteht aus Stahl oder Edelstahl. Besonders der Kohlenstoffgehalt des Metalls bestimmt die Härte der Klinge. Stanzpresse ausgestanzt, wobei ein gehärteter Stempel und eine Matrize verwendet werden, die dem Klingenumriss entsprechen. Der Stempel wird durch das Material in die Matrize gepresst und stanzt den Rohling in Form. Individuelle Messer können mit einer Säge ausgeschnitten werden, oder ein Industrielaser kann für besonders komplexe Klingenformen eingesetzt werden.
Nach dem Ausschneiden des Rohlings werden Löcher für die Griffschalen in den Erl gebohrt. Grobformung erfolgt durch Schleifen oder Zerspanen. Diese Formung bestimmt die Klingendicke an verschiedenen Stellen und reduziert den Finish-Schliff an der Schneide. Etwaige Kennzeichnungen oder dekorative Details werden gestanzt, solange die Klinge im weichen Zustand ist.
Härten
- 2 Die Klinge wird gehärtet, um die Schärfe der Schneide zu bewahren. Jedes Klingenmaterial kann unterschiedliche Härte- und Wärmebehandlungsverfahren erfordern; gängige Stahlklingen werden jedoch allgemein wie folgt wärmebehandelt.
Zum Härten werden mehrere Klingen in ein Keramiktablett in einen Härteofen gelegt. Sie werden flach hingelegt, damit das Gewicht der Klingen keine Verformung verursacht. Je nach Legierungsanforderungen wird die Ofentemperatur auf ca. 1600 °F (871 °C) erhöht. Nach ca. zwei Stunden Erhitzen wird das gesamte Tablett aus dem Ofen genommen und die Klingen in Öl oder Wasser getaucht. Dies kühlt die Klingen rapide ab und wird Abschrecken genannt. Das Abschrecken sperrt die Metallkristalle in ein komplexes mikroskopisches Muster. Der Prozess macht das Metall auch sehr spröde. Nach dem Abschrecken werden die Klingen auf ca. 500 °F (260 °C) wiedererhitzt. Nun hat das Metall eine leicht dunkelrotliche Farbe, und die Kristalle verändern ihre Ausrichtung leicht. Dann werden die Klingen langsam abgekühlt in einem Prozess namens Anlassen. Dies zähigt das Metall, während etwas von der für feines Schärfen nötigen Sprödigkeit erhalten bleibt. Weitere Erhitzungs- und Abkühlzyklen können für spezialisierte Legierungen genutzt werden.
Polieren und Schärfen
- 3 Nach dem Abkühlen der wärmebehandelten Klingen werden sie poliert und geschärft. Polieren erfolgt maschinell oder von Hand. Ein Flachbandschleifer erzeugt eine glatte, gleichmäßige „gebürstete“ Oberfläche an den Klingenseiten. Dies poliert auch Spuren der Stanzpresse aus und entfernt Oberflächenrückstände der Wärmebehandlung. Anschließend wird die Klinge in eine Schleifvorrichtung eingespannt, die sie durch eine Reihe von Schleifscheiben führt. Jedes rotierende Rad entfernt die korrekte Materialmenge
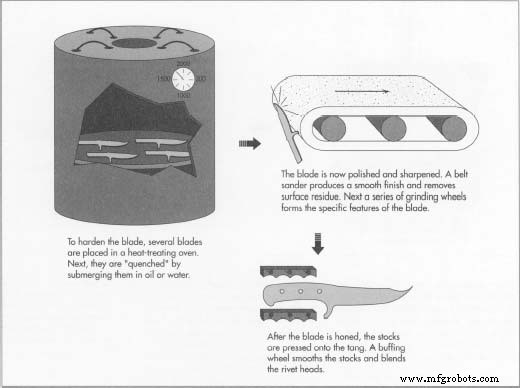 um den Schneidenwinkel, die Spitze, den groben Schneidenwinkel und andere Merkmale des Arbeitsbereichs der Klinge zu formen. Bei Gebrauchsmessern bleiben viele dieser Merkmale ohne weitere Veredelung, da sie für funktionale statt kosmetische Zwecke gedacht sind. Bei edleren Messern können diese Merkmale von Hand mit einer rotierenden Polierscheibe und Juwelierschleifpaste poliert werden. Die Paste ist ein weiches, abrasives Mittel, das auf das Baumwollpolierrad aufgetragen und gegen die Klingenoberfläche poliert wird, um das Metall auf Hochglanz zu bringen. Nach diesen Schritten ist die Klinge bereits recht scharf und wirkt gebrauchsfertig. Dennoch sind die finalen Schärfschritte erforderlich, um eine langlebige Schneide zu erzeugen.
Abziehen (Honing)
- 4 Für den ungeübten Betrachter wirkt die Messerschneide einfach als Schnitt zweier sich schneidender Flächen. Bei genauerer Betrachtung zeigt sich die wahre Form der Schneide als zwei deutlich getrennte Winkelsets. Der erste stammt vom groben Schleifen wie oben erklärt, der zweite ist der feine Winkel, der die eigentliche Schneide bildet. Diese Schneide wird durch einen Feinschliff erzeugt, der als Abziehen (Honing) bezeichnet wird. Der Abziehwinkel kann zwischen 17 und 30 Grad zur Klingenachse liegen, je nach Anwendung. Ein kleinerer Winkel erzeugt eine schärfere Schneide, diese nutzt sich aber schneller ab. Ein feiner Abziehstein („Stein“) wird geölt und sanft an der Messerschneide entlang gerieben. Diese Aktion erzeugt die feinste geschärfte Schneide und ist die einzige wahre Methode, ein Messer richtig zu schärfen. Unter dem Mikroskop erscheint der grob geschliffene Rand als Reihe gezackter Spitzen.
Zwar scharf genug, um in diesem Zustand adäquat zu schneiden, nutzen sich die Spitzen leicht ab und die Schärfe
 ist schnell dahin. Durch das Abziehen werden diese Spitzen zu einer gleichmäßigen Schneide gleicher Schärfe vereint.
Montage von Griffschalen, Parierstange und Knauf
- 5 Die Griffschalen werden auf den Erl der Klinge genietet oder gepresst. Eine Polierscheibe glättet die Schalen und versenkt die Nietenköpfe. Bei einem Ledergriff werden die Scheibensegmente ab der Parierstange auf den Erl gestapelt. Nachdem die Grifflänge mit Leder gefüllt ist, wird der Knauf auf das Erl-Ende gepresst und mit einem Stift oder Niet gesichert. Dies presst das Leder zusammen und bildet einen festen, griffigen Griff. Das Leder kann mit einem Schleifrad geformt und dann mit einem penetrierenden Imprägniermittel versiegelt werden. Parierstange und Knauf können abschließend mit der Polierscheibe veredelt werden. Während Montage und Finish ist größte Sorgfalt geboten, um die Klinge nicht zu beschädigen oder die scharfe Schneide zu ruinieren.
Qualitätskontrolle
Um eine scharfe Schneide und lange Lebensdauer nach dem Schärfen zu gewährleisten, muss die Wärmebehandlung der Klinge überwacht werden. Dies erfolgt durch Messung der Rockwell-Härte, wobei die Klinge oder ein Probestück unter einen gehärteten Prüfdorn gelegt wird. Ein schweres Gewicht drückt auf den Dorn, und die Eindringtiefe wird gemessen. Die dabei entstehende Delle ist kaum mit bloßem Auge sichtbar und kann unter dem Griff versteckt durchgeführt werden. Mithilfe verschiedener Umrechnungsskalen kann die Härte dann mit dem gewünschten Standard verglichen werden.
Schärfe und Finish der Klinge sind ebenfalls wichtig. Erfahrene Techniker inspizieren die Klinge visuell, einschließlich mikroskopischer Betrachtung der geschärften Schneide. Fehlende Klingen werden zur Nacharbeit an den finalen Finish- und Abziehschritt zurückgegeben.
Das Finish von Griff und anderen Messerteilen wird ebenfalls visuell geprüft. Besonders Schau-Messer werden auf kleinste Mängel akribisch untersucht. Da diese Messer eine Kunstform darstellen, werden sie vom Käufer genauestens begutachtet; optische Mängel mindern den Wert. Auch bei Nachbildungen historischer Stücke sind spezifische Designdetails und Markierungen für Sammler wichtig.
Zukunftsaussichten
Design und Konstruktion des Jagdmessers haben sich in den letzten 200 Jahren kaum verändert, und große Änderungen sind auch zukünftig nicht zu erwarten. Fortschritte in der Metallurgie werden Messerherstellern weiterhin neue Stahllegierungen bieten, die sie nutzen werden, um Härte, Haltbarkeit und Finish ihrer Produkte zu verbessern. Ebenso werden neue Kunststoffe mit verbesserter Schlagfestigkeit, Formbarkeit und Oberflächenqualität als Griffmaterialien Anwendung finden.
Dies sind jedoch geringfügige Änderungen, die das Gesamtdesign nicht verändern. Heutige Jagdmesser werden weiterhin nützliche und geschätzte Werkzeuge für Outdoor-Enthusiasten sein und stolz an kommende Generationen weitergegeben werden.
Herstellungsprozess
- ATI stellt Compliant Deburring Blade vor: Präzise pneumatische Steuerung für leichte & mittlere Roboter-Entgratung
- Fuchsschwanzsäge (Compass Saw): Funktion und Vorteile für präzise Kurvenschnitte
- Bulldozer: Leistungsstarke Werkzeuge für Bau und Schwerindustrie
- 26 unverzichtbare CNC-Bearbeitungstipps für Profis
- Scherenmessers-Qualität optimieren: Leistung & Präzision steigern
- Schermesser-Wartung: Tipps für Langlebigkeit & Leistung
- Das richtige Sägeblatt wählen: Typen, Zahnung & Werkstoffe
- Der ultimative Leitfaden zur Auswahl der richtigen Bandsäge
- Professionelles Schärfen von Kreissägeblättern: Lebensdauer verlängern & präzise Schnitte erzielen
- Metallbandsägeblätter: Präzisionsschnitt für Metall und mehr