



Die Kunst und Handwerk von Schlittschuhen: Geschichte, Materialien und Fertigungsexzellenz
Geschichte
Eislaufen blickt auf ein reiches Erbe zurück, das mehr als 3.000 Jahre reicht. Archäologische Funde aus Skandinavien zeigen, dass bereits 1000 v. Chr. Jäger primitive Klingen aus Elch-, Ochsen- und Rentierrippknochen fertigten und diese an Lederstiefel banden. Im 2. Jahrhundert n. Chr. wurde bereits ein team-basiertes Eishockeyspiel ausgetragen. Im Mittelalter liefen sowohl Männer als auch Frauen auf den Grachten der Niederlande, während schottische Armeen Schlittschuhe nutzten, um gefrorene Moore bei strategischen Angriffen zu überqueren. Die Popularität des Sports in Schottland führte 1742 zur Gründung des ersten Schlittschuhclubs in Edinburgh. 1848 führte E. W. Bushnell den ersten Ganzmetall-Schlittschuh ein, der an Stiefel geklippt werden konnte und Sicherheit sowie Leistung revolutionierte.
Das 19. Jahrhundert sah einen weltweiten Aufschwung des Eislaufens. Clubs entstanden in London, Wien und New York, und die erste künstliche Eisbahn – das Glaciarium – eröffnete 1876 in London. In dieser Ära entstanden auch Wettkampfdisziplinen: Eisschnelllauf als Rennen um Geschwindigkeit, während Eiskunstlauf aus klassischer Tanztheorie hervorging und Künstlerik sowie technische Fertigkeit betonte.
Heute definieren drei Kernkategorien den Sport:
- Speed Skates (Schnelllaufschlittschuhe): Optimiert für lineare Geschwindigkeit, mit gerader Klinge bis zu 18 Zoll (46 cm) Länge und 0,03–0,06 Zoll (0,08–0,15 cm) Breite, verstärkt mit hohlem Stahlrohr. Der leichte Lederschuh erhöht die Wendigkeit.
- Hockey Skates (Eishockeyschlittschuhe): Entwickelt für seitliche Manövrierfähigkeit, mit 0,06 Zoll (0,15 cm) breiter Klinge und kurzem, verstärktem Schuh. Moderne Modelle nutzen ballistisches Nylon und herausnehmbare Innenschuhe für Komfort und Schutz.
- Figure Skates (Kunstlaufschlittschuhe): Ausgestattet mit einer 0,125-Zoll (0,32 cm) Stahlklinge, die an der Basis hohl geschliffen ist, um Kantenarbeit zu ermöglichen. Der hohe Schaft (7–8 Zoll, 18–20 cm) bietet Knöchelhalt, und Zehenzacken (Toe Picks) ermöglichen Sprünge und Pirouetten.
Rohstoffe
Schlittschuhe kombinieren natürliche und technische Materialien für Leistung und Haltbarkeit. Hauptkomponenten sind Leder (oft Känguru für Kunstlaufschlittschuhe), Nylon, Kunststoff und gehärteter Stahl. Hersteller beziehen diese von spezialisierten Zulieferern und prüfen jede Haut auf Sauberkeit und Gerbqualität. Nylon und formgepresster Kunststoff sind bei Hockey- und Speed-Skates üblich, mit Behandlungen für Wasserbeständigkeit. Klingen bestehen typischerweise aus gehärtetem Stahl mit Chromfinish; Titan kann für zusätzliche Festigkeit hinzugefügt werden. Ausgelagerte Klingenhersteller liefern verschiedene Stile, und Spitzenläufer lassen ihre Klingen oft von Spezialisten anpassen.
Zusätzliche synthetische Komponenten – Klebstoffe, Nähte und Adhäsive – werden ebenfalls von renommierten Lieferanten bezogen und vor Ort gelagert.
Der Fertigungsprozess
Während Gremien wie das Olympische Komitee und der US-Eislaufverband keine detaillierten Fertigungsstandards vorschreiben, verlassen sich Hersteller stark auf Feedback von Profi-Läufern und Trainern, um Design und Konstruktion zu verfeinern.
Zuschnitt der Schuhsegmente
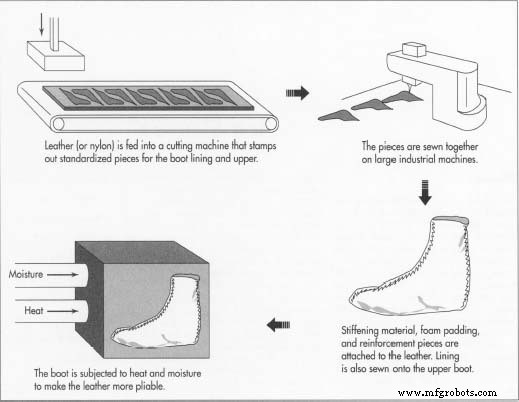
- 1. Leder oder Nylon wird in eine Schneidemaschine eingespeist, die acht standardisierte Stücke ausstanzt: vier für das Schuhfutter und vier für den Schuhschaft. Separate Schnitte erfolgen für Zunge, Sohle, Ferse und Verstärkungsteile. Jedes Stück wird mit Datencode, Größe, Auftragsnummer und Ösenlöchern gestempelt.
Konstruktion des Schafts
- 2. Der Schuh wird auf Industrienähmaschinen montiert, gesteuert durch Fußpedale oder Bedienfelder. Futterteile werden an der Hinter- und Zähennähte genäht, während Schaftteile ähnlich vernäht werden. Ein Gegenstück (Counter) – aus Leder oder Kunststoff – bietet Knöchelhalt, und Verstärkungsteile werden mit Latex- oder Neoprenkleber verklebt. Schaumstoffpolsterung wird aufgebracht, gefolgt von einem abschließenden Futter und Steppnaht für Haltbarkeit und Ästhetik. Die Zunge erhält ein Schwammgummi-Futter und wird mit einem Kreuz-Schmetterlingsstich befestigt.
- 3. Der teilweise konstruierte Schuh durchläuft einen Mulling-Prozess (Wärme und Feuchtigkeit), um das Leder für die Formgebung weich zu machen.
Formen des Schuhs
- 4. Der Schuh wird auf einen Leisten (Last) gezogen – eine Kunststoff-Fußform, die einer bestimmten Größe und Weite entspricht. Hersteller bieten bis zu 102 Damen- und 57 Herrengrößen an, was die Nachfrage im Kunstlauf und die Bedeutung präziser Passform widerspiegelt. Eine Innensohle wird auf den Leisten getackert, und der Schuh wird von Hand straff gezogen, Falten vom Spann bis zur Ferse und Zehe geglättet. Kleber fixiert Spann, Ferse und Zehe an der Innensohle.
Trocknen und Fixieren des Schuhs am Leisten
- 5. Nach Entfernen der Tacks wird der Schuh in eine Trockenkammer gegeben. Wärme wird zugeführt, um die Schuhform an die Leistenmaße zu fixieren, woraufhin der Leisten entnommen wird.
Vorbereiten und Anbringen der Sohle
- 6. Der Schuh wird umgedreht und auf einer elektrischen Schleifmaschine bearbeitet, um das Lederfinish an der Unterseite zu entfernen. Dies erzeugt eine natürliche Kerbe am Spann, die mit synthetischem Füllmaterial und einem 18-Gauge-Federstahl-Schaft (Shank) für Stabilität gefüllt wird. Eine Leder- oder Gummisohle wird dann mit Urethan-Grundkleber verklebt.
Anbringen der Ferse
- 7. Die Ferse wird durch Verkleben gestapelter Leder- oder wasserabweisender Faserplattenlagen gebaut. Höhe und Breite variieren je nach Schlittschuhtyp. Nach dem Verkleben am Schuh sichern 6–10 lange Nägel Ferse, Außensohle und Innensohle. Die Ferse wird dann getrimmt und geglättet für einen nahtlosen Abschluss.
Anbringen der Klinge
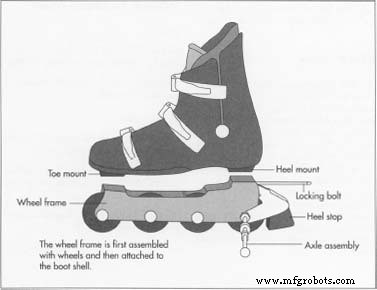
- 8. Die Sohlen- und Fersenplatten der Klinge richten sich an der Schuhsohle und -ferse aus. Der Arbeiter stellt sicher, dass die Klinge zentriert ist und vorne und hinten gleich lange übersteht. Schrauben werden mit einem Hochgeschwindigkeitsbohrer auf einer fußbetätigten Presse in den Schuh getrieben; einige Schrauben bleiben lose für die Nachjustierung nach der Auslieferung. Schlittschuhe mit Gummisohlen werden dauerhaft genietet.
Finish und Politur
- 9. Der fertige Schlittschuh wird von Hand poliert und mit einer Glanzlösung besprüht. Schnürsenkel werden durch die Ösen gefädelt, und die Schlittschuhe werden für den Versand verpackt.
Qualitätskontrolle
Die Produktionslinie umfasst mehrere Prüfpunkte. Inspektoren überprüfen Ausrichtung, Nahtintegrität und Ösengeradheit, beseitigen lose Fäden, Falten und strukturelle Mängel. Viele Hersteller beschäftigen Profi-Läufer im Team, um reale Tests und iterative Designverbesserungen zu gewährleisten.
Herstellungsprozess
- Was ist VMC-Bearbeitung? Expertenüberblick über Vertikale Bearbeitungszentren
- Wichtige Überlegungen für Hochvolumen-Swiss-Drehen
- CNC-Prototyping-Leitfaden: Präzision, Geschwindigkeit und kosteneffiziente Produktion
- Experten-Wellenfertigung: Präzisionsprozesse & kundenspezifische Lösungen
- Edelstahl-Passivierung: Korrosionsbeständigkeit & Leistung steigern
- Essentielle Trockeneis-Sicherheitsprotokolle für sicheren Impfstofftransport
- EV vs. Verbrenner: Unterschiede im Kabelbaum-Design
- Fortgeschrittener Flugzeugsensor liefert Echtzeit-Eisdetektion und Schmelzraten-Monitoring
- Gewinnpotenzial von Eis-am-Stiel-Automaten: Geschäftschancen erschließen
- Schwere Werkstattmaschinen mühelos bewegen: DIY-Maschinenschlitten – Schritt-für-Schritt