



Geländestapler: Design, Fertigung und zukünftige Innovationen
Hintergrund
Ein Gabelstapler ist eine mobile Maschine, die zwei Zinken (Gabeln) nutzt, um Lasten an schwer erreichbare Positionen zu heben und zu platzieren. Gabelstapler teilen sich in zwei Hauptkategorien: Industrie- und Geländestapler. Industriemodelle sind in Lagerhallen und Lkw-/Bahnverladebereichen üblich; sie haben kleine Reifen für befestigte Böden und werden von Verbrennungsmotoren (Benzin, Diesel, Propan) angetrieben. Kleinere Einheiten nutzen Elektromotoren und Batterien. Geländestapler, wie der Name sagt, sind für unbefestigtes, unebenes Gelände konzipiert. Sie sind auf Baustellen und im militärischen Einsatz weit verbreitet. Ausgestattet mit großen, luftbereiften Reifen und Benzin-, Diesel- oder Propanmotoren, gibt es zwei Bauarten: einen vertikalen Mast, der Lasten senkrecht hebt, oder einen Teleskopausleger, der Lasten seitlich vom Maschinenfuß aus hebt.
Die Geländestapler-Linie reicht zurück bis 1946, als ein zweizinkiger Hubanbau auf ein Power-Buggy- oder Traktorfahrgestell montiert wurde. Dieses Frühmodell hob ca. 454 kg (1.000 lbs) auf 76 cm (30 Zoll). Mitte der 1950er erreichten Mastmodelle 1.135 kg (2.500 lbs) Kapazität und 9 m (30 ft) Hubhöhe. 1958 erschien der erste Allrad-Geländestapler mit 2.724 kg (6.000 lbs) bei 7 m (22,5 ft) oder 1.362 kg (3.000 lbs) bei 11 m (35 ft). 1962 ermöglichte der erste Teleskopausleger, Lasten seitlich vom Fuß zu platzieren – sowohl über als auch unter Bodenhöhe – entscheidend auf beengten Baustellen.
Fortschritte in den 1970ern und 80ern verfeinerten Teleskopausleger, führten automatische hydraulische Rahmennivellierung für verbesserte Stabilität ein und – nach OSHA-Vorgaben – verbesserte Fahrerkabinen und Bedienelemente. Heute bewältigen Geländestapler Paletten mit Betonsteinen, Sperrholzstapel, Dachbalken. Größte Modelle haben Teleskopausleger mit bis 4.540 kg (10.000 lbs) Hubkraft, vertikale Reichweite 12 m (40 ft), horizontale Reichweite über 7 m (25 ft). Flachbau-Designs erlauben Durchfahrt durch Öffnungen ab 2 m (8 ft). Lenkoptionen: Zwei-Rad, Vier-Rad, Vier-Rad-Krebslenkung.
Rohstoffe
Rahmen, Kabine, Ausleger, Aufbauten werden meist vom Hersteller gefertigt, primär aus Stahl. Stahl- oder Aluminiumguss- und Schmiedeteile kommen ebenfalls zum Einsatz. Nichtmetallische Führungen – oft Nylonkunststoff – sind in Auslegerbaugruppen integriert. Die übrigen Komponenten – Motor, Getriebe, Achsen, Räder, Reifen, Bremsen, Sitz, Anzeigen, Leuchten, Rückfahrwarner, Schläuche, Hydraulikzylinder – werden als Fertigteile zugekauft und während der Fertigung montiert. Hydraulikflüssigkeit, Schmierstoffe, Kraftstoff werden bedarfsweise zugefügt.
Design
Ein Standard-Teleskopausleger-Geländestapler ist lang und niedrig, mit Vorderachse und Hinterachse. Der Ausleger schwenkt am Heck, ragt mehrere Meter über den Rahmen. Die Kabine sitzt links, niedrig zwischen den Reifen; Hydraulik- und Kraftstofftanks rechts. Motor und Getriebe besetzen die Chassis-Mittellinie. Varianten: Einzel- vs. Doppelhydraulikzylinder für Auslegerhub, Seitliche Rahmenschräglage bis 10° für Unebenheitsausgleich, schwenkbare Gabelanbaugeräte, die 45° links/rechts schwenken für präzise Lastplatzierung.
Herstellungsprozess
Die Fertigung erfolgt in Funktionsgruppen – Hydraulik, Antriebsstrang, Elektrik, Chassis, Ausleger. Unterbaugruppen werden separat gefertigt vor Finalintegration. Typischer Ablauf:
- Materialvorbereitung: Rohstahl (Blech, Platten, Stäbe, Rohre) wird per CNC-Plasma- oder Oxy-Acetylen-Brenner (für dickere Platten bis 19 mm) und Scheren (für dünnere Bleche) zugeschnitten. Vorrichtungen sichern Maßhaltigkeit.
- Schweißen: Bauteile werden geheftet, dann per CNC-Schweißmaschinen vollverschweißt, die Nahtposition, Temperatur, Vorschub präzise steuern nach American Welding Society Standards.
- Strahlanlagen (Shot Blasting): Teile werden in rotierender Kammer mit Metallkugeln gestrahlt, entfernen Zunder und Schweißspritzer, bereiten Oberflächen für Lackierung vor.
- Lackierung: Alle sichtbaren Flächen – außer Ausleger bis nach Teleskopmontage – erhalten Waschbehandlung, Säurebeize, Phosphatierung für Haftung. Elektrostatische Lackierung in Kabine, gefolgt von Ofeneinbrennen für harten Finish.
- Unterbaugruppenmontage: Ausleger wird aus 2–4 Teleskopsektionen aus Hohlstahlrohren gebaut, jeweils mit Hydraulikzylindern, Kettenantrieben, Nylonführungen, Endanschlagplatten. Separate Teams bearbeiten Kabine, Chassis, Antriebsstrang, Elektrik.
- Endmontage: Achsen, Reifen, Bremsen, Motor, Getriebe, Hydraulikkomponenten werden verbaut. Auslegerbaugruppe wird montiert, Hydraulikzylinder angeschlossen, alle Schläuche und Elektroverbindungen abgedichtet. Flüssigkeiten befüllt, Warndekors angebracht.
- Inbetriebnahme und Test: Jeder Stapler durchläuft 1,5-stündigen Funktionstest mit Realbelastung, finale Justierungen nach Bedarf.
- Versand: Fertige Einheiten per Lkw oder Bahn, typischerweise drei Stapler pro Ladung zur Frachtkostenreduktion.
Rahmenfertigung – Illustration
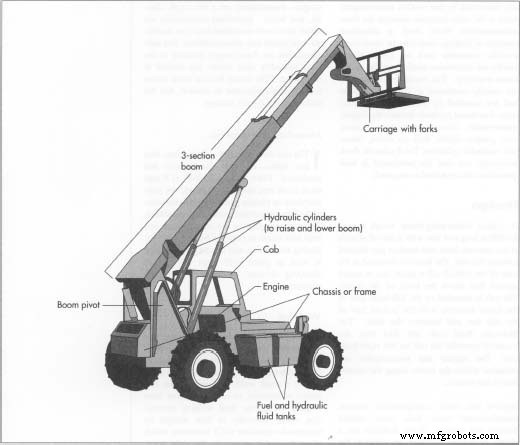
Rahmen, Kabine, Ausleger und Aufbau eines Teleskopausleger-Geländestaplers werden meist vom Staplerhersteller gefertigt. Die übrigen Teile werden meist als Fertigprodukte zugekauft und vom Hersteller montiert. Zugekaufte Produkte: Motor, Getriebe, Achsen, Räder, Reifen, Bremsen, Sitz, Anzeigen, Leuchten, Rückfahrwarner, Schläuche, Hydraulikzylinder.
Qualitätssicherung
Strenge Prüfungen und Tests gewährleisten Sicherheitskonformität. Kritische Bauteile werden auf Koordinatenmessmaschinen auf Maßhaltigkeit, Ausrichtung, Geometrie geprüft. Schweißer und CNC-Schweißanlagen müssen American Welding Society Zertifizierung halten. Sichtprüfungen begleiten Fertigungs- und Montageschritte.
Gesamte Staplerdesigns durchlaufen ASME-Stabilitätstests für sichere Lastgrenzen bei verschiedenen Auslegerreichweiten. Beispiel: Ein 4.540 kg (10.000 lbs) Stapler hebt diese Last nur bis 6 m (20 ft) und 2 m (8 ft) vorwärts. Bei 7,6 m (25 ft) Vorwärtsreichweite sinkt Kapazität auf 908 kg (2.000 lbs) ohne Stützausleger und 1.476 kg (3.250 lbs) mit Stützauslegern. Warnetiketten und Diagramme in der Kabine kommunizieren diese Limits klar.
Zukunftsaussichten
Anbaugeräte wie Winden, Gelenkausleger, drehbare Gabelträger erweitern die Einsatzmöglichkeiten von Geländestaplern, ermöglichen präzise Materialplatzierung auf Dachschrägen oder in engen Innenräumen. Zukünftige Erweiterungen werden wahrscheinlich integrierte Sicherheitsfunktionen umfassen: Last-Reichweiten-Managementsysteme, die Drucksensoren nutzen, um Auslegerreichweite basierend auf Echtzeit-Lastdaten automatisch zu begrenzen, Überausladung und potenziellen Auslegerbruch oder Kippen zu verhindern.
Herstellungsprozess
- Gabelstapler-Anbaugeräte-Kapazität verstehen: Fakten von Fiktion trennen
- Lagereffizienz steigern mit Top Gabelstapler-Anbaugeräten & Zubehör
- Yale stellt Dual-Mode-Pantograph-Roboterstapler für 30 ft Hochlager vor
- Produktivitätssteigerung durch Tugger-Train-Automatisierung
- 15 Gabelstaplertypen erklärt: Umfassender Leitfaden
- Wichtige Sicherheitsrichtlinien für den Gabelstaplerbetrieb
- Wichtige Faktoren vor der Anmietung eines Gabelstaplers
- Top 5 Wartungstipps für Gabelstapler: Höchstleistung und Langlebigkeit sichern
- Umfassender Leitfaden: Gabelstapler-Ausbildung & Sicherheit in Kanada – Zertifizierung & Arbeitsschutz
- Wie regelmäßige Gabelstaplerwartung Sicherheit erhöht und Stillstand reduziert