



Seil: Vom antiken Wasserrohr zum modernen synthetischen Hochleistungsseil
Hintergrund
Ein Seil ist ein Bündel flexibler Fasern, die durch Drehen oder Flechten zu größerer Länge und Zugfestigkeit vereint werden. Von prähistorischer Jagd bis zu modernen Marineeinsätzen waren Seile unverzichtbar für Heben, Tragen, Klettern. Frühe Seile wurden handgefertigt aus Naturfasern; moderne Produktion nutzt Maschinen und diverse synthetische Materialien mit überlegener Festigkeit, geringerem Gewicht und Fäulnisresistenz. Heute dient mehr als die Hälfte aller weltweit hergestellten Seile der Fischerei und Schifffahrt.
Obwohl der genaue Ursprung unklar ist, entwickelten die alten Ägypter als Erste spezialisierte Werkzeuge für Seilherstellung, datiert auf 4000–3500 v. Chr. Ihre Seile, hauptsächlich aus Wasserrohrfasern, bestanden auch aus Dattelpalme, Flachs, Gras, Papyrus, Leder, Kamelhaar. Tausende Arbeiter nutzten diese Seile, um die massiven Steinblöcke für den Pyramidenbau zu bewegen. Um 2800 v. Chr. entstand Hanfseil in China, und das Handwerk breitete sich über Jahrtausende durch Asien, Indien und Europa aus.
Im 4. Jahrhundert hatten indische Seilmacher sich so weit spezialisiert, dass sie Seile speziell für Elefanten produzierten. Leonardo da Vinci (1452–1519) skizzierte eine Seilmaschine, und Ende des 18. Jahrhunderts wurden mehrere funktionsfähige Maschinen patentiert. Seil blieb Naturfaserhandwerk bis in die 1950er, als Synthetika wie Nylon aufkamen. Trotz Materialwandel blieb der Kernprozess der Seilherstellung seit den alten Ägyptern weitgehend unverändert.
Seil wird oft als Tauenwerk bezeichnet und nach Durchmesser kategorisiert. Tauenwerk unter 0,5 cm (0,1875 Zoll) umfasst Zwirn, Wäscheleine, Sash-Cord, Marline – ein geteerter Hanfstrang. Tauenwerk 0,5–1,3 cm (0,1875–0,5 Zoll) ist Leichtseil, manchmal „Kleinkram“ genannt. Tauenwerk 1,3–3,8 cm (0,5–1,5 Zoll) bildet echtes Seil, über 3,8 cm (1,5 Zoll) sind Tampen (Hawser), für das Verholen großer Schiffe.
Konstruktionsmethoden
Seilkonstruktion beginnt mit dem Verdrillen von Fasern zu Garn. Bei gedrehtem Seil wird Garn zu Litzen gedreht, Litzen zum fertigen Seil – typischerweise Dreilitzenkonstruktion. Geflochtenes Seil entsteht durch direktes Flechten des Garns, Doppelgeflecht hat geflochtenen Kern und geflochtenen Mantel. Gelegtes Seil (z. B. Achtgeflecht) verschränkt gedrehte Litzen. Komplexe Konstruktionen kombinieren Drehen, Flechten, Legen für spezifische Leistungseigenschaften.
Rohstoffe
Seile können aus Naturfasern (aufbereitet für leichte Garnbildung) oder Synthetikfasern (zu endlosen Filamenten gesponnen) hergestellt werden.
Naturfasern: Hanf, Sisal, Baumwolle, Flachs, Jute. Manila-Hanf – von einer Bananenpflanze – war weit verbreitet, bis Synthetika ihn verdrängten. Während Sisal für Zwirn üblich bleibt, kann Manila-Seil innerlich verrotten, was die Festigkeit ohne äußere Anzeichen mindert.
Gängige Synthetikfasern: Nylon, Polyester, Polypropylen, Aramid. Polypropylen ist preiswert, schwimmfähig, dehnungsarm – ideal für Wasserski-Schleppseile. Nylon bietet moderaten Preis, gute Festigkeit, leichte Elastizität – geeignet für Festmacher- und Dockleinen. Aramid ist stärkste, aber teuerste Faser. Nylon und Polyester können zu 10–25 cm (4–10 Zoll) langen Fasern gesponnen werden; Seile aus Endlosfilamenten weisen typischerweise höhere Festigkeit und glattere Oberflächen auf als Spinnfaserseile. Hybridseile aus zwei Synthetika können hohe Festigkeit, niedrigen Preis und glatte Oberfläche vereinen.
Stahlseil – oft Kabel genannt – wird aus Eisen- oder Stahldrähten gefertigt und in Brücken, Aufzügen, Kränen verwendet. Sein Herstellungsprozess unterscheidet sich grundlegend von faserbasierten Seilen.
Herstellungsprozess
Fasern und Filamente werden zunächst zu Garn geformt. Das Garn wird dann je nach Seiltyp gedreht, geflochten oder gelegt. Der Enddurchmesser hängt von Garndurchmesser, Garnanzahl pro Litze und Litzen- oder Flechtzahl ab.
Aufbereitung von Fasern und Filamenten
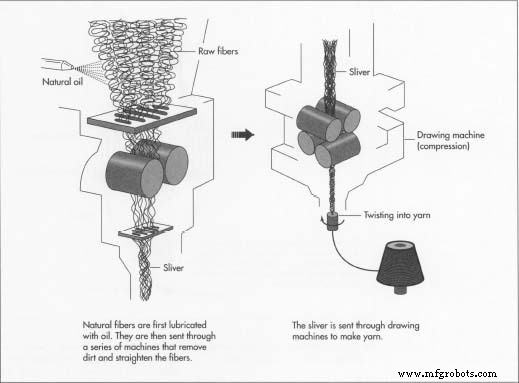
- Rohe Naturfasern werden mit Naturöl geschmiert und durch Maschinen geführt, die reinigen, strecken, kämmen zu einem kontinuierlichen Band (Sliver). Synthetikfasern durchlaufen ähnlichen Prozess, richten sich aber leichter aus. Bei Endlosfilamenten werden mehrere Filamente in einem Prozess namens Doubling oder Throwing zu einem mehrfädigen Sliver gruppiert.
- Der Sliver passiert Walzen einer Streckmaschine, wird verdichtet, bevor er zu Garn verdrillt wird. Rechtsdrehung (Z-Drehung) oder Linksdrehung (S-Drehung) wird appliziert. Fertiges Garn wird auf Spulen gewickelt; kann an diesem Stadium gefärbt werden, um Identifikation in komplexem Rigging zu erleichtern.
Gedrehtes Seil formen
- Garnspulen werden auf einem Kreel angeordnet. Für ein dreilitziges, rechtsgedrehtes Seil bilden Z-gedrehte Garne jede Litze. Garnenden passieren eine Registerplatte für korrekte Ausrichtung, dann ein Kompressionsrohr, das sie in entgegengesetzter S-Richtung verdrillt und jede Litze festigt.
- Die Litzen gelangen zur Schließmaschine, wo ein rohrförmiger Klemmkörper (Laying Top) sie hält. Jedes Litzenende durchläuft eine rotierende Düse, die die Litzen in Z-Richtung verdrillt und zusammenfixiert – das „Schließen“ des Seils.
- Fertiges Seil wird auf eine Spule gewickelt. Beim Erreichen der Litzenenden wird die Spule entnommen, bandagiert, Enden versiegelt – per Klebeband oder Wärmeschmelze bei Synthetikseilen – gegen Aufdriften.
Geflochtenes Seil formen
- Geflochtene Seile werden meist aus Synthetikgarnen gefertigt. Spulen sind an beweglichen Pendeln montiert, die oszillieren und das Garn zu festem Flechtwerk verweben. Rollen ziehen das Flechtwerk durch eine Führung, die es fixiert und Spannung hält. Manche Maschinen flechten, indem Garne durch gegenläufige Registerplatten geführt werden, wobei jedes Garn in alternierende Richtungen eingewebt wird für verzahntes Flechtwerk.
- Bei Doppelgeflecht wird der erste Flechtzug zum Kern, der zweite wird darüber geflochten als Außenmantel.
- Fertiges Flechtwerk läuft auf Spule; Spule wird bandagiert, Enden versiegelt.
Gelegtes Seil formen
- Achtgelegtes Seil besteht aus vier S-gedrehten und vier Z-gedrehten Litzen, paarweise zusammengeflochten. Die Fertigungsfolge folgt dem Gedreht-Seil-Prozess für Litzenerstellung, dann dem Geflecht-Prozess für Endmontage.
Qualitätssicherung
Strenge der Qualitätskontrolle hängt von der Seilanwendung ab. Universal-Seile werden nach Durchmesser und Zugfestigkeit (Bruchlast im Zugversuch) bewertet und durchlaufen grundlegende Materialspezifikationsprüfungen und Sichtkontrolle. Hochrisiko-Seile – für Abseilen, Rettung, Heben über Personen – durchlaufen umfangreiche Tests und Inspektionen, haben begrenzte Lebensdauer und können Farbcodes oder Kennzeichnungen zum Herstelldatum tragen. Manche Seile enthalten Verschleißtracer: kontrastfarbenes Garn direkt unter dem Außenmantel. Wenn Abrieb oder Überdehnung den Tracer freilegt, signalisiert dies unsicheren Zustand und fordert Austausch.
Zukunftsaussichten
Fortschritte in der Materialwissenschaft treiben die Evolution der Seilherstellung direkt an. Jede neue Fasergeneration – stärker, leichter, wetterbeständiger – ermöglicht Herstellern, Seildurchmesser zu reduzieren bei Erhalt oder Steigerung von Zugfestigkeit und Abriebfestigkeit. Neue Fertigungstechniken versprechen weitere Verbesserungen und positionieren Seile für noch höhere Leistung in maritimen, industriellen und Outdoor-Abenteuerkontexten.
Herstellungsprozess
- Filzstoff: Geschichte, Produktion und moderne Anwendungen
- Kohlefaser: Zusammensetzung, Herstellung und zukünftige Anwendungen
- Elasthan (Spandex): Wissenschaft, Geschichte und Fertigung der elastischen Faser
- Garnherstellung: Von alten Fäden zur modernen Innovation
- Glasfaser: Produktion, Materialien und Branchenausblick
- Episode 30: Gary Sharpless – Vorstandsmitglied bei Concordia Fibers & Boston Materials
- Gewebe-Grundlagen für die Verbundfertigung: Webarten im Überblick
- OmniFibers: Intelligenter Stoff reguliert Atmung für Leistung & Erholung
- Revolutionäres Smart Shirt liefert kontinuierliches EKG-Monitoring mit Nanoröhrenfaser-Technologie
- 5 Schlüsselindikatoren: Wann Ihre Seiltrommel Wartung braucht