



Kunststoff-Brillengläser verstehen: Geschichte, Materialien und Fertigung
Hintergrund
Brillengläser – aus Glas oder Kunststoff – sind präzise optische Komponenten, die in Fassungen eingesetzt werden, um Sehfehler zu korrigieren oder die Sicht zu verbessern. Die erste optische Linse, ein im frühen 13. Jahrhundert erfundenes Brennglas, bestand aus Quarz und Beryll. Ihr Erfolg zeigte, dass sorgfältig geschliffene reflektierende Oberflächen die Sehschärfe verstärken können. Im 16. Jahrhundert popularisierte Alessandro di Spina Brillen beim breiten Publikum, und mit wachsender Nachfrage wurden Quarz und Beryll weitgehend durch Glas ersetzt. Die Einführung der Konvexlinse korrigierte Weitsichtigkeit, während Konkavlinsen Kurzsichtigkeit adressierten. Raffiniertere Designs, wie für Astigmatismus, folgten und gipfelten 1784 in Benjamin Franklins Bifokallinsen.
Heute nutzen über 80 % der Brillen Kunststoffgläser. Obwohl Glas bis in die 1950er Jahre dominierte, setzten sich Kunststoffgläser – leichter und schlagfester – rasch durch. Moderne Fertigungstechniken sind für beide Materialien weitgehend identisch und umfassen aufeinanderfolgende Schleif-, Polier- und Formgebungsstufen. Derselbe Prozess gilt für Linsen von Teleskopen, Mikroskopen und Kameras, die jedoch typischerweise höhere Präzision und größere Größen erfordern. Dieser Artikel konzentriert sich auf Kunststoff-Brillengläser.
Historisch lagerten Optiker die Glasfertigung an spezialisierte Labore aus. Moderne Full-Service-Optikgeschäfte können Gläser vor Ort fertigen, verlassen sich aber weiterhin auf „Rohlinge“ – vorgeschliffene Kunststoffscheiben, die spezifischen optischen Verordnungen entsprechen –, die von externen Laboren geliefert werden. Diese Rohlinge haben vorkonfigurierte Vorderflächenkrümmungen und variierende Dicken, meist 0,25 mm bis 0,75 mm, je nach Verordnung.
Rohstoffe
Kunststoffrohlinge aus Laboren sind typischerweise runde Scheiben aus Polycarbonat, ca. 25 mm dick oder dicker, und etwas größer als die endgültigen Glasabmessungen. Fertige Gläser werden auf mindestens 0,25 mm Dicke geschliffen, mit Variationen je nach Dioptrienstärke. Weitere Materialien der Glasfertigung sind Klebeband, Blei-Legierungs-Flüssigkeiten, Metallkomponenten und Farbstoffe oder Tönungen.
- Klebeband
- Blei-Legierungs-Flüssigkeit
- Metallkomponenten
- Farbstoffe und Tönungen
Design
Brillengläser werden an die Geometrie der Fassung angepasst. Dicke und Kontur variieren mit der optischen Verordnung. Nach Erhalt der Rohlinge nutzt ein Techniker ein Lensometer, um den optischen Mittelpunkt – den Punkt, der mit der Pupille des Trägers fluchtet – zu lokalisieren und zu markieren. Die Fase am Glasrand wird dann so gestaltet, dass das Glas in der gewählten Fassung sicher sitzt, wobei bei Metall- oder randlosen Fassungen zusätzliche Präzision erforderlich ist.
Konvexe und konkave (sphärische) Gläser erfordern eine einzelne geschliffene Kurve pro Seite, während astigmatische Korrekturen zusätzliche Kurven verlangen. Grad und Winkel jeder Kurve bestimmen die optische Stärke des Glases.
Nach dem Formen erhalten Gläser Beschichtungen oder Tönungen. Beschichtungen werden durch Eintauchen in erhitzte Bäder mit der gewünschten Behandlung aufgebracht – wie UV-Schutz, Kratzfestigkeit oder Schlagfestigkeit. Selbsttönende Gläser, die bei hellem Sonnenlicht dunkler werden, kombinieren klare Glasqualität mit Sonnenschutz.
Der beliebteste Kunststoff ist „Feather-Weight“-Polycarbonat – ein schlagfestes Material, das 30 % dünner und leichter als Standardkunststoff ist. Weitere gängige Optionen sind CR-39-Monomerkunststoff und High-Index-Gläser, die 20 % dünner und leichter als herkömmlicher Kunststoff sein können.
Der Herstellungsprozess
Die folgenden Schritte skizzieren, wie ein typisches optisches Labor ein Paar Kunststoffgläser fertigt.
- Der Techniker gibt die Verordnung in den Laborcomputer ein, der einen detaillierten Arbeitsauftrag generiert.
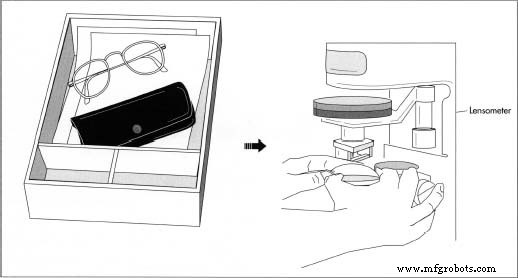
- An Hand des Auftrags wählt der Techniker den passenden Rohling und legt ihn zusammen mit Fassung und Arbeitsauftrag in ein Verordnungstablett. Der Techniker spannt das Glas in einen Kurvengenerator, um die erforderlichen Rückseitenkurven zu schleifen, woraufhin das Glas poliert und gefast wird. Eventuelle Tönungen werden vor dem Einsetzen in die Fassung aufgebracht.
- Der Techniker prüft das Glas im Lensometer auf optischen Mittelpunkt und markiert es mit Klebeband zum Schutz der Vorderfläche. Das Glas wird dann in eine Blockiermaschine eingespannt, die einen Blei-Legierungsblock auf der Vorderfläche aufschmilzt und es so für Schleifen und Polieren fixiert.
- Das Glas wird auf einen für die Verordnung konfigurierten Generator montiert. Der Generator fräst die präzisen Rückseitenkurven. Nach dem Schleifen folgt eine Finish-(Polier-)Stufe.
- Das Polieren erfolgt in einer Feinbearbeitungsmaschine mit einer Reihe von Polierpads: ein Schmirgelpad, ein glattes Kunststoffpad und ein finales Pad mit Aluminiumoxid-Polierpaste. Wasser zirkuliert zur Kühlung und Reinigung des Glases.
- Nach dem Polieren wird der Block mit einem leichten Hammer entfernt und das Klebeband von Hand abgenommen. Das Glas wird mit einem Fettstift L oder R für linkes oder rechtes Auge markiert.
- Das Glas wird in eine Kantenschleifmaschine eingesetzt, die die Fase an die Fassungengeometrie anpasst. Für Metall- oder randlose Fassungen kann ein handgeführter Winkelschleifer für zusätzliche Präzision verwendet werden.
- Schließlich wird das Glas in das gewählte Tönungs- oder Behandlungsbad getaucht, getrocknet und ist dann bereit für den Einbau in die Fassung.
Blockieren
- Klebeband schützt die Vorderfläche während des Blockierens.
- Ein Blei-Legierungsblock fixiert das Glas für Schleifen und Polieren.
Polieren
- Finish-Pads glätten die Oberfläche progressiv.
- Polierpasten verbessern Klarheit und reduzieren Oberflächenfehler.
- Alle Geräte werden zwischen den Anwendungen sterilisiert, um Hygiene zu gewährleisten.
Fasen
- Die Fase wird maschinell an die Fassungsrandkontur angepasst.
- Zusätzliches Handschleifen sichert perfekten Sitz bei hochpräzisen Fassungen.
- Tönungs- oder Behandlungsbäder finishen das Glas vor der Endmontage.
Nebenprodukte
Abfälle umfassen Kunststoffstaub, feine Späne und Polierschlamm (Aluminiumoxid, Wasser, Polymere). Diese Materialien werden in Metallbehältern gesammelt, mit Desinfektionsmitteln behandelt und nach 48-stündiger Quarantäne entsorgt.
Qualitätssicherung
Kunststoff-Brillengläser müssen strenge Standards des American National Standards Institute (ANSI) und der Food and Drug Administration (FDA) erfüllen. Lizenzierte optische Labore gehören der National Optical Association an, die strikte Qualitäts- und Sicherheitsrichtlinien durchsetzt. Während der Produktion durchlaufen Gläser vier Schlüsselinspektionen: Verordnungsverifikation, optische Zentrierung, Sichtprüfung auf Fehler und finale Ausrichtung mit der Fassung. Zusätzliche periodische Prüfungen können nach Bedarf durchgeführt werden.
Herstellungsprozess
- Wichtige Überlegungen für Hochvolumen-Swiss-Drehen
- CNC-Prototyping-Leitfaden: Präzision, Geschwindigkeit und kosteneffiziente Produktion
- Lexan HP92AF Antifog‑Film: Unübertroffene Klarheit für COVID‑19 PSA und Industrielle Linsen
- Revolutionäres Metalens-Design soll konventionelle Brechungslinsen ersetzen
- Drahtlose smarte Kontaktlinsen detektieren und behandeln Diabetes
- Innovative weiche Kontaktlinsen für Früherkennung & Monitoring von Augenerkrankungen
- Leichtgewichtige flexible holographische Linse ebnet Weg für nächste Generation Weltraumteleskope
- Revolutionärer ultra-dünner Sensor verbessert Smart-Contact-Lens-Funktionalität
- Entwicklung modernster IR-Optiken für UAVs
- Bau des Giant Magellan Telescope: Eine industrieelektronische Perspektive