



Kompakte CNC-Maschine mit minimalen Bauteilen bauen – DIY Lasergravur-Tutorial
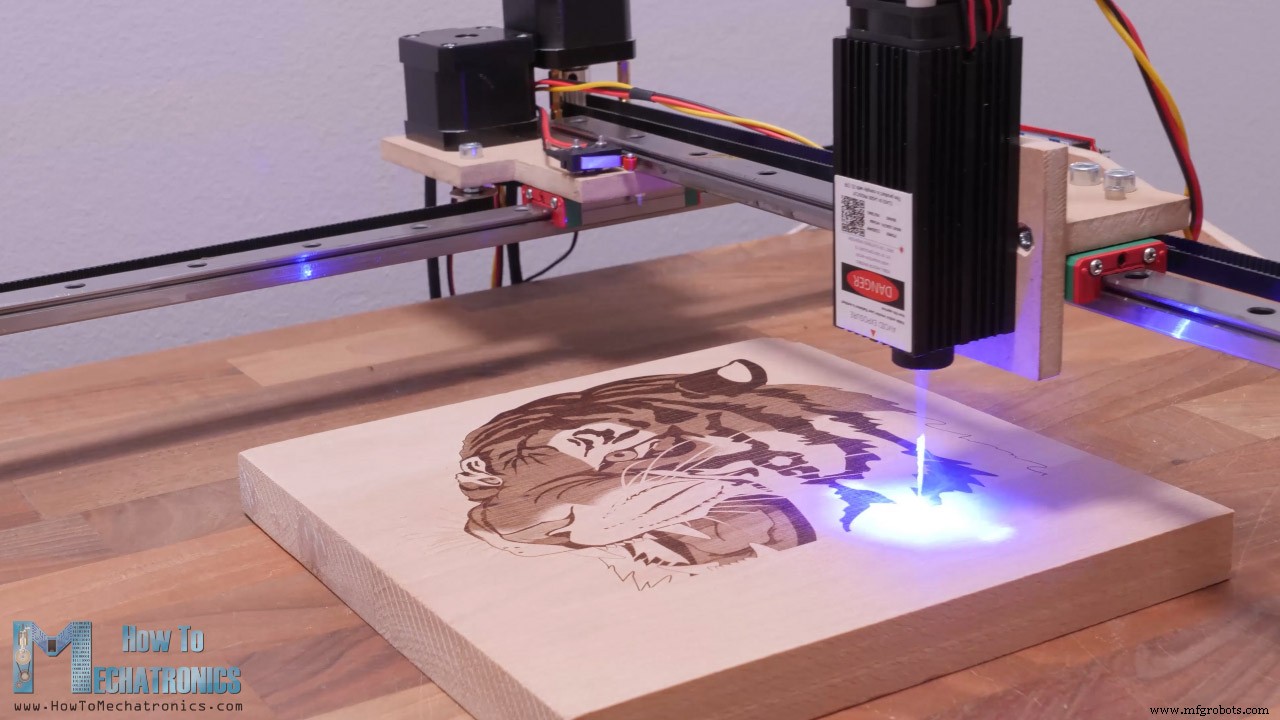
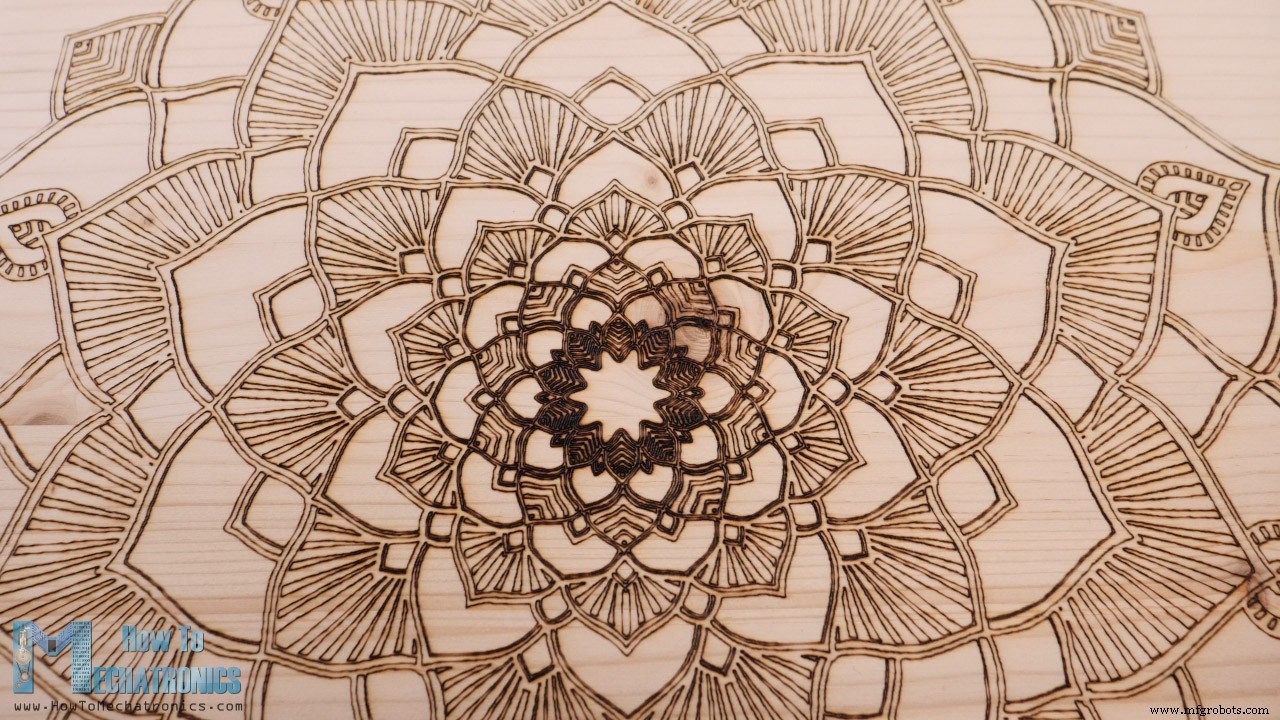
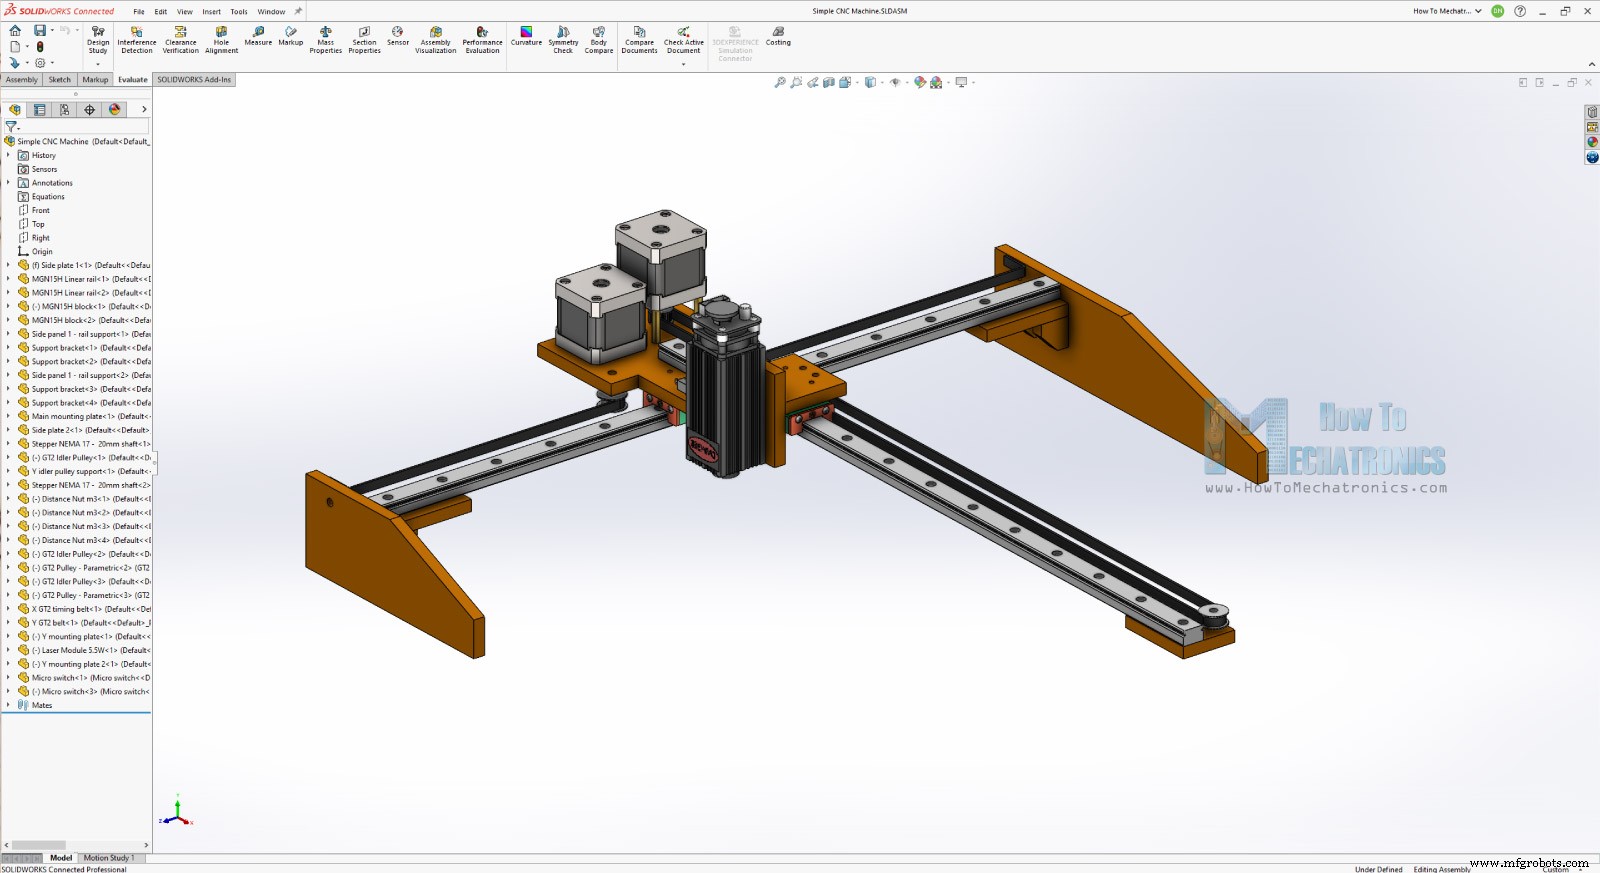
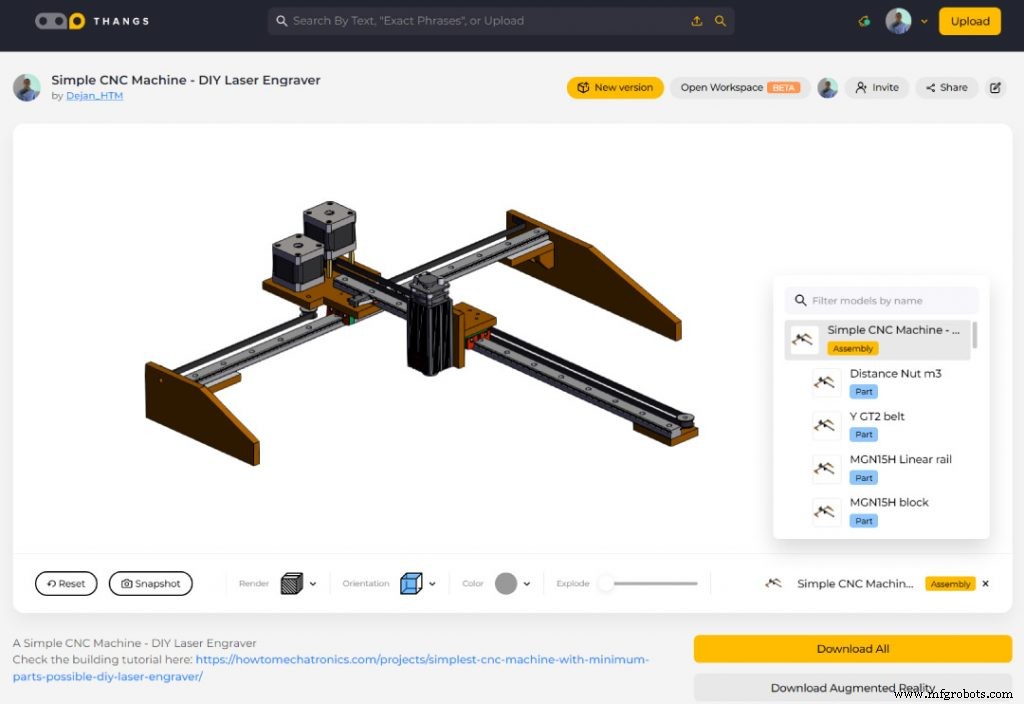
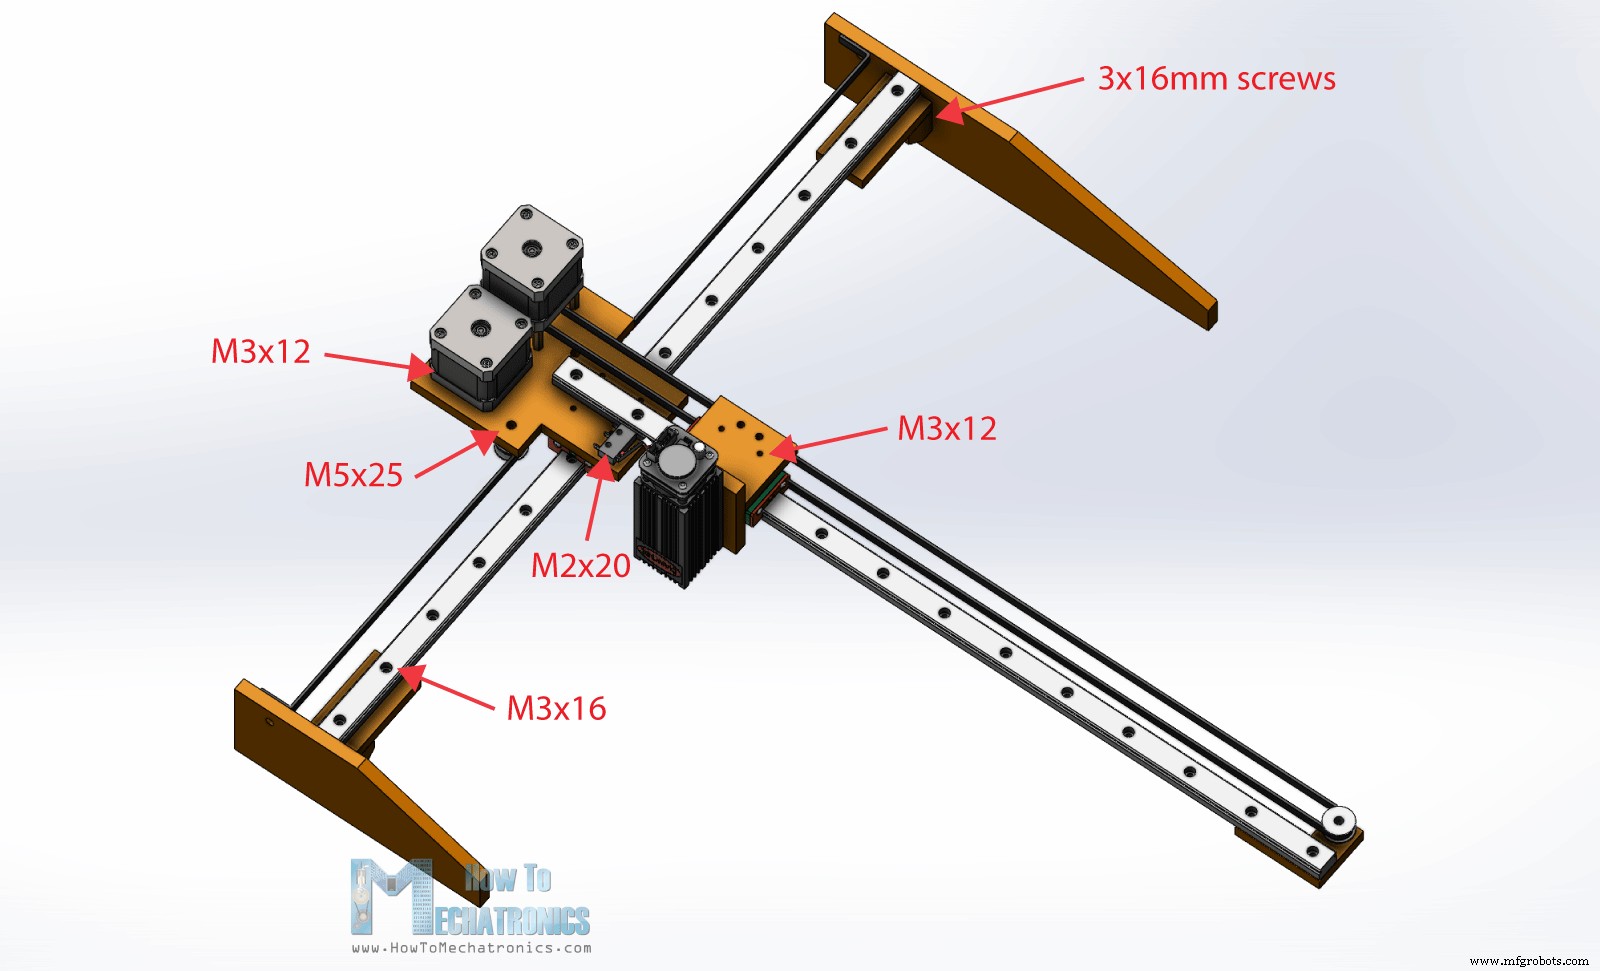
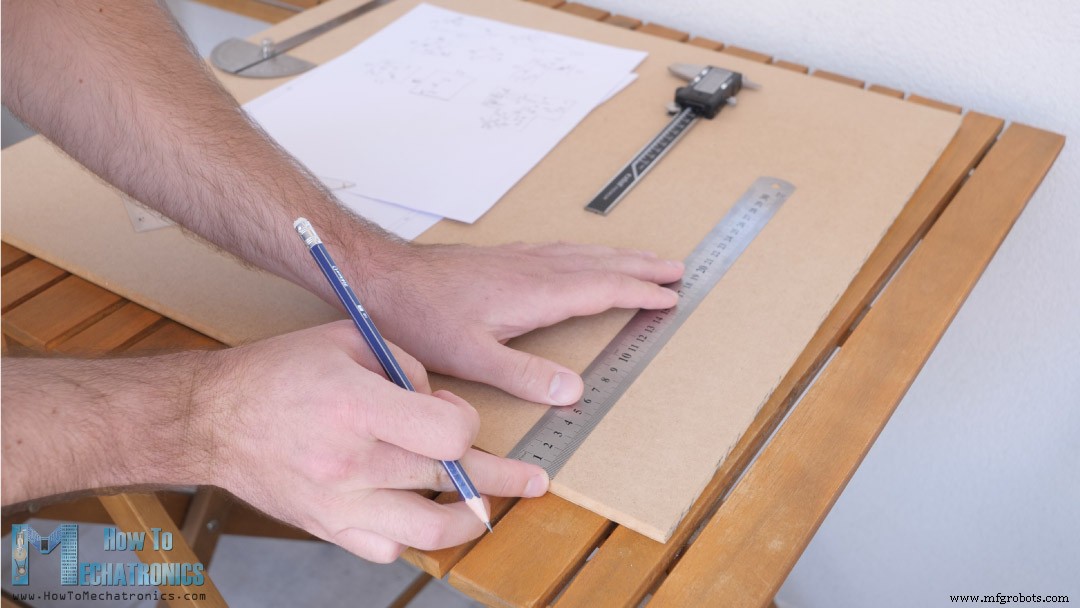
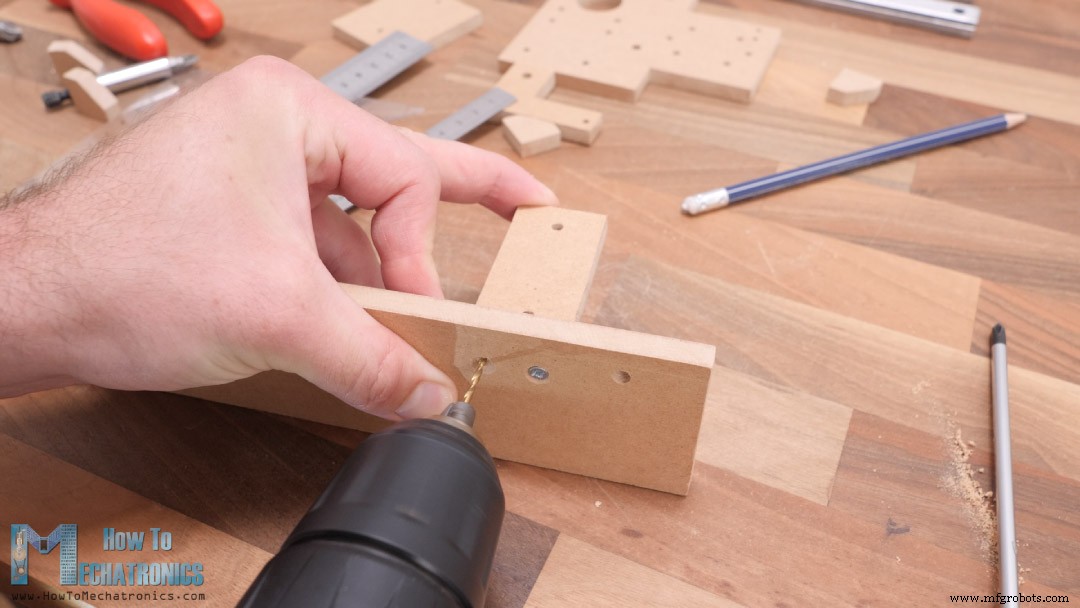
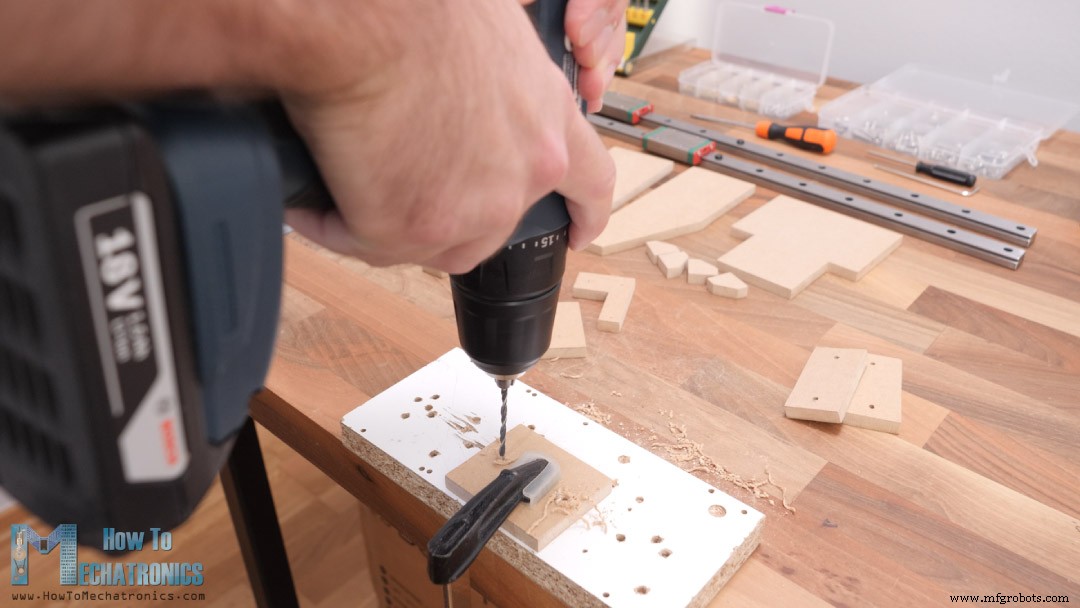
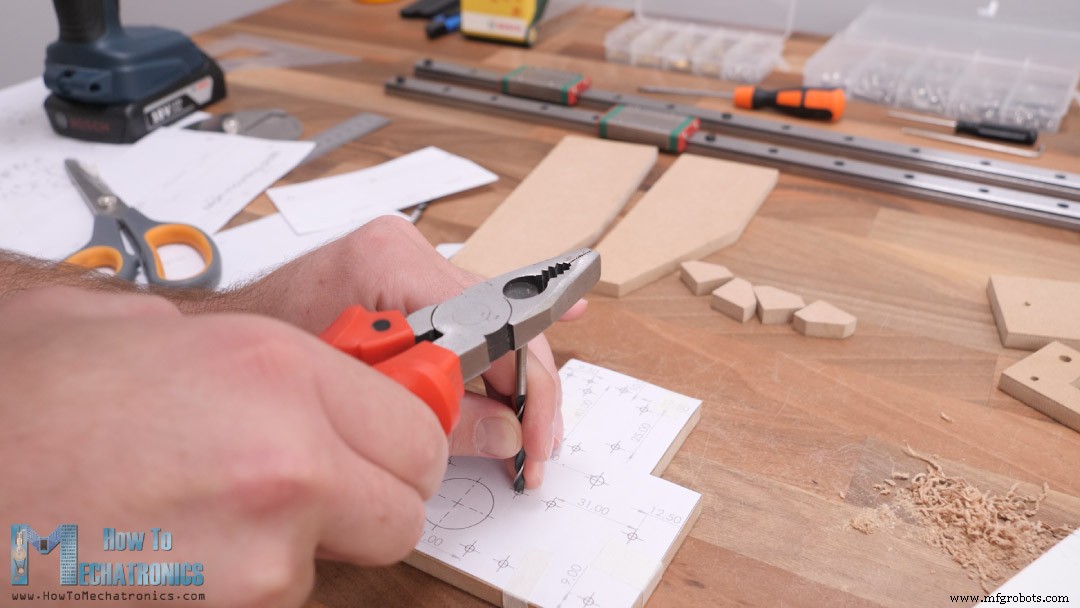
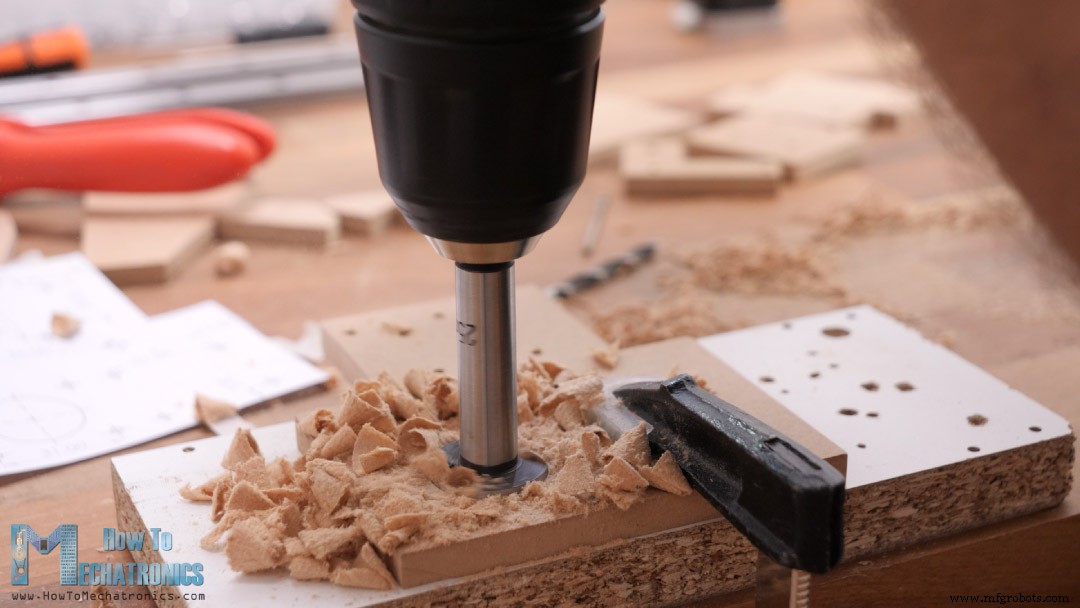
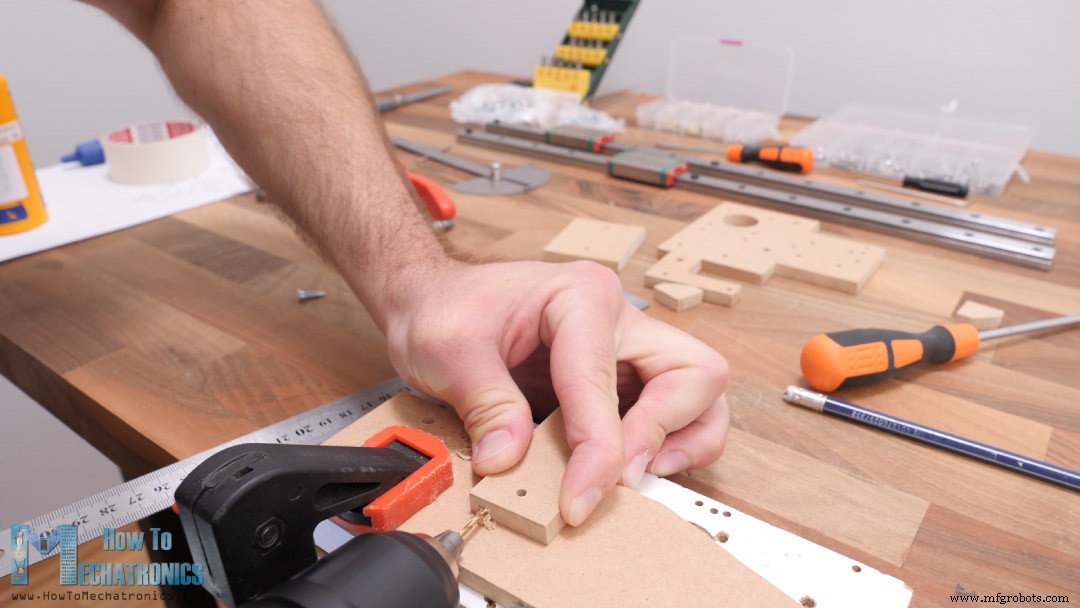
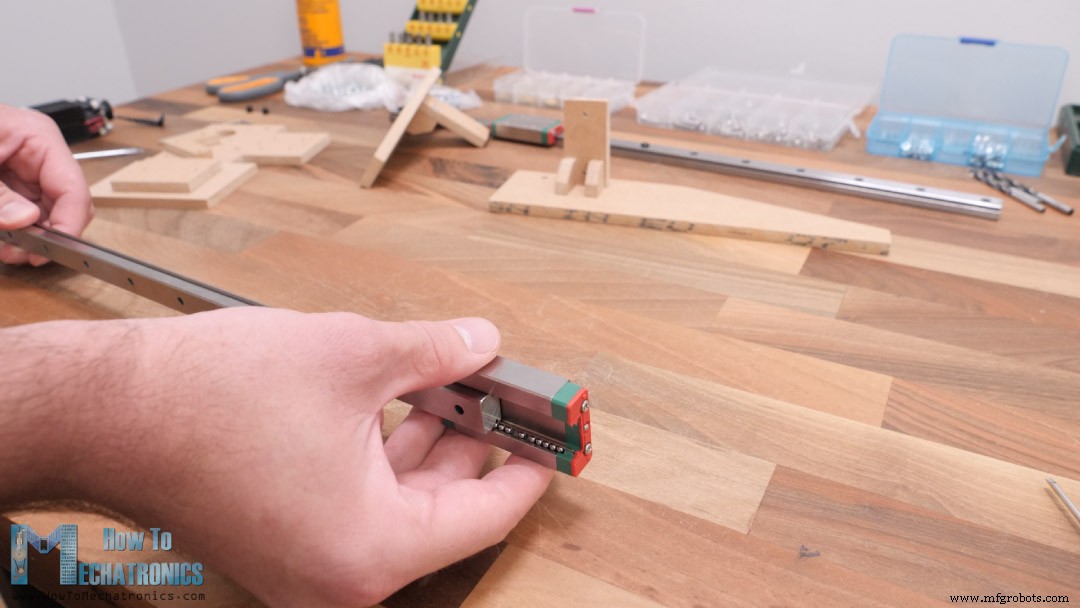
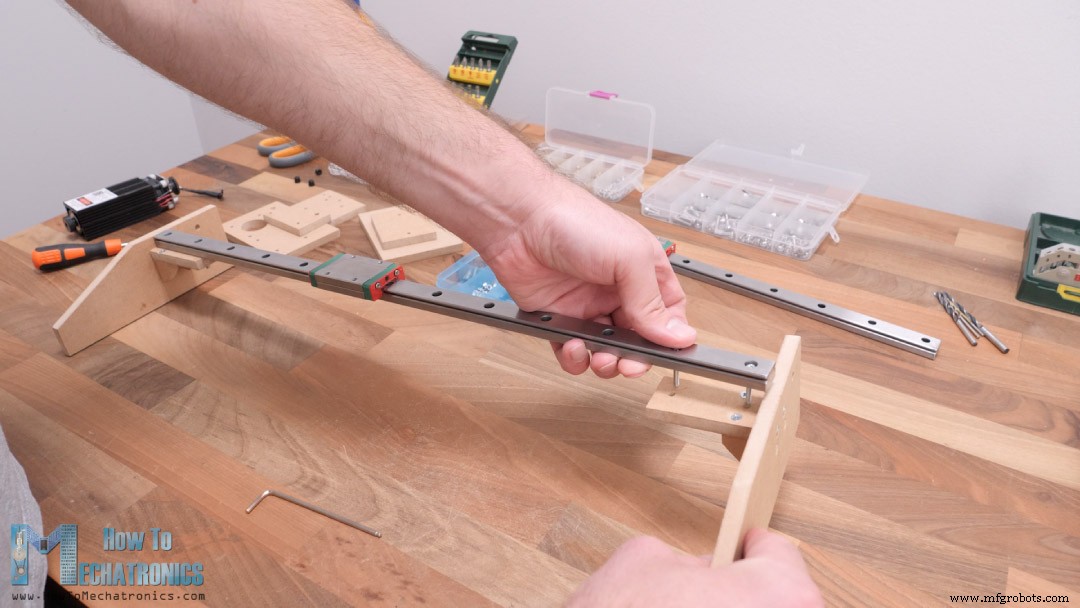
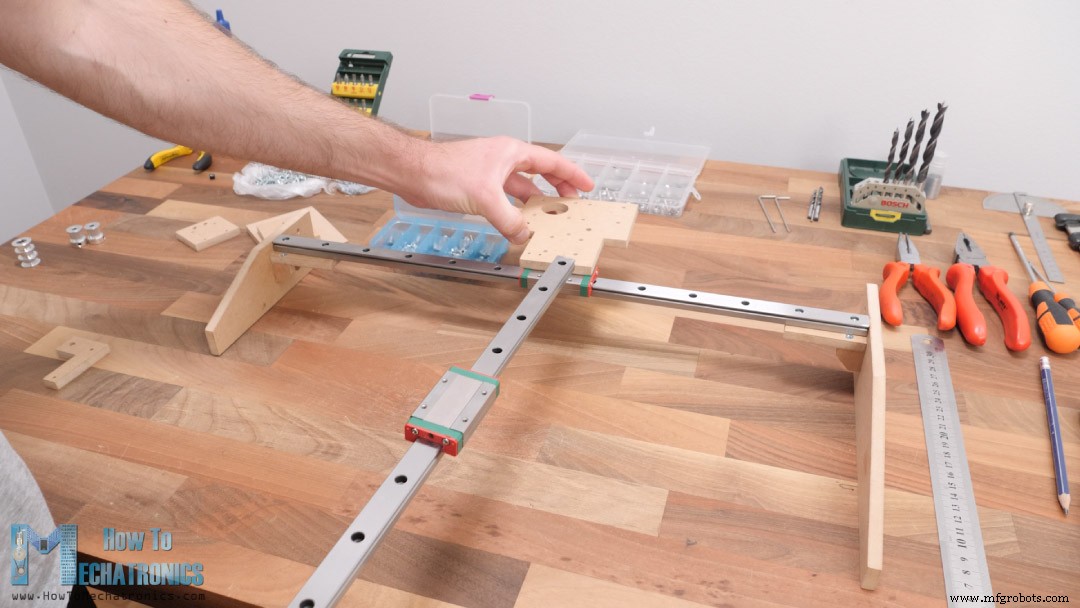
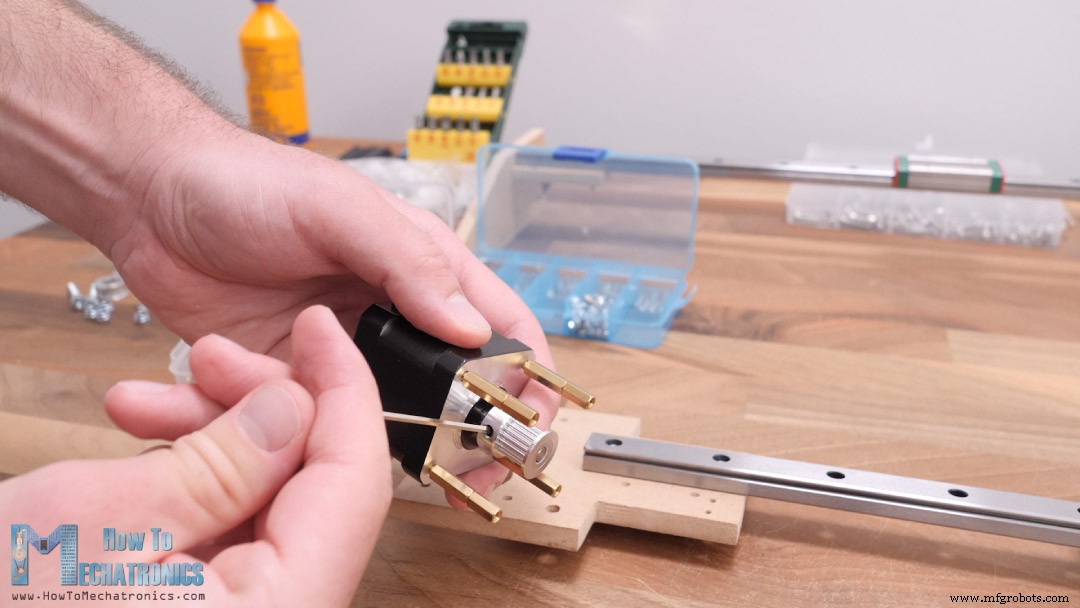
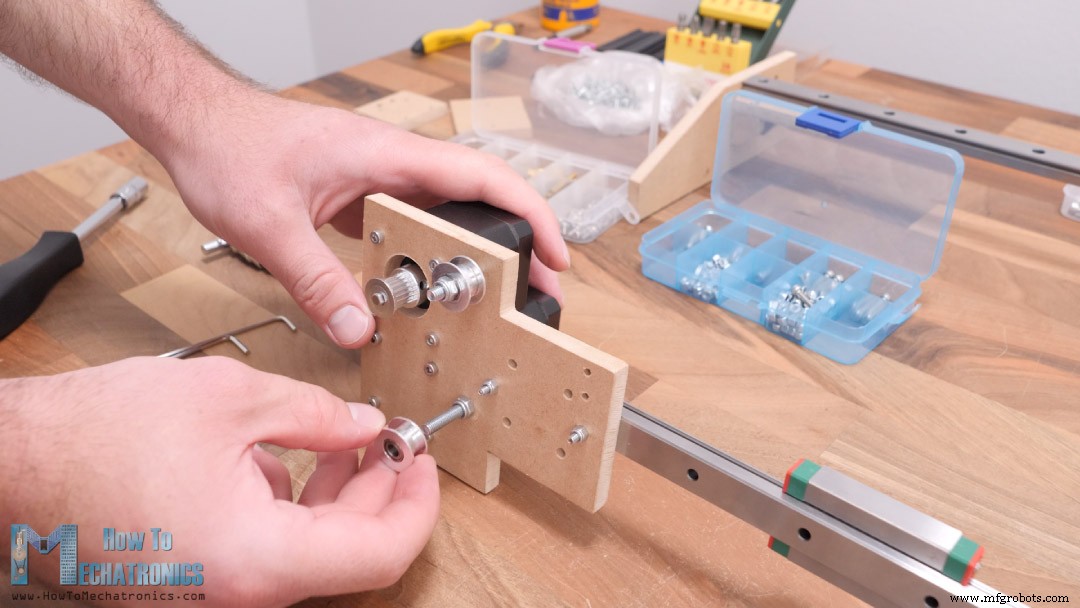
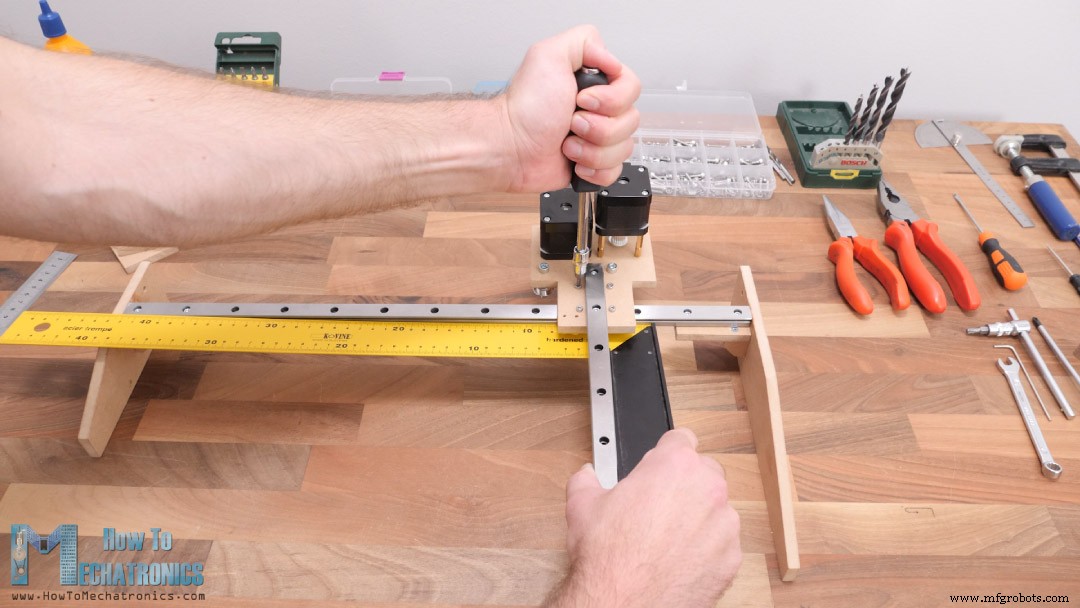
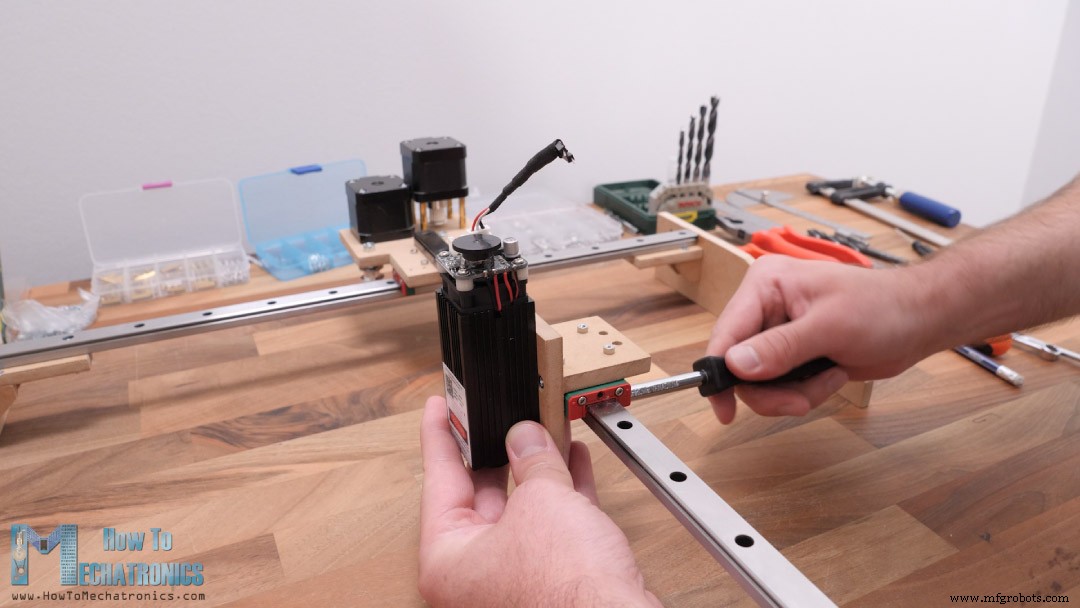
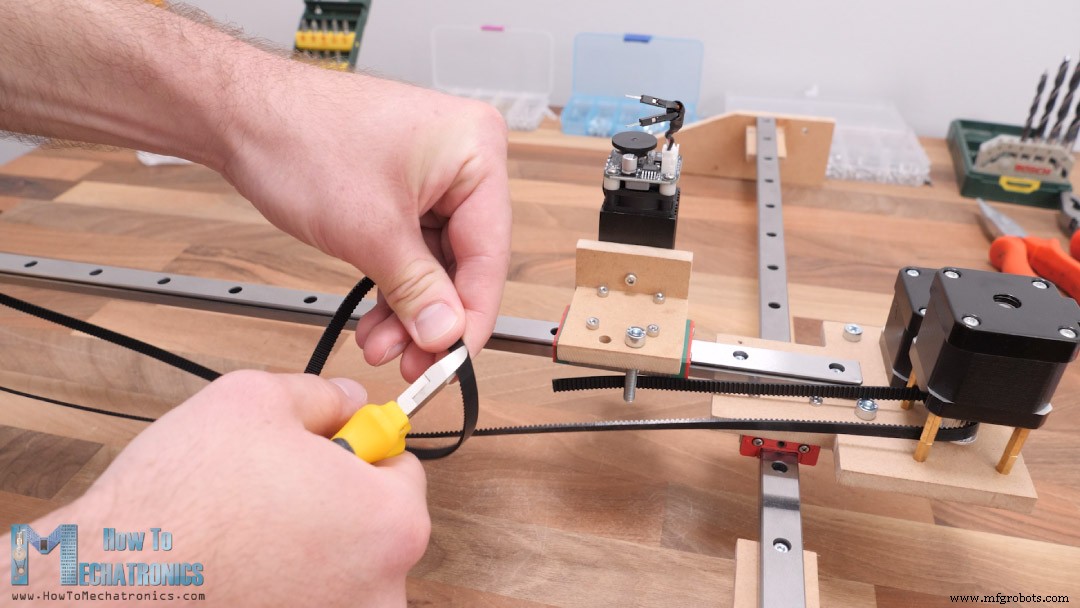
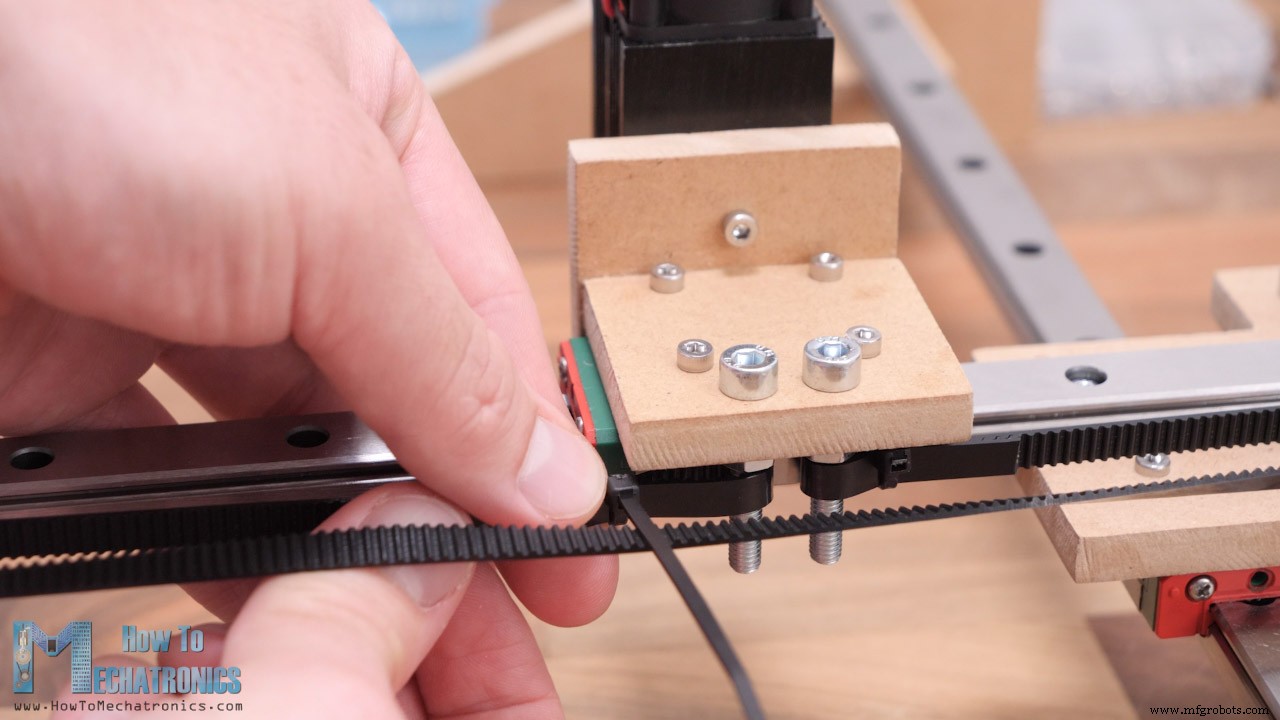
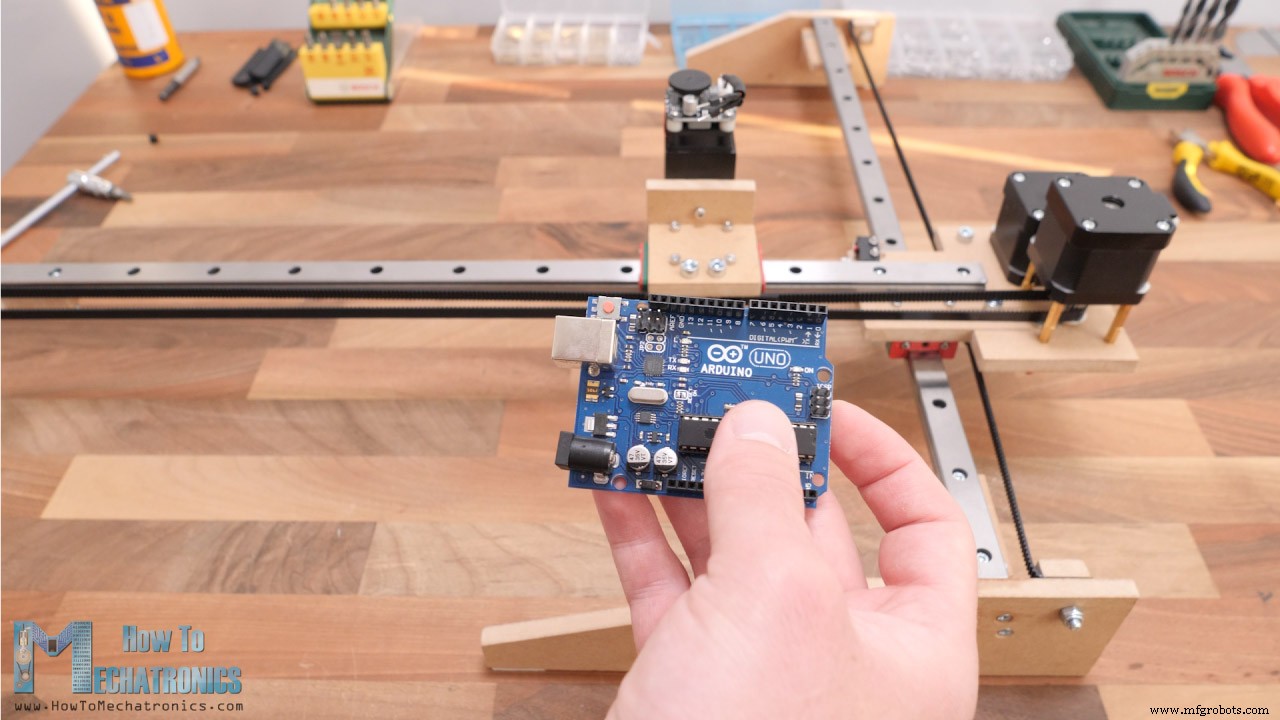
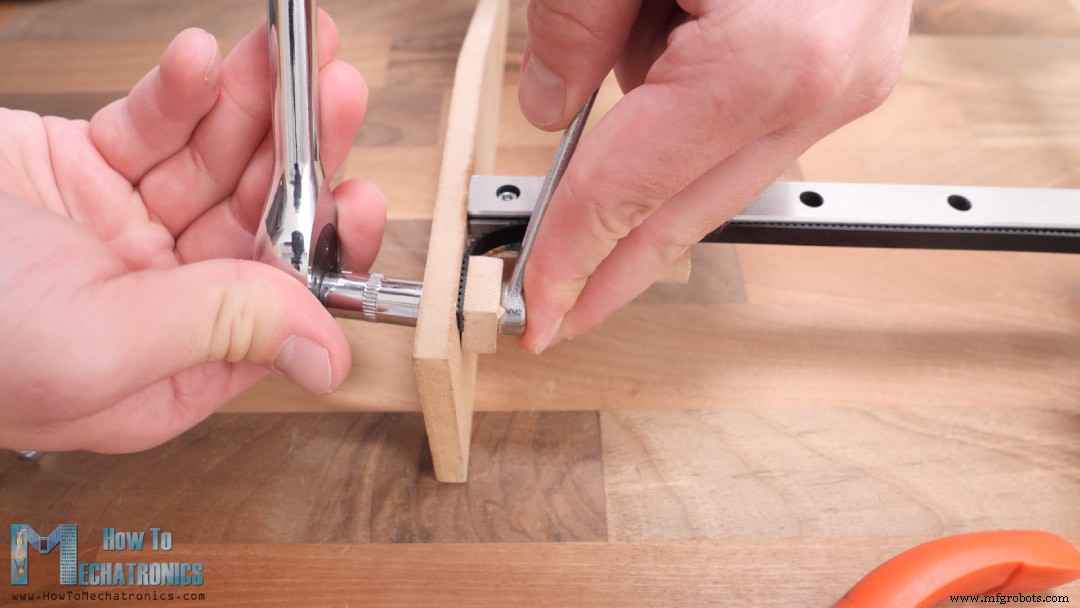
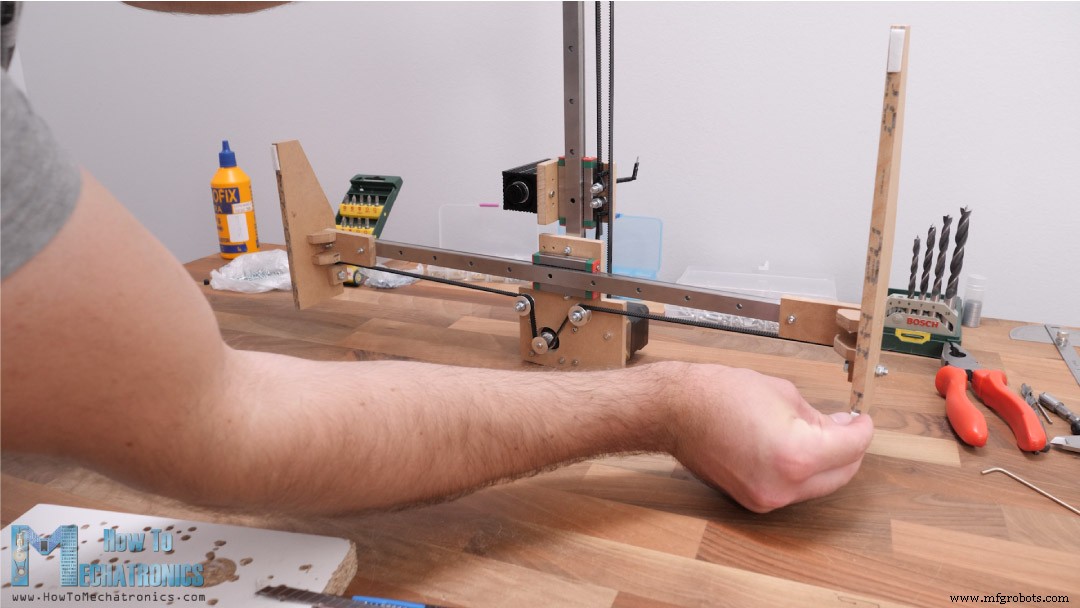
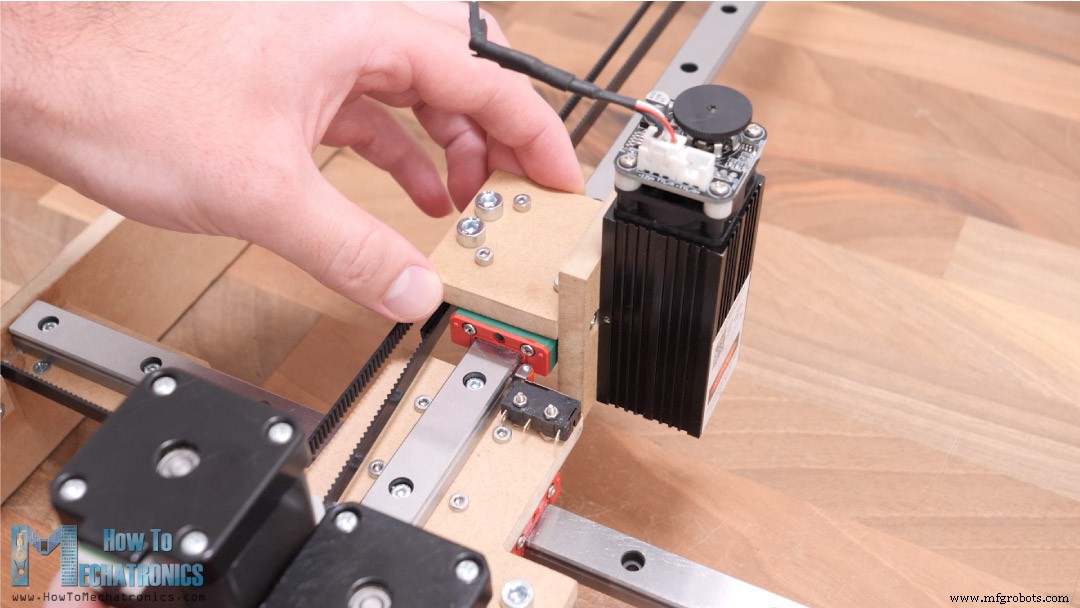
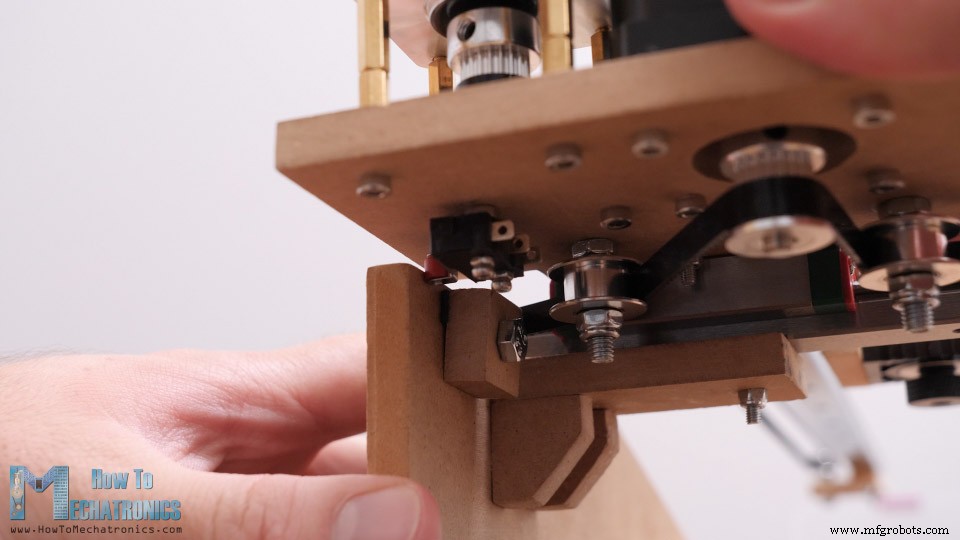
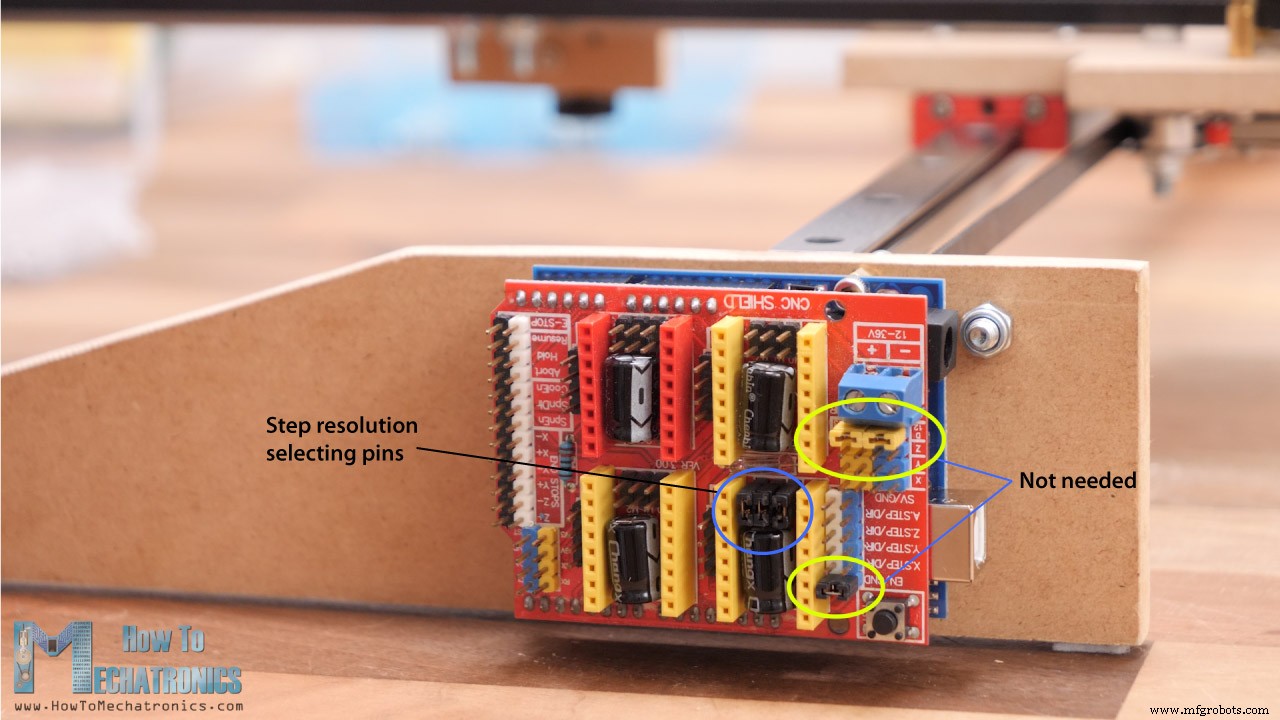
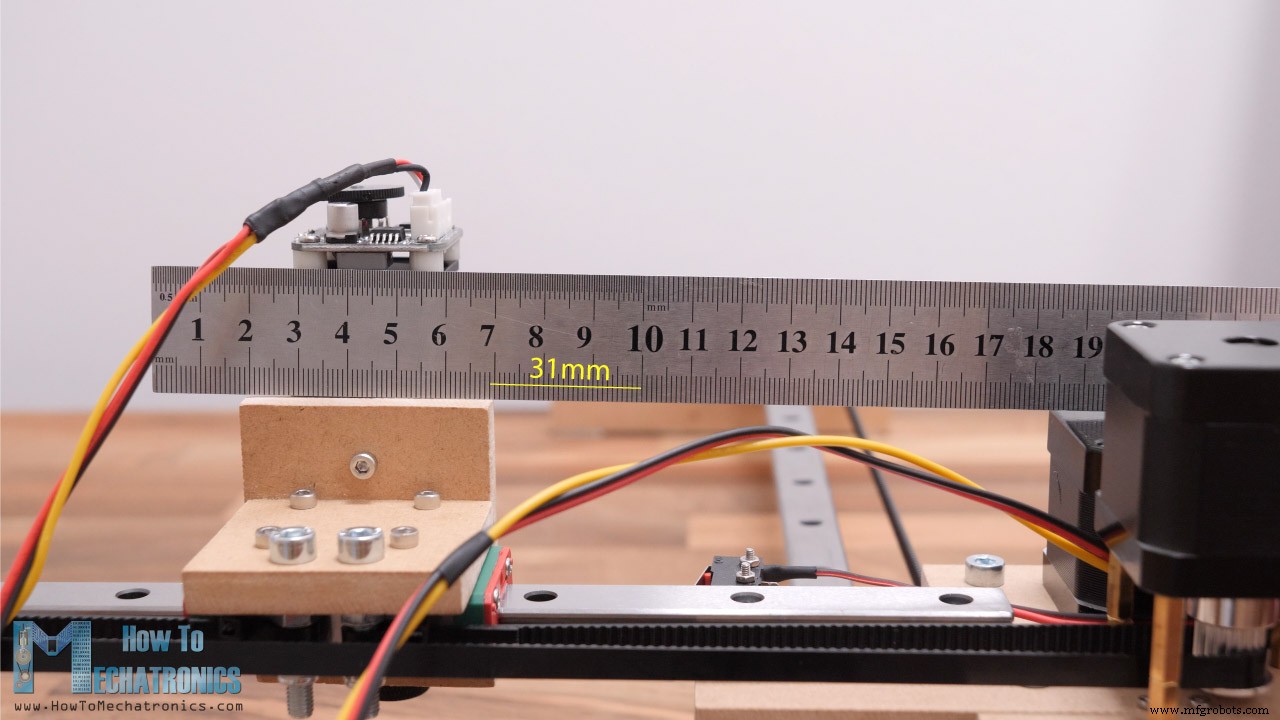
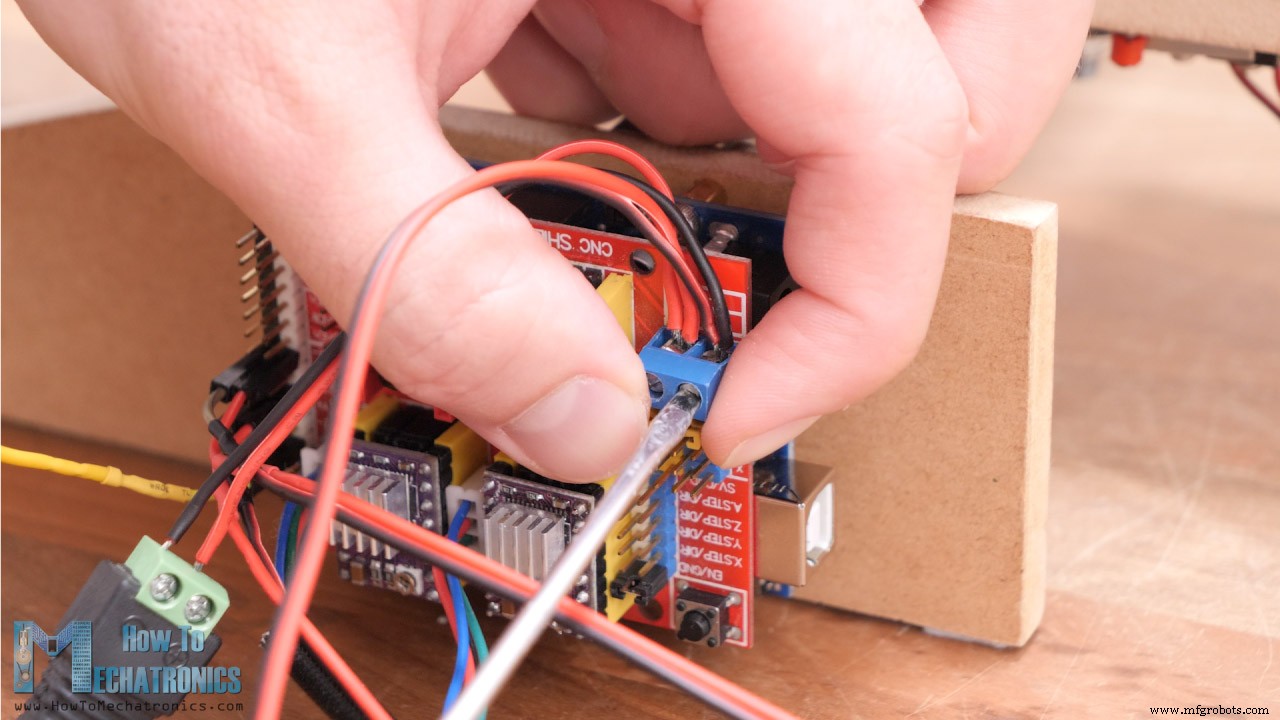
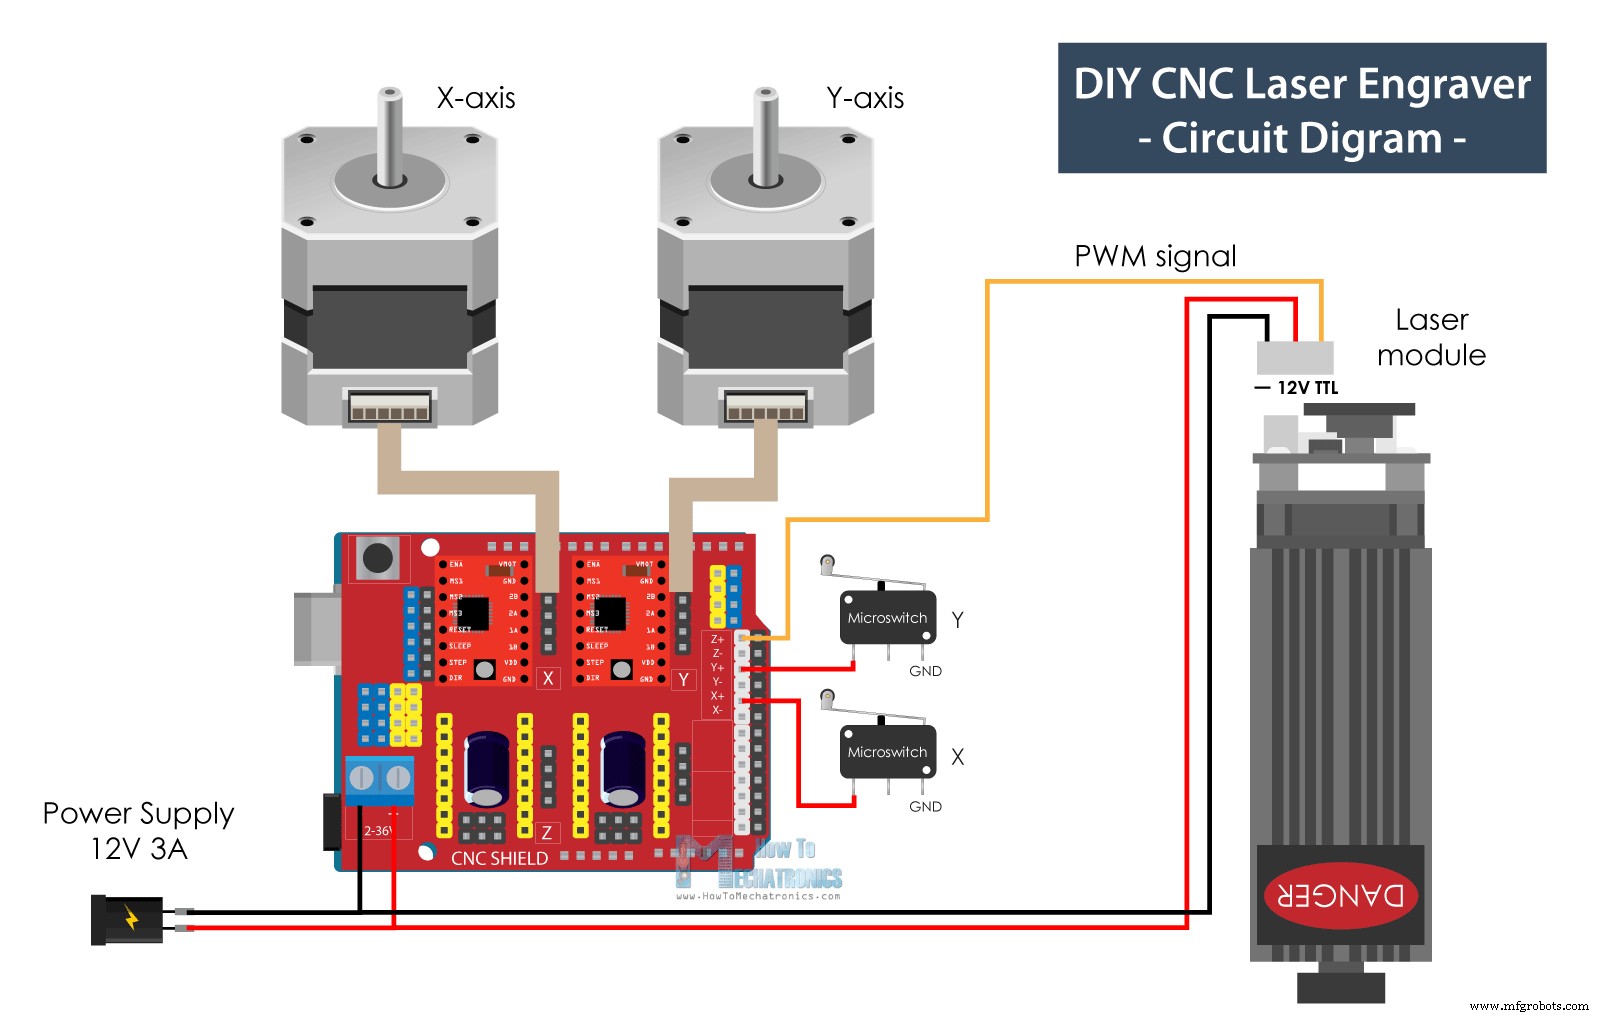
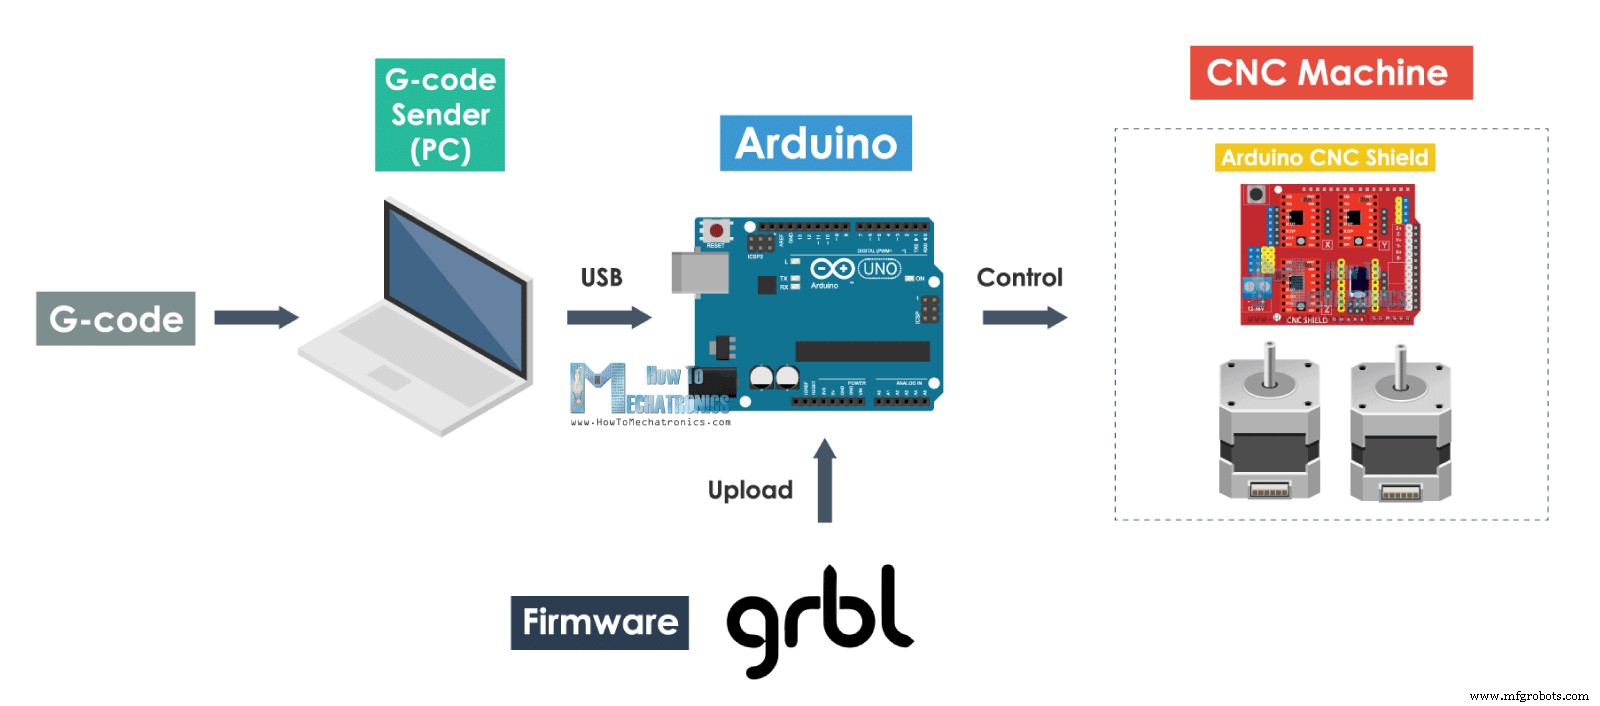
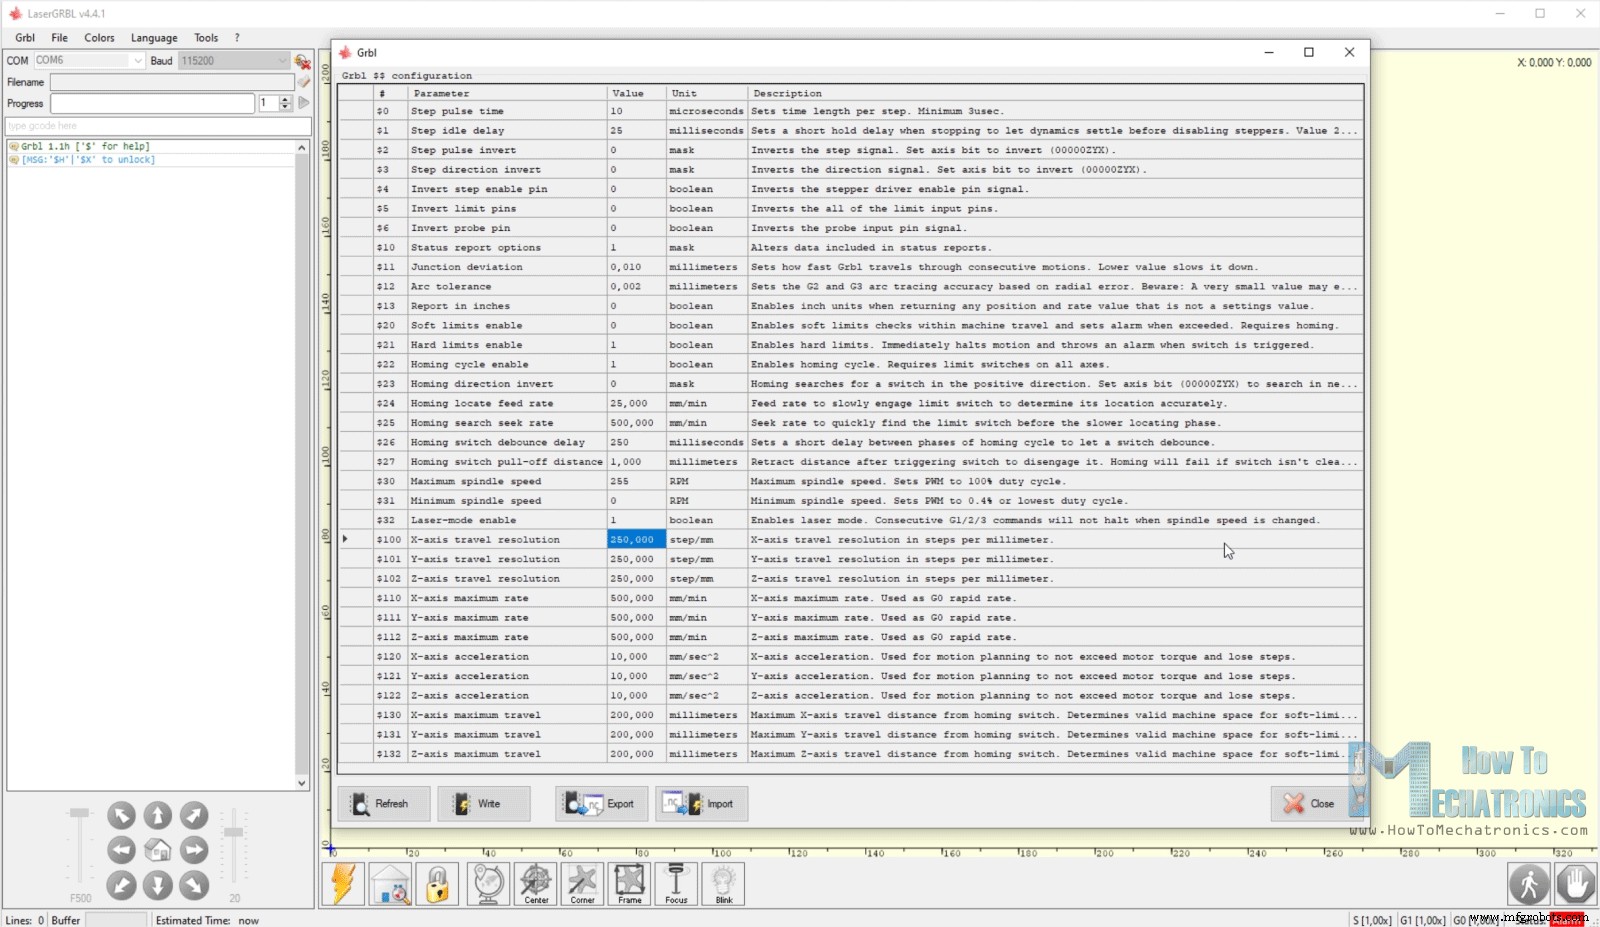
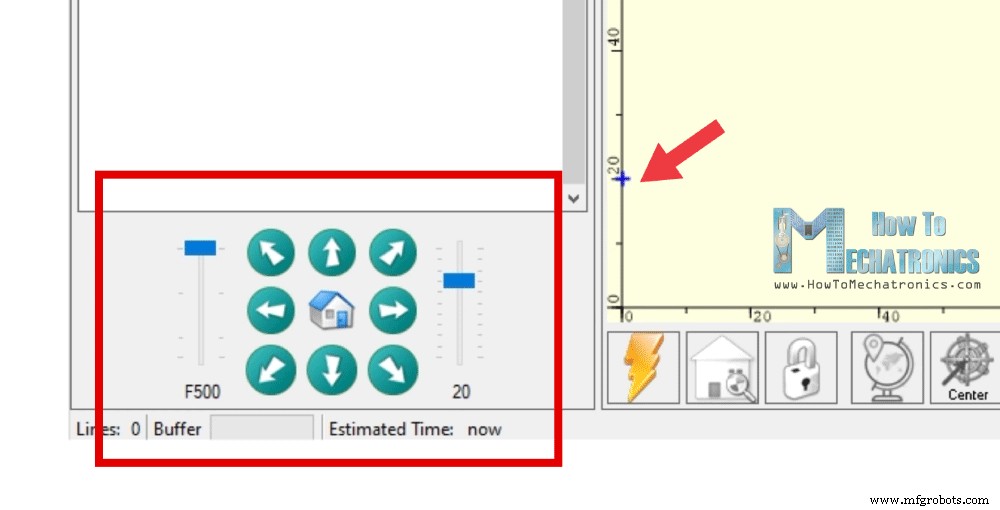
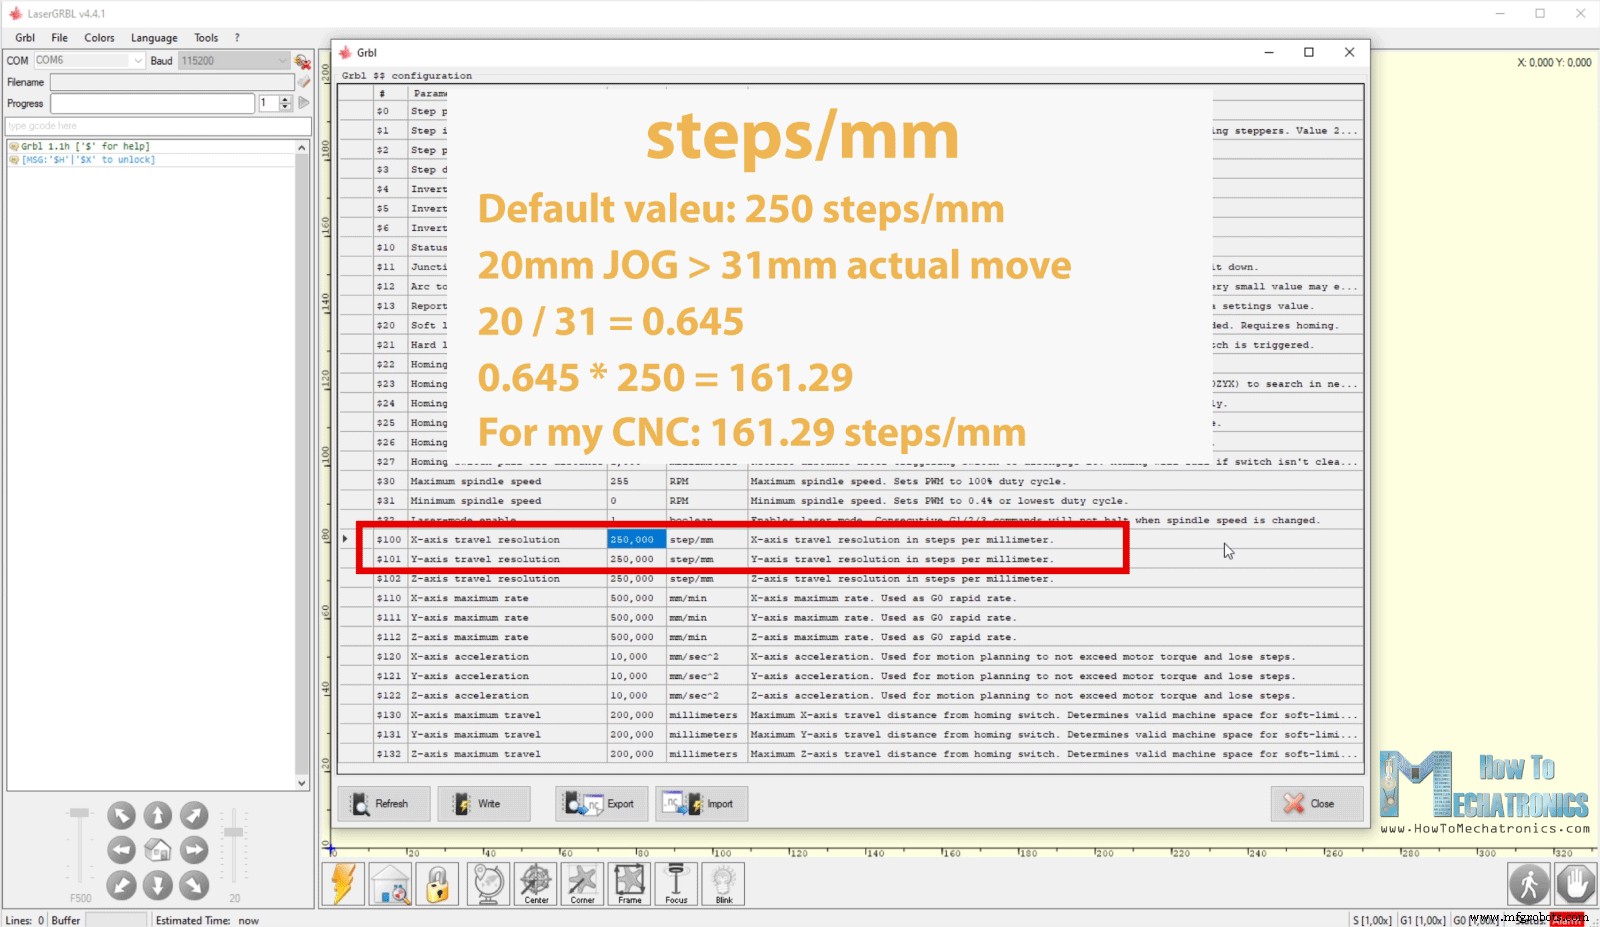
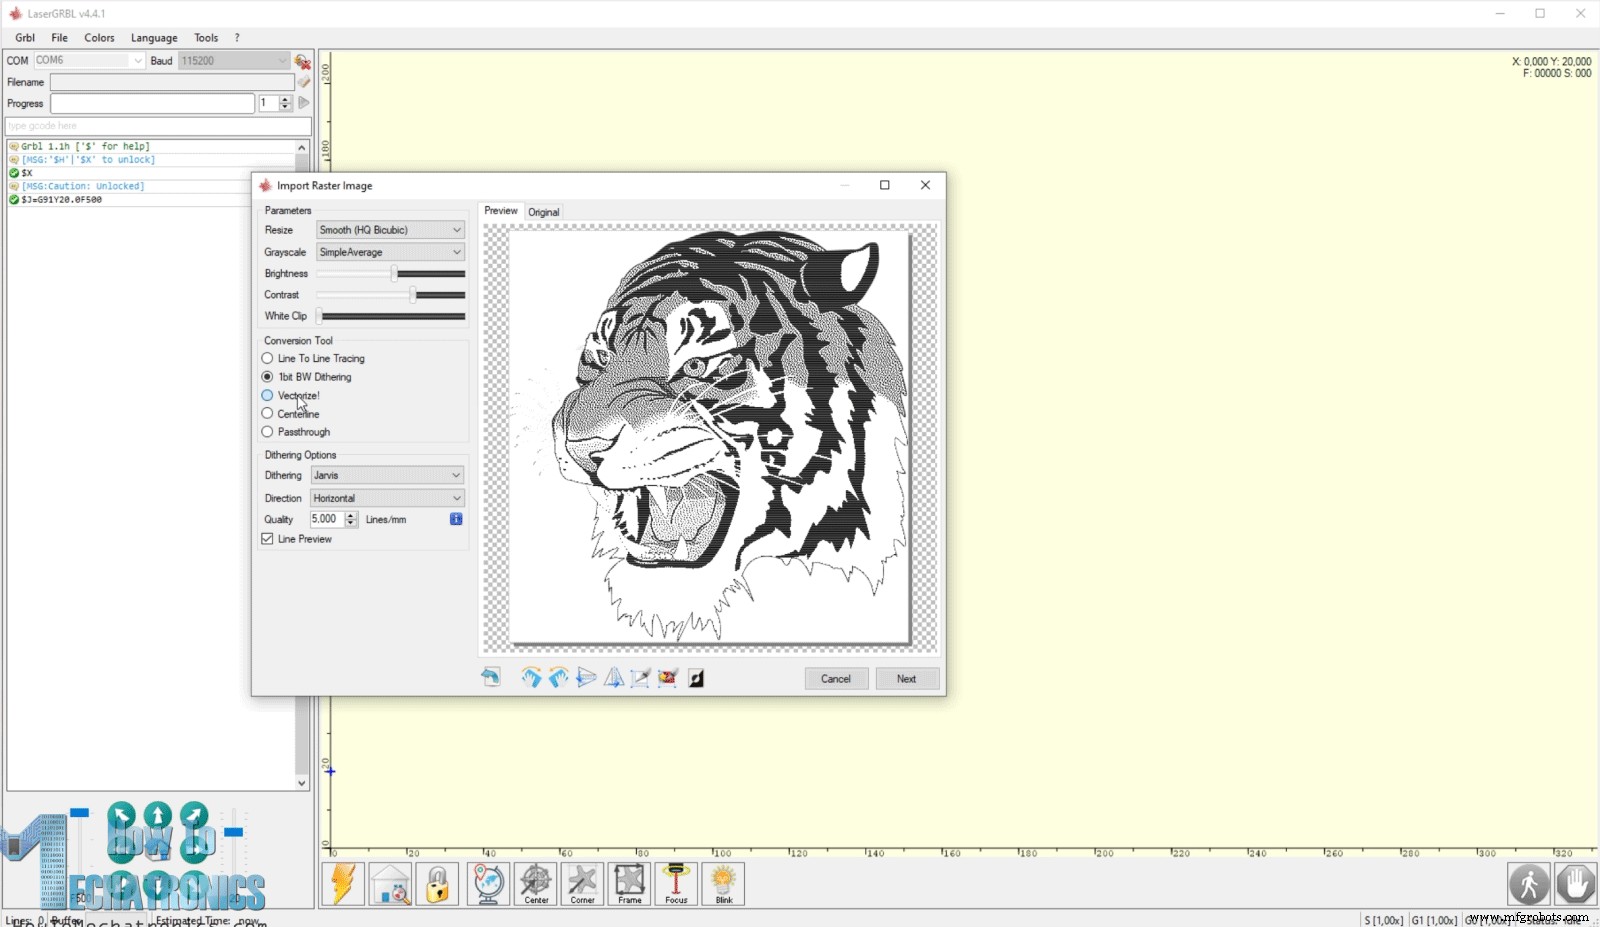
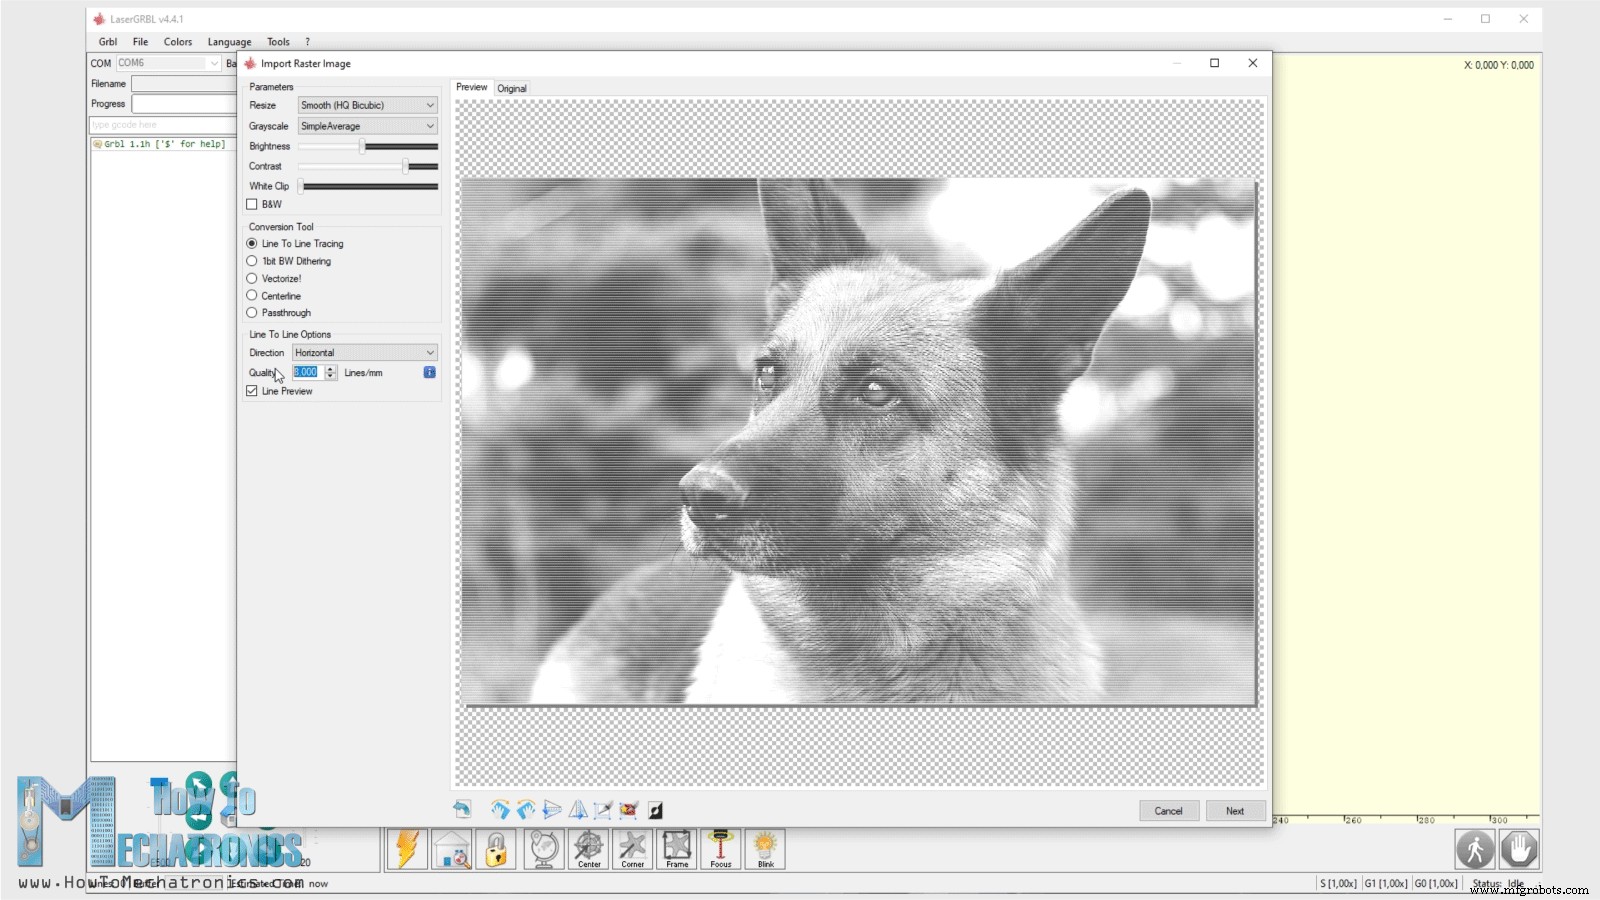
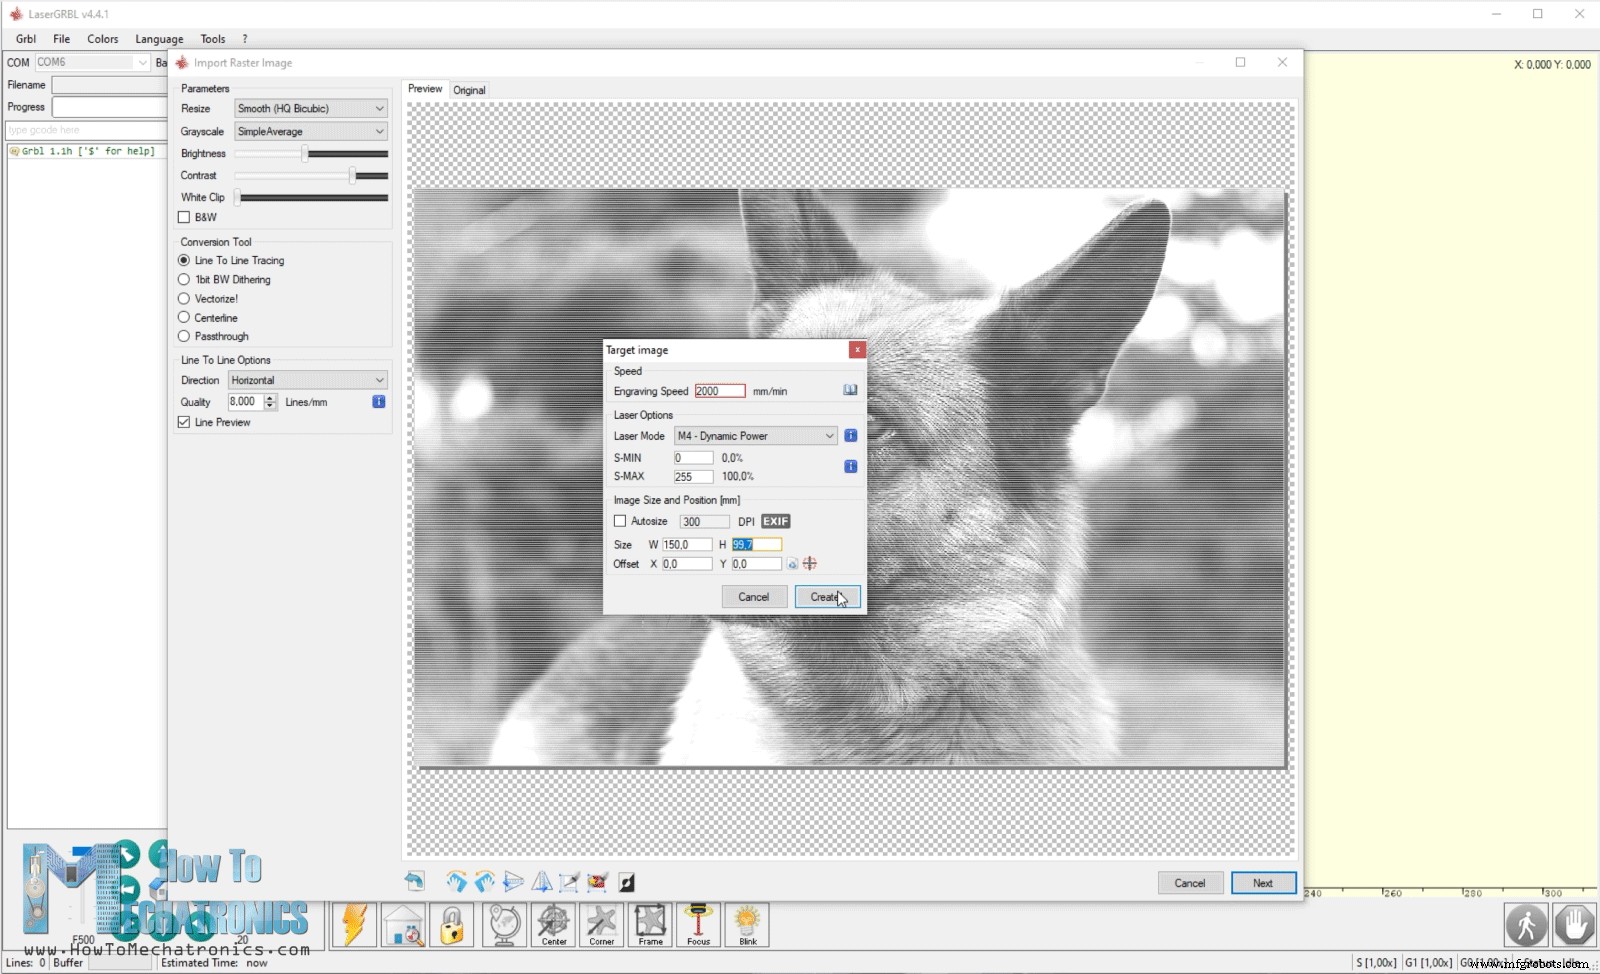
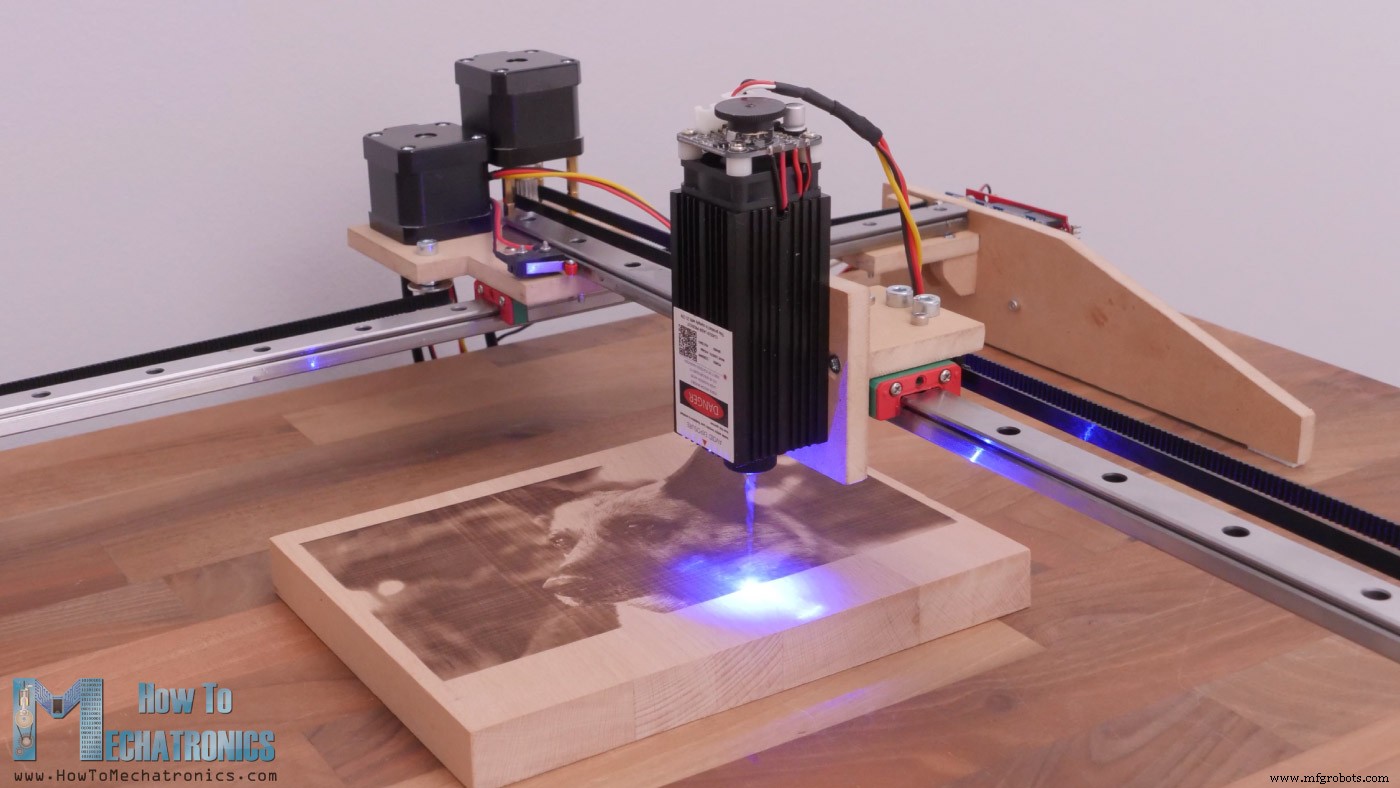
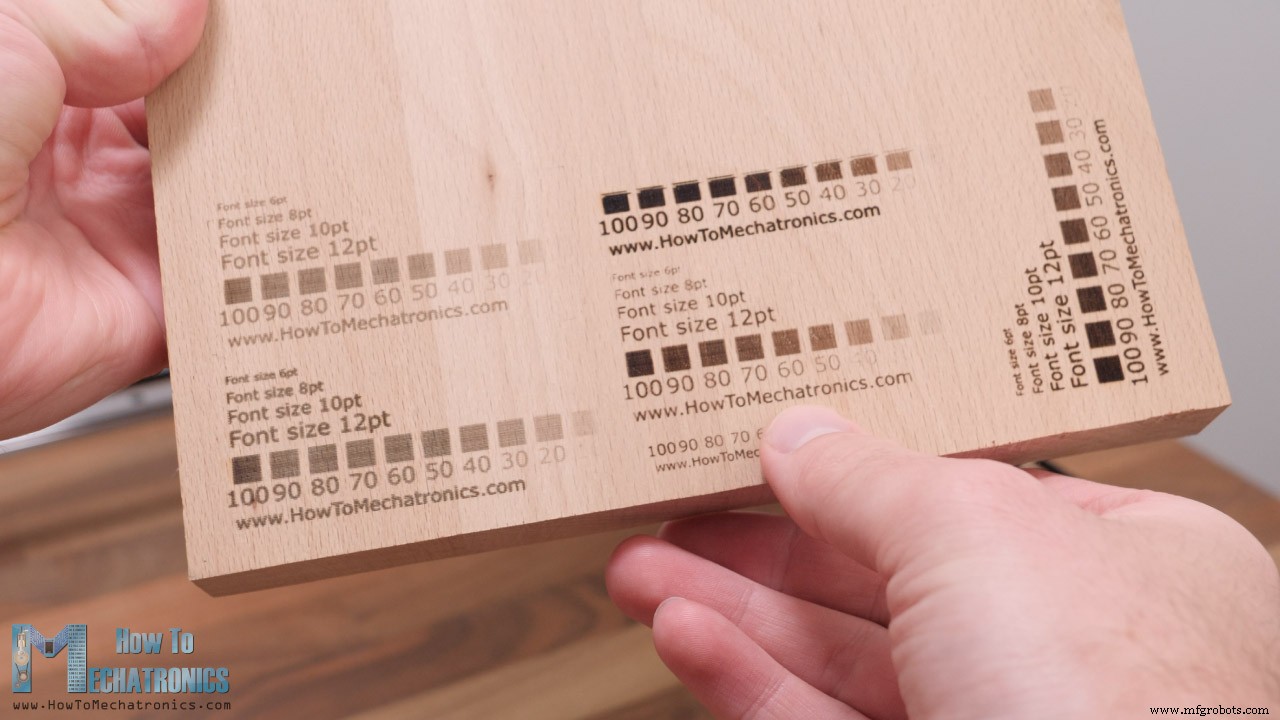
In diesem Tutorial zeige ich, wie ich die einfachste CNC-Maschine mit minimalen Teilen und ohne 3D-Drucker gebaut habe. Zwar nutze ich für die meisten meiner Projekte 3D-Drucker, da sie hervorragend für Prototypen geeignet sind, doch nicht jeder besitzt einen. Daher möchte ich demonstrieren, dass man auch ohne 3D-Drucker oder andere CNC-Maschinen funktionsfähige Geräte bauen kann. Sie können das folgende Video ansehen oder die schriftliche Anleitung unten lesen. Ich baue diese CNC-Maschine mit nur einem Elektrowerkzeug (einer Bohrmaschine) und einigen Handwerkzeugen. Als Material verwende ich 8 mm starke MDF-Platten, die überraschend stabil sind – wahrscheinlich sogar steifer als 3D-gedrucktes PLA – und sich leicht bearbeiten lassen. In diesem Video dient die Maschine als Lasergravierer; in einem zukünftigen Video plane ich, sie als Pen-Plotter einzusetzen. Diese Bauweise bietet natürlich nicht die Steifigkeit für Fräsarbeiten, aber mit einem stärkeren Laser lassen sich Materialien wie MDF oder andere Holzplatten mit guter Genauigkeit schneiden. Der Arbeitsbereich beträgt großzügige 390 × 360 mm, und die Detailgenauigkeit der Gravuren ist beeindruckend. Ehrlich gesagt war ich überrascht, wie gut die Ergebnisse wurden. Das Herzstück ist ein Arduino UNO in Kombination mit einem CNC-Shield. Mehr Details zur Elektronik, zur Vorbereitung von Grafiken für die Lasergravur, zur G-Code-Erstellung und zur Steuerung mit kostenlosen Open-Source-Programmen folgen später. Ich begann mit dem Design in SOLIDWORKS for Makers. Die beiden Hauptkomponenten sind MGN15H-Linearschienen mit passenden Schlitten. Für den Antrieb der beiden Achsen kommen zwei NEMA-17-Schrittmotoren mit GT2-Riemenscheiben und Zahnriemen zum Einsatz. Alles wird mit 8 mm MDF verbunden, und für das Referenzieren (Homing) dienen zwei Mikro-Endschalter. Das ist im Grunde alles – eine CNC-Maschine mit minimaler Teileanzahl. Das 3D-Modell können Sie hier herunterladen: Das Modell finden Sie auch auf Thangs, wo Sie es im Browser erkunden können: Laden Sie das Assembly-3D-Modell von Thangs herunter. Danke an Thangs für die Unterstützung dieses Tutorials. Hier ist die Zeichnung der zentralen Montageplatte: Siehe auch: Arduino CNC-Schaumschneidemaschine Jetzt geht es an den Zusammenbau. Hier ist die Liste der mechanischen Komponenten; die Elektronik-Komponenten finden Sie weiter unten im Schaltplan-Bereich. Hier ist die 8 mm MDF-Platte. Anhand der aus dem 3D-Modell abgeleiteten Zeichnungen schneide ich die Teile nun zu. Related: DIY Pen Plotter mit automatischem Werkzeugwechsler | CNC-Zeichenmaschine Dafür nutze ich die einfachste Methode: Bleistift zum Anzeichnen und Handsäge zum Sägen. Das erfordert zwar Kraft, liefert aber saubere Ergebnisse. Nach dem Zuschnitt bohre ich die Löcher. Präzise Bohrungspositionen sind wichtiger als der Zuschnitt selbst, da sie zu Teilen mit festen Abmessungen passen müssen – wie Linearschienen und Schrittmotoren. Die zentrale Platte, auf der die Y-Achse und die Schrittmotoren montiert werden, hat viele Bohrungen. Um sie exakt zu positionieren, druckte ich eine 1:1-Zeichnung dieses Teils aus. Normale Drucker sind überall verfügbar, daher sehe ich das nicht als "Schummeln" an. So lassen sich Bohrlöcher markieren und bohren – auch wenn man per Hand nie 100 % Genauigkeit erreicht. Konzentration und Geduld sind gefragt. Benötigt werden 3-mm- und 5-mm-Bohrer sowie ein 25-mm-Bohrer für die Schrittmotor-Aussparung. Als Nächstes baue ich die Basis, auf der die X-Achsen-Schiene befestigt wird. Ich markiere die Position des Schienen-Trägers, bohre zwei Löcher in die Basis und eines in den Träger. Beide Teile werden mit der ersten 3-mm-Schraube und Holzleim verbunden. Nach Kontrolle der Rechtwinkligkeit bohre ich das zweite Loch im Träger mit 2 mm vor. Ähnlich füge ich zwei Winkel für besseren Halt hinzu. Ehrlich gesagt ist diese Methode für MDF-Teile nicht optimal: 8 mm dünne Platten per Hand rechtwinklig zu verleimen ist schwierig. Metallwinkel aus dem Baumarkt wären einfacher und präziser. Dennoch: Sobald beide Seiten fertig sind, montiere ich die X-Achsen-Schiene. Die MGN15H-Schienen bieten dank Kugeln in den Schlitten extrem spielfreie, leichtgängige Bewegung. Vor dem Einbau sollten sie gereinigt und gefettet werden. Ich befestige jede Schiene mit zwei M3-Schrauben pro Seite. Als Nächstes kommt die Y-Achse auf den X-Achsen-Schlitten – dafür dient die zentrale Platte. Wieder M3-Schrauben für die Verbindung. Für die Schrittmotoren ebenfalls M3-Schrauben. Bei einem Schrittmotor nutze ich Distanzhülsen für die korrekte Montagehöhe – alternativ ließe er sich auch unter der Platte montieren. Für den X-Achsen-Antrieb montiere ich zwei GT2-Umlenkrollen nah an der Schrittmotorwelle, um saubere Riemenspannung zu erzeugen. Befestigung mit M5-Schrauben und Muttern. Für die Y-Achse genügt eine Umlenkrolle auf der gegenüberliegenden Seite, da der Riemen dort als Endlosschlaufung läuft. Jetzt verbinde ich X- und Y-Achse – die "Heirat" der Achsen – mit vier M3-Schrauben. Diese Verbindung ist entscheidend für die Gesamtgenauigkeit. Mit dem Winkellineal prüfe ich, ob die Achsen exakt senkrecht stehen, und justiere notfalls nach. Anschließend montiere ich die Teile auf dem Y-Achsen-Schlitten, die das Werkzeug – hier das Lasermodul – halten. Wie zuvor beschrieben zusammengesetzt und mit vier M3-Schrauben am Schlitten befestigt. Das Lasermodul wird mit zwei M3-Schrauben fixiert. Nun die GT2-Riemen: Ich messe die benötigte Länge und schneide sie zu. Zur Befestigung am Schlitten nutze ich zwei M5-Schrauben und Kabelbinder. Erste Riemenseite am M5-Bolzen mit Kabelbinder fixieren, dann spannen und die zweite Seite ebenso sichern. Bei der X-Achse läuft der Riemen geradlinig von einer zur anderen Seite, durchläuft dabei drei Riemenscheiben so, dass er auf der Motorriemenscheibe greift. Beide Riemenenden sichere ich mit je einer Schraube und einem quadratischen MDF-Stück. Die Mechanik ist damit fast fertig. Noch ein paar Feinheiten: Unterseitig klebe ich Möbelgleiter an, damit die Maschine fest steht. Dann montiere ich den Mikro-Endschalter für die Y-Achse (zwei M2-Schrauben). Für den X-Achsen-Endschalter hatte ich die Bohrungen in der Zentralplatte vergessen – also vor Ort nachgebohrt. Etwas eng, aber gut gelungen. Mechanik erledigt – jetzt die Elektronik. Wie erwähnt: Arduino UNO + CNC-Shield + zwei DRV8825- oder A4988-Schrittmotortreiber. Den Arduino befestige ich an der Maschinen-Seite: zwei Bohrungen (3 mm) markieren und bohren, 5-mm-Distanzhülsen dazwischen. Der CNC-Shield steckt einfach auf dem Arduino. Für höchste Schrittauflösung setzen wir pro Treiber drei Jumper. Hinweis: Die drei Jumper auf dem Bild sollten entfernt werden – sie stammen von einem früheren Projekt. Schrittmotoren per mitgelieferten Kabeln anschließen. Endschalter benötigen je zwei Drähte. Ich lötete die Drähte direkt an die Endschalter, auf der anderen Seite Female-Pinheader für den einfachen Anschluss am CNC-Shield. Für das Lasermodul brauchen wir drei Drähte: GND, 12 V und PWM-Signalleitung. Sie müssen lang genug für den äußersten Maschinenpunkt sein. Am Modul ein 3-Pin-Stecker, am anderen Ende GND und 12 V an die Stromversorgungs-Buchse des CNC-Shields, das PWM-Signal an den Z+ oder Z−-Endschalter-Pin. Hier der komplette Schaltplan: Benötigte Komponenten: Wir nutzen also: Arduino UNO + CNC Shield + zwei DRV8825/A4988 Treiber, zwei Mikro-Endschalter für Homing, 12-V-Lasermodul mit PWM-Steuerung. Stromversorgung: 12 V, mindestens 3 A. Die Hardware steht – jetzt braucht die Maschine Leben. Dazu flashen wir eine Firmware auf den Arduino für die Bewegungssteuerung. Die beliebteste Open-Source-Wahl für DIY-CNC ist GRBL. Dazu brauchen wir eine Steuerungssoftware zum Senden von G-Codes. Hier kommt LaserGRBL zum Einsatz – speziell für Lasergravierer mit GRBL entwickelt, ebenfalls Open Source und hervorragend. LaserGRBL kann GRBL direkt auf den Arduino flashen – manuell entfällt. Sogar eine vorkonfigurierte Version für 2-Achsen-Maschinen mit X/Y-Homing ist wählbar. Nach dem Flashen verbinden wir die Maschine mit LaserGRBL und öffnen das GRBL-Konfigurationsfenster für maschinen-spezifische Parameter. Wichtigster Parameter: Steps/mm (Schritte pro mm) für X und Y. Er gibt an, wie viele Motorschritte für 1 mm Weg nötig sind – abhängig von Motortyp, Mikroschritt-Auflösung und Antrieb (hier GT2-Riemen/Riemenscheibe). Standardwert oft 250 Steps/mm. Test: Per JOG-Befehl 20 mm verfahren und tatsächliche Wegstrecke messen. Bei mir ergab 20 mm Y-Jog tatsächlich 31 mm Bewegung. Rechnung: 20/31 = 0,645 × 250 = 161,29 Steps/mm. Diesen Wert eintragen. Nach Update sollte die Maschine exakt verfahren. Feintuning möglich durch Quadrat-Test und Vermessen. Ich landete bei 160 Steps/mm. Weitere wichtige Parameter: Hard Limits (echte Endschalter) aktivieren, Soft Limits (Arbeitsbereich definieren), Homing-Richtung festlegen (wo sitzen die Schalter?), etc. Meinen Parametersatz können Sie herunterladen und direkt importieren. LaserGRBL hat einen eingebauten G-Code-Generator: Fotos, Cliparts, Zeichnungen direkt laden und Gravur-G-Code erzeugen. Das Raster-Tool bietet viele Optionen: Linien-Raster, Vektorisierung, 1-Bit-BW-Dithering u. v. m. Alternativ G-Code mit anderer Software erzeugen, z. B. Inkscape mit Plugin Inkscape-Lasertools. Das habe ich im SCARA-Roboter-Lasergravur-Video gezeigt – dort mehr Details. Jetzt zeige ich die Erzeugung aus einem Foto per LaserGRBL. Beispiel: Hundefoto. Helligkeit/Kontrast anpassen. Umwandlungsart wählen: Linien-Raster, 1-Bit-Dithering, Vektor. Ich nutze Linien-Raster, wähle Linienrichtung und Qualität (Linien pro mm). Dann Gravurgeschwindigkeit, min/max PWM für Laserleistung, Gravurgröße festlegen. Software generiert den G-Code. Vor Start: Frame-Button nutzt, um Gravurbereich anzuzeigen und Werkstück auszurichten. Wichtig: Laserschutzbrille tragen! UV-Licht des Lasers ist augengefährdend. Bei korrekter Kalibrierung gelingen sehr gute Gravuren. Zur Kalibrierung dient dieses Testbild mit Quadraten von 100 % bis 10 % Transparenz. Nach Ergebnis Gravurgeschwindigkeit und PWM-Wert justieren. Kalibrierbild hier herunterladen: Das war's für dieses Tutorial. Ich hoffe, es hat Spaß gemacht und Sie haben Neues gelernt. Fragen gerne in den Kommentaren – und schauen Sie sich meine anderen Arduino-Projekte an.Überblick
Projektübersicht
3D-Modell der DIY CNC-Lasergravur-Maschine
Maschine zusammenbauen
Elektronik anschließen
Schaltplan der DIY CNC-Lasergravur-Maschine
Firmware und Steuerungssoftware
G-Code für Lasergravur erzeugen
Herstellungsprozess
- CNC-Teilekosten senken: Smarte Strategien für wirtschaftliche Fertigung
- Retro-Numitron-Uhr mit Arduino bauen: Einfach, zuverlässig & energieeffizient
- 3D-gedruckte Teile schnell beschriften mit Gravur-Füller – bewährte, einfache Methode
- Warum Aluminium das bevorzugte Material für CNC-Bearbeitung ist: Vorteile, Anwendungen & Alternativen
- Top-Turn S50 Schrägbett-CNC-Drehmaschinen: Präzisionsbearbeitung für lange Werkstücke
- Lange Werkstücke präzise drehen mit Schrägbett-CNC-Drehmaschinen
- CNC-Maschinen erklärt: Typen, Komponenten und wesentliche Vorteile
- Top 10 Präzisionskomponenten, gefertigt mit CNC-Werkzeugmaschinen
- Wichtige Teile einer Drehmaschine: Funktionen & Überblick
- Wesentliche Komponenten von CNC-Maschinensystemen: Ein umfassender Leitfaden