



Fortgeschrittene Zerstörungsfreie Prüfverfahren für Materialintegrität
Zerstörungsfreie Prüfverfahren
In Materialien können inhärente mikroskopische Fehler aufgrund von Kristallgitterunvollkommenheiten vorliegen. Auch Fertigungsprozesse wie Schweißen, Gießen, Schmieden und Oberflächenbehandlung können weitere Fehler oder Defekte verursachen. Zudem werden Materialien unter verschiedenen Bedingungen von Spannung, Ermüdung und Korrosion eingesetzt, die zusätzliche Defekte erzeugen oder bestehende verschlimmern können. Materialversagen tritt normalerweise auf, wenn diese Unvollkommenheiten gefährliche Ausmaße erreichen, sodass der verbleibende Teil des Materials der beanspruchten Spannung nicht standhalten kann und duktil oder spröde wird. Daher besteht die Notwendigkeit, diese Unvollkommenheiten in Materialien zu detektieren und hinsichtlich ihrer Art, Größe und Lage zu bewerten. Weitere Schritte sind erforderlich, um den Schweregrad der Unvollkommenheiten zu beurteilen, um zu entscheiden, ob das Material angenommen, nach Reparatur angenommen oder abgelehnt und verschrottet werden soll.
Zerstörungsfreie Prüfung (ZfP) ist die Technik zur Inspektion, Prüfung oder Bewertung von Materialien, Komponenten oder Baugruppen auf Unvollkommenheiten, auch als Diskontinuitäten oder Unterschiede in den Eigenschaften bekannt, ohne die Gebrauchstauglichkeit des Teils oder Systems zu zerstören. Mit anderen Worten: Wenn die Inspektion oder Prüfung abgeschlossen ist, kann das Teil noch verwendet werden. Die Technik kann auf Stichprobenbasis für individuelle Untersuchungen angewendet werden oder für 100%-Prüfung von Material in einem Produktionsqualitätssicherungssystem. Es ist möglich, Materialien oder Strukturen zu inspizieren und/oder zu messen, ohne ihre Oberflächentextur, Produktintegrität und zukünftige Nützlichkeit zu zerstören.
Obwohl ZfP ein Hochtechnologiekonzept ist, hat die Entwicklung der Ausrüstung sie robust genug für die Anwendung in jeder industriellen Umgebung in jedem Fertigungsstadium gemacht. Ihr Anwendungsbereich reicht von der Stahlproduktion bis zur Ortsinspektion von bereits im Einsatz befindlichen Komponenten. Ein gewisses Maß an Geschick ist erforderlich, um ZfP-Verfahren ordnungsgemäß anzuwenden, um die maximale Menge an Informationen über das Produkt zu erhalten, mit entsprechender Rückmeldung an die Produktionsstätte. ZfP ist nicht nur eine Methode zur Ablehnung minderwertigen Materials, sondern auch eine Zusicherung, dass das vermeintlich gute Material gut ist. Die Technik nutzt eine Vielzahl von Prinzipien. Es gibt keine einzelne Methode, um die eine Black Box gebaut werden kann, um alle Anforderungen in allen Umständen zu erfüllen.
Grundlagen der ZfP
Das Gebiet der ZfP ist sehr breit und interdisziplinär und spielt eine kritische Rolle bei der Inspektion von Strukturkomponenten und -systemen, damit sie ihre Funktion zuverlässig erfüllen. Bestimmte Standards wurden ebenfalls erstellt, um die Zuverlässigkeit der ZfP-Prüfungen zu gewährleisten und bestimmte Fehler aufgrund von Gerätefehlern, Fehlanwendung der Methoden oder der Qualifikation und dem Wissen der Prüfer zu verhindern. Erfolgreiche ZfP-Prüfungen ermöglichen das Auffinden und Charakterisieren von Materialzuständen und Fehlern. ZfP-Techniken erfordern normalerweise beträchtliches Geschick des Bedieners, und die genaue Interpretation der Prüfergebnisse kann schwierig sein, da die Ergebnisse subjektiv sein können.
ZfP-Verfahrensnamen beziehen sich häufig auf das verwendete Eindringmedium oder die verwendete Ausrüstung. ZfP-Verfahren können als konventionelle und nicht-konventionelle Verfahren klassifiziert werden. Die konventionellen ZfP-Verfahren umfassen: (i) Sicht- oder optische Prüfung, (ii) Farbpenetrantprüfung, (iii) Magnetpulverprüfung, (iv) Wirbelstromprüfung, (v) Röntgenprüfung und (vi) Ultraschallprüfung. Die nicht-konventionellen ZfP-Verfahren werden nur für spezialisierte Anwendungen eingesetzt und umfassen Neutronenradiographie, Akustische Emission, Infrarotprüfung, Mikrowellentechniken, Dichtheitsprüfung, Holographie, Geführte Wellenprüfung, Bodenradar und Lasermessverfahren usw.
Die wesentlichen Elemente, die den meisten ZfP-Verfahren gemeinsam sind: (i) ein Prüfsignal, (ii) ein für das verwendete Signal geeignetes Prüfobjekt, damit Diskontinuitäten detektiert werden können, (iii) ein Detektor, der in der Lage ist, die Verteilungen oder Änderungen im Medium zu messen, (iv) eine Technik zur Aufzeichnung oder Anzeige der vom Detektor empfangenen Informationen, die für die Auswertung geeignet ist, und (v) der Bediener, der geschult ist, die Detektorrückmeldung zur Auswertung der Ergebnisse zu interpretieren.
Ein ZfP-Verfahren liefert während der Prüfung eine Anzeige. Die Definition des Begriffs „Anzeige“ im ZfP-Kontext ist: „Eine Reaktion oder Anzeige einer Reaktion, die durch ZfP offengelegt wird und einer weiteren Auswertung bedarf, um ihre wahre Bedeutung zu bestimmen“. Wenn ein spezifisches ZfP-Verfahren an einem Teil angewendet wird, gibt es eine Reaktion. Diese Reaktion ist eine Anzeige. Der Begriff „Reaktion“ bedeutet: (i) ein „Ausbluten“ bei der Farbpenetrantprüfung, (ii) eine Teilchenansammlung bei der Magnetpulverprüfung, (iii) eine Dichteänderung auf dem Röntgenfilm bei der Röntgenprüfung, (iv) ein Signal bei der Ultraschallprüfung, und (v) eine Instrumentenauslenkung, ein Signal oder eine digitale Änderung bei der Wirbelstromprüfung. Sobald die Reaktion beobachtet wird, muss der Prüfer sie interpretieren und in eine der Anzeigekategorien einordnen: (i) falsch, (ii) nicht relevant, oder (iii) relevant oder echte Diskontinuität.
Keines der ZfP-Verfahren bietet Lösungen für alle möglichen Probleme, d. h., sie sind keine optionalen Alternativen, sondern vielmehr komplementär zueinander. Die grundlegenden Prinzipien, typischen Anwendungen, Vor- und Nachteile der konventionellen Verfahren werden im Folgenden beschrieben.
Sicht- oder optische Prüfung
Sicht- und optische Prüfverfahren (Abb. 1) werden verwendet, um den Oberflächenzustand einer Komponente zu untersuchen. Die Sichtprüfung wird für nahezu jede erdenkliche Oberflächenbedingung breit eingesetzt. Aufgrund ihrer Natur kann die Sicht- und optische Prüfung einfach und unkompliziert sein. In ihrer einfachsten Form kann ein sauberes Bauteil von einem Prüfer bei ausreichendem Licht ohne Ausrüstung inspiziert werden – es kann so einfach sein. Häufig muss der Prüfer optische Hilfsmittel zur Unterstützung der Inspektion verwenden, die von einer handgehaltenen Lupe bis zu einem flexiblen Faseroskop oder ferngesteuerten Videosystemen reichen können.
Ein erfahrener Prüfer unter optimalen Bedingungen kann sogar kleine, enge Risse detektieren. Die Wiederholbarkeit ist jedoch ein Problem. Wenn die Bedingungen nicht optimiert sind, kann derselbe Prüfer denselben Riss an derselben Komponente bei einer Wiederholungsprüfung übersehen. Deshalb werden optische Hilfsmittel häufig verwendet, um dem Prüfer die bestmögliche Chance zu geben, den Fehlerzustand so oft wie möglich zu finden. Die Inspektion muss in einer sauberen, komfortablen Umgebung mit ausreichender Beleuchtung stattfinden.
Auf Sicherheit, Arbeitsposition und atmosphärische Bedingungen muss geachtet werden. Die Inspektion erfordert erhebliche Konzentration des Prüfers. Die Beleuchtung ist sehr wichtig und kann die Ergebnisse stark beeinflussen. Natürliches Tageslicht ist die beste Lichtart für die Sichtprüfung. Künstliches Licht kann ebenfalls für die Sichtprüfung verwendet werden, jedoch muss der Prüfer sicherstellen, dass der in der Spezifikation oder dem Verfahren geforderte korrekte Lichtpegel eingehalten wird.
Das Bauteil muss sauber und frei von Schutzbeschichtungen sein, da beispielsweise Schmutz oder Farbe die gesuchten Oberflächenbedingungen verdecken können. Es ist von großer Bedeutung, dass der Prüfer über ausreichende Ausbildung und Erfahrung verfügt, bevor er die Sichtprüfung durchführt. Der Prüfer muss auch ein gutes Sehvermögen haben. Wie bekannt, ist das Auge ein wunderbar raffiniertes Instrument, aber es sieht nicht alles. Es ist darauf ausgelegt, Licht auf die Netzhaut zu fokussieren, das Licht in Nervenimpulse umzuwandeln und diese an das Gehirn zu senden. Das Gehirn verarbeitet diese Information dann und bildet die Bilder, die wir sehen. Dies führt uns zur Wahrnehmung, die der Unterschied zwischen physikalischer Realität und der Ansicht ist, die die Prüfer glauben zu sehen. Verschiedene Prüfer interpretieren die eingehenden Informationen vom Auge unterschiedlich, sodass sie dieselbe physikalische Szene leicht unterschiedlich sehen.
Die Müller-Lyer-Illusion (Abb. 1) zeigt den Unterschied zwischen Wahrnehmung und Realität. Die Schäfte der beiden Pfeile haben die gleiche Länge, erscheinen aber unterschiedlich. Der Wahrnehmungsunterschied zwischen zwei Prüfern hängt von Ausbildung und Erfahrung sowie dem mentalen und physischen Zustand der Beobachter zum Zeitpunkt der Beobachtung ab. Die Wahrnehmung kann durch Ermüdung und Gesundheit beeinflusst werden. Ermüdung verringert die Effizienz und die visuelle Fähigkeit des Beobachters. Diese Probleme führen zu ungenauer Interpretation physikalischer Daten. Eine ideale Inspektion ist eine, in der alle Faktoren – Ausbildung, Erfahrung, Beleuchtung und Umgebungsbedingungen – optimiert sind.
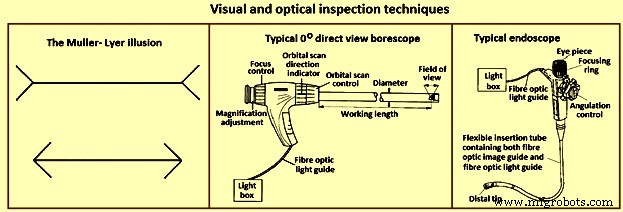
Im Allgemeinen ist die Sichtprüfung in zwei Betrachtungstechniken unterteilt. Die erste Technik ist die direkte Betrachtung. Bei dieser Art der Objektbetrachtung befindet sich das Objekt in der unmittelbaren Gegenwart des Prüfers. Dies kann ununterstützt oder mit Geräten erfolgen. Die zweite ist die Fernbetrachtung. Hierbei erfolgt die Betrachtung des Objekts nicht in der unmittelbaren Gegenwart des Prüfers. Dies geschieht durch den Einsatz spezieller Geräte.
Die Sichtprüfung kann erfolgreich auf praktisch alles angewendet werden. Sie kann verwendet werden, um viele verschiedene Arten von Oberflächenzuständen zu lokalisieren, von Diskontinuitäten wie Korrosion oder Rissen bis zum Mottle-Effekt lackierter Oberflächen. Ein erfahrener Wärmebehandlungsprüfer kann sogar die Temperatur eines Bauteils anhand seines visuellen Erscheinungsbildes schätzen, sobald es auf Glimmtemperatur erhitzt wurde, z. B. matter kirschroter Stahl bei etwa 550 °C.
Ein Prüfer muss häufig kleine Diskontinuitäten lokalisieren. Dies kann mit bloßem Auge sehr schwierig sein, daher werden optische Hilfsmittel benötigt. Zu den häufigsten optischen Hilfsmitteln gehören: (i) handgehaltene Vergrößerungslinsen (normalerweise 1,5× bis 10× Vergrößerung), (ii) Messlupen mit integrierter Messskala zur Vermessung von Oberflächenzuständen, wie Anstecklupen mit bis zu 10× Vergrößerung und häufig einem eingebauten Ringfluoreszenzrohr für gleichmäßige Ausleuchtung, (iii) Mikroskope verschiedener Typen in einem breiten Vergrößerungsbereich, (iv) starre Endoskope, die hervorragende Geräte zur Inspektion von Rohrinnenseiten sind (Abb. 1), (v) ein ähnliches Gerät namens Endoskop (Abb. 1), das aufgrund der Verwendung von Glasfasern für Licht- und Bildführung flexibler ist als Endoskope, und (vi) zur Verbesserung der Bildqualität können die optischen Systeme von Endoskopen durch eine Miniatur-Videokamera ersetzt werden, die entweder ein Bildröhrchen mit Elektronenstrahl-Scanning eines photoleitenden Targets (Lichtsensor) oder einen Festkörper-Bildsensor wie einen CCD (Charge-Coupled Device) oder CID (Charge-Injected Device) enthalten kann.
Farbpenetrantprüfung
Das Grundprinzip der Farbpenetrantprüfung (Abb. 2) ist, dass eine sehr niedrigviskose (hochflüssige) Flüssigkeit (das Penetrant) auf die Oberfläche eines Teils aufgetragen in Risse und der Oberfläche offene Hohlräume eindringt. Nachdem das überschüssige Penetrant entfernt wurde, fließt das in diesen Hohlräumen eingeschlossene Penetrant zurück und erzeugt eine Anzeige. Die Penetrantprüfung kann an magnetischen und nicht-magnetischen Materialien durchgeführt werden, funktioniert aber nicht gut an porösen Materialien.
In absteigender Reihenfolge der Empfindlichkeit und der Kosten können die Farbpenetrantverfahren wie folgt aufgelistet werden: (i) nachemulgierbares fluoreszierendes Farbpenetrant, (ii) lösemittellösliches fluoreszierendes Farbpenetrant, (iii) wasserwaschbares fluoreszierendes Farbpenetrant, (iv) nachemulgierbares sichtbares Farbpenetrant, (v) lösemittellösliches sichtbares Farbpenetrant und (vi) wasserwaschbares sichtbares Farbpenetrant.
Die Vorteile der Farbpenetrantprüfung sind: (i) relativ niedrige Kosten, (ii) hochportables ZfP-Verfahren, (iii) hochsensibel für feine, enge Diskontinuitäten, (iv) anwendbar auf eine Vielzahl von Materialien, und (v) Großflächeninspektion. Die Einschränkungen der Farbpenetranttechnik sind: (i) die Prüfoberfläche muss frei von Schmutz, Öl, Fett, Farbe und Rost sein, (ii) detektiert nur oberflächennahe Diskontinuitäten, (iii) kann nicht auf porösen und sehr rauen Oberflächen verwendet werden, (iv) die Entfernung aller Penetrantmaterialien nach der Prüfung ist häufig erforderlich, und (v) es gibt keine einfache Methode zur Erstellung dauerhafter Aufzeichnungen.
Bei dieser Technik können Penetrante „sichtbar“ sein, d. h. im Umgebungslicht sichtbar, oder fluoreszierend, was die Verwendung eines „schwarzen“ Lichts erfordert. Der sichtbare Farbpenetrantprozess ist in Abb. 2 dargestellt. Bei der Durchführung der Farbpenetrantprüfung ist es zwingend, dass die zu prüfende Oberfläche sauber und frei von Fremdmaterialien oder Flüssigkeiten ist, die das Penetrant am Eindringen in der Oberfläche offene Hohlräume oder Risse hindern könnten. Nach dem Auftragen des Penetrants verbleibt es für eine festgelegte Zeit (Penetrant-Einwirkzeit) auf der Oberfläche, dann wird das Teil sorgfältig gereinigt, um überschüssiges Penetrant von der Oberfläche zu entfernen. Beim Entfernen des Penetrants muss der Prüfer vorsichtig sein, kein Penetrant zu entfernen, das in die Hohlräume eingedrungen ist. Ein leichter Auftrag von Entwickler wird dann auf die Oberfläche aufgebracht und eine Zeit (Entwickler-Einwirkzeit) gewährt, um das Penetrant aus Hohlräumen oder Rissen in den Entwickler aufsteigen zu lassen und eine sichtbare Anzeige zu erzeugen. Nach der vorgeschriebenen Entwickler-Einwirkzeit wird das Teil visuell oder mit Hilfe eines Schwarzlichts für fluoreszierende Penetrante inspiziert. Die meisten Entwickler sind feinkörnige, weiße, talkumähnliche Pulver, die einen Farbkontrast zum verwendeten Penetrant bieten.
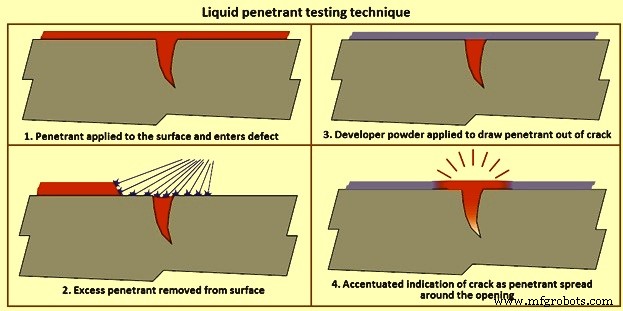
Lösemittellösliche Penetrante sind solche, die ein anderes Lösungsmittel als Wasser benötigen, um das überschüssige Penetrant zu entfernen. Diese Penetrante sind normalerweise sichtbarer Natur, normalerweise leuchtend rot gefärbt, was gut gegen einen weißen Entwickler kontrastiert. Das Penetrant wird normalerweise auf das Teil gesprüht oder gebürstet, und nach Ablauf der Penetrant-Einwirkzeit wird das Teil mit einem mit Penetrantreiniger angefeuchteten Tuch gereinigt, worauf der Entwickler aufgetragen wird. Nach der Entwickler-Einwirkzeit wird das Teil untersucht, um eventuelles Penetrant-Ausbluten durch den Entwickler zu detektieren.
Wasserwaschbare Penetrante haben einen Emulgator im Penetrant enthalten, der es erlaubt, das Penetrant mit einem Wasserspray zu entfernen. Sie werden am häufigsten durch Eintauchen des Teils in ein Penetrantbad aufgebracht, aber das Penetrant kann bei großen Teilen durch Sprühen oder Bürsten aufgebracht werden. Sobald das Teil vollständig mit Penetrant bedeckt ist, wird es für die Penetrant-Einwirkzeit auf ein Abtropfbrett gelegt und dann zu einer Spülstation gebracht, wo es mit einem groben Wasserspray gewaschen wird, um das überschüssige Penetrant zu entfernen. Nachdem das überschüssige Penetrant entfernt wurde, kann das Teil in einen Warmlufttrockner oder vor einen sanften Ventilator gestellt werden, bis das Wasser entfernt wurde. Das Teil kann dann in ein trockenes Entwicklerbad getaucht und mit Entwickler beschichtet werden, oder für die verbleibende Einwirkzeit ruhen gelassen und dann inspiziert werden.
Nachemulgierbare Penetrante sind Penetrante, die im Gegensatz zu wasserwaschbaren Penetranten keinen Emulgator in ihrer chemischen Zusammensetzung enthalten. Nachemulgierbare Penetrante werden ähnlich aufgebracht, aber vor dem Wasserspülschritt wird Emulgator für eine festgelegte Zeit (Emulgator-Einwirkzeit) auf die Oberfläche aufgebracht, um das überschüssige Penetrant zu entfernen. Wenn die Emulgator-Einwirkzeit verstrichen ist, wird dem Teil der gleiche Wasserspül- und Entwicklungsprozess wie bei wasserwaschbaren Penetranten unterzogen. Emulgatoren können lipophil (ölbasiert) oder hydrophil (wasserbasiert) sein.
Magnetpulverprüfung
Die Magnetpulverprüfung verwendet ein oder mehrere Magnetfelder, um oberflächennahe und nahe oberflächennahe Diskontinuitäten in ferromagnetischen Materialien zu lokalisieren. Sie wird verwendet, um oberflächennahe und leicht unter der Oberfläche liegende Diskontinuitäten oder Fehler in ferromagnetischen Materialien zu lokalisieren. Solche Fehler in einem magnetisierten Teil verursachen ein Magnetfeld, d. h. Fluss, der das Teil verlässt. Wenn Magnetpulver auf diese Oberfläche aufgebracht wird, wird es durch den Flussaustritt an Ort und Stelle gehalten und gibt eine visuelle Anzeige. Obwohl mehrere verschiedene Methoden der Magnetpulverprüfung verwendet werden können, beruhen sie alle auf diesem gleichen allgemeinen Prinzip. Daher wird jede Magnetpulverprüfung durchgeführt, indem ein Magnetfeld in einem Teil erzeugt und Magnetpulver auf die Prüfoberfläche aufgebracht wird.
Das Magnetfeld kann mit einem Permanentmagneten oder einem Elektromagneten angelegt werden. Bei Verwendung eines Elektromagneten ist das Feld nur vorhanden, wenn der Strom fließt. Wenn das Magnetfeld auf eine quer zur Richtung des Magnetfeldes liegende Diskontinuität trifft, erzeugen die Flusslinien ein eigenes magnetisches Streufeld, wie in Abb. 3 dargestellt. Dies kann gesehen werden, wenn sehr feines gefärbtes ferromagnetisches Pulver (Magnetpulver) auf die Oberfläche des Teils aufgebracht wird: Die Teilchen werden in die Diskontinuität gezogen, verringern den Luftspalt und erzeugen eine sichtbare Anzeige auf der Teiloberfläche. Das Magnetpulver kann ein trockenes Pulver oder in einer Flüssigkeitslösung suspendiert sein und mit einem sichtbaren Farbstoff oder einem fluoreszierenden Farbstoff gefärbt sein, der unter ultraviolettem (schwarzem) Licht fluoresziert.
Sowohl Wechselstrom (AC) als auch Gleichstrom (DC) können verwendet werden, um ein Magnetfeld zu induzieren. Das durch AC erzeugte Magnetfeld ist aufgrund des „Skin-Effekts“ an der Oberfläche des Prüfobjekts am stärksten. AC bietet auch größere Teilchenbeweglichkeit auf der Teiloberfläche, sodass sie sich frei bewegen können, um Bereiche des Flussaustritts zu lokalisieren, auch wenn die Teiloberfläche unregelmäßig ist. DC induziert Magnetfelder mit größerer Eindringtiefe und kann zur Detektion von nahe der Oberfläche liegenden Diskontinuitäten verwendet werden.
Die meisten Feldeinsätze werden mit einem Joch (Abb. 3) durchgeführt. Eine elektrische Spule ist um einen zentralen Kern gewickelt, und wenn Strom angelegt wird, wird ein Magnetfeld erzeugt, das sich vom Kern durch die gelenkigen Schenkel in das Teil erstreckt. Dies wird als Längsmagnetisierung bezeichnet, da die Flusslinien von einem Schenkel zum anderen verlaufen. Wenn die Schenkel auf ein ferromagnetisches Teil gelegt und das Joch erregt wird, wird ein Magnetfeld in das Teil eingeführt. Da die Flusslinien von einem Schenkel zum anderen verlaufen, können Diskontinuitäten gefunden werden, die senkrecht zu einer zwischen den Schenkeln gezogenen Linie orientiert sind. Um sicherzustellen, dass keine Anzeigen übersehen werden, wird das Joch einmal in der gezeigten Position und dann erneut mit um 90 Grad gedrehtem Joch verwendet. Da der gesamte elektrische Strom im Joch enthalten ist und nur das Magnetfeld in das Teil eindringt, ist diese Art der Anwendung auch als indirekte Induktion bekannt.
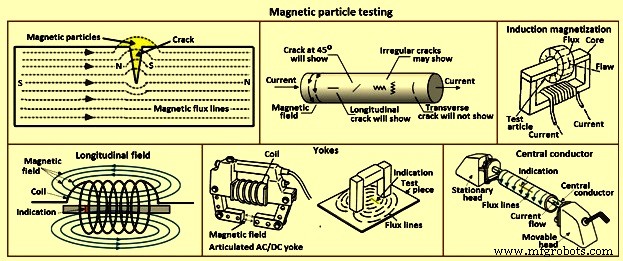
Sondengeräte (Poke units) verwenden direkte Induktion, bei der der Strom durch das Teil fließt und ein kreisförmiges Magnetfeld um die Sonden erzeugt wird, wie in Abb. 3 dargestellt. Da das Magnetfeld zwischen den Sonden senkrecht zu einer zwischen den Sonden gezogenen Linie verläuft, können Anzeigen gefunden werden, die parallel zu einer zwischen den Sonden gezogenen Linie orientiert sind. Wie beim Joch werden zwei Inspektionen durchgeführt, die zweite mit um 90 Grad zu der ersten Anwendung gedrehten Sonden.
Elektrische Spulen werden verwendet, um ein Längsmagnetfeld zu erzeugen. Wenn sie erregt werden, erzeugt der Strom ein Magnetfeld um die Drähte der Spule, sodass die resultierenden Flusslinien durch die Spule orientiert sind. Aufgrund des Längsfeldes sind Anzeigen in Teilen, die in eine Spule gelegt werden, quer zum Längsfeld orientiert.
Die meisten horizontalen Nassbettmaschinen (Tischgeräte) haben sowohl eine Spule als auch einen Satz Polschuhe, durch die elektrischer Strom geleitet werden kann, um ein Magnetfeld zu erzeugen. Diese Maschinen verwenden fluoreszierendes Magnetpulver in einer Flüssigkeitslösung, daher der Name „Nassbett“. Bei der Prüfung eines Teils zwischen den Polschuhen wird das Teil zwischen die Polschuhe gelegt, der bewegliche Polschuh wird so weit angehoben, dass das zu prüfende Teil fest zwischen den Polschuhen gehalten wird, das Teil wird mit der Badlösung, die das Magnetpulver enthält, benetzt, und der Strom wird angelegt, während die Teilchen über das Teil fließen. Da der Stromfluss von Polschuh zu Polschuh verläuft und das Magnetfeld um 90 Grad zum Strom orientiert ist, sind Anzeigen sichtbar, die parallel zu einer Linie zwischen den Polschuhen orientiert sind. Diese Art der Inspektion wird normalerweise als „Polschuss“ bezeichnet.
Bei der Prüfung hohler Teile wie Rohre, Schläuche und Formstücke kann ein leitfähiger Rundstab zwischen den Polschuhen mit dem darauf aufgehängten Teil (dem Zentralleiter) platziert werden, wie in Abb. 3 gezeigt. Das Teil wird dann mit der Badlösung benetzt und der Strom angelegt, der durch den Zentralleiter statt durch das Teil fließt. Der Innendurchmesser und Außendurchmesser des Teils können dann inspiziert werden. Wie beim Polschuss ist das Magnetfeld senkrecht zum Stromfluss und wickelt sich um das Prüfstück, sodass Anzeigen, die axial entlang der Länge des Teils verlaufen, mit dieser Technik gefunden werden können.
Die Vorteile der Magnetpulverprüfung sind: (i) wirtschaftlich, (ii) Unterstützung der Sichtprüfung, (iii) kann als festes oder tragbares Gerät ausgeführt sein, (iv) liefert sofortige wiederholbare Ergebnisse, (v) effektives Prüfverfahren, und (vi) Kontrast- oder fluoreszierende Verbrauchsmaterialien. Die Einschränkungen der Magnetpulverprüfung sind: (i) zu prüfende Teile müssen ferromagnetisch sein, (ii) hohe Ströme werden benötigt, (iii) kann nur oberflächennahe und leicht unter der Oberfläche liegende Fehler detektieren, (iv) Teile müssen entmagnetisiert werden, (v) Teile müssen sauber und relativ glatt sein, (vi) Geräte können sperrig und schwer sein, (vii) Stromversorgung wird normalerweise benötigt, (viii) Beschichtungen können Anzeigen maskieren, und (ix) Material- oder Teilepermeabilität kann die Ergebnisse beeinflussen.
Wirbelstromprüfung
Wirbelströme werden durch einen Prozess namens elektromagnetische Induktion erzeugt. Wenn Wechselstrom an einen Leiter wie Kupferdraht angelegt wird, entwickelt sich ein Magnetfeld in und um den Leiter. Dieses Magnetfeld expandiert, wenn der Wechselstrom auf Maximum ansteigt, und kollabiert, wenn der Strom auf Null sinkt. Wenn ein weiterer elektrischer Leiter in die Nähe dieses sich ändernden Magnetfeldes gebracht wird, wird in diesem zweiten Leiter ein Strom induziert. Diese Ströme werden von der Materialbeschaffenheit beeinflusst, wie Hohlräumen, Rissen, Änderungen der Korngröße sowie dem physikalischen Abstand zwischen Spule und Material. Diese Ströme bilden eine Impedanz an einer zweiten Spule, die als Sensor verwendet wird. In der Praxis wird eine Sonde auf die Oberfläche des zu prüfenden Teils platziert, und elektronische Ausrüstung überwacht den Wirbelstrom im Werkstück durch dieselbe Sonde. Der Sensorkreis ist Teil der Sendespule.
Die Hauptanwendungen der Wirbelstromtechnik sind die Detektion von oberflächennahen und unter der Oberfläche liegenden Fehlern. Die Technik ist empfindlich gegenüber der Materialleitfähigkeit, Permeabilität und den Abmessungen des Produkts. Wirbelströme können in jedem elektrisch leitenden Material erzeugt werden, das einem wechselnden Magnetfeld ausgesetzt ist (typischerweise 10 Hz bis 10 MHz). Das wechselnde Magnetfeld wird normalerweise durch Durchleiten eines Wechselstroms durch eine Spule erzeugt. Die Spule kann viele Formen haben und zwischen 10 und 500 Windungen Draht haben. Die Größe der im Produkt erzeugten Wirbelströme hängt von der Leitfähigkeit, Permeabilität und der Aufbausgeometrie ab. Jede Änderung im Material oder in der Geometrie kann von der Erregerspule als Änderung der Spulenimpedanz detektiert werden.
Die einfachste Spule besteht aus einem Ferritstab mit mehreren Drahtwindungen an einem Ende, der nahe an die Oberfläche des zu testenden Produkts positioniert wird. Wenn beispielsweise ein Riss in der Produktaußeroberfläche auftritt, bewegen sich die Wirbelströme weiter um den Riss herum, und dies wird durch die Impedanzänderung detektiert (Abb. 4). Spulen können auch paarweise verwendet werden, allgemein als angetriebenes Paar bezeichnet, und diese Anordnung kann mit differentiell geschalteten Spulen verwendet werden. Auf diese Weise können „Lift-off“-Signale (Abstand der Sonde zur Oberfläche) verstärkt werden. Spulen können auch in einer Transformator-Konfiguration verwendet werden, bei der eine Spulenwicklung Primärwicklung und eine (oder zwei) Spulenwicklungen als Sekundärwicklungen dienen.
Die detektierten Wirbelstromsignale enthalten Amplituden- und Phaseninformationen, die auf CRT-Bildschirmen (Kathodenstrahlröhren) angezeigt werden können, normalerweise nicht-digitale Anzeigen. Signale können als tatsächliche, d. h. absolute Signale angezeigt werden, oder mit geeigneter Elektronik nur eine Signaländerung. Die besten Ergebnisse werden dort erzielt, wo nur ein Produktparameter ändert, z. B. das Vorhandensein eines Risses. In der Praxis werden Änderungen in Wirbelstromsignalen durch Unterschiede in Zusammensetzung, Härte, Textur, Form, Leitfähigkeit, Permeabilität und Geometrie verursacht. In einigen Fällen können die Effekte des Risses durch Änderungen in anderen Parametern verdeckt werden und zu unnötiger Ausschuss führen. Allerdings können Spulen für Konfiguration, Größe und Prüfrequenz ausgewählt werden, um die Detektion von Rissen, Leitfähigkeit, Metallverlust usw. nach Bedarf zu verbessern.
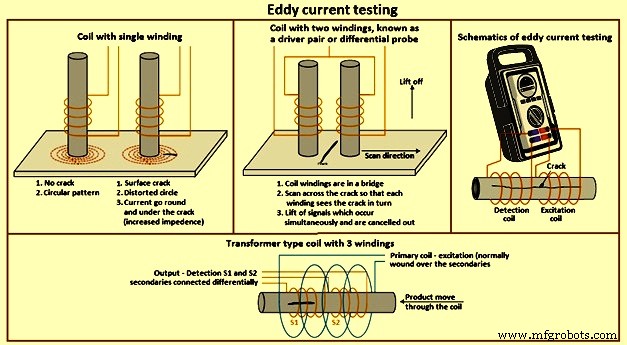
Die Tiefe, in die Wirbelströme in ein Material eindringen, kann durch Anpassung der Prüfrequenz geändert werden: Je höher die Frequenz, desto geringer die Eindringtiefe. Allerdings ist die Empfindlichkeit für kleine Fehler umso geringer, je niedriger die Frequenz. Größere Spulen sind weniger empfindlich gegenüber Oberflächenrauheit und umgekehrt. Die neuesten elektronischen Geräte können einen breiten Bereich von Spulenkonfigurationen in absoluten oder differentiellen Modi und bei einem breiten Frequenzbereich betreiben. Für die Oberflächenprüfung auf Risse an einfachen oder komplex geformten Komponenten werden normalerweise Spulen mit einem einzelnen ferritkernbewehrten Wicklung verwendet. Die Sonde wird auf das Bauteil platziert und durch die Steuerelemente der elektronischen Einheit „abgeglichen“. Während die Sonde über die Oberfläche des Bauteils gescannt wird, können Risse detektiert werden.
Wenn Oberflächen automatisch gescannt werden sollen, sind einzelne Spulenwicklungen nur geeignet, wenn der Lift-off-Abstand genau eingehalten wird. Normalerweise werden differentielle Spulenkonfigurationen mit höheren Scan-Geschwindigkeiten verwendet, bei denen Lift-off-Effekte, Vibrationseffekte usw. elektronisch kompensiert werden können. Rohre, Stäbe und Drähte können mit einer umschließenden Spule inspiziert werden, die normalerweise eine Spulenkonfiguration mit einer Primär- und zwei differentiell geschalteten Sekundärwicklungen hat.
Die meisten Wirbelstrom-Elektronikgeräte verfügen über eine Phasenanzeige, die dem Bediener die Fähigkeit gibt, Fehlerzustände zu identifizieren. In vielen Fällen können Signale von Rissen, Lift-off und anderen Parametern klar identifiziert werden. Geräte sind auch verfügbar, die ein Produkt gleichzeitig bei zwei oder mehr unterschiedlichen Prüfrequenzen inspizieren können. Diese Geräte erlauben die elektronische Kompensation spezifischer unerwünschter Effekte, um eine verbesserte Fehlerdetektion zu erreichen.
Der Wirbelstromtest ist rein elektrisch. Die Spuleneinheiten müssen die Produktaußeroberfläche nicht berühren, sodass die Technik leicht automatisiert werden kann. Die meisten automatisierten Systeme sind für Komponenten einfacher Geometrie, wo die mechanische Handhabung vereinfacht ist.
Die Vorteile der Wirbelstromprüfung sind: (i) geeignet für die Bestimmung einer Vielzahl von Zuständen leitender Materialien, wie Fehlerdetektion, Zusammensetzung, Härte, Leitfähigkeit, Permeabilität usw. in einer Vielzahl von Konstruktionsmetallen, (ii) Informationen können häufig in einfachen Begriffen als Go/No-Go bereitgestellt werden, mit Phasenanzeige-Elektronikgeräten können weitaus mehr Produktinformationen erzielt werden, (iii) extrem kompakte und tragbare Geräte sind verfügbar, (iv) keine Verbrauchsmaterialien (außer Sonden, die manchmal repariert werden können), (v) Flexibilität bei der Auswahl von Sonden und Prüfrequenzen für verschiedene Anwendungen, und (vi) geeignet für totale Automatisierung. Die Nachteile der Wirbelstromprüfung sind: (i) der breite Parameterbereich, der die Wirbelstromantworten beeinflusst, bedeutet, dass das Signal einer gewünschten Materialcharakteristik, z. B. eines Risses, durch einen unerwünschten Parameter, z. B. einer Härteänderung, maskiert werden kann, daher sind in einigen Anwendungen sorgfältige Auswahl von Sonde und Elektronik erforderlich, und (ii) Prüfungen sind normalerweise auf leitende Materialien beschränkt.
Röntgenprüfung
Die Röntgenprüfung wird zur Detektion interner Fehler in vielen verschiedenen Materialien und Konfigurationen verwendet. Röntgenstrahlen, elektrisch erzeugt, und Gammastrahlen, die von radioaktiven Isotopen emittiert werden, sind durchdringende Strahlung, die vom Material, durch das sie hindurchgeht, differentiell absorbiert wird. Je größer die Dicke, desto größer die Absorption. Zudem ist die Absorption umso größer, je dichter das Material ist. Röntgen- und Gammastrahlen haben auch die Eigenschaft, wie Licht, Silberhalogenidkristalle in einem fotografischen Film proportional zur Intensität der den Film erreichenden Strahlung in metallisches Silber umzuwandeln und so ein latentes Bild zu bilden. Dieses kann ähnlich wie normaler fotografischer Film entwickelt und fixiert werden (Abb. 5).
Material mit inneren Hohlräumen wird geprüft, indem der Gegenstand zwischen Strahlungsquelle und Film platziert wird. Die Hohlräume zeigen sich als verdunkelte Bereiche, wo mehr Strahlung den Film erreicht hat, auf hellem Hintergrund. Die Prinzipien sind für Röntgen- und Gammastrahlung identisch.
Bei der Röntgenradiographie wird die Eindringkraft durch die an die Röntgenröhre angelegte Spannung in Volt bestimmt. Bei Stahl sind es etwa 1.000 Volt pro Zoll Dicke. Bei der Gammastrahlung bestimmt das Isotop die Eindringkraft und ist bei jedem Isotop unveränderlich. So wird Iridium-192 für 15 mm bis 25 mm dicken Stahl verwendet, und Cäsium-134 für 20 mm bis 265 mm dicken Stahl. Bei der Röntgenradiographie wird die Intensität und damit die Belichtungszeit durch den Strom der Kathode in der Röhre gesteuert. Die Belichtungszeit wird normalerweise in Milliampere-Minuten ausgedrückt. Bei Gammastrahlen wird die Strahlungsintensität bei der Lieferung des Isotops festgelegt. Die Intensität der Strahlung von Isotopen wird in Becquerel gemessen und nimmt über die Zeit ab. Die Zeit, um auf die Hälfte der Curie-Menge abzufallen, ist die Halbwertszeit und charakteristisch für jedes Isotop. Zum Beispiel beträgt die Halbwertszeit von Iridium-192 74 Tage, und die von Cäsium-134 2,1 Jahre.
Der Belichtungsfaktor ist das Produkt aus der Anzahl der Curie und der Zeit, normalerweise in Curie-Stunden ausgedrückt. Die Belichtungszeit muss erhöht werden, während das Isotop zerfällt. Wenn die Belichtungsperiode unwirtschaftlich wird, muss das Isotop erneuert werden. Da das Isotop kontinuierlich Strahlung emittiert, muss es in einem Behälter aus abgereichertem Uran oder ähnlichem dichtem Abschirmmaterial aufbewahrt werden, solange es nicht zur Belichtung verwendet wird, zum Schutz von Umwelt und Personal.
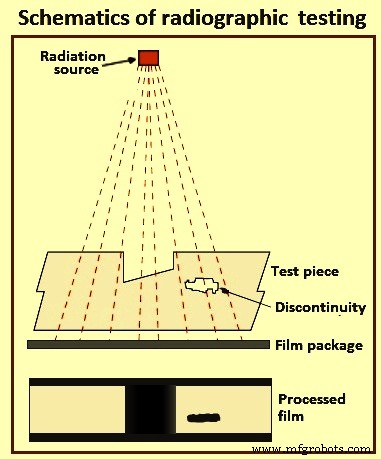
Um ein Röntgen- oder Gammastrahl-Röntgenbild zu erzeugen, wird das Filmpaket (in einer lichtdichten Kassette eingeschlossen und bestehend aus Film und Verstärkungsschirmen, letztere zur Reduzierung der Belichtungszeit erforderlich) nahe an die Oberfläche des Gegenstands gelegt. Die Strahlungsquelle wird auf der gegenüberliegenden Seite des Gegenstands in einiger Entfernung positioniert, sodass die Strahlung durch den Gegenstand hindurch auf den Film trifft. Nach der Belichtungszeit wird der Film entfernt, entwickelt, getrocknet und dann durch Durchlicht auf einem speziellen Betrachter betrachtet. Verschiedene radiographische und fotografische Zubehörteile sind notwendig, einschließlich Strahlungsmessgeräte, Filmmarker, Bildqualitätsanzeiger, Dunkelkammerausrüstung usw. Was letztere betrifft, gibt es viele Grade der Raffinesse, einschließlich vollautomatischer Verarbeitungseinheiten. Diese Zubehörteile sind für sowohl Röntgen- als auch Gammastrahlensysteme gleich. Auch Verbrauchsmaterialien wie Röntgenfilm und Entwicklungschemikalien werden benötigt.
Jüngste Entwicklungen in der Radiographie erlauben „Echtzeit“-Diagnose. Solche Techniken wie Computertomographie liefern viele wichtige Informationen, obwohl diese Methoden nur für Untersuchungszwecke geeignet sein können und nicht allgemein in der Produktionsqualitätssicherung eingesetzt werden.
Industrieradiographie beinhaltet die Bestrahlung eines Prüfobjekts mit durchdringender Strahlung, sodass die Strahlung durch das zu inspizierende Objekt hindurchgeht und ein Aufzeichnungsmedium auf der gegenüberliegenden Seite platziert wird. Für dünnere oder weniger dichte Materialien wie Aluminium werden elektrisch erzeugte Röntgenstrahlen normalerweise verwendet, und für dickere oder dichtere Materialien wird generell Gammastrahlung verwendet. Gammastrahlung wird von zerfallenden radioaktiven Materialien abgegeben, wobei die zwei am häufigsten verwendeten Gammastrahlungsquellen Iridium-192 (Ir-192) und Cobalt-60 (Co-60) sind. Ir-192 wird normalerweise für Stahl bis 15 mm bis 25 mm verwendet, abhängig von der Curie-Stärke der Quelle, und Co-60 normalerweise für dickere Materialien aufgrund seiner größeren Eindringfähigkeit. Die Aufzeichnungsmedien können industrieller Röntgenfilm oder einer von mehreren Typen digitaler Strahlungsdetektoren sein. Bei beiden wird die durch das Prüfobjekt hindurchgehende Strahlung das Medium belichten, was den Endeffekt hat, dass Bereiche, wo mehr Strahlung durch das Teil hindurchgegangen ist, dunkler sind und Bereiche, wo weniger Strahlung eingedrungen ist, heller sind. Wenn sich ein Hohlraum oder Fehler im Teil befindet, geht mehr Strahlung hindurch, was ein dunkleres Bild auf dem Film oder Detektor verursacht.
Filmradiographie verwendet einen Film, der aus einem dünnen transparenten Kunststoff besteht, der auf einer oder beiden Seiten mit einer feinen Schicht Silberbromid beschichtet ist. Wenn sie Strahlung ausgesetzt sind, durchlaufen diese Kristalle eine Reaktion, die es ihnen erlaubt, beim Entwickeln in schwarzes metallisches Silber umgewandelt zu werden. Dieses Silber wird dann während des Entwicklungsprozesses auf dem Kunststoff „fixiert“ und wird beim Trocknen zu einem fertigen Röntgenfilm. Damit ein Film verwendbar ist, muss der Interessensbereich auf dem Film innerhalb eines bestimmten Dichtebereichs (Dunkelheit) liegen und ausreichend Kontrast und Empfindlichkeit zeigen, damit Diskontinuitäten von Interesse gesehen werden können. Diese Aspekte sind eine Funktion der Strahlungsstärke, der Entfernung der Quelle vom Film und der Dicke des zu prüfenden Teils. Wenn einer dieser Parameter nicht erfüllt ist, muss eine weitere Belichtung für diesen Bereich des Teils gemacht werden.
Computerradiographie ist eine Übergangstechnologie zwischen Film und direkter digitaler Radiographie. Diese Technik verwendet eine wiederverwendbare, flexible, photostimulierbare Phosphorplatte, die in eine Kassette geladen und ähnlich wie traditionelle Filmradiographie belichtet wird. Die Kassette wird dann in einen Laserleser gelegt, wo sie gescannt und in ein digitales Bild übersetzt wird, was ein bis fünf Minuten dauert. Das Bild kann dann auf einen Computer oder andere elektronische Medien zur Interpretation und Speicherung hochgeladen werden. Computertomographie verwendet einen Computer, um ein Bild einer Querschnittsebene eines Objekts zu rekonstruieren, im Gegensatz zu einem konventionellen Röntgenbild. Das Computertomographie-Bild wird aus mehreren Ansichten entwickelt, die aus verschiedenen Blickwinkeln aufgenommen und mit einem Computer rekonstruiert werden. Bei traditioneller Radiographie kann die Position interner Diskontinuitäten nicht genau bestimmt werden, ohne Belichtungen aus mehreren Winkeln zur Triangulation zu machen. Mit Computertomographie trianguliert der Computer jeden Punkt in der Ebene, wie er aus vielen verschiedenen Richtungen betrachtet wird.
Digitale Radiographie digitalisiert die durch ein Objekt hindurchgehende Strahlung direkt in ein Bild, das auf einem Computermonitor angezeigt werden kann. Die drei Haupttechnologien, die in der direkten digitalen Bildgebung verwendet werden, sind amorphes Silizium, ladungsgekoppelte Bauelemente (CCD) und komplementäre Metalloxid-Halbleiter (CMOS). Diese Bilder sind in Sekunden zur Betrachtung und Analyse verfügbar, im Vergleich zur Zeit, die für das Scannen von Computerradiographie-Bildern benötigt wird. Die erhöhte Verarbeitungsgeschwindigkeit ist das Ergebnis der einzigartigen Konstruktion der Pixel; eine Anordnung, die auch eine überlegene Auflösung ermöglicht als bei Computerradiographie und den meisten Filmanwendungen.
Die Vorteile der Röntgenprüfung umfassen: (i) nützlich für eine Vielzahl von Materialien, (ii) kann zur Überprüfung interner Fehlstrukturen, Fehlmontage oder Fehlausrichtung verwendet werden, (iii) liefert dauerhafte Aufzeichnung, und (iv) Geräte zur Überprüfung der Röntgenbildqualität sind verfügbar. Einige Einschränkungen dieser Methode sind: (i) Zugang zu beiden Seiten des Objekts erforderlich, (ii) kann plannare Fehler nicht leicht detektieren, (iii) der inspizierbare Dickenbereich ist begrenzt, (iv) die Inspektionempfindlichkeit nimmt mit der Dicke des Prüfobjekts ab, (v) beträchtliches Geschick wird für die Interpretation der Röntgenbilder benötigt, (vi) die Tiefe des Fehlers wird nicht direkt angezeigt, und (vii) Röntgen- und Gammastrahlen sind gesundheitsschädlich für den Menschen.
Ultraschallprüfung
Die Ultraschalltechnik wird zur Detektion interner und oberflächennaher Fehler (insbesondere entfernter Oberflächen) in schallleitenden Materialien verwendet. Das Prinzip ähnelt in gewisser Weise dem Echolot. Ein kurzer Ultraschallimpuls wird durch eine elektrische Ladung an einen piezoelektrischen Kristall erzeugt, der für einen sehr kurzen Zeitraum mit einer Frequenz schwingt, die mit der Dicke des Kristalls zusammenhängt. Bei der Fehlersuche liegt diese Frequenz normalerweise im Bereich von einer bis sechs Millionen Schwingungen pro Sekunde (1 MHz bis 6 MHz). Schwingungen oder Schallwellen bei dieser Frequenz haben die Fähigkeit, eine beträchtliche Distanz in homogenen elastischen Materialien, wie vielen Metallen, mit geringer Dämpfung zurückzulegen. Die Ausbreitungsgeschwindigkeit dieser Wellen hängt vom Elastizitätsmodul des Materials ab und ist charakteristisch für das Material. Zum Beispiel beträgt die Geschwindigkeit in Stahl 5.900 m/s und in Wasser 1.400 m/s.
Ultraschallenergie wird in Luft erheblich reduziert, und ein Strahl, der sich durch einen Festkörper ausbreitet, reflektiert an einer Grenzfläche (z. B. einem Fehler, einem beabsichtigten Loch oder der Rückwand) zwischen diesem Material und Luft einen beträchtlichen Teil der Energie in Richtung des Einfallswinkels zurück. Für die Kontaktprüfung ist der schwingende Kristall in eine handgehaltene Sonde eingebaut, die auf die Oberfläche des zu prüfenden Materials aufgebracht wird. Um die Energieübertragung über den kleinen Luftspalt zwischen Kristall und Prüfstück zu erleichtern, wird eine Flüssigkeitsschicht (als „Kopplungsmittel“ bezeichnet), meist Öl, Wasser oder Fett, auf die Oberfläche aufgebracht. Der Kristall schwingt nicht kontinuierlich, sondern in kurzen Impulsen, zwischen denen er ruht.
Piezoelektrische Materialien wandeln nicht nur elektrische Impulse in mechanische Schwingungen um, sondern transduzieren auch mechanische Schwingungen in elektrische Impulse. Daher gibt es nicht nur einen Erzeuger von Schallwellen, sondern auch einen Detektor für zurückkehrende Impulse. Der Kristall befindet sich in einem Zustand, um zurückkehrende Impulse zu detektieren, wenn er ruht. Der Impuls benötigt eine endliche Zeit, um durch das Material zur Grenzfläche zu gelangen und zum Sensor zurückreflektiert zu werden.
Die Standardmethode zur Darstellung von Informationen in der Ultraschallprüfung erfolgt mittels einer Kathodenstrahlröhre, bei der die horizontale Bewegung des Punkts von links nach rechts die verstrichene Zeit darstellt. Das Prinzip unterscheidet sich nicht wesentlich bei digitalisierten Geräten mit LCD-Flachbildschirm (Flüssigkristallanzeige). Die Geschwindigkeit, mit der sich der Punkt bewegt, ist so, dass er das Aussehen einer horizontalen Linie auf dem Bildschirm erzeugt. Das System ist elektronisch synchronisiert, sodass im Moment, in dem die Sonde ihren elektrischen Impuls erhält, der Punkt beginnt, den Bildschirm zu durchlaufen. Eine nach oben gerichtete Ablenkung (Peak) der Linie auf dem Bildschirm ist eine Anzeige dieses Ereignisses. Dieser Peak wird normalerweise als Anfangsimpuls bezeichnet.
Solange die Basislinie perfekt waagerecht ist, ruht der Kristall. Jede Spitze rechts vom Anfangsimpuls zeigt an, dass der Kristall einen eingehenden Impuls empfangen hat, der von einer oder mehreren Grenzflächen im Material reflektiert wurde. Da sich der Punkt mit sehr gleichmäßiger Geschwindigkeit über das Röhrengesicht bewegt und der Ultraschallimpuls sich mit sehr gleichmäßiger Geschwindigkeit durch das Material ausbreitet, ist es möglich, die horizontale Linie auf dem Bildschirm in absolute Maße zu kalibrieren. Die Verwendung eines Kalibrierblocks, der eine Reflexion von der Rückwand in bekannter Entfernung vom Kristall erzeugt, zusammen mit variablen Steuerelementen am Fehlersuchgerät, ermöglicht die Kalibrierung des Bildschirms in Entfernungseinheiten und damit die Bestimmung der Ursprünge der von einem Prüfstück zurückgegebenen Impulse.
Es ist somit möglich, nicht nur einen Fehler zwischen der Oberfläche und der Rückwand zu entdecken, sondern auch seine Tiefe unter der Oberfläche zu messen. Es ist wichtig, dass die Ausrüstung ordnungsgemäß kalibriert ist, und da sie nicht in der Lage ist, zwischen beabsichtigten Grenzen des zu prüfenden Objekts und ungewollten Diskontinuitäten zu unterscheiden, muss der Bediener die Herkunft jedes Peaks identifizieren. Weiterhin, da die Impulse einen Strahl bilden, ist es auch möglich, die Planposition eines Fehlers zu bestimmen. Die Höhe des Peaks (Echos) ist grob proportional zur Fläche des Reflektors, obwohl es auf allen Geräten eine Steuerung gibt, die die Größe einer Anzeige verringern oder erhöhen kann – variable Empfindlichkeit tatsächlich. Nicht nur wird ein Teil des Strahls an einer Material/Luft-Grenzfläche reflektiert, sondern auch an jeder Stelle, wo eine Geschwindigkeitsänderung vorliegt, z. B. an einer Stahl/Schlacke-Grenzfläche in einer Schweißnaht.
Das Anprüfen aller Seiten eines Prüfstücks entdeckt nicht nur den dreidimensionalen Fehler und misst seine Tiefe, sondern kann auch seine Größe bestimmen. Zweidimensionale (planare) Fehler können ebenfalls gefunden werden, aber im Gegensatz zur Radiographie ist es am besten, dass der einfallende Strahl so nahe wie möglich im rechten Winkel zur Ebene auf den Fehler trifft. Um dies zu erreichen, führen einige Sonden den Strahl unter einem Winkel zur Oberfläche ein. Auf diese Weise werden Längsfehler in Rohren (Innen- oder Außenseite) detektiert.
Die Interpretation der Anzeigen auf dem Bildschirm erfordert ein gewisses Maß an Geschick, insbesondere bei der Prüfung mit handgehaltenen Sonden. Die Technik ist jedoch hervorragend für die automatische Prüfung regelmäßiger Formen mittels eines Monitors geeignet – ein elektronisches Gerät, das in die Haupteinrichtung passt, um ein elektrisches Signal zu liefern, wenn ein Echo an einer bestimmten Position auf der Spur auftritt. Der Auslösepegel dieses Signals ist variabel und kann so eingestellt werden, dass er eine Vielzahl von mechanischen Toren und Fehlwarnhinweisen betätigt. Darüber hinaus ermöglichen Verbesserungen in der Computertechnologie die Anzeige und Ausgabe von Prüfdaten und -ergebnissen in einer Vielzahl von Formaten.
Moderne Ultraschallfehlersuchgeräte sind vollwertige Festkörpergeräte und können batteriebetrieben sein und sind robust gebaut, um Baustellenbedingungen standzuhalten. Da die Schallgeschwindigkeit in jedem Material charakteristisch für dieses Material ist, folgt daraus, dass einige Materialien durch Bestimmung der Geschwindigkeit identifiziert werden können. Dies kann beispielsweise bei Kugelgraphitgusseisen angewendet werden, um den Prozentsatz der Graphitknolligkeit zu bestimmen.
Wenn die Geschwindigkeit konstant ist, wie bei einer breiten Palette von Stählen, ist die Zeit, die der Impuls benötigt, um durch das Material zu laufen, proportional zu seiner Dicke. Daher ist es mit einem ordnungsgemäß kalibrierten Gerät möglich, die Dicke von einer Seite mit Genauigkeit im Hundertstel-Millimeter-Bereich zu messen. Diese Technik ist jetzt sehr gebräuchlich. Eine Weiterentwicklung des Standardfehlersuchgeräts ist das digitale Wanddickenmessgerät. Dieses arbeitet nach ähnlichen Prinzipien, gibt aber eine Anzeige in LED (Leuchtdiode) oder LCD-Ziffern der Dicke in absoluten Millimetern. Diese Geräte sind einfach zu bedienen, erfordern aber Umsicht in ihrer Anwendung.
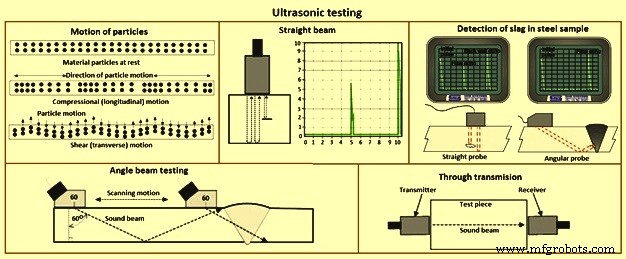
Die zwei am häufigsten verwendeten Schallwellentypen in industriellen Inspektionen sind die Druckwelle (Longitudinalwelle) und die Scherwelle (Transversalwelle) (Abb. 6). Druckwellen bewirken, dass die Atome in einem Teil hin und her parallel zur Schallrichtung schwingen, und Scherwellen bewirken, dass die Atome senkrecht (von Seite zu Seite) zur Schallrichtung schwingen. Scherwellen breiten sich mit etwa halber Geschwindigkeit der Longitudinalwellen aus. Schall wird in das Teil mittels eines Ultraschallwandlers (Sonde) eingeführt, der elektrische Impulse vom Ultraschallprüfgerät in Schallwellen umwandelt, dann zurückkehrenden Schall wieder in elektrische Impulse umwandelt, die als visuelle Darstellung auf einem digitalen oder LCD-Bildschirm angezeigt werden können. Wenn das Gerät ordnungsgemäß kalibriert ist, kann der Bediener die Entfernung vom Wandler zum Reflektor bestimmen, und in vielen Fällen kann ein erfahrener Bediener die Art der Diskontinuität bestimmen, die den Reflektor verursacht hat. Da Ultraschall nicht durch Luft läuft (die Atome in Luftmolekülen sind zu weit auseinander, um Ultraschall zu übertragen), wird eine Flüssigkeit oder ein Gel, „Kopplungsmittel“ genannt, zwischen der Wandlerfläche und der Teileoberfläche verwendet, um den Schall in das Teil zu übertragen.
Die Gerade-Strahl-Prüfung verwendet Longitudinalwellen zur Befragung des Prüfstücks wie rechts dargestellt. Wenn der Schall auf einen internen Reflektor trifft, reflektiert der Schall von diesem Reflektor schneller zum Wandler zurück als der Schall, der von der Rückwand des Teils zurückkommt, aufgrund der kürzeren Distanz zum Wandler. Dies ergibt eine Bildschirmanzeige. Digitale Dickenmessgeräte verwenden denselben Prozess, aber die Ausgabe wird als digitaler numerischer Wert angezeigt statt als Bildschirmpräsentation.
Die Winkelstrahlprüfung verwendet denselben Wandler-Typ, aber er ist auf einem angewinkelten Keil (auch Sonde genannt) montiert, der darauf ausgelegt ist, den Schallstrahl in einem bekannten Winkel in das Teil einzuleiten. Die am häufigsten verwendeten Prüfwinkel sind 45°, 60° und 70°, wobei der Winkel von einer durch die Dicke des Teils gezogenen Linie aus berechnet wird (nicht von der Teileoberfläche). Ein 60°-Winkel ist in Abb. 6 dargestellt. Wenn die Frequenz und der Keilwinkel nicht durch den geltenden Code oder die Spezifikation vorgegeben sind, liegt es am Bediener, eine Kombination auszuwählen, die das zu prüfende Teil angemessen inspiziert. Bei Winkelstrahlprüfungen wird die Wandler-Keil-Kombination (auch als Sonde bezeichnet) hin und her zum Schweißnaht bewegt, sodass der Schallstrahl das gesamte Volumen der Schweißnaht durchläuft. Wie bei Gerade-Strahl-Prüfungen senden Reflektoren, die mehr oder weniger senkrecht zum Schallstrahl ausgerichtet sind, Schall zum Wandler zurück und werden auf dem Bildschirm angezeigt.
Die Immersion-Prüfung ist eine Technik, bei der das Teil in ein Wasserbecken getaucht wird, wobei das Wasser als Kopplungsmedium dient, um den Schallstrahl zwischen Wandler und Teil reisen zu lassen. Das Ultraschallprüfgerät ist auf einer beweglichen Plattform (einer Brücke) an der Seite des Beckens montiert, sodass es die Länge des Beckens entlangfahren kann. Der Wandler ist an der Unterseite eines wasserdichten Rohrs schwenkbar montiert, das angehoben, abgesenkt und quer über das Becken bewegt werden kann. Die Brücken- und Rohrbewegung erlaubt es, den Wandler auf den X-, Y- und Z-Achsen zu bewegen. Alle Bewegungsrichtungen sind getriebegetrieben, sodass der Wandler in präzisen Schritten in alle Richtungen bewegt werden kann, und der Schwenk erlaubt es, den Wandler so auszurichten, dass der Schallstrahl in dem erforderlichen Winkel in das Teil eintritt. Runde Prüfstücke werden häufig auf angetriebenen Rollen montiert, sodass das Teil rotiert, während der Wandler seine Länge entlangfährt, was die Prüfung des gesamten Umfangs ermöglicht. Mehrere Wandler können gleichzeitig verwendet werden, damit mehrere Scans durchgeführt werden können.
Durchstrahlungsprüfungen werden mit zwei Wandler durchgeführt, einer auf jeder Seite des Teils (Abb. 6). Der sendende Wandler sendet Schall durch das Teil, und der empfangende Wandler empfängt den Schall. Reflektoren im Teil verursachen eine Verringerung der Schallmenge, die den Empfänger erreicht, sodass die Bildschirmpräsentation ein Signal mit geringerer Amplitude (Bildschirmhöhe) zeigt.
Phased-Array-Prüfungen werden mit einer Sonde durchgeführt, die mehrere Elemente hat, die einzeln aktiviert werden können. Durch Variation des Zeitpunkts, zu dem jedes Element aktiviert wird, kann der resultierende Schallstrahl gesteuert werden, und die resultierenden Daten können kombiniert werden, um ein visuelles Bild zu bilden, das einen Schnitt durch das zu prüfende Teil darstellt.
Time-of-Flight-Diffraction (TOFD) verwendet zwei Wandler, die auf gegenüberliegenden Seiten einer Schweißnaht positioniert sind, wobei die Wandler in einem festgelegten Abstand zueinander eingestellt sind. Ein Wandler sendet Schallwellen aus, und der andere fungiert als Empfänger. Im Gegensatz zu anderen Winkelstrahlprüfungen werden die Wandler nicht hin und her zur Schweißnaht bewegt, sondern fahren entlang der Länge der Schweißnaht, wobei die Wandler den gleichen Abstand zur Schweißnaht beibehalten. Zwei Schallwellen werden erzeugt: eine, die entlang der Teileoberfläche zwischen den Wandlern läuft, und die andere, die unter einem Winkel durch die Schweißnaht nach unten und dann zum Empfänger zurückläuft. Wenn ein Riss begegnet wird, wird ein Teil des Schalls von den Rissspitzen gebeugt, was eine schwache Schallwelle erzeugt, die von der Empfangseinheit aufgefangen werden kann. Durch Verstärkung und Verarbeitung dieser Signale durch einen Computer können Fehlergröße und -lage mit weitaus größerer Genauigkeit bestimmt werden als mit konventionellen Ultraschallprüfmethoden.
Die Vorteile der Ultraschallfehlersuche umfassen: (i) Dicken und Längen bis zu 10 Meter können geprüft werden, (ii) Position, Größe und Art des Fehlers können bestimmt werden, (iii) sofortige Prüfergebnisse, (iv) tragbar, (v) extrem empfindlich, falls erforderlich, (vi) vollautomatisierbar, (vii) Zugang nur von einer Seite notwendig, und (viii) keine Verbrauchsmaterialien nötig. Die Nachteile der Ultraschallfehlersuche umfassen: (i) keine dauerhafte Aufzeichnung verfügbar, es sei denn, eines der anspruchsvolleren Prüfergebnis- und Datenerfassungssysteme wird verwendet, (ii) der Bediener kann entscheiden, ob das Prüfstück fehlerhaft ist oder nicht, während der Test läuft, (iii) Anzeigen benötigen Interpretation, (iv) beträchtliches Geschick erforderlich.
Herstellungsprozess
- Expertenleitfaden zu JFET-Biasing-Techniken: Stabile, leistungsstarke Schaltungen erreichen
- Expertenleitfaden zu Biasing-Techniken für IGFETs
- Mark Carlos zum Vorsitzenden des ASTM E07 Komitees für Zerstörungsfreie Prüfung ernannt
- 6 bewährte Techniken, um Ihre Anlagenabläufe fehlerfrei zu machen
- Zerstörungsfreie Prüfung (ZfP/NDT): Methoden & Anwendungen im Überblick
- Fortschrittliche Wärmeableitungstechniken für zuverlässige PCB-Leistung
- PCB-Ausfälle verhindern: Leitfaden zum Ionischen Kontaminationstest
- Umfassender Leitfaden zu PCB-Testmethoden: Qualität & Zuverlässigkeit sichern
- Schmiedekunst meistern: 16 wesentliche Techniken für Anfänger bis Profis
- Zerstörungsfreie Prüfung von Gussteilen: Qualität und Zuverlässigkeit sichern