



Fortschrittliche Formregeltechnologien für Warmbreitbandstraßen
Die Form eines gewalzten Bandes wird durch sein transversales Querschnittsprofil (Wölbung) und seine Flachheit charakterisiert. Die Genauigkeit der Bandform ist ein entscheidender Qualitätsparameter für warmgewalztes Band und ein unverzichtbarer Faktor für die Marktkonkurrenzfähigkeit. Da die Bandform ein zentraler Qualitätsindikator ist, stellt die Formregeltechnologie die Kerntechnologie der Warmbandproduktion dar. Mehrere Faktoren beeinflussen die Form des gewalzten Bandes im Warmbreitbandwerk (HSM).
Ziele der Formregelung
Ein Hauptziel beim Walzen in der HSM ist das Erreichen der Zieldicke bei optimaler Qualität hinsichtlich Wölbung und Flachheit des Auslaufbandes. Während der Dickenreduzierung ist eine konstante Reduktion über die gesamte Bandbreite essenziell, um eine gleichmäßige Dehnung zwischen Bandmitte und Bandrand zu gewährleisten. Wird diese Bedingung nicht erfüllt, entstehen innere Spannungen, die Flachheitsfehler wie Mittelwellen oder Randwellen verursachen. Abbildung 1 veranschaulicht das Konzept idealer Flachheit und typischer Flachheitsfehler.
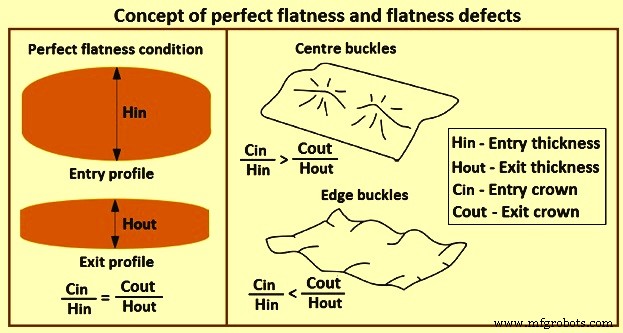
Abb. 1: Konzept idealer Flachheit und Flachheitsfehler
Mit steigenden Anforderungen an engere dimensionsliche Toleranzen ist die Aufrechterhaltung einer gleichmäßigen Bandwölbung und flachen Form während des Warmwalzens zu einer der anspruchsvollsten technischen Aufgaben in der HSM geworden. Die Formregeltechnologien, die die Formqualität beeinflussen, lassen sich in drei Kategorien einteilen: (i) Formregel-Stellglieder für Walzen, (ii) Formregelmodelle und (iii) Walzprozesssysteme. Die Entwicklung geht zudem in Richtung Integration. Im Folgenden werden die Formregel-Stellglieder für Walzen detailliert beschrieben.
Formregel-Stellglieder für Walzen
Während des Walzens in der HSM werden der Auslaufwölbung und die Flachheit des Bandes durch Faktoren wie das thermische Walzenprofil, die Walzkraft, der Walzenverschleiß und die Bandbreite beeinflusst. Diese Faktoren ändern sich während der Walzkampagne. Um sie zu kompensieren und Wölbung sowie Flachheit zu regeln, ist der Einbau von Stellgliedern erforderlich, die die Walzspaltform kontinuierlich verändern können. Die drei gängigsten Technologien sind: (i) Walzenbiegetechnologie, (ii) Walzenverschiebetechnologie und (iii) Continuous Variable Crown (CVC)-Technologie.
Walzenbiegetechnologie
Der verfügbare Profilregelbereich ohne sichtbare Flachheitsfehler (Mittelwelle, Randwelle) korreliert mit der Auslaufdicke des Bandes. Je dicker das Band, desto größer die Fähigkeit, das Profil ohne Flachheitsfehler zu verändern. Abbildung 2 zeigt ein typisches Diagramm der Begrenzung der Wölbungsänderung in Abhängigkeit von der Banddicke. Ein entscheidender Konstruktionsfaktor des Biegesystems ist der Wirkungsbereich des Biegestellglieds auf Wölbungs- und Flachheitsregelung. Bei dickem Material ist der Einfluss des Biegens auf das Wölbungsverhältnis begrenzt, bei dünnem Material sehr hoch.
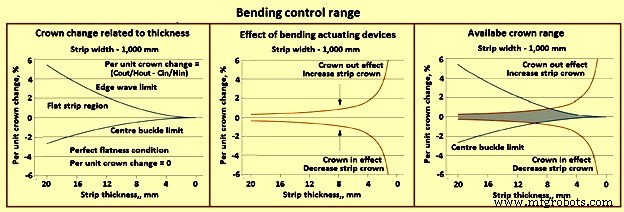
Abb. 2: Biege-Regelbereich
Der Biege-Regelbereich hängt von zwei Hauptfaktoren ab: (i) der Leistung des Wölbungsregel-Stellglieds an den Gerüsten und (ii) der Position entlang des Gerüsts, an der diese Stellglieder installiert sind. Zur Erhöhung der Wölbungs- und Flachheitsregelfähigkeit der HSM müssen die Stellglieder an der richtigen Position installiert werden, um ihre Effizienz zu optimieren.
Das Arbeitswalzenbiegen (WRB) ist aufgrund seiner Verwendbarkeit und einfachen Einbaustruktur der am häufigsten eingesetzte Formregel-Mechanismus beim Warmbandwalzen. Obwohl die ideale WRB-Lastkapazität etwas weniger als ein Zehntel der Walzkraft beträgt, ist sie in vielen Fällen selbst in Kombination mit negativem Biegen schwer zu erreichen.
Ein Doppelwagenbiegesystem (DCB), das mit zwei Wagen an einem Arbeitswalzenhals ausgestattet ist, ermöglicht ein ausgewogenes Design unter den drei Festigkeitsbedingungen (Walzenfestigkeit, Lagerfestigkeit, Wagenfestigkeit) und erreicht eine große Biegekapazität auf begrenztem Raum. Diese Walzenarten haben jedoch leicht vorstehende Walzenachsenenden und lassen sich nicht einfach durch Umrüstung eines bestehenden Werks installieren.
WRB weist eine relativ einfache Struktur auf und wird häufig mit anderen Formregel-Stellgliedern kombiniert. Abbildung 3 zeigt ein Beispiel der Regelmöglichkeiten, wenn DCB mit einer Variable-Crown-Walze (VC-Walze) installiert ist. Die mechanische Mittelwölbung (vertikale Achse) stellt den Dickenunterschied zwischen Bandmitte und Bandrand bei gleichmäßiger Kraftverteilung dar, die mechanische Viertelwölbung (horizontale Achse) den Unterschied zwischen Bandmitte und Viertelbreite.
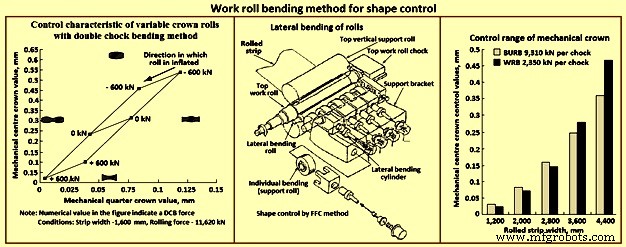
Abb. 3: Arbeitswalzenbiegeverfahren zur Formregelung
Da ein hochdynamisches Hydrauliksystem zum Anlegen der Biegelasten erforderlich ist, wird in manchen Fällen ein direktangetriebenes Servoventil eingesetzt. Obwohl negatives Biegen bei vielen Walzwerken, die häufiges Ein- und Ausfädeln erfordern, schwer anwendbar ist, lässt sich die Verwendbarkeit durch ein hochdynamisches Servoventil mit kurzer Leitungslänge zwischen Ventil und Zylinder verbessern.
Kleinere Arbeitswalzendurchmesser reduzieren die Walzkraft beim Walzen extrem dünner Bänder und harter Werkstoffe. Beim WRB, bei dem die Walze an ihren Enden gebogen wird, überträgt sich der Biegeeffekt jedoch nicht gut in den mittleren Walzenbereich. Zusätzliche Stützwalzen, die die Arbeitswalze entlang der Walzenkastenlänge abstützen, können Biege- und Stützwirkung liefern. Eine Art Biege-(Stütz-)Walze schiebt die Arbeitswalze schräg oder horizontal. In manchen Fällen werden bestimmte Bereiche des Arbeitswalzenkastens hydraulisch und selektiv durch Biegewalzen angedrückt (FFC-Verfahren), wie in Abb. 3 dargestellt.
Für Walzwerke mit langem Walzenkasten kann ein Auslegerbiege-Mechanismus am Stützwalzen installiert werden, um den großdurchmessigen Stützwalzen zu biegen und die langkastige Arbeitswalze indirekt zu verbiegen. Abbildung 3 zeigt den geschätzten mechanischen Mittelwölbungskontrolleffekt eines Ausleger-Stützwalzenbiegens (BURB) für das Warmstahlwalzen in einem Plattenwerk (Arbeitswalzendurchmesser 1.020 mm, Stützwalzendurchmesser 1.830 mm, Kastenlänge 4.700 mm) sowie den Effekt von WRB. Bei großer Bandbreite ist der WRB-Effekt größer, bei kleiner Bandbreite übertrifft BURB den WRB.
In Mehrgerüst-Walzwerken (z. B. Sechsgerüst-Walzwerk) kann der großdurchmessige Zwischenwalzen mit einer vertikalen Biegfunktion ausgestattet werden, um die Arbeitswalze indirekt zu verbiegen. Die Zwischenwalzen- und Stützwalzenbiegemethode können ohne Beeinträchtigung durch die komplexe WRB-Druckregelung beim Walzenwechsel, Einfädeln und Ausfädeln eingesetzt werden.
Arbeitswalzen-Doppelhebel-Schwerbiegesystem
Um das gewünschte Dickenprofil im Walzspalt zu erreichen und während des gesamten Coils zu halten, trotz thermischer und geometrischer Schwankungen des Eingangsbands, wurde ein positives und negatives Schwerbiegesystem für alle Endgerüste entwickelt. Walzenbiegen wird typischerweise für die dynamische, kontinuierliche Wölbungs- und Flachheitsregelung während des Walzens eingesetzt. Werden Biegekräfte in Walzkraftrichtung angelegt, spricht man von positivem Biegen (Wölbung ein); in entgegengesetzter Richtung von negativem Biegen (Wölbung aus), wie in Abb. 4 dargestellt.
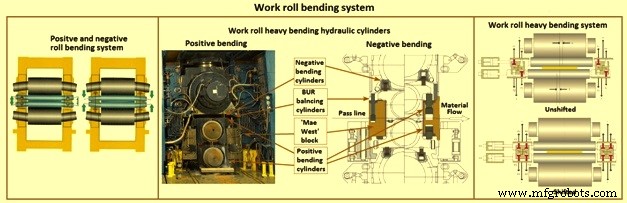
Abb. 4: Arbeitswalzenbiegssystem
Das Online-Regelmodell berechnet die Summe der Arbeitswalzenbiegkräfte als Funktion von Walzkraft, Bandbreite, Walzendurchmesser, mechanischer Arbeitswalzenwölbung, thermischer Arbeitswalzenwölbung, Arbeitswalzenverschleiß und Eingangsbandprofil. Dadurch können die Arbeitswalzenbieg-Systemeinstellungen schnell unter Last geändert werden (dynamische Regelung), um die Bandwölbung innerhalb der Zieltoleranzen und optimale Bandflachheit zu erreichen. Die positiven Biegestellglieder befinden sich in den „Mae West“-Blöcken, die negativen Biegezylinder im Stützwalzenwagen (Abb. 4). Dieses System erzielt Spitzenleistung ohne Interferenz mit anderen Walzwerksregelungen und ohne erhöhten Wartungsaufwand. Positives Schwerbiegen bis 200 t/Wagen und negatives Schwerbiegen bis 120 t/Wagen sind erreichbar, ohne die Lagerlebensdauer zu beeinträchtigen, da das Doppelhebel-Biegesystem die Biegekraft unabhängig von der axialen Walzenposition (Verschiebeverfahren) auf der Lagermittellinie zentriert hält.
Walzenverschiebetechnologie
Verschiedene Walzenverschiebetechnologien zur Formregelung wurden entwickelt. Grundsätzlich bestehen sie aus: (i) einer Methode, bei der die Formregelwirkung durch Verschieben der Walzen verbessert wird, indem der Kontaktbereich außerhalb der Bandbreite reduziert und dadurch die Walzendurchbiegung verbessert wird, und (ii) einer Methode, bei der speziell geformte Walzen verschoben werden, um einen geometrischen Walzspaltverteilungsänderungseffekt in Breitenrichtung zu erzeugen (Abb. 5). Die Methode basierend auf geometrisch geformten Verschiebewalzen bietet den Vorteil, dass die Formregelwirkung frei durch die geometrische Form einstellbar ist. Eine CNC-Walzenschleifmaschine ermöglicht eine freiere Einstellung der Schleifkurve und eine einfachere Optimierung des Walzenprofils.
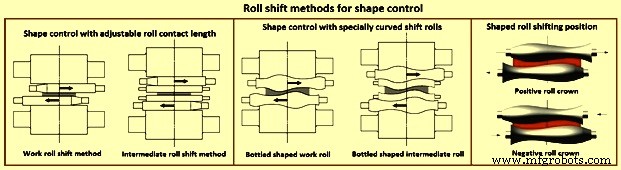
Abb. 5: Walzenverschiebemethoden zur Formregelung
Grundsätzlich wird derselbe Verschiebemechanismus verwendet, aber geometrisch geformte Verschiebewalzen sind wirkungsvoller. Sie weisen ein Walzenprofil mit einer einfachen konkav-konvexen kombinierten Kurve (S-Kurve) auf. Das Verschiebewalzenprofil kann optimiert werden; der optimal geformte Verschiebewalzen wird auch als „Combined Numerical Profile“ (CNP)-Walze bezeichnet. Die Walzenverschiebemethode wird durch ein automatisches Einstellsystem unterstützt, das simultan die Einstellwerte für Verschiebepositionen und Walzenbiegedrücke berechnet und gemäß dem Walzenprofil vorgibt.
Zudem können die Verschiebewalzenformen für jedes Walzwerk oder jeden Gerüst optimiert werden, sodass der Regeleffekt für die Bandbreiten mit höherem Produktionsanteil maximiert wird. Zur gründlichen Optimierung wird die Form häufig nicht durch spezifische Funktionen, sondern durch numerische Daten bestimmt. Die Arbeitswalzenverschiebemethode kann auch zur Walzenverschleißverteilung eingesetzt werden, um stufenweisen ungleichmäßigen Verschleiß beim Warmwalzen von Stahlband zu reduzieren.
Ein Verschiebeaggregat kann je nach Wartungsfreundlichkeit und Servicebedarf an der Bedien- oder Antriebsseite installiert werden. Walzenverschiebestellglieder werden häufiger eingesetzt, da sie flexible Regeleffekte je nach gewähltem Walzenprofil ermöglichen und an großen Warmwalzwerken installierbar sind.
Geformte Walzen-Technologie
Um den Wölbungs- und Flachheitsregelbereich zu erweitern, kann geformte Walzen-Technologie an allen Endgerüsten angewendet werden. Hierbei dient das Verschieben nicht nur der Verteilung des Arbeitswalzenverschleißes, sondern auch der Regelung von Wölbung und Flachheit. Die Wölbungsregelkapazität mit geformten Walzen ist typischerweise zwei- bis dreimal höher als die des Biegesystems. Ein glattes Profil der Arbeitswalzen wird gewählt, um Wölbungs- und Flachheitsregelung mit der Verschleißregelfunktion zu kombinieren. Das Arbeitswalzenprofil besteht aus einer asymmetrischen Sinusfunktion und einer drittgradigen Multinomialfunktion. Das Verschiebesystem ist der Spaltprofileinstellung gewidmet (statische Regelung), während die dynamische Bandwölbungsregelung während des Walzens durch das Biegestellglied erfolgt.
Aufblaswalzenverfahren (Variable-Crown-Walzen-Verfahren)
Bei Arbeitswalzen mit längerem Walzenkasten überträgt sich der WRB-Effekt in der Mitte des Bandes schlechter. Der Formregelungseffekt kann durch Kombination von WRB mit teilweisem Aufblasen des Stützwalzens in Kastenrichtung aufrechterhalten werden. Wenn die Formregelleistung durch einen aufblasbaren Stützwalzen erhalten bleibt, entfällt die Notwendigkeit, die Arbeitswalze im Bandmittenbereich konvex zu profilieren. Dies verringert das Risiko scharfer ungleichmäßiger Berührungen zwischen Band und Arbeitswalze und ist besonders wirksam, wenn die Bandoberflächenqualität stets überragend sein muss.
Für Walzwerke mit geringeren Walzkräften können eine Variable-Crown (VC)-Walze mit hydraulischer Aufblaskammer in der Kastenmitte und eine WRB-Walze gleichzeitig eingesetzt werden. Abb. 3 zeigt ein Leistungsberechnungsbeispiel für ein Vigerüst-Walzwerk (Durchmesser 480/1.220 × 1.950 mm) mit VC-Walze (Aufblasrate 0,32 mm) und DCB. Für höhere Walzkräfte wurden Taper-Piston (TP)-Walzen entwickelt (Abb. 6).
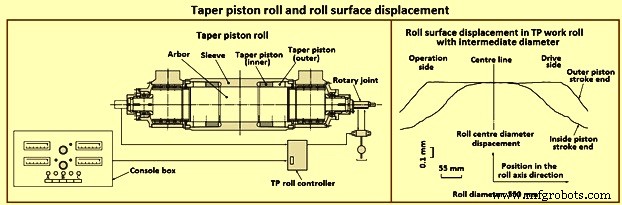
Abb. 6: Taper-Piston-Walze und Flächenverschiebung
Abb. 6 zeigt eine TP-Walze. Sie besteht aus Dorn, Hülse und Taper-Kolben; das Walzenprofil wird durch hydraulische Verstellung der Kolbenposition angepasst. Durch Einbau zweier Kolben pro Seite lässt sich das Profil freier einstellen. TP-Walzen werden für Warmwalzwerke mit großem Stützwalzenkasten verwendet.
TP-Walzen lassen sich auch leicht in Zweigerüst-Walzwerke einbauen, in denen Formregel-Stellglieder aufgrund fehlender Arbeitswalzenbiegemöglichkeit schwer installierbar sind. Da TP-Walzen als Arbeitswalzen fungieren, sind Größe und Aufblasvolumen kleiner als bei Stützwalzen in Warmwalzwerken. Da das Band jedoch direkt von den Profiländerungen betroffen ist, wird der Formregelungseffekt größer. Abb. 6 zeigt ein Beispiel der gemessenen Aufblaskurve einer mitteldurchmessigen TP-Walze (550 mm) für ein Zweigerüst-Walzwerk.
Weitere Methoden
In Breitbandwerken für dünne Dicken tritt häufig eine taschenförmige Form auf, da mechanische Formregel-Stellglieder asymmetrische Formen an zufälligen Positionen schwer lokal regeln können. In solchen Fällen sind Zonenkühlung oder Punktkühlung (oder -heizung) wirksam. Solche Regelungen, die lokale thermische Ausdehnung und Kontraktion der Walze nutzen, werden mit einem Bandflachheitssensor zu einem automatischen Formregelsystem kombiniert.
Arbeitswalzen-Thermische-Wölbung (RTC) Kühlköpfe
Die Arbeitswalzen-RTCs sind zwei schwenkbare Kühlköpfe (Abb. 7) an der Auslaufseite jedes Endgerüsts (oben und unten). Die Düsen sind entlang eines parabolischen Pfades angeordnet, dessen Scheitelpunkt auf der Walzwerksmittellinie liegt. Jeder RTC-Kopf kann durch einen Hydraulikzylinder gedreht werden. Die Kombination aus Düsenverteilung und Schwenkwinkel ermöglicht eine effizientere Kühlung der Walzenmitte gegenüber den Rändern oder umgekehrt. Der resultierende Kühlgradient entlang des Walzenkastens erlaubt eine effektive Regelung der thermischen Arbeitswalzenwölbung durch geeignete Winkelpositionierung der RTC-Köpfe. Ergebnisse: (i) kurzer Übergang zum stationären Zustand, (ii) effektive thermische Wölbungsregelung, (iii) Reduzierung der zum Ausgleich der RTC benötigten Biegekraft, sodass mehr Biegekraft für Wölbungs- und Flachheitsregelung zur Verfügung steht.
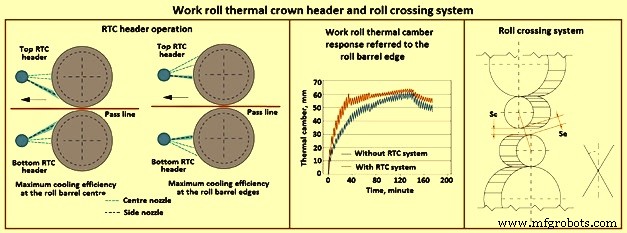
Abb. 7: Arbeitswalzen-Thermische-Wölbung-Kopf und Walzenkreuzsystem
Arbeitswalzen- und Stützwalzen-Kreuzung
Arbeitswalzen- und Stützwalzen-Kreuzung (flexible Wölbung und freies Walzen) ist ein neues Konzept für ein Walzgerüst. Es ermöglicht Walzenkreuzung und -verschiebung während des Walzens zur kontinuierlichen Einstellung der Bandwölbung in einem extrem weiten Regelbereich und unabhängiger Regelung des Walzenverschleißes. Ziel ist es, die anspruchsvollsten Profil- und Flachheitsanforderungen für ein breites Produktspektrum einschließlich ultradünner Dicken zu erfüllen.
Die Produktion ultradünner Bänder im Endlos- oder Halbendloswalzen erfordert extrem weite Wölbungsregelbereiche (bis 1.700 µm), die vier- bis fünfmal breiter sind als bei konventionellen Stellgliedern. Dies führte zur Entwicklung des Arbeitswalzen-Stützwalzen-Kreuzungsgerüsts, das die Grenzen aller verfügbaren Technologien überwindet. Es bietet: (i) Arbeitswalzen- und Stützwalzenkreuzung, (ii) dynamische Regelung des Kreuzwinkels, (iii) positives und negatives Arbeitswalzenbiegen, (iv) Arbeitswalzenverschiebung ohne Hysterese, (v) Kreuzung und Verschiebung unter Walzlast, (vi) unabhängige Nutzung von Kreuzung und Verschiebung.
Das Kreuzen der Walzen hat denselben Effekt auf das Band wie das Schleifen einer konvexen Wölbung auf die Arbeitswalze. Der äquivalente Wölbungsbetrag beträgt Ceq = Se - Sc = (L² tan²A) / (2(Dw + Sc)), wobei L die Kastenlänge, Dw der Arbeitswalzendurchmesser, Sc der Walzspalt in der Mitte, Se der Walzspalt am Rand und A der Kreuzwinkel ist. Die Kreuzungsstellglieder zusammen mit den Biegestellgliedern können die quadratischen und quartischen Anteile des Bandprofils modifizieren. Die Kreuzung wird durch F-förmige Blöcke realisiert, die das Walzenfenster durchlaufen und oszillierende Führungen tragen, auf denen die Arbeitswalzen- und Stützwalzenwagen gleiten. Jeder F-Block sitzt in einem Schlitz an der inneren Gehäusewand und ist über zwei spezielle mechanische Nockenhebel und ein hydraulisches Ausgleichssystem gekoppelt.
Vorteile des Arbeitswalzen-Stützwalzen-Kreuzungsgerüsts: (i) kontinuierlich einstellbare Bandwölbung in weitem Bereich, (ii) Verteilung des Arbeitswalzenverschleißes und Randverschleißregelung durch Verschiebung unter Last, (iii) unabhängige Regelung von Arbeitswalzenverschleiß und Bandwölbung, (iv) gleichmäßiger Stützwalzenverschleiß, (v) längere Stützwalzenlebensdauer durch gleichmäßigen Kontaktdruck zwischen Arbeits- und Stützwalze, (vi) planfreies Walzen, (vii) hohe Effizienz bei thermischer Wölbungsregelung, (viii) speziell für Endloswalzen ausgelegt.
Weitere Aspekte
Formregel-Stellglieder im Warmbandwalzen werden grundsätzlich basierend auf Formsensorausgängen betrieben und geregelt. Selbst mit hochleistungsfähigen Stellgliedern können Formfehler durch Sensorfehler oder Rückführberechnungsfehler auftreten. Zur Verhinderung kann ein Spannrichtgerät, das Bandflachheit automatisch und mechanisch korrigiert, als Endbearbeitungsaggregat für dünne Bänder eingesetzt werden. Für extrem dünne Bänder kann ein Hydro-Spannrichtgerät mit extrem kleinem Biegeradius des Bandablenkkopfs die Wirkung erhöhen.
Ein Differenzialgeschwindigkeits-Walzwerk besitzt eine untere Walze, die mit anderer Geschwindigkeit als die obere läuft, reduziert die Walzkraft und steigert die Produktivität. Vorteile: (i) kleinere Mindestwalzdicke, (ii) verbesserte Bandformen, (iii) feineres Mikrogefüge. Eine variable Differenzialgeschwindigkeitsübersetzung macht die Walzkraft variabel und erzeugt einen Formregelungseffekt. Umfassend betrachtet verfügt das Differenzialgeschwindigkeits-Walzwerk über ein Planetengetriebe-Differenzialsystem, das die Wahl der passenden Differenzialgeschwindigkeitsübersetzung ohne Erhöhung der Gesamtmotorenleistung ermöglicht.
Herstellungsprozess
- Antibabypille: Geschichte, Nutzen, Risiken und Produktion
- Hot Dogs: Geschichte, Produktion, Nährwerte und Zukunftstrends
- Heißluftballons: Von den Montgolfier-Brüdern zum modernen Ballonflug
- Automatisiertes Pool-Befüllungs- und Überwachungssystem
- Iggesund Paperboard senkt Kosten mit Emersons prädiktiven Regelventil-Diagnosen
- DIY Automatische Modellbahn-Steuerung mit Arduino – Einfach & Flexibel
- Arduino Power Control Center: N-FET, P-FET, Relais & RTC Kit
- DIY Arduino Luftbefeuchter-Steuerung mit Relais – Sichere Hochspannungs-Installation
- Heißwasserpumpen: Funktionsweise, Einsatzgebiete & Energiesparpotenzial
- Tisch-Bohrfräsmaschinen: Eigenschaften, Einsatzmöglichkeiten und Vorteile