



Werkzeugverschleiß: Flanken-, Krater- und Schneideneckenverschleiß – Mechanismen und Arten
Heute besprechen wir Werkzeugverschleiß, seine Mechanismen, Arten – mit Fokus auf Flankenverschleiß, Kraterverschleiß und Schneideneckenverschleiß (Nose Wear). Werkzeugverschleiß ist in der Metallzerspanung allgegenwärtig. Zunächst: Wie versagt ein Werkzeug? Drei Hauptversagensarten:
- Bruch durch übermäßige Schock- und Kraftbeanspruchung
- Verschleiß durch plastische Verformung oder chemisch-physikalische Veränderungen am Werkzeug
- Allmählicher Verschleiß wie Flanken-, Krater- usw.
Die ersten beiden Versagensarten (Bruch, plastische Verformung) sind für Maschine und Werkstück sehr schädlich und müssen durch günstige Bedingungen und hohe Sicherheitsfaktoren vollständig vermieden werden.
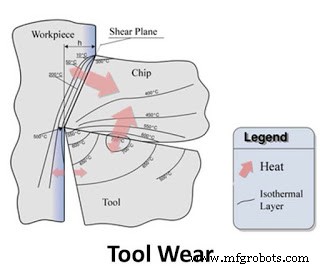
Allmählicher Verschleiß lässt sich nicht vollständig eliminieren, aber reduzieren. Heute behandeln wir dessen Ursachen, Mechanismen, Arten (Flanken-, Krater-, Schneideneckenverschleiß) und günstige Bedingungen. Werkzeuge bestehen aus harten, spröden Materialien. Sie schneiden durch plastische Verformung. Wenn die scharfe Schneide über das Werkstück streift, schert sie Material ab und formt das Werkstück. Durch diese Reibung und andere Mechanismen nutzt sich das Werkzeug ab – Werkzeugverschleiß. Jedes Werkzeug hat eine festgelegte Standzeit, abhängig von Werkzeugmaterial, Werkstückmaterial, Schnittbedingungen.
Werkzeugverschleiß:
Werkzeugverschleiß-Mechanismen:
1. Abrasiver Verschleiß (Abrasive Wear):
Hängt von der Werkstückverfestigung ab. Beim Schneiden entstehen kleine Späne, die als harte Partikel wirken – wie Schleifkörper eines Schleifrads – und Werkzeugverschleiß verursachen.
2. Adhäsionsverschleiß (Adhesion Wear):
Entsteht durch das Gleiten der Späne über das Werkzeug. Die Späne sind hart und heiß. Hohe Reibung und hohe Temperatur der über die Spanfläche gleitenden Späne verursachen diesen Verschleiß.
3. Diffusion:
Diffusion bedeutet Einwanderung harter Metallatome in weicheres Metall durch hohe Temperatur an der Kontaktfläche. Beim Werkzeugverschleiß wirken Späne als hartes, das Werkzeug als weiches Material.
4. Oxidation:
Eindringen von Sauerstoffatomen in die Werkzeugoberfläche. Hängt von Oberflächentemperatur und Werkzeugmaterial ab.
5. Chemische Zersetzung:
Durch hohe Temperatur und Druck ändert sich die chemische Zusammensetzung des Werkzeugs, was seine Lebensdauer verringert.
Arten des Werkzeugverschleißes:
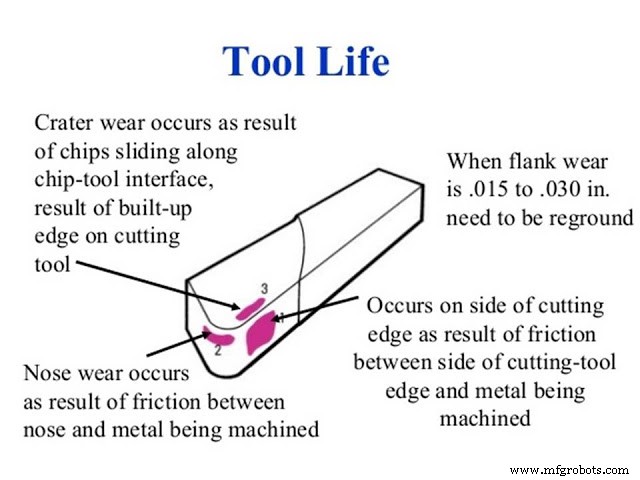 |
| Flankenverschleiß, Kraterverschleiß und Schneideneckenverschleiß |
1. Flankenverschleiß (Flank Wear):
Verursacht durch abrasive Wirkung von Unstetigkeiten (z. B. Aufbauschkanten-Abrieb). Er betrifft Seiten- und Stirnflanke. Tritt an der Werkzeug-Werkstück-Grenzfläche auf. Überwiegt bei niedrigen Schnittgeschwindigkeiten.
2. Kraterverschleiß (Crater Wear):
Tritt hauptsächlich bei der Zerspanung duktiler Materialien durch Abrasion und Diffusion an der Spanfläche auf. Entsteht auf der Spanfläche in kurzer Entfernung von der Schneide. Überwiegt bei hohen Schnittgeschwindigkeiten.
3. Schneideneckenverschleiß (Nose Wear):
Wird als separater Verschleißteil betrachtet. Er betrifft die Werkzeugecke – den Übergang zwischen Flanke und Spanfläche als Kombination aus Krater- und Flankenverschleiß. Separate Betrachtung, da die Werkzeugecken für präzises Schneiden entscheidend sind.
Werkzeugverschleiß lässt sich durch angemessene Kühlung und Schmierung reduzieren, da Reibung und dadurch entstehende Temperaturerhöhung die Hauptursachen sind. Schmierstoffe verringern die Reibung zwischen Spänen und Werkzeug. Auch der Einsatz von Werkstoffen mit hoher Härte, Abriebfestigkeit sowie hoher Beständigkeit gegen Adhäsion und Diffusion hilft.
Heute haben wir Werkzeugverschleiß-Mechanismen und -Arten (Flanken-, Krater-, Schneideneckenverschleiß) sowie günstige Bedingungen besprochen. Bei Fragen kommentieren Sie gerne. Wenn Ihnen der Artikel gefällt, teilen Sie ihn in sozialen Netzwerken. Vielen Dank fürs Lesen.
Herstellungsprozess
- Werkzeugbruch, -verschleiß & -ausbrüche verstehen: Ursachen, Verhütung & Lösungen
- Stempel- & Matrizenperformance optimieren mit Premium-Werkzeugstahlgüten
- Stempelwerkzeugausfälle verstehen: Ursachen, Prävention und Reparaturstrategien
- Werkzeugstahlgüten verstehen: Eigenschaften und Anwendungen
- Werkzeugstahl entmystifiziert: Zusammensetzung, Herstellung, industrielle Anwendungen
- Fortschrittliche Drehzentren & CNC-Maschinentechnologie
- Hartmetallwerkzeuge & -halter: Vorteile, Anwendungen & überlegene Leistung
- Kleine Werkzeug- und Schneidenschleifmaschinen: Definition, Einsatz und Vorteile
- CNC-Werkzeug- und Schneidenschleifmaschinen: Funktion, Einsatz und Vorteile
- Zerspanung meistern: Verfahren, Werkzeuge und Anwendungen