



Werkzeugbruch, -verschleiß & -ausbrüche verstehen: Ursachen, Verhütung & Lösungen
Werkzeugbruch
Erscheinungsformen des Werkzeugbruchs
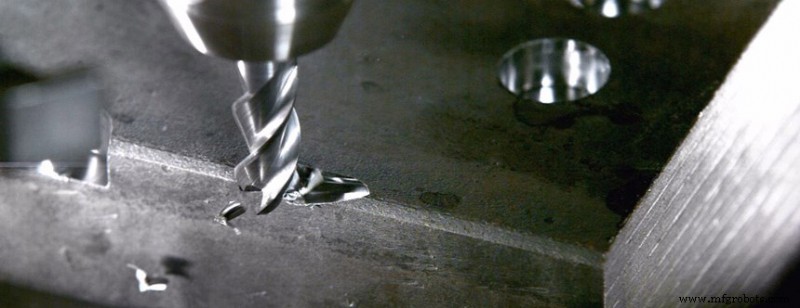
1) Leichter Schneidenausbruch
Wenn die Werkstückmaterialstruktur, Härte und Aufmaß ungleichmäßig sind, der Spanwinkel zu groß und die Schneidenfestigkeit gering ist, das Prozesssystem nicht steif genug ist und Schwingungen verursacht, oder beim unterbrochenen Schneiden und schlechter Schleifqualität, neigt die Schneide zum Ausbrechen. Das heißt, winzige Absplitterungen, Kerben oder Abplatzungen erscheinen im Schneidenbereich. Nach diesem Ereignis verliert das Werkzeug einen Teil seiner Schneidfähigkeit, kann aber weiterarbeiten. Wenn das Schneiden fortgesetzt wird, kann der beschädigte Teil des Schneidenbereichs sich schnell ausdehnen und zu größeren Schäden führen.
2) Ausbruch der Schneide oder Spitze
Diese Art von Schaden tritt oft unter Schneidbedingungen auf, die schwerwiegender sind als jene, die den Schneidenausbruch verursachen, oder ist eine weitere Entwicklung des Ausbruchs. Größe und Umfang des Ausbruchs sind größer als beim Mikroausbruch, sodass das Werkzeug die Schneidfähigkeit vollständig verliert und die Arbeit einstellen muss. Der abgebrochene Spitzenteil eines Messers wird oft als Spitzenausbruch bezeichnet.
3) Gebrochene Schneide oder Werkzeug
Wenn die Schneidbedingungen extrem schlecht sind, das Schnittmaß zu groß ist, Stoßbelastung vorliegt, Mikrorisse in der Schneide oder im Werkzeugmaterial vorhanden sind, aufgrund von Restspannungen in der Schneide durch Löten, Schleifen und Faktoren wie unsachgemäße Bedienung, kann die Schneide oder das Werkzeug brechen. Nach dieser Art von Schaden kann das Werkzeug nicht mehr verwendet werden, was zum Ausschuss führt.
4) Ablösung der Schneidenoberfläche
Für spröde Materialien wie Hartmetall, Keramik, PCBN etc. mit hohem TiC-Gehalt gibt es Restspannungen in der Oberfläche aufgrund von Defekten oder potenziellen Rissen in der Oberflächenstruktur oder durch Löten oder Schleifen. Wenn die Werkzeugoberfläche nicht stabil genug ist oder die Werkzeugoberfläche wechselnden Kontaktspannungen ausgesetzt ist, löst sie sich leicht ab. Ablösung kann auf der Vorderfläche, der Messerrückenfläche auftreten, das Ablösematerial ist in Form von Schuppen, und der Ablösungsbereich ist groß. Beschichtete Werkzeuge neigen eher zum Ablösen. Nach leichter Ablösung kann die Schneide weiterarbeiten, nach starker Ablösung geht die Schneidfähigkeit verloren.

5) Plastische Verformung des Schneidenteils
Aufgrund geringer Festigkeit und Härte von Stahl und Schnellarbeitsstahl kann im Schneidenteil plastische Verformung auftreten. Wenn Hartmetall unter hoher Temperatur und dreiachsiger Druckspannung arbeitet, entsteht auch plastischer Oberflächenfluss, und sogar die Schneide oder die Werkzeugspitze kann plastisch verformen und ausbrechen. Ausbruch tritt generally auf, wenn das Schnittmaß groß ist und harte Materialien bearbeitet werden. Der Elastizitätsmodul von TiC-basiertem Hartmetall ist kleiner als der von WC-basiertem Hartmetall, daher ist die Widerstandsfähigkeit des ersteren gegen plastische Verformung geringer oder es versagt schneller. PKD und PCBN unterliegen basically keiner plastischen Verformung.
6) Heißrissbildung der Schneide
Wenn das Werkzeug wechselnden mechanischen und thermischen Belastungen ausgesetzt ist, erzeugt die Oberfläche des Schneidenteils aufgrund wiederholter thermischer Ausdehnung und Kontraktion unweigerlich wechselnde thermische Spannungen, die zu Ermüdung und Rissbildung der Schneide führen. Beispielsweise unterliegen die Schneidezähne eines Hartmetallfräsers beim Hochgeschwindigkeitsfräsen periodischem Stoß und wechselnden thermischen Spannungen, und auf der Vorderfläche entstehen kammförmige Risse. Obwohl einige Werkzeuge keine offensichtlichen wechselnden Lasten und Spannungen haben, werden thermische Spannungen auch durch die Inkonsistenz der Oberflächen- und Innentemperatur erzeugt. Zudem gibt es unvermeidlich Defekte im Werkzeugmaterial, sodass die Schneide auch reißen kann. Nach Rissbildung kann das Werkzeug manchmal noch eine Zeit lang weiterarbeiten, manchmal führt das schnelle Wachstum des Risses zum Schneidenbruch oder zur schweren Ablösung der Schneidenfläche.
Wie man Werkzeugbruch verhindert
- Je nach den Eigenschaften der bearbeiteten Materialien und Teile verschiedene Arten und Sorten von Werkzeugmaterialien sinnvoll auswählen. Unter der Voraussetzung einer gewissen Härte und Verschleißfestigkeit muss das Werkzeugmaterial die notwendige Zähigkeit garantieren.
- Geometrische Parameter des Werkzeugs sinnvoll wählen. Durch Anpassen von Vorder- und Hinterwinkel, Haupt- und Nebenschneidenwinkel, Schneidenneigungswinkel etc. sicherstellen, dass Schneide und Spitze gute Festigkeit haben. Das Anfasen der Schneide mit negativem Winkel ist eine wirksame Maßnahme zur Verhinderung von Werkzeugausbruch.
- Qualität von Löten und Schleifen sicherstellen und verschiedene durch unsachgemäßes Löten und Schleifen verursachte Defekte vermeiden. Das in Schlüsselprozessen verwendete Schneidwerkzeug sollte geschliffen werden, um die Oberflächenqualität zu verbessern und auf Risse zu prüfen.
- Schnittparameter sinnvoll wählen, um übermäßige Schneidkraft und hohe Schneidetemperatur zu vermeiden und Werkzeugschäden zu verhindern.
- Soweit möglich sicherstellen, dass das Prozesssystem bessere Steifigkeit hat und Schwingungen reduziert werden.
- Richtige Bedienungsmethode anwenden, versuchen, das Werkzeug nicht oder so wenig wie möglich plötzlichen Belastungen auszusetzen.
Werkzeugverschleiß
Die Ursachen des Verschleißes können unterteilt werden in:
1) Abrasiver Verschleiß
Im bearbeiteten Material gibt es oft winzige Partikel mit extrem hoher Härte, die Rillen auf der Werkzeugoberfläche ziehen – das ist abrasiver Verschleiß. Abrasiver Verschleiß tritt auf allen Flächen auf, die Vorderfläche ist am offensichtlichsten. Zudem kann abrasiver Verschleiß bei verschiedenen Schnittgeschwindigkeiten auftreten, aber beim Niedriggeschwindigkeitsschneiden ist der durch andere Gründe verursachte Verschleiß aufgrund der niedrigeren Schneidetemperatur nicht offensichtlich, daher ist abrasiver Verschleiß der Hauptgrund. Außerdem ist der Verschleiß umso stärker, je geringer die Härte des Werkzeugs ist.
2) Kaltverschweißungsverschleiß
Beim Schneiden herrschen großer Druck und starke Reibung zwischen Werkstück, Schneide und Vorder- und Hinterfläche, sodass Kaltverschweißung auftritt. Durch die relative Bewegung zwischen den Reibungspaaren entstehen Risse in der Kaltverschweißung, die von einer Seite mitgenommen werden, was zu Kaltverschweißungsverschleiß führt. Kaltverschweißungsverschleiß ist generally bei mittleren Schnittgeschwindigkeiten stärker. Laut Experimenten sind spröde Metalle in der Kaltverschweißungsbeständigkeit stärker als plastische Metalle; mehrphasige Metalle sind kleiner als einphasige Metalle; Metallverbindungen haben eine geringere Neigung zur Kaltverschweißung als Elemente; und die B-Gruppenelemente im Periodensystem haben eine geringere Neigung zur Kaltverschweißung mit Eisen. Kaltverschweißung von HSS und Hartmetall ist beim Niedriggeschwindigkeitsschneiden stärker.
3) Diffusionsverschleiß
Beim Schneiden bei hoher Temperatur und Kontakt zwischen Werkstück und Werkzeug diffundieren die chemischen Elemente beider Parteien im festen Zustand ineinander, wodurch die Zusammensetzung und Struktur des Werkzeugs verändert wird, die Werkzeugoberfläche spröde wird und der Werkzeugverschleiß zunimmt. Das Diffusionsphänomen bewahrt immer die kontinuierliche Diffusion von Objekten mit hohem Tiefengradienten zu Objekten mit niedrigem Tiefengradienten.
4) Oxidativer Verschleiß
Wenn die Temperatur steigt, oxidiert die Werkzeugoberfläche zu weicheren Oxiden, und der durch die Reibung der Späne gebildete Verschleiß wird oxidativer Verschleiß genannt. Beispielsweise oxidiert bei 700–800 °C der Sauerstoff in der Luft mit dem Kobalt, Karbid und Titankarbid im Hartmetall zu weicheren Oxiden; bei 1000 °C reagiert PCBN chemisch mit Wasserdampf.
Nach der Verschleißform kann es unterteilt werden in:
1) Vorderflächenschaden
Beim Schneiden plastischer Materialien bei höheren Geschwindigkeiten verschleißen die Teile auf der Vorderfläche nahe der Schneidkraft unter der Wirkung der Späne zu einer konkaven Sichelform, daher auch Krater- oder Muldenverschleiß genannt. Im frühen Verschleißstadium erhöht sich der Werkzeugspanwinkel, was die Schneidbedingungen verbessert und das Spänkräuseln und -brechen erleichtert. Wenn sich die Sichelmulde jedoch weiter vergrößert, wird die Festigkeit der Schneide stark geschwächt, was schließlich zum Schneidenausbruch und -schaden führen kann. Beim Schneiden spröder Materialien oder beim Schneiden plastischer Materialien mit niedrigerer Schnittgeschwindigkeit und dünnerer Spandicke tritt Muldenverschleiß generally nicht auf.
2) Schneidenspitzenverschleiß
Schneidenspitzenverschleiß ist der Verschleiß an der Hinterfläche des Spitzenradius und der angrenzenden Nebenschneidenhinterfläche und die Fortsetzung des Verschleißes an der Hinterfläche des Werkzeugs. Aufgrund schlechter Wärmeableitungsbedingungen und Spannungskonzentration ist die Verschleißgeschwindigkeit schneller als an der Hinterfläche. Manchmal wird eine Reihe kleiner Rillen mit einem Abstand gleich dem Vorschub auf der Nebenschneidenhinterfläche gebildet, was als Kerbenverschleiß bezeichnet wird. Sie werden hauptsächlich durch die gehärtete Schicht und Schneidlinien auf der bearbeiteten Oberfläche verursacht. Beim Schneiden schwer zerspanbarer Materialien mit hoher Neigung zur Kaltverfestigung tritt Kerbenverschleiß am wahrscheinlichsten auf. Schneidenspitzenverschleiß hat den größten Einfluss auf die Oberflächenrauheit und Bearbeitungsgenauigkeit des Werkstücks.
3) Flankenverschleiß
Beim Schneiden plastischer Materialien mit großer Spandicke kann die Hinterfläche des Werkzeugs aufgrund der Existenz von Aufbauschneide das Werkstück nicht berühren. Außerdem kommt usually die Hinterfläche mit dem Werkstück in Kontakt, und auf der Hinterfläche wird eine Verschleißzone mit einem Freiwinkel von 0 gebildet. Generally ist der Flankenverschleiß in der Mitte der Arbeitslänge der Schneide relativ gleichmäßig, sodass der Verschleißgrad der Hinterfläche durch die Breite VB der Flankenverschleißzone der Schneide gemessen werden kann. Da fast alle Arten von Werkzeugen unter verschiedenen Schneidbedingungen Flankenverschleiß haben, besonders beim Schneiden spröder Materialien oder beim Schneiden plastischer Materialien mit kleinerer Spandicke ist der Werkzeugverschleiß hauptsächlich Flankenverschleiß, und die Messung der Breite VB der Verschleißzone ist relativ einfach, wird VB usually verwendet, um den Grad des Werkzeugverschleißes anzugeben. Je größer VB, desto mehr erhöht sich die Schneidkraft und verursacht Schneidschwingungen, aber auch der Verschleiß des Schneidenspitzenradius wird beeinflusst, was die Bearbeitungsgenauigkeit und die Qualität der bearbeiteten Oberfläche beeinträchtigt.
Werkzeugausbruch (Chipping)
Ursachen und Lösungen für Werkzeugausbruch
- Ungeeignete Schneidensorten und -spezifikationen: z. B. zu dünne Schneide oder für Schruppen zu harte und spröde Sorten gewählt.
Lösung: Schneidendicke erhöhen oder Schneide aufrecht montieren, Sorte mit höherer Biegefestigkeit und Zähigkeit wählen. - Ungeeignete geometrische Werkzeugparameter: (z. B. zu große Vorder- und Hinterwinkel etc.).
Lösung: Das Werkzeug kann aus folgenden Aspekten neu gestaltet werden:
① Vorder- und Hinterwinkel geeignet verringern.
② Größeren negativen Schneidenneigungswinkel verwenden.
③ Eintrittswinkel verringern.
④ Größere negative Fase oder Schneidenrundung verwenden.
⑤ Übergangsschneide schleifen, um die Werkzeugspitze zu verstärken. - Falscher Lötprozess der Schneide: verursacht übermäßige Lötspannung oder Lötrisse.
Lösungen:
① Schneidennutstruktur mit drei geschlossenen Seiten vermeiden.
② Lötmaterial korrekt wählen.
③ Oxyacetylenflamme zum Heißlöten vermeiden, nach dem Löten warmhalten, um innere Spannungen abzubauen.
④ Möglichst mechanische Klemmstruktur verwenden. - Unsachgemäße Schleifmethode: verursacht Schleifspannung und Schleifrisse; nach dem Schleifen des PCBN-Fräsers ist die Zahneinschwingung zu groß, was einzelne Zähne überlastet und zum Ausbruch führt.
Lösungen:
① Unterbrechendes Schleifen oder Diamantschleifscheibe verwenden.
② Weichere Schleifscheibe wählen und häufig abrichten, um die Schärfe der Schleifscheibe zu erhalten.
③ Auf Schleifqualität achten, Zahneinschwingung streng kontrollieren. - Unvernünftige Schnittparameterwahl: Zu großes Maß führt zu Maschinenwürgen; bei unterbrochenem Schneiden zu hohe Schnittgeschwindigkeit, zu großer Vorschub, ungleichmäßiges Aufmaß, zu geringe Schnitttiefe; beim Schneiden von hochmanganehaltigem Stahl und Materialien mit hoher Kaltverfestigungstendenz zu kleiner Vorschub etc.
Gegenmaßnahme: Schnittparameter neu wählen. - Strukturelle Gründe: wie unebener Nutenboden der mechanischen Klemmschneide oder zu weit vorstehende Schneide.
Lösungen:
① Nutenboden schleifen.
② Position der Kühlschmierstoffdüse sinnvoll anordnen.
③ Gehärteter Schaft fügt Hartmetallunterlage unter die Schneide hinzu. - Übermäßiger Werkzeugverschleiß.
Lösung: Werkzeug oder Schneide rechtzeitig wechseln. - Unzureichender Kühlschmierstofffluss oder falsche Füllmethode: verursacht Überhitzung und Rissbildung der Schneide.
Lösungen:
① Kühlschmierstofffluss erhöhen.
② Position der Kühlschmierstoffdüse sinnvoll anordnen.
③ Effektive Kühlmethoden wie Sprühkühlung verwenden, um Kühlwirkung zu verbessern.
④ * Schneiden (unterbrochenes Schneiden) verwenden, um die Belastung der Schneide zu verringern. - Falsche Werkzeugmontage: z. B. Schneidwerkzeug zu hoch oder zu niedrig montiert; Planfräser verwendet asymmetrisches Gleichlauffräsen etc.
Gegenmaßnahme: Werkzeug neu montieren. - Zu geringe Steifigkeit des Prozesssystems: führt zu übermäßigen Schneidschwingungen.
Lösungen:
① Hilfsstütze des Werkstücks erhöhen, um Steifigkeit der Werkstückspannung zu verbessern.
② Werkzeugüberstandlänge verringern.
③ Freiwinkel des Werkzeugs geeignet verringern.
④ Andere Schwingungsdämpfungsmaßnahmen anwenden. - Unvorsichtige Bedienung: z. B. beim Einstechen des Werkzeugs in die Werkstückmitte zu heftige Aktion; Werkzeug nicht zurückgezogen, sofort gestoppt.
Gegenmaßnahme: Auf Bedienungsmethode achten.
Herstellungsprozess
- Kunststoffverschleiß: Ursachen, Mechanismen und Design für Langlebigkeit
- Expertenleitfaden: Schaftfräser-Fehlerbehebung – Verschleiß & Bruch vermeiden
- Spanfläche vs. Freifläche: Verständnis der Schneidwerkzeug-Oberflächen für optimale Zerspanung
- Spanwinkel vs. Freiwinkel: Wie sie die Schneidwerkzeug-Performance prägen
- Schneidwerkzeuge vs. Schleifscheiben: Wesentliche Unterschiede verstehen
- Drehmaschinen-Operationen & Schneidwerkzeug-Auswahl meistern
- Werkzeugstandzeit maximieren & Produktivität steigern: 5 bewährte Strategien
- Stempelwerkzeugausfälle verstehen: Ursachen, Prävention und Reparaturstrategien
- Slug Pulling beim Stanzen verhindern: Ursachen & Lösungen
- Stempel- & Matrizenausbrüche verhindern und reparieren: Bewährte Lösungen