



Revolverdrehmaschinen (Capstan & Turret Lathes): Geschichte, Merkmale & Einsatz
Was ist eine Revolverdrehmaschine (Capstan Lathe)?
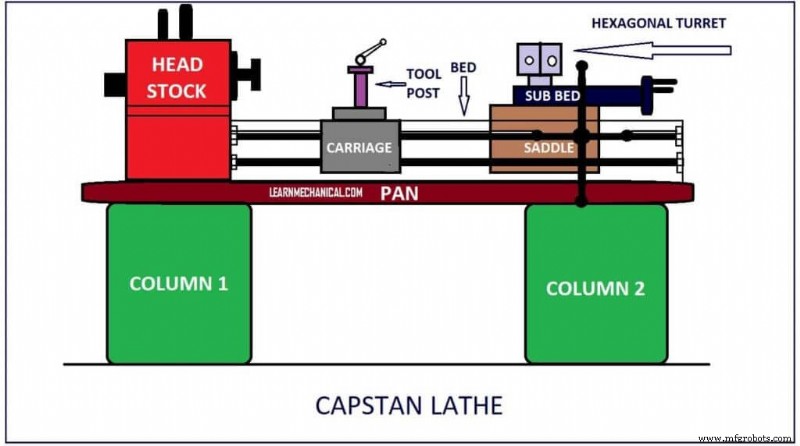
Die Capstan-Drehmaschine (Revolverdrehmaschine) ist eine Weiterentwicklung der Plandrehmaschine (Engine Lathe) und Zerspanungsdrehmaschine (Centre Lathe), bei der der Reitstock durch einen sechseckigen Revolverwerkzeugkopf ersetzt wird. Erstmals 1860 von Pratt & Whitney (USA) entwickelt.
Notwendigkeit: Plandrehmaschine hatte nur einen Werkzeughalter (Reitstock: ein Werkzeug). Jeder Werkzeugwechsel bei Operationswechsel war zeitaufwändig – ungeeignet für Massenfertigung.
Lösung: Capstan-Drehmaschine mit sechseckigem Revolverkopf (6 Werkzeuge). Revolver wird indexiert → erforderliches Werkzeug in Bearbeitungsposition.
Einsatz: Massenfertigung – hohe Stückzahlen, höchste Genauigkeit & Präzision in kürzester Zeit.
Halbautomat: Zerspanprozesse (Bohren, Planen, Gewindeschneiden, Drehen) laufen automatisch (kein Werkzeugwechsel), aber Spannen, Werkzeugeinstellung, Kühlung manuell.
Funktionsweise der Capstan-Drehmaschine
Sechs Werkzeuge im sechseckigen Revolverhalter. Werkstück in Spannfutter (3- oder 4-Backen) → Rotation mit Spindel. Revolverkopf hat 6 Flächen für 6 Werkzeuge.
Beim Drehen: Revolverkopf wird über Schlitten (Ram) an Werkstück herangefahren. Revolver dreht sich → benötigtes Werkzeug zeigt zum Werkstück. Ram fährt vor → Werkzeug bearbeitet. Nach Rückzug: Revolver indexiert automatisch → nächstes Werkzeug.
Was ist eine Revolverdrehmaschine (Turret Lathe)?
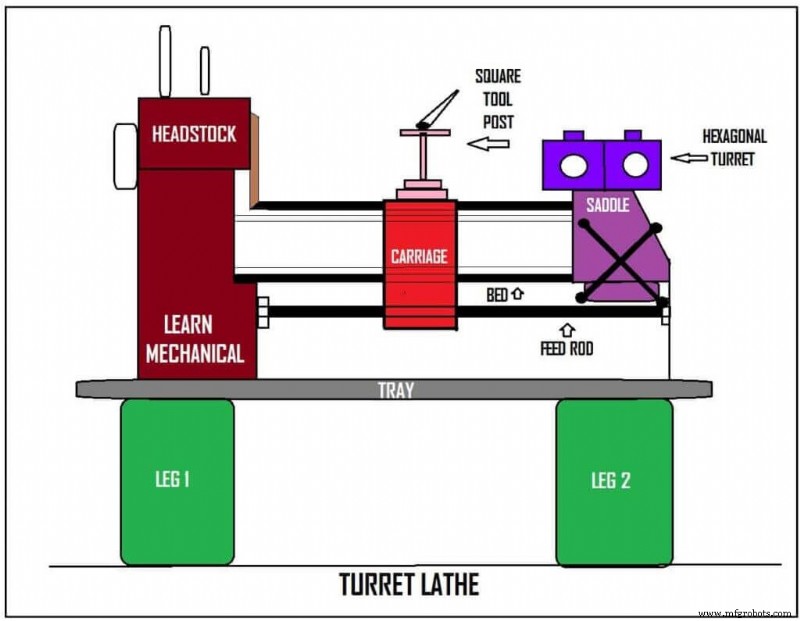
Eine Turret Lathe (Revolverdrehmaschine) ist ein Metallbearbeitungs-Drehmaschinentyp mit wechselbaren Schneidwerkzeugen. Wie herkömmliche Drehmaschinen: stationäres Werkzeug gegen rotierendes Werkstück.
Einzigartig: werkzeugwechselbarer Revolver. Schnelles Wechseln für spezifische Fertigungsaufgaben.
Entwicklung: durch Revolver (indexierbarer Werkzeughalter) ermöglicht mehrere Schneidoperationen nacheinander, jedes mit anderem Werkzeug, ohne manuelles Umrüsten (Ein-/Ausbau, Werkzeugbahnsteuerung).
Vorteile von Revolverdrehmaschinen (Turret Lathes)
Vielseitiger als Plandrehmaschinen durch wechselbare Werkzeuge. Konventionelle Drehmaschinen unterstützen zwar mehrere Werkzeuge, aber Wechsel ist mühsam: altes Werkzeug lösen, entfernen, neues montieren.
Turret Lathe: mehrere Werkzeuge gleichzeitig bestückt. Automatischer Wechsel auf nächstes Werkzeug in Sekunden. Manuell: Minuten. → Schnellere, effizientere Fertigung.
Typen von Revolverdrehmaschinen
- NC (Numerical Control): Älter, Lochkarten/einfache Steuerung.
- CNC (Computerized Numerical Control): Modern, rechnergestützt.
- Automatisch: Wenig/keine Handarbeit.
- Manuell: Mindestmaß an Handarbeit.
- Halbautomatisch, Vertikal, Flachbett.
Unterschied: Capstan vs. Turret Lathe
Beide: Weiterentwicklung von Plandrehmaschinen – Reitstock durch sechseckigen Revolverkopf (6 Werkzeuge) ersetzt, indexiert pro Operation.
Auf den ersten Blick identisch, aber deutliche Unterschiede in Aufbau, Bedienung, Einsatz:
| Capstan Lathe (Revolverdrehmaschine, Ram-Typ) | Turret Lathe (Revolverdrehmaschine, Saddle-Typ) |
|---|---|
| Leichtere Bauweise | Schwerere, robustere Bauweise |
| Meist horizontal | Revolverkopf direkt auf Schlitten (Saddle) – bilden Einheit |
| Revolverkopf auf Ram (Schlitten) montiert, Ram auf Saddle | Für schwere Spannfutterarbeit geeignet |
| Für Stangenarbeit (Bar Work) ausgelegt | Vorschub durch Verschieben des Sattels (Saddle) |
| Saddle fixiert, Ram fährt für Vorschub | Schwer & langlebig |
| Begrenzter Vorschub & Schnitttiefe | Größerer Vorschub & Schnitttiefe |
| Querwagen auf Bettbahn zwischen Spindelstock & Ram | Teilweise seitengehängter Schlitten (Side-hung Carriage) |
| Revolver indexiert automatisch | Revolver manuell: Spannhebel lösen, drehen |
| Vorschubbegrenzung: Anschlagschrauben (hinten am Revolver) | Vorschubbegrenzung: Anschlaghunde (Limit Dogs) |
| Keine Querverfahrbarkeit des Revolvers | Teilweise Querverfahrbarkeit (90° zur Spindelachse) |
| Vorschubstange für Längsvorschub | Keine Vorschubstange für Längsvorschub |
| Massenfertigung kleiner, gleicher Teile | Massenfertigung großer, gleicher Teile |
| Handbetriebene Spannzangenfutter | Kraftspannfutter (Power Chucks) |
| Keine schweren Schnitte (nicht steif genug) | Schwere Schnitte möglich (steife Konstruktion) |
FAQ
- Unterschied Capstan vs. Turret Lathe?
- Turret: Revolver direkt auf Saddle, Saddle verfährt gesamtes Bett. Capstan: Ram-Typ, begrenzter Ram-Hub. Turret: Revolver & Saddle wirken als Einheit.
- Wofür Capstan Lathe?
- Kürzere Werkstücke (begrenzter Ram-Hub). Turret: längere Werkstücke (Saddle-Verfahrweg). Capstan: bis Ø 60 mm.
- Was ist Capstan Lathe Maschine?
- Produktionsdrehmaschine für identische Teile in Minimalzeit. Weiterentwicklung Plandrehmaschine. Erstentwicklung 1860 Pratt & Whitney (USA).
- Hauptteile Capstan & Turret Lathe?
- Bett, Spindelstock, Querwagen & Saddle, Revolver-Saddle & Hilfsschlitten.
- Warum „Turret Lathe“?
- Weiterentwicklung mit Revolver (indexierbarer Werkzeughalter) → mehrere Operationen nacheinander,各异 Werkzeug, ohne manuelles Umrüsten zwischen den Schritten.
- Unterschied Turret vs. Engine Lathe?
- Turret-Reitstock: Mehrwerkzeughalter. Engine Lathe Reitstock: ein Werkzeug, begrenzte Größe. Turret: weniger Fachpersonal, Engine: Facharbeiter nötig.
- Turret Lathe Typen?
- Metallbearbeitungsdrehmaschine mit wechselbaren Schneidwerkzeugen. Stationäres Werkzeug gegen rotierendes Werkstück. Einzigartig: wechselbare Werkzeuge.
- Zweck Revolver-Indexiermechanismus?
- Automatisches Indexieren aller Arbeitspositionen nacheinander oder selektives Überspringen, voreingestellt durch Mechanik.
- Vorteile Turret vs. Engine Lathe?
- 1. Viele Werkzeuge ohne Wechsel nach jedem Schritt. 2. Höhere Ausbringung. 3. Geringere Lohnkosten (weniger Fachkräfte). 4. Verschiedene Drehzahlbereiche.
- Was ist ein Revolver in der Zerspanung?
- Hält Werkzeuggruppe, rotiert → neues Schneidwerkzeug in Position. Wechsel: Aktuelles Werkzeug zurückziehen (Z-Achse oder X+Z), Revolver drehen bis richtiges Werkzeug positioniert.
- Capstan-Bediener?
- Capstan-Drehmaschine sicher einrichten & bedienen. Maschinenoffsets justieren. Maschinenüberwachung, Störungsmeldung. Kühlmittelstand prüfen & nachfüllen.
- Welches Spannfutter bei Capstan Lathe?
- Automatische Spannvorrichtungen (Rüstzeitreduzierung). Spannzangen (Collets/Collet Chucks) – hand- oder kraftbetätigt, für Langstangen diverser Profile.
- Nachteile Turret Lathe (CNC)?
- Präzision bei runden Formen begrenzt. Hoher Stromverbrauch. Mehr Platzbedarf.
- Klassifizierung Turret Lathe?
- Größe: Klein (Stangenkapazität d=25 mm, Futter D=320 mm), Mittel (d=80, D=500), Groß (d=160, D=800). Nach Revolveranordnung: horizontal/vertikal.
- Welche Turret Lathe für Schwerlast?
- Saddle-Type (Sattel-Revolver) für schwere Spannfutterarbeit – Werkstückdurchmesser bis 5-fach gegenüber Ram-Type.
- Wofür Capstan Lathe?
- Fräsmaschine für Serienteile. Schneideinsätze auf drehbarem Revolver (Capstan) → schneller Werkzeugwechsel ohne Ab-/Anbau.
- Bedarf Capstan & Turret Lathes?
- Capstan: kurze Werkstücke (Ram-Hub). Turret: lange Werkstücke (Saddle-Verfahrweg). Capstan: bis Ø 60 mm. Turret: bis Ø 120 mm.
- Unterschied Automatikdrehmaschine vs. Capstan Lathe?
- Capstan & Turret = Halbautomat. Zerspanen automatisch, aber Werkstückwechsel & Werkzeugeinstellung manuell.
- Was ist Plandrehmaschine (Centre Lathe)?
- Zylindrische Formen aus Stahl, Kunststoff. Viele Motorbauteile auf Plandrehmaschinen gefertigt.
- Unterschied Centre Lathe vs. Capstan Lathe?
- Capstan/Turret: Reitstock durch sechseckigen Revolverkopf (6 Werkzeuge) ersetzt, indexiert pro Operation nach Erfordernis.
Herstellungsprozess
- Was ist eine Revolverdrehbank? Umfassender Leitfaden zur modernen Metallbearbeitung
- Revolverdrehbänke (Capstan & Turret Lathes): Merkmale, Geschichte & Anwendungen
- Drehmaschinen-Operationen & Schneidwerkzeug-Auswahl meistern
- Drehmaschinen: Typen, Funktionen und Anwendungen im Überblick
- Zerspanen erklärt: Definition, Verfahren & wichtige Werkzeuge
- Drehbankspindel (Lathe Spindle): Der „Arbeitskopf“ der Drehbank
- J-Hook-Stanzverformung vermeiden: Ursachen, Symptome und Lösungen
- Werkzeugauslenkung in der CNC-Bearbeitung verstehen – Ursachen & Reduktionsstrategien
- Drehmaschinen: Von der Antike bis zur modernen CNC-Fertigung
- Werkzeughalter vs. Revolvertechnologie: Was passt zu Ihrer Maschine?