



GD&T-Symmetrie verstehen: Definition, Anwendung & Alternativen
Was ist Symmetrie?
GD&T-Symmetrie ist eine 3D-Toleranz, die sicherstellt, dass Teilemerkmale symmetrisch zur Bezugsebene sind. Die Dimension definiert eine Mittelebene und schafft eine Toleranzzone darum. Ähnlich wie Konzentrizität – Symmetrietoleranz-Prüfung ist zeitaufwändig und schwierig. Empfehlung: Lage-, Parallelitäts- oder Geradheitstoleranz statt Symmetrie nutzen.
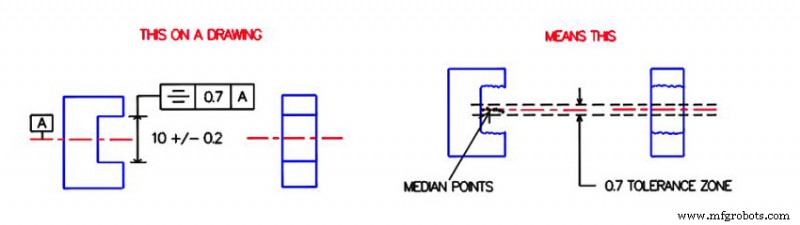
GD&T-Symmetriebemaßung prüft Abstand je zweier korrespondierender Punkte beiderseits der Bezugsebene und berechnet deren Mittelpunkt. Diese Mittelpunkte müssen nahe der Bezugsebene und innerhalb der im Merkmalskontrollrahmen festgelegten Symmetrietoleranzzone liegen.
Symmetrietoleranzzone
Zwei parallele Ebenen symmetrisch zur zentralen Bezugsebene. Mittelpunkte der symmetrischen Flächen müssen alle in diesem Bereich liegen.
Beispiel: Symmetriesymbol an Nut. Geraahmtes Symbol: „Mittelpunkte dieser gegenständlichen Flächen müssen symmetrisch zu Datumachse a innerhalb Toleranz 0,7 liegen“. Schnittbild zeigt erfüllendes Beispiel. Mittelpunkte zwischen zwei Ebenen (Abstand 0,7, gleichmäßig um Datumachse A). Alle Punkte der Medianebene müssen im Volumen zwischen den Toleranzzonenebenen liegen → Gut.
Symmetrie vs. andere Bemaßungen
Symmetrie und wahre Lage (True Position)
Beide definieren ideale Position von Teilemerkmalen. Teils austauschbar. Aber wahre Lage viel breiter anwendbar. Sie kann alles, was Symmetrie kann – umgekehrt nicht.
Wahre Lage schafft breite Toleranzzone (zylindrisch/kreisförmig) → größerer Funktionsumfang. Zusatztoleranzen bei wahrer Lage erlaubt, bei Symmetrie nicht. Versatz des Bezugsmerkmals (Datum Feature Shift) und projizierte Toleranzzone bei wahrer Lage möglich, bei Symmetrie nicht.
Weitere Differenz: Wahre Lage aufrufbar nach Bezugsgröße (RFS) oder mit MMC/LMC. Symmetrie gilt immer RFS.
Symmetrie und Konzentrizität
Konzentrizität kontrolliert Zylinderoberflächen, Symmetrie meist nicht-zylindrische Flächen. Manche nennen Konzentrizität „kreisförmige Version der Symmetrie“. ASME Y14.5M-1994, 5.14: „Symmetrie- und Konzentrizitätskontrolle folgen demselben Prinzip, außer bei unterschiedlichen Komponentenkonfigurationen.“
GD&T-Symmetrie kontrolliert Punkte zweier Optionen durch Entwicklung der Bezugsebene. Konzentrizität prüft über zentrale Bezugsachse → erweitert wahre Zylinderquerschnittsmitten, prüft, ob sie in zylindrischer Toleranzzone nahe großer Datumachse liegen. Konzentrizität leitet exakte Mittelachse ab, nicht Mittelebene.
Messung der Symmetrie
Unter allen GD&T-Merkmalen ist Symmetrie eines der schwierigsten zu messen. Der Mittelpunkt in der Toleranzzone ist ein abgeleitetes Merkmal – keine fertige Messfläche. Symmetriesymbol erfordert Berechnung dieser Mittelpunkte und der symmetrisch kontrollierten Merkmale → viel Zeit, qualifiziertes Personal.
Zwei Hauptmethoden:
- Messschieber / Mikrometer
- Koordinatenmessgerät (KMG / CMM)
Messschieber / Mikrometer
Bei einfachen Symmetriefällen nutzbar. Aber Bedienerfertigkeit und Gerätefehler beeinflussen Genauigkeit → generell nicht empfohlen. Verschiedene Gerätedesigns für Form-/Lagemessung. Messen Maße effektiv, aber Formverifikation weniger genau. Nachteil: manuelle Aufzeichnung nötig.
Koordinatenmessgerät (CMM)
Häufigste Methode für Symmetrie. CMM tastet relative Punkte an → berechnet alle Mittelpunkte. Höhere Genauigkeit als Messschieber/Mikrometer.
Ablauf: CMM einrichten → theoretische Mittelebene definieren. CMM-Taster misst beide Symmetrieseiten → Mittelpunktposition berechnen. Alle Mittelpunkte entlang Merkmalslänge mit Bezugsebene vergleichen. Prüfer gibt Teil frei, solange kein Mittelpunkt Toleranzgrenze um Bezugsebene überschreitet. CMM dokumentiert Ergebnisse. Trotz geringerem Personalaufwand: komplex für genaue Resultate.
Abschließende Hinweise:
Wegen spezifischer Funktionsanforderungen und Messschwierigkeit sollte Symmetrie meist vermieden werden. Mit Ebenheit, Parallelität, wahrer Lage lassen sich exakt dieselben Zwänge am Teil erreichen – zwar mehr Maße/Messungen nötig. Aber: wahre Lage messbar mit Lehren (bei MMC), Ebenheit automatisch durch Maße kontrolliert, direkt an Oberfläche messbar → in einem Prozess kontrollierbar, keine zeitaufwändige KMG-Messung nötig.
Herstellungsprozess
- Was ist A2-Stahl? Eine vielseitige, kosteneffektive Werkzeugstahlsorte für Industrie und Holzbearbeitung
- Fertigungstoleranzen erklärt: Definition, Arten & praktische Anwendungen
- Insert Molding erklärt: Effizienz steigern & Kosten senken in der Multi-Material-Produktion
- Prototyping erklärt: Der entscheidende Validierungsschritt für Startups
- Linearmotoren verstehen: Von elektrischer Energie zur präzisen Linearbewegung
- CNC-Drehen erklärt: Präzisionsbearbeitung für hochwertige Teile
- Gießereien verstehen: Wo Metall zu Bausteinen der modernen Industrie wird
- Mehrstufige Pumpen verstehen: Funktion, Einsatz und Vorteile
- Pressenzuführungen: Funktionsweise, Typen & Industrielle Anwendung
- Tauchpumpen: Funktionsweise, Einsatzbereiche und Vorteile