



Dünnwandige Bauteile fertigen: Techniken & Herausforderungen optimieren
Beim Schneiden verformen sich Dünnwände leicht durch Schnittkraft → Ovalität oder „Taillenform“ (Mitte klein, Enden groß). Zudem thermische Verformung durch schlechte Wärmeableitung → Qualitätsrisiko. Die gezeigten Teile sind nicht nur schwer zu spannen, sondern auch schwer zu bearbeiten. Spezielle Dünnwandhülsen und Wellenschutzvorrichtungen sind nötig.
Prozessanalyse
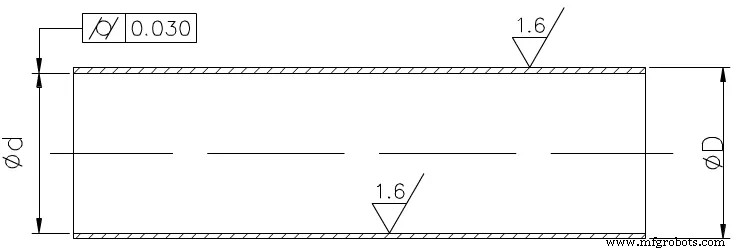
Nach Zeichnung: Werkstück aus nahtlosem Stahlrohr. Innen-/Außenrauheit Ra 1,6 µm – durch Drehen erreichbar. Zylindrizität Innenbohrung 0,03 mm – hohe Anforderung für Dünnwandteile. Serienfertigung: Ablängen – Wärmebehandlung – Stirnseiten – Außendrehen – Innentdrehen – Qualitätsprüfung.
„Innenbohrung bearbeiten“ ist qualitätsentscheidend. Ohne Außendrehen und Dünnwandhülse ist 0,03 mm Zylindrizität kaum haltbar.
Schlüsseltechnik: Innenbohrung drehen
Löst Steifigkeits- und Spanabfuhrprobleme des Innenwendeschneidens. Steifigkeit erhöhen:
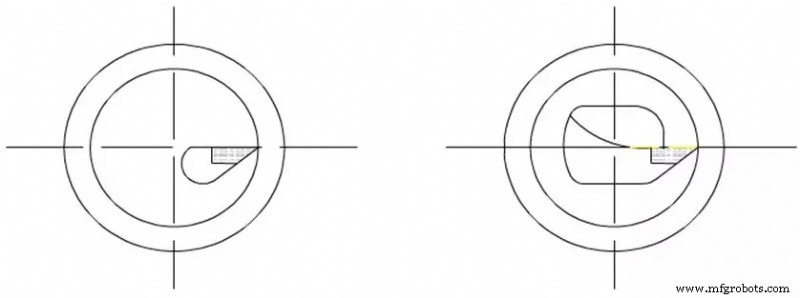
- Querschnittsfläche des Werkzeughalters maximieren. Normal: Schneide oben auf Halter → Querschnitt im Loch < 1/4 Lochquerschnitt (links). Schneide auf Mittellinie des Halters → Querschnitt im Loch stark vergrößert (rechts).
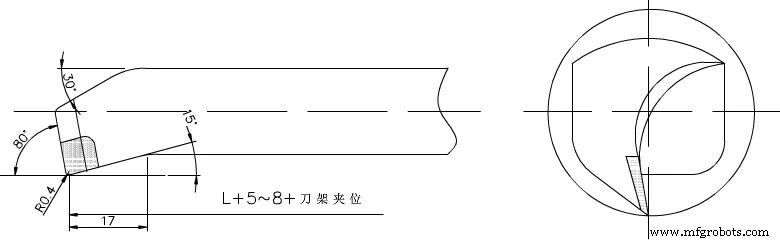
- Halters Überstand so kurz wie möglich (5–8 mm über Bearbeitungslänge) → höhere Steifigkeit, weniger Vibration.
Spanabfuhr lösen
Spanauswurfrichtung kontrollieren. Schruppen: Späne zur bearbeiteten Oberfläche (Vorspanabfuhr) → Innenwendeschneidwerkzeug mit positiver Schneidkantenneigung (Bild).
Schlichten: Späne zur Lochmitte (Innenspanabfuhr) → Schneidenschärfung auf Vorwärtskrümmung achten. Feinwendeschneide: Legierung YA6, Typ M – hohe Biegefestigkeit, Verschleißfestigkeit, Schlagzähigkeit, Warmfestigkeit.
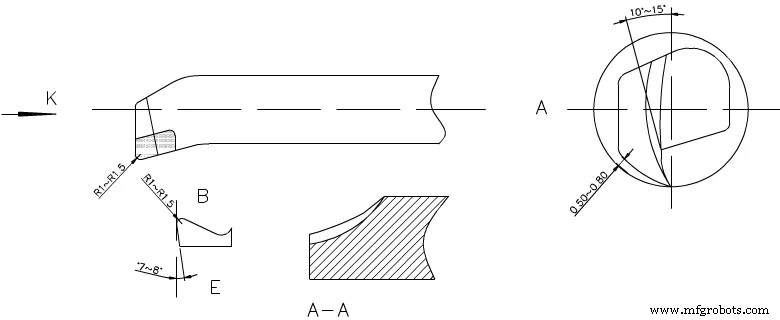
Schärfen: Spanwinkel zu Bogenradius 10–15°, Hinterschneide 0,5–0,8 mm vom Wandbogen abgesetzt (Unterkante radial), Schneidenwinkel c §0,5–1. Wischer an B: R1–1,5, Nebenschneidenwinkel 7–8°, innere Ecke AA kreisrund für Spanabfuhr.
Bearbeitungsmethodik
- Wellenschutz (Schutzwelle) fertigen: Zweck: Innenbohrung der Dünnwandhülse im Rohmaß abdecken, mit vorderer/hinterer Spitze fixieren → Außendrehen ohne Verformung, Qualität/Sicherheit des Außendurchmessers. Wellenschutz ist Schlüsselschritt. 45er-Kohlenstoffstahl für Rohling; Stirnseiten, zwei B-förmige Mittenbohrungen, Außendrehen grob, Aufmaß 1 mm. Nach Wärmebehandlung (Vergüten), Feindrehen, Restaufmaß 0,2 mm für Schleifen. Oberflächenhärten (HRC 50), dann zylindrisch schleifen (Bild). Genauigkeit prüfen, dann Einsatz.
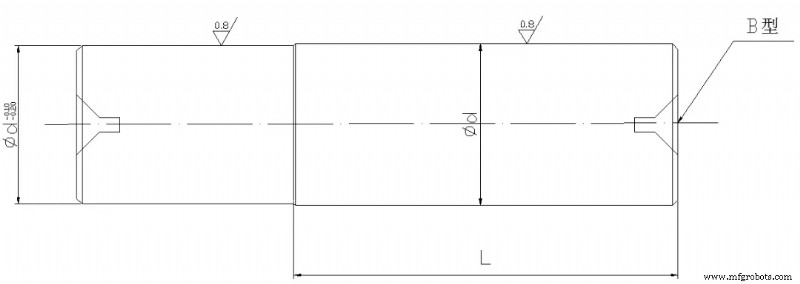
- Rohling behält Spannposition und Schneidaufmaß für Einmalbearbeitung.
- Rohlinge zuerst wärmebehandeln (Härten/Anlassen), Härte HRC 28–30 (Bearbeitungsbereich).
- Wendeschneidplatte C620. Zuerst vordere Spitze in Spindelkegel einspannen. Gegen Verformung beim Spannen der Dünnwandhülse: offener Dickmantel aufsetzen (Bild).
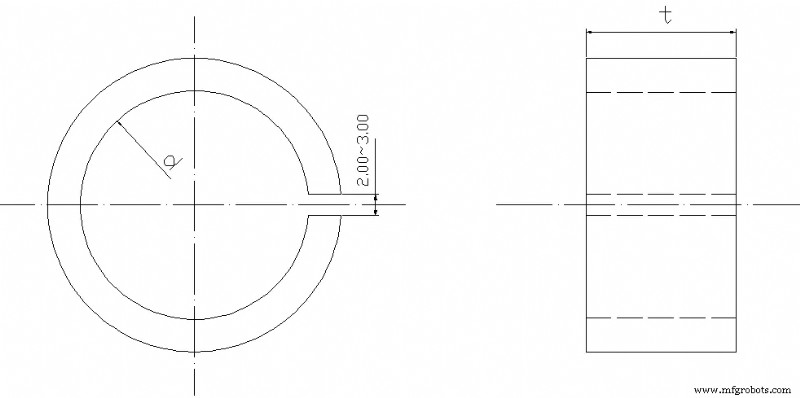
- Für Serieneffizienz: äußeres Ende der Dünnwandhülse auf einheitliches Maß d bringen, Maß t als axiale Spannposition, Hülse axial spannen → Innenbohrqualität und Maßhaltung. Schnittwärme → thermische Ausdehnung schwer kontrollierbar → reichlich Kühlschmierstoff zur Reduzierung thermischer Verformung.
- Werkstück fest mit automatischem 3-Backenfutter spannen, Stirnseite drehen, Innenkreis vorkehren. Restaufmaß 0,1–0,2 mm für Schlichten. Feinwendeschneide einsetzen, Aufmaß abtragen bis Schutzwelle Passsitz und Rauheit erfüllt. Innenwendeschneide entfernen, Schutzwelle auf vordere Spitze, Reitstockspitze nach Länge spannen, Außendrehen: vorkehren, dann schlichten nach Zeichnung. Nach Prüfung: Trennwerkzeug auf Maß abtrennen. Für glatten Schnitt: Schneide schärfen für glatte Stirnfläche; Schutzwellenspitze leicht abschleifen → Spalt durch Trennen minimieren, Schutzwelle verhindert Verformung, Vibration, Herabfallen/Beschädigung beim Abtrennen.
Fazit
Obige Methode für Dünnwandhülsen löst Verformungs-/Formfehlerprobleme. Praxis bewährt: hohe Effizienz, einfache Bedienung, geeignet für lange Dünnwandteile, Maße gut beherrschbar, Einmalfertigung, Serientauglich.
Herstellungsprozess
- DARVA – Der Event-Assistent: Vom Filz zur Live-Animation
- Karriere entfachen: Die Kraft personalisierten Trainings
- Werkzeugstandzeit maximieren: Wie Freiwinkel die Drehleistung beeinflussen
- Hartdrehen meistern: Herausforderungen mit fortschrittlicher Werkzeugtechnik überwinden
- Dünnwandige CNC-Drehteile meistern: Expertentipps für Festigkeit & Präzision
- Vorteile der Drehspindel in Drehmaschinen-Operationen verstehen
- Produktivität maximieren durch Kombination von Fräsen & Drehen mit Revolverwerkzeugen
- Premium-Drehwerkzeuge für jede Metallbearbeitungsanwendung
- Mill-Turn-Bearbeitungszentren: Duale Fräs- & Dreh-Lösungen
- Fortschrittliche Drehzentren & CNC-Maschinentechnologie