



Honen erklärt: Definition, Prozess und wichtige Werkzeuge
Was ist Honen?
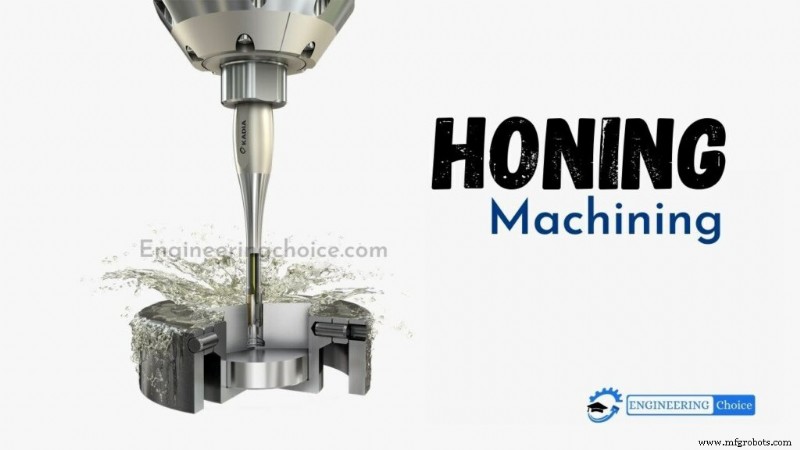
Honen ist ein spanender Fertigungsprozess mit geometrisch unbestimmter Schneide, bei dem ein Schleifstein oder eine Schleifscheibe unter kontrolliertem Druck und entlang einer definierten Bahn über ein Metallwerkstück geführt wird. Der Prozess dient primär der Verbesserung der geometrischen Formgenauigkeit einer Oberfläche, kann aber auch die Oberflächengüte signifikant optimieren.
Typische Anwendungen finden sich in der Endbearbeitung von Zylindern für Verbrennungsmotoren, Luftlagerspindeln und Verzahnungen. Obwohl es viele Honearten gibt, bestehen alle aus einem oder mehreren Schleifsteinen, die unter Druck gegen die zu bearbeitende Oberfläche gepresst werden.
Ähnliche Verfahren sind das Läppen und das Superfinishing.
Definition des Honens
Honen bezeichnet den Vorgang des Schärfens auf einem Wetzstein oder Honstein. Die präzise Ausrichtung des Schneidwerkzeugs wird durch das Honen der Schneide nicht beeinträchtigt.
Der Honprozess ermöglicht die Endmaßfertigung und erzeugt das gewünschte Oberflächenmuster im Inneren von Rohren oder Zylinderbohrungen. Die Bearbeitung erfolgt durch Expansion von Schleifsteinen mit geeigneter Körnung und Härte gegen die Werkstückoberfläche.
Die Steine werden unter kontrolliertem Druck im Werkstück rotiert und oszilliert. Die Kombination aus Rotation und Hin- und Herbewegung erzeugt ein Kreuzschliffmuster auf der Oberfläche des bearbeiteten Teils.
Warum ist der Honprozess notwendig?
Honmaschinen sind Metallabtragswerkzeuge, die mittels hartem Werkzeug oder Honsteinen sowie verbrauchbaren Schleifsteinen folgende Parameter korrigieren:
- Durchmesser
- Form
- Oberflächengüte
- Lagetoleranzen von Bohrungen
Der Honprozess wurde entwickelt, um Bohrungsgeometrie, Maßkontrolle, endgültige Oberflächengüte und Oberflächenstruktur zu perfektionieren. Er liefert die Endmaße und erzeugt das gewünschte Finishmuster im Inneren von Rohren oder Zylinderbohrungen.
Die Bearbeitung erfolgt durch Expansion von Schleifsteinen passender Körnung und Güte gegen die Werkstückoberfläche. Die Steine werden im Werkstück unter kontrolliertem Druck rotiert und oszilliert. Die Kombination aus Rotation und Oszillation erzeugt ein Kreuzschliffmuster auf der Oberfläche des honbaren Teils.
Prozessmechanik
Da Honsteine Schleifscheiben ähneln, liegt es nahe, Honen als Form des geringen Materialabtrags beim Schleifen zu betrachten. Treffender ist jedoch die Betrachtung als selbstkorrigierender Schleifprozess.
Beim Schleifen folgt das Werkzeug einem einfachen Pfad. Beim Einstechschleifen einer Welle bewegt sich die Scheibe zur Achse, schleift und fährt zurück. Da jeder Scheibenschnitt wiederholt denselben Werkstückbereich kontaktiert, werden geometrische Ungenauigkeiten der Schleifscheibe auf das Werkstück übertragen.
Die Genauigkeit der Werkstückgeometrie ist somit auf die Genauigkeit des Abrichtwerkzeugs begrenzt. Durch Scheibenverschleiß verschlechtert sich die Genauigkeit weiter, weshalb periodisches Abrichten notwendig wird.
Diese Begrenzung wird beim Honen überwunden, da der Honstein einem komplexen Pfad folgt. Beim Innenhonen bewegt sich der Stein gleichzeitig auf zwei Bahnen: radial nach außen zur Bohrungserweiterung und axial oszillierend.
Durch die Oszillation berührt jeder Schnitt des Honsteins eine große Werkstückfläche. Profilunvollkommenheiten des Steins können sich nicht auf die Bohrung übertragen. Stattdessen passen sich Bohrung und Honsteine der durchschnittlichen Form der Steinbewegung an – beim Innenhonen einem Zylinder.
Dieser Mitteldungseffekt tritt bei allen Honprozessen auf: Werkstück und Steine erodieren, bis sie der durchschnittlichen Form der Schneidefläche entsprechen. Da Honsteine tendenziell zur gewünschten geometrischen Form erodieren, ist kein Abrichten erforderlich.
Als Resultat übertrifft die Genauigkeit eines honbearbeiteten Bauteils oft die Genauigkeit der Maschine, die es erzeugte.
Nicht nur der Steinpfad unterscheidet Honen und Schleifen, auch die Steifigkeit der Maschinenkonstruktion. Honmaschinen sind deutlich nachgiebiger als Schleifmaschinen. Beim Schleifen geht es um enge Maßtoleranzen.
Dafür muss die Schleifscheibe exakt positioniert werden. Eine Schleifmaschine muss daher sehr steif sein und ihre Achsen mit höchster Präzision bewegen.
Eine Honmaschine ist relativ ungenau und unvollkommen. Statt auf Maschinenpräzision verlässt sie sich auf den Mitteldungseffekt zwischen Stein und Werkstück. Nachgiebigkeit ist Voraussetzung für den Mitteldungseffekt.
Daraus folgt der offensichtliche Unterschied: Beim Schleifer ist der Stein starr am Schlitten befestigt, beim Honen wird er pneumatisch oder hydraulisch betätigt.
Hochpräzise Werkstücke werden meist geschliffen und dann honbearbeitet. Das Schleifen bestimmt das Maß, das Honen verbessert die Form.
Der Unterschied zwischen Honen und Schleifen bleibt bestehen. Einige Schleifmaschinen haben komplexe Bewegungen und sind selbstkorrigierend, einige Honmaschinen verfügen über In-Prozess-Messung für Maßkontrolle. Viele Durchlaufschleifoperationen nutzen denselben Mitteldungseffekt wie das Honen.
Honenwerkzeuge
Honen verwendet ein spezielles Werkzeug – den Honstein oder Hone – zur Erzeugung präziser Oberflächen. Der Hone besteht aus Schleifkörnern, die mit einem Bindemittel verbunden sind. Honkörner sind unregelmäßig geformt und ca. 10 bis 50 Mikrometer groß (300 bis 1500 Mesh). Kleinere Korngrößen erzeugen glattere Oberflächen.
Der Honstein überträgt die Maschinenleistung auf das Werkstück. Honen korrigiert Bohrungen hinsichtlich Konizität, Maß, Oberfläche und Geradheit, kann jedoch normalerweise keine axiale Ausrichtung oder Lage korrigieren.
Das Werkzeug besteht aus Spindelaufnahme, Antriebswelle und Honkörper. Der Honkörper enthält einen Kegel, der mit einer Druckstange verbunden ist.
Die Druckstange im Inneren der Antriebswelle wird im Honkörper durch einen Motor oder Hydraulikzylinder bewegt. Der Antrieb sitzt im Kopf. Bewegt sich der Kegel nach unten, drückt er die Expansionsplatten nach außen und spannt die Steine auf.
Die Schleifsteine tragen das Material vom Werkstück ab. Garterfedern halten die Steine im Werkzeug und kollabieren sie beim Herausziehen aus der Bohrung.
Honwerkzeuge können Superabrasive oder keramisch gebundene Steine für Vorschlichten, Fertighonen und Endhonen verwenden. Beim Gipfelhonen reicht oft nur der Rauhgang. Plateauhonen (Erzeugung von Plateaus) erfordert feine Steine zur Spitzenabtragung. Manche Werkzeuge kombinieren Rauh- und Fertigsteine.
Honeführungen
Honeführungen sind Teil des Honwerkzeugs. Sie schützen die Honsteine beim Ein- und Austreten in die Bohrung und verhindern Kontakt zwischen Werkzeugmetall und Bohrungsoberfläche.
Führungen müssen häufig auf Verschleiß oder Fremdmaterialanhaftungen geprüft werden. Honsteine werden beim Herausziehen unter die Führungsgröße kollabiert, um Steine und Führungsbuchsen zu schützen.
Honeführungsbuchse
Die Honeführungsbuchse ist an einer festen Halterung an der Vorderseite der Säule montiert. Ihre Funktion: Führung des Honwerkzeugs in die Bohrungsmitte. Die Buchse besteht typischerweise aus gehärtetem Stahl oder Hartmetall.
Hartmetall wird verwendet, wenn die Buchse auch als „Kollapsbuchse“ dient. Diese drücken die Steine beim Herausziehen bündig mit dem Werkzeugkörper, wenn das Werkzeug zu klein für Garterfedern ist.
Verstellbarer Kegel
Beim Honen von Sackbohrungen kann ein verstellbarer Kegel verwendet werden, um den unteren Steinbereich zur Verschleißkompensation und Maßhaltung zu expandieren. Beim Sackbohren können die Steine nicht wie bei Durchgangsbohrungen über das Bohrungsende hinausfahren.
Dies verursacht ungleichmäßigen Steinverschleiß und Konizität am Bohrungsboden. Abhilfe schaffen verstellbare Kegel und Verweilzeiten am Boden.
Einbahn-Honwerkzeuge (Single Pass)
Das Honwerkzeug kann aus einem diamantbeschichteten Langlochbohrer bestehen: ein expandierbarer, weicher Gusseisenschaft, dauerhaft mit 100/120er Naturdiamant-Körnung beschichtet, oder ein gesinterter Schaft mit eingebettetem Abrasiv.
Das Werkzeug ist expandierbar, um Diamantschichtverschleiß zu kompensieren. Der Schaft enthält Kühlmittelkanäle zu den Nuten im Schaft. Das Honwerkzeug durchläuft die Bohrung einmal und wird zurückgezogen.
Diese Maschine nutzt ein freischwimmendes Honwerkzeug, das sich an der vorhandenen Bohrung ausrichtet. Es eignet sich für offene Bohrungen, die durch vorherige Bearbeitung erzeugt wurden. Das Werkzeug korrigiert Ausrundung, Konizität und Formabweichungen und erzeugt in einem Hub gerade, runde, konizitätsfreie Bohrungen.
Honeführungsbügel und -buchsen sind an einem festen Bügel an der Säulenvorderseite montiert. Der Bügel führt das Honwerkzeug in die Bohrung. Die Buchse ist bearbeitet, um Kühlmittel zum Einbahn-Honwerkzeug zu leiten.
Vorteile des Honprozesses
- Weniger komplexe oder kostengünstige Spannvorrichtungen
- Hohe Genauigkeit
- Einsetzbar für lange und kurze Bohrungen
- Erhalt der ursprünglichen Bohrungsmittellinie
- Jedes Material bearbeitbar, unabhängig von Härte
- Werkstück muss nicht kraftgesteuert rotieren – keine Spannfuttern, Planscheiben oder Rundtische nötig, somit keine Spann- oder Zentrierfehler
- Hone wird von zentraler Welle angetrieben – Wellenbiegen verursacht keine konischen Bohrungen wie beim Bohren
- Ergebnis: wahrhaft runde Bohrung ohne Konizität oder Hoch-/Tiefstellen, sofern Voroperationen genügend Aufmaß ließen
- Honen nutzt große Kontaktfläche bei niedriger Geschwindigkeit im Vergleich zu Schleifen oder Feinbohren (kleine Kontaktfläche, hohe Geschwindigkeit). Durch kombinierte Dreh- und Hubbewegung entsteht Kreuzschliffmuster – ideal für Schmiermittelhaltung. Durchmesser mit 0,001 bis 0,0001 Zoll Genauigkeit durch Diamantsteine möglich.
Grenzen des Honprozesses
- Honen gilt als langsamer Prozess. Neue Maschinen und Steine haben die Honzeiten jedoch erheblich verkürzt.
- Horizontales Honen kann ovale Bohrungen erzeugen, es sei denn, das Werkstück wird rotiert oder abgestützt. Bei dünnen Werkstücken kann schon Handdruck leichte Ovalität verursachen.
Anwendungen des Honprozesses
- Endbearbeitung von Kurbelwellenlagerzapfen im Automobilbau
- Endbearbeitung runder Bohrungen
- Endbearbeitung hohlzylindrischer Teile
- Motorzylinder, Lager, Gewehrläufe, Ringmessgeräte, Wellen und Flanschflächen, Kolbenbolzen, Kurbelwellenlagerzapfen etc.
- Verzahnungshobeln
Herstellungsprozess
- Fräsen erklärt: Definition, Prozess & wesentliche Operationen
- Bohren erklärt: Definition, Prozess & 12 Profi-Tipps für Metall
- Pulvermetallurgie: Definition, Prozesse & Vorteile im Überblick
- Schleifmaschinen: Definition, Typen & Anwendungen im Überblick
- Honen erklärt: Definition, Prozess & wesentliche Werkzeuge
- Schmieden erklärt: Prozess, Arten & Materialien
- Zerspanen erklärt: Definition, Verfahren & wichtige Werkzeuge
- Einsatzhärten (Carburizing) erklärt: Definition, Verfahren & Prozess der Stahloberflächenhärtung
- Metal Casting Explained: Definition, Types & Process
- Glühen (Annealing) erklärt: Definition, Prozess und wesentliche Phasen