



Gusseisen-Schweißen meistern: Bewährte Techniken & Expertentipps
Herausforderungen beim Gusseisen-Schweißen
Gusseisen-Schweißen ist möglich, aber aufgrund des hohen Kohlenstoffgehalts problematisch. Dieser liegt oft bei 2–4 %, was etwa dem Zehnfachen der meisten Stähle entspricht. Während des Schweißprozesses wandert dieser Kohlenstoff in das Schweißgut und/oder die wärmebeeinflusste Zone (WEZ), was zu erhöhter Sprödigkeit und Härte führt. Dies kann nach dem Schweißen zu Rissen führen.
Gusseisen besteht aus Eisen und Kohlenstoff in unterschiedlichen Anteilen, ergänzt durch Elemente wie Mangan, Silizium, Chrom, Nickel, Kupfer, Molybdän usw., um bestimmte Eigenschaften zu verbessern. Zudem kann es deutlich höhere Schwefel- und Phosphorgehalte als Verunreinigungen aufweisen, was das Schweißen ohne Rissbildung erschwert.
Zu den verschiedenen Gusseisentypen gehören Grauguss, Weißguss, duktiles (kugeliges) Gusseisen und Temperguss mit stark unterschiedlicher Schweißbarkeit. Alle Kategorien mit Ausnahme von Weißguss gelten als schweißbar, obwohl das Schweißen im Vergleich zu Baustahl deutlich schwieriger sein kann.
Dennoch kann es ohne detaillierte metallurgische Analyse schwierig sein, die verschiedenen Gusseisentypen zu unterscheiden. Dennoch ist Gusseisen ein langlebiges, verschleißfestes Metall, das seit Jahrhunderten verwendet wird.
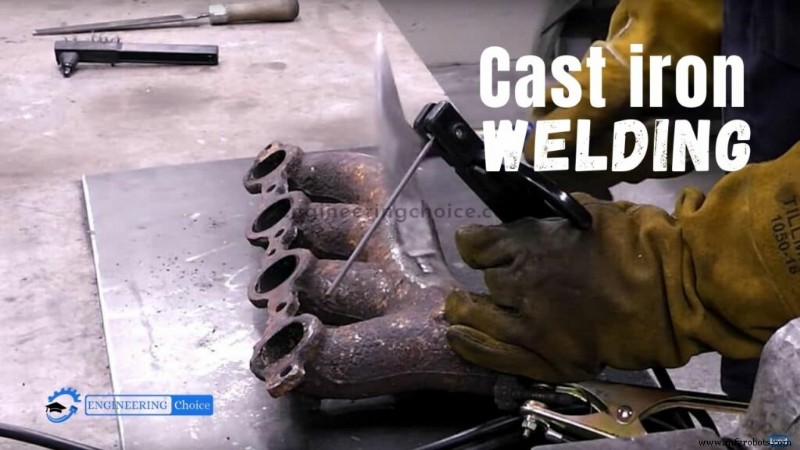
Vorbereitungsschritte vor dem Gusseisen-Schweißen
Vier wesentliche Schritte sollten vor Beginn durchgeführt werden, um ein effektives Gusseisen-Schweißen zu gewährleisten:
- Bestimmung des Gusseisentyps
- Reinigung des Gussteils
- Auswahl der richtigen Vorwärmtemperatur
- Wahl der passenden Schweißtechnik
1. Bestimmung des Gusseisentyps
Der erste Schritt ist die Identifikation des Gusseisentyps. Es gibt zahlreiche Typen, und die meisten davon sollten nicht geschweißt werden.
Gusseisen hat eine geringe Duktilität und kann durch thermische Spannungen bei schnellem Erhitzen oder Abkühlen reißen. Die Rissanfälligkeit hängt vom Gusseisentyps ab. Daher ist es erforderlich zu verstehen, mit welcher Legierung man arbeitet:
- Grauguss: Die häufigste Form. Kohlenstoff fällt während der Herstellung als Graphitlamellen in eine perlithische oder ferritische Mikrostruktur aus. Er ist duktiler und schweißbarer als Weißguss. Dennoch stellt der Graphit im Grauguss eine Herausforderung dar, da er in das Schmelzbad eintreten und das Schweißgut verspröden kann.
- Weißguss: Behält den Kohlenstoff als Eisencarbid, ohne ihn als Graphit auszuscheiden. Die zementitische Mikrostruktur ist sehr hart und spröde. Weißguss gilt allgemein als nicht schweißbar.
- Duktiles, kugeliges oder temperbares Eisen: Diese Gusseisen sind aufgrund mikrostruktureller Unterschiede durch die Herstellung weniger spröde. Alle drei haben kugelförmige Kohlenstoffmikrostrukturen.
Der einfachste Weg zur Bestimmung des Eisentyps ist die Prüfung der Originalspezifikation. Chemische und metallografische Analysen können ebenfalls helfen, die Kategorie zu identifizieren.
Es gibt weitere Möglichkeiten, Legierungen zu unterscheiden: Graueisen zeigt an der Bruchstelle eine graue Farbe, während Weißguss aufgrund des Zementits eine weißere Farbe aufweist. Duktiles Eisen zeigt jedoch ebenfalls eine weißere Bruchstelle, ist aber deutlich besser schweißbar.
Grauguss ist der am häufigsten geschweißte Gusseisentyp und sollte der einzige sein, den Sie zu verschweißen versuchen, es sei denn, Sie sind erfahren im Gießen oder Schweißen von Gusseisen. Die Unterstützung durch einen erfahrenen Schweißer ist eine weitere gute Option.
2. Reinigung des Gussteils
Unabhängig von der Legierung müssen alle Gussteile vor dem Schweißen ordnungsgemäß vorbereitet werden. Dabei ist es entscheidend, alle Oberflächenmaterialien zu entfernen. Der Schweißbereich muss vollständig sauber sein. Entfernen Sie Farbe, Fett, Öl und andere Fremdstoffe aus der Schweißzone. Es ist ratsam, den Schweißbereich vorsichtig und langsam für kurze Zeit zu erwärmen, um eingeschlossene Gase aus der WEZ des Grundmaterials zu entfernen.
Eine einfache Technik zur Prüfung der Oberflächenbereitschaft besteht darin, einen Schweißnahtlauf auf dem Metall abzulegen – er wird porös sein, wenn Verunreinigungen vorhanden sind. Dieser Lauf kann abgeschliffen werden, und der Vorgang wird so lange wiederholt, bis die Porosität verschwindet.
3. Vorwärmtemperatur
Alle Gusseisen sind anfällig für Rissbildung unter Spannung. Wärmekontrolle ist der wichtigste Faktor zur Vermeidung von Rissen.
Ein Gusseisen-Schweißnaht erfordert drei Schritte:
- Vorwärmen
- Geringe Wärmeeinbringung
- Langsames Abkühlen
Der Hauptgrund für die Wärmekontrolle ist die thermische Ausdehnung. Wenn Metall erwärmt wird, dehnt es sich aus. Keine Spannung entsteht, wenn sich ein ganzes Objekt gleichmäßig erwärmt und ausdehnt, aber Spannungen bauen sich auf, wenn die Wärme in einer kleinen wärmebeeinflussten Zone (WEZ) lokalisiert ist.
Lokale Erwärmung verursacht behinderte Ausdehnung, da die WEZ vom kühleren umgebenden Metall eingeschlossen wird. Der Grad der resultierenden Spannung hängt vom thermischen Gradienten zwischen der WEZ und dem Gussteilkörper ab. Bei Stahl und anderen duktilen Metallen wird die durch behinderte Ausdehnung und Kontraktion verursachte Spannung durch Dehnung abgebaut.
Leider kann dies während der Kontraktionsphase zu Rissen führen, da Gusseisen eine relativ geringe Duktilität aufweist. Vorwärmen verringert den thermischen Gradienten zwischen Gussteilkörper und WEZ und minimiert so die durch Schweißen verursachten Zugspannungen. Im Allgemeinen erfordern höhere Schweißtemperaturen eine höhere Vorwärmtemperatur.
Wenn ausreichendes Vorwärmen nicht möglich ist, besteht die beste Strategie darin, die Wärmeeinbringung zu minimieren, ein Niedertemperatur-Schweißverfahren zu wählen und niedrig schmelzende Schweißstäbe oder -drähte zu verwenden.
Die Abkühlrate ist ein weiterer Faktor, der direkten Einfluss auf die am Schweißnaht induzierten Spannungen hat. Schnelles Abkühlen verursacht Kontraktion, was spröde, leicht rissige Schweißnähte erzeugt. Im Gegensatz dazu reduziert langsames Abkühlen Härtung und Kontraktionsspannungen.
4. Schweißtechniken für Gusseisen
Theoretisch können alle gängigen Lichtbogenschweißverfahren wie manuelles Metall-Lichtbogenschweißen, Flux-Cored Arc Welding, MAG-Schweißen, Unterpulverschweißen, WIG-Schweißen usw. verwendet werden. Ein Verfahren, das langsames Erhitzen und Abkühlen begünstigt, wird jedoch generell bevorzugt.
1. Manuelles Metall-Lichtbogenschweißen (MMA / SMAW)
Dieses Verfahren, auch als Shielded Metal Arc Welding (SMAW) bekannt, gilt allgemein als der beste Gesamtprozess für Gusseisen-Schweißen – vorausgesetzt, die richtigen Schweißstäbe werden verwendet. Die Wahl der Elektrode hängt von der Anwendung, der erforderlichen Farbanpassung und der Menge der nachträglichen Bearbeitung ab.
Die beiden Haupttypen von Elektroden für MMA sind eisenbasierte und nickelbasierte. Eisenbasierte Elektroden erzeugen Schweißgut mit hochkohlenstoffhaltigem Martensit und sind daher allgemein auf kleinere Reparaturen und Fälle beschränkt, in denen Farbanpassung erforderlich ist.
Nickellegierungselektroden sind am häufigsten im Einsatz und bieten ein duktileres Schweißgut. Nickelelektroden können auch dazu beitragen, Vorwärmen und WEZ-Rissbildung zu reduzieren, indem sie ein niedrigerfestes Schweißgut liefern.
In allen Fällen sollte darauf geachtet werden, das Aufschmelzen des Grundmaterials zu minimieren, um die Vermischung zu verringern.
2. MAG-Schweißen
MAG-Schweißen wird generell mit einem Nickel-Zusatzwerkstoff durchgeführt. Eine Mischung aus 80 % Argon und 20 % Kohlendioxid eignet sich für die meisten Anwendungen. Zwar kann Lötzusatzdraht verwendet werden, dies wird jedoch generell nicht empfohlen, da das Lotmetall deutlich schwächer als das Gussteil ist.
3. WIG-Schweißen
WIG-Schweißen kann eine saubere Naht auf Gusseisen erzeugen, wird jedoch aufgrund seiner stark lokalisierten Erwärmungseigenschaften generell nicht bevorzugt. Wie beim gesamten WIG-Schweißen wird die Qualität der fertigen Naht weitgehend durch das Können des Schweißers bestimmt.
4. Autogen-Schweißen (Oxy-Acetylen)
Autogenschweißen verwendet ebenfalls Elektroden, jedoch wird die Energie nicht durch einen Lichtbogen, sondern durch eine Oxy-Acetylen-Flamme bereitgestellt. Gusseisenelektroden und Kupfer-Zink-Elektroden eignen sich beide für das Autogenschweißen von Gusseisen.
Es muss darauf geachtet werden, das Gusseisen beim Acetylenschweißen nicht zu oxidieren, da dies Siliziumverlust und die Bildung von Weißguss in der Naht verursacht. Der Zusatzstab sollte im geschmolzenen Schweißbad und nicht direkt durch die Flamme geschmolzen werden, um Temperaturgradienten zu minimieren.
5. Löt-Schweißen (Brazing)
Löt-Schweißen ist eine gängige Methode zum Verbinden von Gusseisenteilen aufgrund der minimalen Beeinträchtigung des Grundmaterials. Ein Zusatzstab liefert das Lot, das an der Gusseisenoberfläche haftet. Aufgrund des niedrigeren Schmelzpunkts des Lots im Vergleich zum Gusseisen mischt sich das Lot nicht mit dem Gusseisen, sondern haftet an der Oberfläche.
Die Sauberkeit der Oberfläche ist für diese Technik entscheidend, da die Verbindung von der Qualität der Benetzung der Grundmetalloberfläche durch das Lot abhängt. Laut Machine Design ist die Verwendung von Flussmittel zur Verhinderung der Oxidbildung beim Löten üblich.
Es handelt sich um eine Flüssigkeit, die die Benetzung fördert, sodass das Lot über die zu verbindenden Metallteile fließen kann. Sie reinigt die Teile auch von Oxiden, sodass das Lot fester mit den Metallteilen verbindet. Zudem werden Flussmittel beim Schweißen zur Reinigung von Metalloberflächen verwendet.
Schweißtechniken ohne Vorwärmen
Die Größe des Gussteils oder andere Umstände können erfordern, dass die Reparatur ohne Vorwärmen durchgeführt wird. In diesem Fall muss das Teil kühl, aber nicht kalt gehalten werden.
Eine Erwärmung des Gussteils auf ca. 38 °C (100 °F) ist hilfreich. Wenn das Teil an einem Motor sitzt, kann es möglich sein, diesen einige Minuten laufen zu lassen, um diese Temperatur zu erreichen. Erhitzen Sie das Gussteil niemals so stark, dass Sie Ihre bloße Hand nicht mehr darauflegen können.
Führen Sie kurze, ca. 25 mm (1 Zoll) lange Schweißnähte aus. Das Richten (Peening) nach dem Schweißen ist bei dieser Technik wichtig. Lassen Sie die Naht und das Gussteil abkühlen. Beschleunigen Sie die Abkühlung nicht mit Wasser oder Druckluft.
Es kann möglich sein, während die vorherige Naht abkühlt, an einer anderen Stelle des Gussteils zu schweißen. Alle Krater sollten gefüllt werden. Wann immer möglich, sollten die Nähte in derselben Richtung abgelegt werden, und es wird bevorzugt, dass die Enden paralleler Nähte nicht miteinander fluchten.
Zusatzdraht oder Elektroden für Gusseisen-Schweißen
Wie oben erwähnt, ist die Wahl des Schweißstabes für das Gusseisen-Schweißen wichtig, wobei die meisten Experten Nickelelektroden empfehlen.
1. 99 % Nickelelektroden
Diese Elektroden sind teurer als andere Optionen, liefern aber auch die besten Ergebnisse. 99 % Nickelelektroden erzeugen bearbeitbare Schweißnähte und eignen sich am besten für Gussteile mit niedrigem oder mittlerem Phosphorgehalt. Diese reinen Nickelelektroden erzeugen ein weiches, formbares Schweißgut.
2. 55 % Nickelelektroden
Günstiger als 99 % Stäbe, ebenfalls bearbeitbar und häufig für Dickwandreparaturen verwendet. Ein niedrigerer Ausdehnungskoeffizient bedeutet, dass diese weniger Fusionslinienrisse erzeugen als die 99 % Stäbe. Diese Eisen-Nickel-Stäbe sind ideal zum Schweißen von Gusseisen auf Stahl.
Günstigere Optionen wie Stahlelektroden sind verfügbar, obwohl diese nicht so effektiv wie Nickelelektroden sind:
3. Stahlelektroden
Stahlelektroden bieten die günstigste Option der drei und eignen sich am besten für kleinere Reparaturen und Auffüllungen. Stahlelektroden erzeugen harte Schweißnähte, die zusätzlichen Schliff erfordern und nicht bearbeitbar sind. Trotz dieser Nachteile bieten Stahlelektroden Farbanpassung und vertragen Gussteile, die nicht vollständig sauber sind, besser als Nickelelektroden.
4. Lötbronze
Sie können oxy-acetylene löten oder die Stäbe mit einem WIG-Schweißgerät verwenden. Es ist eine gute Möglichkeit, einen starken Halt in einem Riss oder zwischen zwei zu verbindenden Komponenten zu erzielen, ohne Risse und eine Veränderung der Gusseigenschaften zu verursachen.
Reinigung und Richten von Schweißoberflächen
Wie bei den meisten Schweißarbeiten gilt: Je sauberer die Oberfläche, desto besser die Schweißnähte. Manchmal hat das zu schweißende Material ein ganzes Leben lang Dämpfe oder Öl im Guss aufgenommen, was das Schweißen erschwert. Es gibt bestimmte Dinge, die Sie beim Gusseisen-Schweißen beachten sollten.
Die Verwendung von Schweißzusatzwerkstoffen wie MG-289 Gusseisen-Schweißlegierungsstäben, die für kontaminiertes Gusseisen entwickelt wurden, ist der beste Weg, um sicherzustellen, dass die Naht ausreicht.
Richten (Peening) ist der Prozess, bei dem das weiche Schweißgut während des Abkühlens mit einem Kugelhammer leicht angeklopft wird, um Risse zu verhindern. Dies sollte mit Vorsicht und nur dann durchgeführt werden, wenn sich das Schweißgut noch verformen lässt, aber es ist nicht immer notwendig, da unregelmäßiges oder schnelles Erhitzen oder Abkühlen des Bauteils die Hauptursache für Risse ist. Vorwärmen und langsames Abkühlen Ihres Projekts ist das Wichtigste.
Vorwärmen oder Kalt-Schweißen?
Es gibt unterschiedliche Meinungen darüber, ob man heiß oder kalt schweißen sollte. Alle sind sich einig, dass Vorwärmen eine gute Option ist, aber einige schlagen vor, dass Schweißen mit minimaler Hitze ebenfalls ausreicht.
Bei der Entscheidung, wie man Gusseisen schweißt, ist einer dieser Ansätze notwendig, da Gusseisen im Gegensatz zu den meisten Metallen spröde ist und nur eine sehr geringe Fähigkeit zur Verformung durch Biegen oder Ausdehnung und Kontraktion hat. Wärme hat immer einen verformenden Effekt auf Metall, und wenn ein Teil des Metalls schneller erhitzt oder abkühlt als ein anderer, entstehen Spannungen und Risse im Gusseisen oder in der Naht.
Vorwärmen minimiert diesen Effekt, indem es den umliegenden Bereich der Naht näher an die Schweißtemperatur bringt, sodass sich das gesamte Bauteil gleichmäßig verändert. Gusseisen ändert seine Eigenschaften bei über 760 °C (1400 °F), daher ist es entscheidend, nicht übermäßige Hitze in das Bauteil einzubringen.
Kaltes Schweißen ohne Vorwärmen und mit minimaler Hitze wird als hilfreich angesehen, da es die Gesamttemperatur reduziert. Dies kann vorteilhaft sein, da keine sichtbaren Risse entstehen, und die Naht stärker ist als eine heiße Naht ohne Vorwärmen. Dennoch treten innere Spannungen auf, die sich später im Lebenszyklus des Bauteils zeigen können, und es entsteht eine insgesamt schwächere Naht als bei ordnungsgemäßem Vorwärmen vor dem Schweißen.
Erfahrene Gusseisen-Schweißer, die regelmäßig an der Reparatur oder Herstellung von Gusseisenprodukten arbeiten, wenden immer und ausschließlich Vorwärmen an. Dies ist der beste Weg, um sicherzustellen, dass die Naht nicht nur äußerlich rissfrei, sondern auch intern fest ist.
Herstellungsprozess
- Aluminiumschweißen meistern: Experten-Leitfaden für TIG, MIG & mehr
- Expertenrat zum Schweißen von Gusseisen: Bewährte Techniken für starke, dauerhafte Verbindungen
- Nickellegierungen Schweißen meistern: Expertentechniken & Tipps
- Aluminiumlöten meistern: Expertentechniken & praktische Anleitung
- Schwarze Stahlrohre schweißen: Umfassender Expertenleitfaden
- Expertenrat zum Kupferschweißen: Techniken, Tipps & Best Practices
- Ferrose Metalle: Eigenschaften, Typen und Anwendungen
- Bremssättel verstehen: Funktion, Typen & Wartungstipps
- Scheibenbremsen (Disc Brakes) einfach erklärt: Vollständiger, verständlicher Leitfaden
- Die Mechanik von Kupplungen: Umfassender Industrie-Leitfaden