



Flux-Cored Arc Welding (FCAW): Ein umfassender Leitfaden zu Prozess und Anwendungen
Was ist Flux-Cored Arc Welding (FCAW)?
Das Flux-Cored Arc Welding (FCAW oder FCA) ist ein halbautomatisches oder automatisches Lichtbogen-Schweißverfahren. FCAW erfordert eine kontinuierlich geführte, verbrauchbare Tubularelektrode, die einen Flussmittelkern enthält, sowie eine Konstantspannungs- oder seltener eine Konstantstrom-Schweißstromquelle.
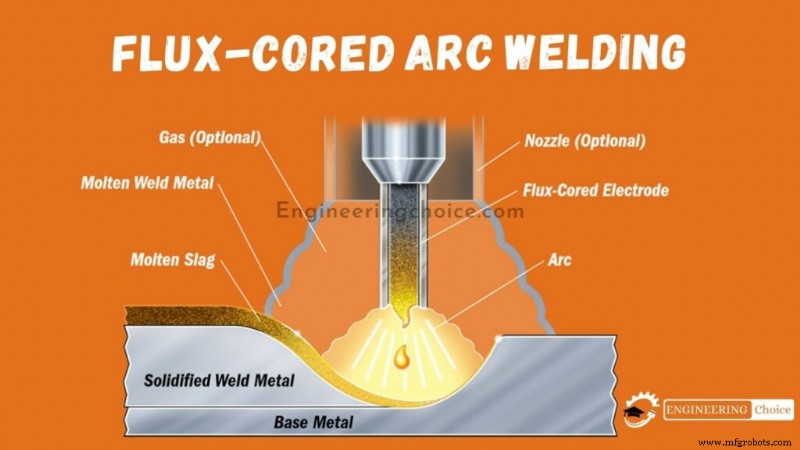
Manchmal wird ein externes Schutzgas zugeführt, häufig verlässt man sich jedoch darauf, dass das Flussmittel selbst den notwendigen Schutz vor der Atmosphäre erzeugt – es bildet sowohl gasförmigen Schutz als auch flüssige Schlacke, die den Schweißnaht schützt. Das Verfahren wird im Bauwesen aufgrund seiner hohen Schweißgeschwindigkeit und Mobilität weit verbreitet eingesetzt.
Flux-Cored Arc Welding (FCAW), auch als Dual-Shield-Schweißen bekannt, ist ein halbautomatisches Lichtbogenschweißverfahren, das dem Metall-Aktivgas-Schweißen (MAG) ähnelt. FCAW verwendet eine kontinuierlich geführte Drahtelektrode, eine Konstantspannungs-Schweißstromquelle und ähnliche Ausrüstung wie das MAG-Schweißen.
Der Prozess wurde in den 1950er Jahren als Alternative zum manuellen Metall-Lichtbogenschweißen (MMA) – auch Stabschweißen genannt – entwickelt. FCAW überwindet viele Einschränkungen des MMA, da es eine kontinuierlich geführte Drahtelektrode verwendet.
Beim Flux-Cored-Schweißen wird meist ein Schutzgas verwendet, wie beim MAG-Schweißen, es kann jedoch auch ohne Schutzgas durchgeführt werden. Es ist produktiver als das MAG-Schweißen.
Wie funktioniert Flux-Cored Arc Welding?
Beim Flux-Cored Arc Welding wird die Hitze eines elektrischen Lichtbogens genutzt, um das Grundmaterial im Nahtbereich zu verschmelzen. Der Lichtbogen wird zwischen dem metallischen Werkstück und der kontinuierlich geführten, tubulären, kerneingefüllten Verbraucherelektrode gezündet; sowohl der Draht als auch das Werkstück schmelzen zusammen und bilden die Schweißnaht.
Dies ähnelt dem MAG-Schweißen, mit dem Unterschied, dass FCAW eine hohle, tubulare, mit Flussmittel gefüllte Elektrode anstelle einer Massivdrahtelektrode verwendet. Der FCAW-Prozess lässt sich je nach Schutzmethode in zwei Typen unterteilen: einer verwendet ein externes Schutzgas, der andere verlässt sich ausschließlich auf den Flussmittelkern zum Schutz des Schweißbereichs.
Das Schutzgas, falls verwendet, schützt das Schmelzbad vor Oxidation und wird in der Regel aus einer Hochdruckgasflasche extern zugeführt. Das Schweißgut wird zudem durch die Schlackenbildung beim Schmelzen des Flussmittels geschützt. Daher ist der Prozess umgangssprachlich als „Dual-Shield“-Schweißen bekannt und wurde primär für das Schweißen von Baustählen entwickelt.
Die am häufigsten verwendeten Schutzgase sind Kohlendioxid oder Mischungen aus Argon und Kohlendioxid. Die gängigste Mischung besteht aus 75 % Argon und 25 % Kohlendioxid. Diese Dual-Shield-Methode wird für das Schweißen dickerer Materialien oder für Zwangslagen bevorzugt.
Bei identischen Einstellungen liefert dieses Verfahren Schweißnähte mit konsistenteren mechanischen Eigenschaften und weniger Fehlern als MMA- oder MAG-Verfahren. Die kontinuierlich geführte Tubularelektrode ermöglicht zudem höhere Produktionsraten als Massivdraht- oder Stabelektroden.
Die gasgeschützte Methode eignet sich jedoch möglicherweise nicht für windige Bedingungen, da Störungen der Gasabschirmung zu verminderten Schweißgut-Eigenschaften führen können.
Die zweite Variante des Verfahrens verwendet kein externes Schutzgas, sondern verlässt sich auf den Schutz durch die fluxgefüllte Elektrode selbst. Diese liefert gasförmigen Schutz und bildet eine Schlacke, die das geschmolzene Metall in der Naht bedeckt und schützt.
Der Kern des Zusatzdrahts enthält schlackenbildende Flussmittel und Materialien, die beim Verbrennen durch die Lichtbogenhitze Schutzgase erzeugen. Da der Schutzflussmittel windunabhängig wirkt, eignet sich dieses Verfahren hervorragend für den Außeneinsatz, selbst bei windigen Bedingungen, ohne externes Schutzgas. Dies macht den Prozess extrem mobil und damit ideal für Outdoor-Schweißanwendungen.
Anwendungen
Nachfolgend sind die wichtigsten Anwendungsbereiche von FCAW aufgeführt:
- In der Schiffbauindustrie gewinnt dieses Lichtbogenschweißverfahren an Bedeutung, da es enorme Arbeitskosten einspart.
- Es wird in vielen Bauindustrien für Schweißarbeiten eingesetzt.
- Es findet breite Anwendung in der Maschinenbauindustrie.
- FCAW kann bei unlegierten, legierten, rostfreien und Duplex-Stählen angewendet werden.
- Es wird für Hartauftragsschweißen und Beschichten verwendet.
Vor- und Nachteile des Flux-Cored Arc Welding (FCAW)
Vorteile
Im Folgenden sind die Vorteile von FCAW aufgeführt:
- Verschiedene Möglichkeiten der Schutzgasversorgung
- Anwendbar in allen Schweißpositionen
- Kein Schutzgas erforderlich – bestimmte Drähte eignen sich für windige Bedingungen
- Hohe Abscheiderate
- Sehr geringe Porositätsgefahr
- Weniger Reinigung des Grundmaterials nötig
Nachteile
Trotz der großen Vorteile von FCAW treten auch einige Nachteile auf. Im Folgenden sind die Einschränkungen des Flux-Cored Arc Welding in ihren verschiedenen Anwendungen aufgeführt:
- Es entsteht Schlacke, die nach dem Schweißen entfernt werden muss
- Es entsteht mehr Rauch, der für den Schweißer gesundheitsschädlich ist
- Kosten des eingesetzten Drahtes
- Komplexer und teurer
- Mehr Spritzerbildung
Flux-Cored Arc Welding – Video
Ein Video zur Veranschaulichung des FCAW-Prozesses finden Sie hier.
Herstellungsprozess
- Plasma-Lichtbogenschweißen (PAW): Prozess, Aufbau & Funktionsweise
- Schweißen erklärt: Definition, Verfahren, Arten & Anwendungen
- WIG-Schweißen (GTAW): Prozess, Vorteile & industrielle Anwendungen
- Fülldrahtschweißen (FCAW) meistern: Vollständiger Leitfaden zum Prozess
- Exothermes Schweißen erklärt: Prozess, Anwendungen & Vorteile
- Kohlenstoffbogenschweißen: Prozess, Ausrüstung & moderne Anwendungen
- Unterpulverschweißen (UP-Schweißen / SAW) erklärt: Umfassender Leitfaden
- Schweißelektroden erklärt: Arten, Anwendungen & Funktionsweise
- Lichtbogenschweißen mit Stabelektroden (SMAW): Ein umfassender Leitfaden
- Aluminium-Gasschweißen erklärt: Techniken, Tipps & Sicherheit