



Hochleistungs-Metall-CNC-Fertigung: Präzision, Effizienz, Kostenvorteile
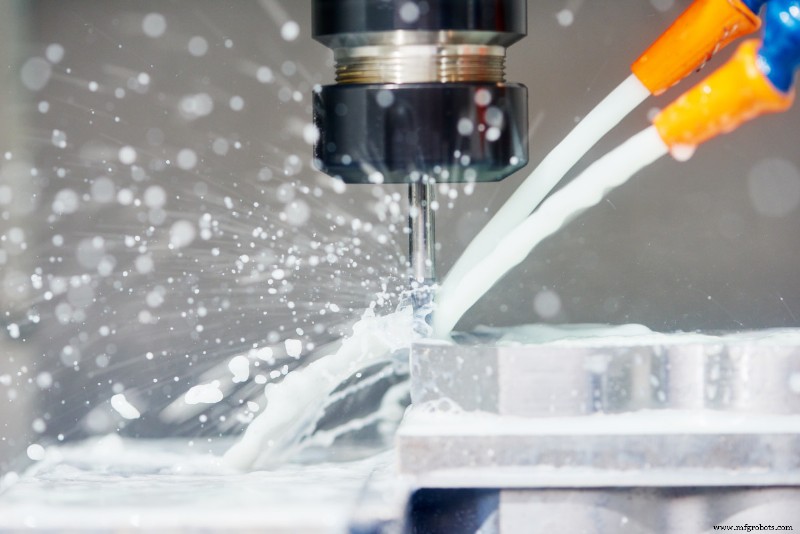
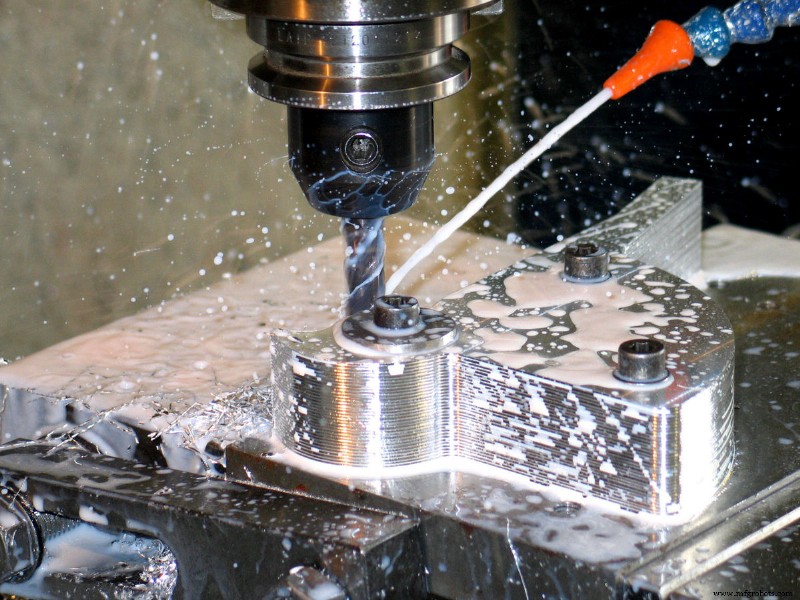
CNC (Computerized Numerical Control) = automatisierte Steuerung von Metallbearbeitungswerkzeugen (Bohrer, Drehmeißel, Drehbänke) per Computer für komplexe Teile.
CNC-Maschine formt Rohling (Metall, Kunststoff, Holz, Keramik) per programmierter Anweisungen ohne manuellen Bediener auf exakte Spezifikationen.
High-Performance CNC = höhere Produktivität & Personalkostensenkung → großer Einfluss auf Unternehmensgewinn.
Drei Schwerpunkte:
- Strukturelle Merkmale von Metall-CNC-Maschinen;
- Rohstoffe für CNC-Maschinenbau;
- Detaillierter Fertigungsprozess.
1. Strukturelle Merkmale
Aufbau: Bett, Säule, Führungen, Arbeitstisch, Werkzeughalter – wie konventionelle Maschinen. Für hohe Präzision & Geschwindigkeit der Steuerung: hohe Präzision, Steifigkeit, Eigenfrequenz, niedrige Trägheit, Reibung, optimale Dämpfung.
1.1 Basiskomponenten
Bett, Säule, Arbeitstisch: Tragen, Stützen, relative Position halten.
Ideal: Schrupp- & Schlichtbearbeitung auf einer Maschine → maximale Schruppkraft aufnehmen & Schlichtpräzision halten.
1.2 Hauptantrieb
Liefert Schnittleistung für breites Werkzeug-/Werkstückspektrum. Konstante Leistung über größten Drehzahlbereich. Stufenlose Drehzahlregelung über weiten Bereich für optimale Schnittgeschwindigkeit. Moderne CNC: hochleistungsfähige DC/AC-Hauptspindelmotoren – effizienter als mechanische Stufenschaltung.
2. Rohstoffe für CNC-Maschinenbau
Mechanische Komponenten müssen steif & stark für schnelle Bewegungen. Spindel = stärkster Teil, große Lager.
Bett/Tisch auf gehärteten Stahlführungen („Ways“), geschützt durch flexible Abdeckungen. Früher Grauguss oder Meehanite. Heute: geschweißte Warmwalzstahl- und Schmiedeerzeugnisse (Edelstahl) → Kostenreduktion, komplexere Rahmenkonstruktionen.
3. Detaillierter Fertigungsprozess
Früher: kundenspezifisch durch Maschinenbauer. Heute standardisierter Ablauf:
3.1 Bett-Schweißen
- Bett gegossen oder geschweißt → Wärmebehandlung zur Spannungsarmut (Guss-/Schweißspannungen).
- Bett in Großfräsmaschine gespannt, Führungsaufnahmen bearbeitet. Führungen geschliffen, geschraubt, gepasst.
3.2 Kugelgewindetriebe montieren
- Kugelgewindetriebe wandeln Dreh- in Linearbewegung (Spindelwelle + Lager).
- Drehung → Lager folgt Steigung → präzise Linearbewegung (Tisch oder Spindelstock).
- Triebe angeschraubt, Lagereinheit an Tisch/Spindelstock.
3.3 Spindel montieren
- Spindel bearbeiten/schleifen, an Antriebsmotor flanschen, auf beweglichen Spindelstock schrauben. Jede Achse: separater Kugelgewindetrieb + Führungen.
3.4 Steuerung
- Computer = Kern. Klimatisiertes Gehäuse am Rahmen/Bedienpult. Enthält Betriebsspeicher, Steuerplatinen, Netzteile, Elektronik.
- Frontseitig: Bildschirm für Programm, Position, Drehzahlen, Vorschübe, Überwachungsdaten.
- Maschine Probelauf auf Genauigkeit. Individuelle Abweichungen mathematisch in OS korrigiert.
- Korrekturwerte in separatem Speicher, kontinuierliche Prüfung.
- Nach Test: Lackierung & Versandvorbereitung.
Das war der generelle Fertigungsprozess. Hilfreich? Fragen in den Kommentaren.
Hinweis: Bilder nicht unser Eigentum. Bei Rechten kontaktieren Sie uns – wir entfernen sie umgehend.
Herstellungsprozess
- Schmieden erklärt: Prozess, Arten & Materialien
- Wärmebehandlung erklärt: Prozesse, Methoden & Vorteile
- Fertigungsprozesse verstehen: Definitionen, Typen und Kernkomponenten
- Das richtige Metall für CNC-Bearbeitung wählen: Festigkeit, Haltbarkeit & Kosten
- Die 5 wichtigsten Metalltrennverfahren in der modernen Fertigung
- CNC-Bearbeitung: Präzisionsfertigung von Materialien und Komponenten
- CNC-Metallstanzen: Präzise Lochfertigung für Industrieanwendungen
- Präzisionsstanzen & Matrizenlösungen für Blechmaterialien & Werkzeuge
- Wärmebehandlung für CNC-gefertigte Metallkomponenten optimieren
- CNC-Fräsmaschinen & -Methoden: Präzision & Automatisierung