



Elektroerosion (EDM): Präzision in der Hartstoffbearbeitung meistern
In der hochpräzisen Fertigung stoßen konventionelle Werkzeuge wie Bohrer und Fräser schließlich an ihre Grenzen. Wenn das Material ultra-hart ist oder die Geometrie zu komplex für ein physisches Messer, setzen Ingenieure auf einen Prozess, der sich eher wie Science-Fiction als traditionelle Werkstattarbeit anfühlt: Elektroerosion (EDM).
Oft als „Funkenerosion“ oder „Drahterosion“ bezeichnet, hat sich EDM von einer Nischenreparaturmethode zu einer fundamentalen Technologie für Luftfahrt, Medizintechnik und Automobilkomponenten entwickelt. Dieser Leitfaden erklärt, wie EDM funktioniert, die drei Hauptvarianten und die strategischen Vorteile, die es für modernes Engineering unverzichtbar machen.
Was genau ist EDM?
Im Gegensatz zu CNC-Fräsen oder Drehen, die auf mechanischem Scheren basieren, ist EDM ein thermisch-elektrischer Prozess. Material wird durch eine Reihe schneller, lokaler elektrischer Entladungen – Funken – zwischen zwei Elektroden abgetragen: dem Werkzeug (Elektrode) und dem Werkstück.
Beide Elektroden sind in ein Dielektrikum getaucht, typischerweise deionisiertes Wasser oder Öl. Wenn die Spannung einen Schwellenwert überschreitet, bricht das Fluid durch, und ein Funke überspringt den Spalt. Jeder Funke erreicht Temperaturen von 8.000 °C bis 12.000 °C, verdampft oder schmilzt eine mikroskopische Materialmenge. Das Dielektrikum spült dann den Abfall weg und kühlt die Oberfläche, bereit für die nächste Entladung.
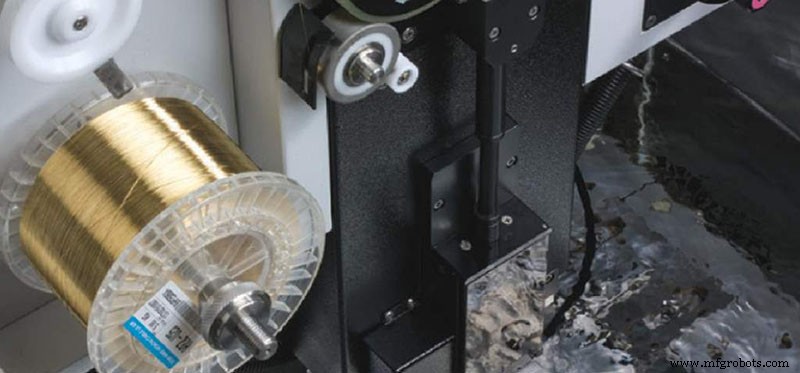
Die drei Säulen der EDM-Technologie
Die moderne Fertigung unterscheidet EDM in drei distinkte Methoden, jeweils optimiert für spezifische Formen und industrielle Bedürfnisse.
1. Drahterosion (Wire EDM / WEDM)
- Funktionsweise: Ein kontinuierlich zugeführter Draht – meist Messing oder zinkbeschichtetes Kupfer – fungiert als Elektrode und folgt einem CNC-programmierten Pfad durch das Werkstück. Da der Draht ständig ersetzt wird, bleibt der Schneider scharf und gleichmäßig.
- Beste Anwendungsfälle: Ideal für Extrusionswerkzeuge, Stanzmatrizen und komplexe 2D-Formen in dicken Platten.
- Hauptvorteil: 5-Achs-Fähigkeit ermöglicht Taperschnitte und variable Ober- und Unterprofile mit Toleranzen bis ±0,0025 mm (±0,0001 Zoll).
2. Senkerosion (Sinker EDM / Ram oder Cavity EDM)
- Funktionsweise: Eine maßgefertigte Elektrode – oft Graphit oder Kupfer – repräsentiert das Negativ der gewünschten Kavität. Die Elektrode wird in das Werkstück abgesenkt und „senkt“ das funkenerodierte Muster, um blinde Kavitäten zu formen.
- Beste Anwendungsfälle: Unverzichtbar für Spritzgussformen, um tiefe, komplexe Kavitäten in Stahlformen zu erzeugen, die mit konventionellem Fräsen unerreichbar sind.
- Hauptvorteil: Erzeugt scharfe innere Ecken und Texturen, die mechanische Werkzeuge nicht replizieren können.
3. Lochbohr-EDM (Hole Drilling EDM)
- Funktionsweise: Ein hohles, rotierendes Rohr als Elektrode wird verwendet. Dielektrikum zirkuliert durch das Rohr, um Späne aus tiefen Löchern zu spülen, was präzises Bohren in harten Materialien ermöglicht.
- Beste Anwendungsfälle: Weit verbreitet für Kühlkanäle in Turbinenschaufeln für Strahltriebwerke und als Starterlöcher für Drahterosion.
- Hauptvorteil: Bohrt in steilen Winkeln auf gekrümmten Oberflächen ohne Bohrerwanderung oder -bruch, hält Rundheit über große Tiefen.
Technische Vorteile: Warum EDM wählen?
Präzision und Oberflächenintegrität
EDMs berührungslose Natur eliminiert Grate und mechanische Verformung, die beim Fräsen üblich sind. Die resultierende Oberflächenqualität ist außergewöhnlich glatt – oft vergleichbar mit hochwertigem Sandstrahlfinish – was den Bedarf an nachträglichem Polieren reduziert.
Komplexe Geometrie, null Spannung
Wo ein Schneidwerkzeug eine dünne Wand in einem massiven Block verbiegen oder brechen könnte, übt EDM keine Makrokraft aus. Dies ermöglicht die Erstellung feiner Gitter, dünner Rippen und Mikromerkmale, die strukturell intakt bleiben.
Härteunabhängigkeit
In der konventionellen Bearbeitung nimmt Werkzeugverschleiß mit Materialhärte zu. EDM ist gleichgültig gegenüber Härte; ein Funke erodiert gehärteten Werkzeugstahl genauso bereitwillig wie weiches Aluminium, solange das Material elektrisch leitfähig ist.
Historische Entwicklung
Das Funkenerosionskonzept reicht zurück bis Joseph Priestley 1770, aber praktische Anwendung begann in den 1940ern, als B.R. Lazarenko und N.I. Lazarenko in der UdSSR es für kontrollierte Fertigung nutzten. Ende der 1960er und Anfang der 1970er transformierte der Aufkommen von CNC EDM von einem manuellen Reparaturwerkzeug in ein automatisiertes, hochpräzises System – ebnete den Weg für moderne Raumfahrtkomponenten und chirurgische Instrumente.
Abschließende Gedanken
EDM-Bearbeitung ist der Gipfel der Materialabtragung, wo konventionelle Physik versagt. Obwohl sie langsamer sein mag als Hochgeschwindigkeitsfräsen, macht ihre Fähigkeit, Materialhärte zu ignorieren und Geometrien zu fertigen, die als unmöglich galten, sie für fortschrittliche Hersteller essenziell. Das Verständnis der Nuancen zwischen Draht-, Senk- und Loch-EDM ist der erste Schritt zu Engineering-Exzellenz.
Herstellungsprozess
- Fahrgestell-Layout: Motorposition & Antriebskonfigurationen erklärt
- Feinguss (Investment Casting / Lost Wax): Prozess, Vorteile & Vergleich zu Sandguss/Druckguss
- Solarthermische Photovoltaik: Saubere, zuverlässige Energie für eine nachhaltige Zukunft
- Sauerstofftank-Fertigung: Von Rohmaterialien zur Qualitätssicherung
- Rundschleifmaschinen: Vor- und Nachteile im Überblick
- Fortgeschrittener Arduino-basierter EKG-Monitor zur Echtzeit-Herzfrequenzerkennung
- Fortgeschrittener Satelliten-Tracker: 3D-gedruckte Schüssel mit Arduino MKR1000
- Präzisionsmaschinenshops: Schleifen meistern für überlegene Metallveredelung
- Automatische Filterkaffeemaschine: Geschichte, Design und Zukunftstrends
- Industrieventilatoren: Axial vs. Radial – Auswahl für Lüftungsanlagen