



Fortschritte in der Lichtbogenofen-Stahlherstellung: Innovationen & Best Practices
Entwicklungstreiber der EAF-Technologie
Stahlherstellungstechnologie entwickelt sich, um vier Anforderungsgruppen zu erfüllen:
- Prozessanforderungen für verschiedene Stahlgüten/Qualitäten
- Ökonomische Anforderungen für wettbewerbsfähige Produktionskosten
- Emissionsvorgaben der Behörden
- Gesundheits-/Sicherheitsanforderungen für gefahrloses, stressfreies Arbeiten
Grundlagen: Lichtbogen und EAF
Ein Lichtbogen ist elektrischer Entladung zwischen zwei Elektroden über kleinen Spalt (normalerweise Luft). Bekanntes Beispiel: Blitz. Lichtbogenschweißen: Werkstück an DC-Minus, Elektrode an Plus, kurzer Kontakt, dann kleiner Abstand → stabiler Bogen, Hitze schmilzt Elektrode und schweißt Werkstücke. Gleiches Prinzip im großen Maßstab im Elektrolichtbogenofen (EAF).
Historischer Überblick
EAF-Stahlherstellung ~100 Jahre alt. Erster Ofen mit Strom für Stahlschmelze. Initiale Entwicklung: Ermöglichung höchster Temperaturen, beste Bedingungen für hochwertige Legierungsstähle. Seither enorme Fortschritte in Ofenausrüstung, EAF-Technologie, Schmelzpraxis, Rohstoffe, Stahlprodukte. EAF kann heute erfolgreicher mit integrierten BOF-Werken konkurrieren. EAF hat substanziellen Anteil an Weltstahlproduktion, liegt aber noch weit hinter dominanter BOF-Technologie.
Frühe Entwicklungen
- 1810: Sir Humphry Davy – experimentelle Demonstration Lichtbogen für Eisenschmelzen
- 1815: Pepys – Schweißuntersuchungen
- 1853: Pinchon – Elektrothermischer Ofenversuch
- 1878–79: Carl Wilhelm Siemens – Patente für Lichtbogenöfen
- 1892: De Laval – Patent Elektroofen für Eisen-Schmelzen/Veredeln; Paul Héroult – Lichtbogenschmelzen von Ferrolegierungen (1888–1892)
Kommerzielle Nutzung ab frühen 1900ern mit breiter, günstiger Stromerzeugung. 1906: Erster US-Lichtbogenschmelzofen (Halcomb Works) – „Old No. 1“ Héroult-Ofen, heute ASM-Denkmal in Pittsburgh (Abb. 1).
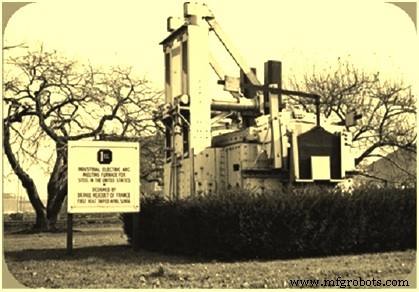
Abb. 1: Der erste Héroult-Lichtbogenofen
Initial: EAF für Sonderstähle mit fester Beschickung (Schrott, Ferrolegierungen). Feststoffe durch direkten Lichtbogen geschmolzen, durch Flusszusätze veredelt, abgestochen. Auch für Calciumcarbid-Herstellung. Technologie entwickelte sich von langsamem zu schnellem Schmelzprozess, der BOF-Produktivität nahekommt.
Schema Héroult-Lichtbogenveredelungsofen in Abb. 2: E = Elektrode (nur eine gezeigt), Hub über Zahnstange R/S. Innenauskleidung Feuerfestziegel H, Bodenauskleidung K. Tür A für Zugang. Ofenmantel auf Schaukelgestell für Kippabstich.
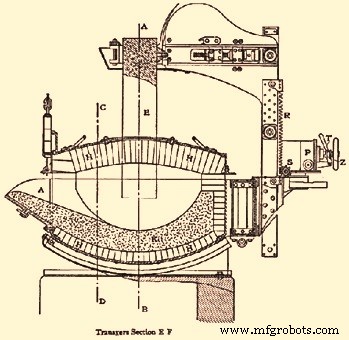
Abb. 2: Héroult-Lichtbogenveredelungsofen
Entwicklung der EAF-Stahlherstellungstechnologie
Seit erstem industriellem EAF: rasante Entwicklung, verzehnfachte Produktion 1910–1920 (1920: >500.000 t Stahl via EAF, noch winziger Anteil Weltproduktion). Erstgeneration: 1–15 t Kapazität. Wettbewerber: Bessemer/Thomas-Konverter, Siemens-Martin (Offenherd). Nische: Sonderstähle (hohe Temp., Ferrolegierungen, lange Veredelung).
EAF = Standardphase im Stahlherstellungsprozess. Dynamische Evolution zu effizienten, wettbewerbsfähigen, nachhaltigen Methoden. Globale EAF-Stahlproduktion steigt. Länder ohne traditionelle Eisenherstellung (BF-BOF) adaptieren EAF-Route. Hauptgrund: kein Koks, günstiger Strom durch billige Brennstoffe. EAF-Stahlwerke = Mini-Mills, größte Stahlschrott-Recycler.
WWII: EAF für Legierungsstähle. Später Expansion. Niedrige Investitionskosten für Mini-Mills → schnelle Etablierung in Nachkriegswelt, Konkurrenz zu Großstahlwerken bei günstigen Langprodukten (Stahlträger, Stab, Draht). 1969: Nucor (heute größter US-Stahlhersteller) wählte Mini-Mill mit EAF für Langprodukte, gefolgt von anderen. Nucor expandierte im Osten USA, Nachahmer konzentrierten sich auf lokale Langproduktmärkte, wo EAF bedarfsgerechte Produktion ermöglichte. Global: EAF primär Langprodukte, integrierte Werke (BF-BOF) → Flachprodukte (Blech, Band, Grobblech). 1987: Nucor expandierte in Flachprodukte, weiterhin EAF.
Gründe für globales EAF-Wachstum
- Einstellung Offenherdverfahren als wettbewerbsfähig
- Weg von hohen Kapital-/Betriebskosten integrierter Großwerke → kleinere, weniger kapitalintensive Mini-Mills
- Schnelle Verbesserung Elektrotechnik → geringere Kosten großskaliger Elektroausrüstung, bessere Steuerung
- Bereite Schrottverfügbarkeit + starker sozialer Druck zum Metallrecycling
- Zunehmende alternative Eisenquellen (besonders Entwicklungsländer)
- Einsatz Roheisen und Oxy-Brennstoffe im EAF
- Enorme Verbesserung Betrieb, Steuerung, Effizienz, Produktqualität der EAF-Technologie
Technologische Verbesserungen und Vorteile
Wachstum begleitet von technologischen Verbesserungen → große Senkung Strombedarf, höhere Energieeffizienz, Ofenproduktivität, Arbeitsumgebung. Vorteile: stabiler Lichtbogen, niedriger Energieverbrauch, geringer Elektrodenverbrauch, weniger Elektrodenbrüche, geringere Kräfte auf Elektroden/Trägerarme, geringere Netzstörungen.
EAF-Prozess war rein stromabhängig, bis chemische Energien als Ergänzung die Umwandlungskosten durch höhere Produktivität senkten. Effizientes Management elektrischer/chemischer Energie = dynamische Lichtbogensteuerung + balancierte O₂/C-Injektion für höhere Produktivität. EAF nutzen Mix aus DRI/HBI/heißem DRI + Schrott + karbonhaltige Materialien als Schlackenschäummittel und Karburierer. Zur Senkung Energieverbrauch/THG: traditioneller Anthrazit/Metallurgiekoks durch karbonhaltige Materialien ersetzt, jetzt auch Altreifen/Recyclingkunststoffe teilweise als alternative Kohlenstoffquellen.
Verbesserungen im EAF-Design
Viele Designverbesserungen zielten auf Reduzierung Tap-to-Tap-Zeit:
- Ultra-Hochleistungs-(UHP)-Design: hohe Sekundärspannungen, langer Lichtbogen. Entscheidend für drastische Tap-to-Tap-Verkürzung und Produktivitätssteigerung. Erster UHP-Ofen 1963 USA (135 t, 70–80 MVA → 520–600 kVA/t). Schnell beliebt, spez. Leistung auf 1000 kVA/t gesteigert.
- Hochstromführende Elektrodenarme in Kupfer-ummantelter Kastenbauweise
- State-of-the-Art Elektrodenregelung
- Verschiedene Ofenöffnungen für extensive alternative Energiequellen
- Schwere Bauweise für harte Bedingungen, schnelle Bewegungen, sichere Operation
- Split-Shell-Design für einfachere Wartung, kürzere Wartungszeiten
- Kupfer- oder Kombi-Kühlpaneele mit hoher Kühlwassergeschwindigkeit
- Kontinuierliche Beschickungssysteme für DRI/HBI/heißes DRI → reduzierte Beschickungszeit
- Mehr Wärmeeintrag in kalten EBT-Bereich (Exzentrischer Bodenabstich) durch spezielles EBT-Brennersystem
- Hohe Flexibilität/Effizienz durch geschlossene Schlackentür
- Einfache Wartung durch spezielle Designs (Dachhebeschloss, Ofenverriegelung)
- Zusätzlicher chemischer Energieeintrag (Kohlenstoff, Brennstoff, O₂) als Stromersatz
- Elektrodenregelung: Elektrode/Arm/Mast/Kabel ~20 t, vertikal über Hydraulikzylinder im Mast. Bogenlänge hängt u. a. von sich änderndem Schrott/Flüssigstand unter Elektrode ab → automatische Positionskontrolle (Regelsystem) nötig. Regelsystem beeinflusst: Energieeintrag, Mittelstrom, Bogenstabilität, Schrottschmelzmuster, Energieverluste an wassergekühlten Paneelen, Elektroden-/Feuerfestverbrauch. Alle Parameter komplex verknüpft, viele Meinungen zu „optimalen“ Strategien.
- Bessere Energie-/Wärmebilanz durch Mehrkomponenten-Injektion
Wesentliche technologische Entwicklungen (letzte 40 Jahre)
- Schlackenschäumen (Foamy Slag): Progressives Schrottschmelzen erhöht Strahlungswärmeübergang Bogen→Ofenwände. Bogen durch Schlackenschicht abgedeckt → mehr Energie in Bad. Schäumende Schlacke vorteilhaft. Wirksamkeit hängt ab von Schlackenbasizität, FeO-Gehalt, Schlackentemperatur, Kohlenstoffverfügbarkeit für Reaktion mit O₂/FeO. Schäumende Schlacke reduziert Feuerfestschäden und Wärmeverluste im Bogenbereich. Netto-Energieeinsparung: 6–8 kWh/t Stahl.
- Sauerstoffeinsblasung in Schmelze: Exotherme Reaktionen (O₂ mit C, Si, Fe) setzen Wärme frei → Schmelzzeit verkürzt, Produktivität steigt. Strom-, Elektroden-, Feuerfestverbrauch sinken. Früher: <10 m³ O₂/t Stahl, manuelles Lanzen mit Verbrauchslanze. Heute: automatische Lanzen, meist nicht-verbrauchend, wassergekühlt, oft mit Kohlenstoff-Injektionsfähigkeit.
- Heißherdbetrieb (Hot Heel): 15–20 % Metall + Schlacke nach jedem Abstich im Ofenboden. Restschlacke über Schwelle entfernt. Unterstützt Schmelzen frischer fester Beschickung, praktisch schlackenfreies Abstichen. Einsparungen Ferrolegierungen, Energieeffizienz.
- Exzentrischer Bodenabstich (EBT): Verkürzt Abstichzeiten, Temperaturverluste, Schlackeintrag in Pfanne. Stromersparnis 12–15 kWh/t. EBT schlackenfreies Abstichen → hohe Ausbeute Legierungszusätze, hohe Pfannenfeuerfeststandzeit.
- Nachverbrennung (Post Combustion): CO aus Entkarburierung wird mit O₂ aus Lanzen im Ofen verbrannt. Energie direkt zur Badaufheizung oder Vorwärmen Beschickung. Spezifische Nachverbrennungssteuerung in zwei Werken (Mexiko, USA) → Reduktionen: Strom 2 %/4 %, Erdgas 8 %/16 %, O₂ 5 %/16 %, C-Einsatz 18 %/18 %.
- Kohlenstoffinjektion: Vorteile: (i) bei 100 % Schrott oder ungenügendem C-Bad für CO-Schlackenschäumen nützlich; (ii) C-Oxidation → CO → Nachverbrennung → thermische Energie. Erfordert O₂-Injektion für C-Oxidation.
- Rauchgasüberwachung/-steuerung: Chemische Energie-Rückgewinnung aus Abgasen +50 % durch O₂-Injektionsanpassung für Nachverbrennung basierend auf Echtzeit-CO/CO₂-Messungen statt Presets. Stromersparnis 12–15 kWh/t.
- Oxy-Fuel-Brenner: Ersetzen Strom durch O₂/Kohlenwasserstoffe. Verbessern Schmelzrate, gleichmäßigere Wärmeverteilung. Reduzieren Gesamtenergieverbrauch (kürzere Aufheizzeiten), erhöhen Wärmeübergang in Veredelung, fördern Schlackenschäumen → effizientere O₂-/C-Nutzung. Vorsicht: Falsche Anwendung → höherer Energieverbrauch/THG. 2–3 kWh/t pro Minute verkürzter Aufheizzeit. Typische O₂-Raten 18 Nm³/t → 35–40 kWh/t Stromeinsparung.
- Schrottvorwärmung: Systeme nutzen Abgaswärme. Batch-Korb- oder kontinuierliche Schachtsysteme. Einzelschaft: bis 77 kWh/t. Fingerschaft: bis 110 kWh/t (~25 % Strominput).
- Strahlungsquellen in Schrott eliminieren: Einkaufsschrott Strahlungsdetektion → verhindert strahlungsbelasteten Stahl. „Exploranium“-Detektoren an allen Eingängen. Hochrisiko-Schrott: Handscanner-Nachscan. Zweiter „Exploranium“-Scan vor Schmelzwerk, finales Scan pro Magnethub beim Korbefüllen. EAF-Filterdetektoren melden geschmolzenes radioaktives Material.
- Heiß-DRI-Beschickung: Heißes DRI (bis 600 °C) statt kaltes DRI → Schmelzenergie -150 kWh/t. Weitere Vorteile: höhere Produktivität, geringere Störelemente, verbessertes Schlackenschäumen, höherer C-Gehalt in Beschickung.
- Roheisenbeschickung: Roheisen + O₂-Injektion → geringerer Stromverbrauch durch chemische Energienutzung. Verkürzt Tap-to-Tap, senkt C- und Stromverbrauch.
- Ultra-Hochleistungstransformatoren: 1,1 kWh/t pro MW Leistungssteigerung. Stromverbrauch -11 kWh/t und -22 kWh/t bei zwei Ofenlinien bei Spannungserhöhung 600→660 V bzw. 400→538 V.
- Ofenelektrik: Große Verbesserungen Steuerung/Energieeffizienz durch Netzteile mit höheren Betriebsspannungen.
- Ofensteuerung: 14 % Stromreduktion + 6 % Erdgasreduktion.
- Verbesserte Prozesssteuerung (Neuronale Netze/Fuzzy Logic): Können Stromverbrauch über klassische Steuerungen hinaus senken. Analyse/Emulation bester Regler. Erste Fuzzy-Logic-Systeme für EAF: Stromleistungsfaktor/Stromverbrauch zur Elektrodensteuerung im Bad. Geschätzte Stromeinsparung 30 kWh/t (abhängig Schrott/Ofen).
- Bodenrühren/Gasinjektion: Konventionelle Öfen: wenig natürliche elektromagnetische Turbulenz. Große Schrottstücke schmelzen langsam, erfordern Lanzen. Ar/N₂-Rühren beseitigt Temp./Konzentrationsgradienten, verkürzt Tap-to-Tap, reduziert Feuerfest-/Elektroden-/Stromverbrauch, verbessert Fe-/Legierungsausbeute. Stromersparnis 12–24 kWh/t.
- Gleichstrom-Lichtbogenofen (DC-EAF): Anderes Konzept. Meist Einzelelektrode, Strom von Kohleelektrode zu Anode im Ofenboden. Hauptvorteil: Elektrodenverbrauch -50 % bis -60 % vs. konventioneller 3-Phasen-Wechselstromofen. Geringere Lärmemissionen, niedrigere Wartungskosten, geringere Seitenwandfeuerfestkosten, höhere Bodenfeuerfestkosten. Zusatzkosten: Bodenanode, DC-Drossel, Thyristor. DC-Öfen: ausgezeichnete thermische/metallurgische Homogenisierung, verstärkter Rühreffekt. Weniger Netzstörungen → Anschluss an schwache Netze möglich. Netto-Energieeinsparung vs. alte AC-Öfen: 85–90 kWh/t; vs. neue AC-Öfen: 10–20 kWh/t.
- Abwärmerückgewinnung EAF: Beispiel: 150 t DRI/Ladung, Tap-to-Tap 49 min, Strom-zeit 40 min → ~130 kWh/t rückgewinnbar (30 % Effizienz). Gesättigter Dampf: 2,8 MWh/a Strom. Überhitzter Dampf: 15,1 MWh/a Energie.
- Frequenzumrichter/Verstellantriebe: Gesamtlüfterenergie -67 %. Stromersparnis ~16,5 kWh/t.
- Twin-Shell DC-EAF: 15–20 kWh/t Stromersparnis.
- CONARC-Ofen: Kombiniert EAF-Vorteile mit Konverterblasprozess. CONARC = CONverter + ARCing. Zwei Phasen: Konverterphase (O₂-Lanze von oben zur Entkarburierung) + EAF-Phase (Strom für Schmelzen fester Beschickung + Überhitzung auf Abstichtemperatur).
- Polymer-Injektionstechnologie (PIT): Patentiertes Verfahren, ersetzt Koks teilweise durch Polymere (Gummi/Altreifen) als alternatives Karboninjektant für Schlackenschäumen. Vorteile: (i) ~3 % geringerer spez. Stromverbrauch, (ii) ~12 % weniger Karboninjektant, (iii) +4 % Ofenproduktivität (t/min), (iv) Schlacken-FeO im Sollbereich, (v) reduzierte NOx, CO, SO₂-Emissionen.
EAF mit Altreifen und Kunststoffen
Studie OneSteel Sydney Steel Mill + UNSW (Labortests Altreifen für Schlackenschäumen-Optimierung) → entwickelt/kommersialisiert Engineering-System für EAF-Injektion von Gummi/Koks-Gemischen als Schlackenschäummittel. Vorteile: Erhöhtes Schlackenvolumen/Schäumigkeit → bessere elektrische Energieeffizienz (längerer Bogen, besserer Wärmeübergang Bogen→Stahl), geringere Wärmeverluste durch Schlacke/Seitenwände. PIT-Anwender: Verbesserungen bei Ausbeute, O₂-Verbrauch, Feuerfest-/Elektrodenverbrauch, Injektionssystemverschleiß. RIT (Rubber Injection Technology) Standardprozess bei OneSteel Sydney/Laverton EAF: Meilensteine: 40.720 Heats mit Gummiinjektion, 13.721 t Koks eingespart, 1.128.486 PKW-Äquivalente Altreifen verwendet. „Grüner Stahl“ aus Altreifen/Kunststoffen → kein Abfall, keine giftigen Dämpfe.
Herstellungsprozess
- Optimierung von Elektrolichtbogenofen-Betrieben: Automatisierung & Modellierung
- Induktionsofen-Stahlherstellung: Effiziente elektrische Schmelztechnologie
- Optimierung der Stahlproduktion: Roheiseneinsatz in Lichtbogenöfen
- Gleichstrom-Lichtbogenofen: Effiziente Einkathoden-Stahlherstellungstechnologie
- Wie startup-getriebene Technologie Innovation und Wachstum antreibt
- Die 7 Kernarten der Technologie im Überblick
- Professionelle elektrische Kreissäge für präzises Schneiden
- Lichtbogenschweiß-Verfahren: Verbrauchbare & Nicht-verbrauchbare Elektroden
- Lichtbogenschweißen: Grundlagen, Verfahren, Ausrüstung, Vor- & Nachteile
- Die Zukunft autonomer Fahrzeuge: Technologie, Herausforderungen und Innovationen