



Blech-Umranden (Hemming): Techniken, Typen und Vorteile für langlebige Fertigung
Hersteller verlassen sich auf eine Reihe von Metallbearbeitungsmethoden, um sowohl Funktion als auch Ästhetik von Blechkomponenten zu verbessern. Blech-Umranden (Hemming) ist eine der gängigsten Techniken, um Kanten zu verstärken und ein poliertes Finish zu liefern.
Dieser Artikel erklärt die Grundlagen des Blech-Umrandens, seine praktischen Anwendungen und wie man beste Ergebnisse erzielt. Er beleuchtet auch die Haupttypen von Umrandungen und diskutiert ihre jeweiligen Vor- und Nachteile.
Was ist Blech-Umranden?
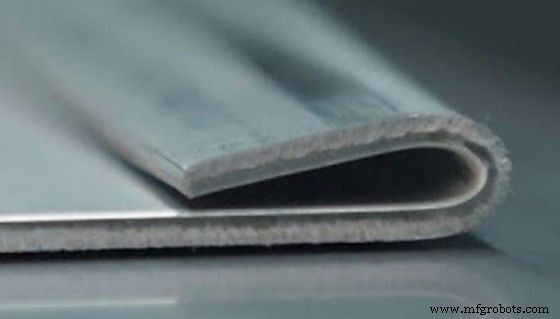
Blech-Umranden ist ein Umformprozess, der den Rand eines Blechs auf sich selbst faltet und eine doppellagige, verstärkte Kante schafft. Das Verfahren lässt sich auf eine breite Palette von Blechdicken anwenden, von dünnen Folien bis zu schwereren Strukturplatten, wobei die Technik typischerweise für dünnwandige Materialien reserviert ist, wo Umranden ohne Integritätsverlust machbar ist.
Dickwandige Bleche (dicker als 0,125 Zoll / 3,175 mm) widerstehen generell dem Umranden und eignen sich besser für andere Umformmethoden. Präzises Umranden ist essenziell, da es direkt Oberflächenqualität und Teilehaltbarkeit beeinflusst.
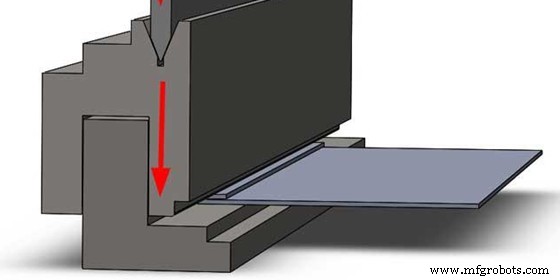
Zweck des Blech-Umrandens
Umranden dient zwei primären Zielen:
- Strukturelle Verstärkung: Die gefaltete Kante wird dicker und steifer, was das Risiko von Rissen, Verformung und Kantenversagen unter Last reduziert.
- Visuelle Veredelung: Ein sauber fertiger Umrandung eliminiert scharfe, unfertige Kanten, verbessert das Erscheinungsbild des Teils und gewährleistet einen glatten Übergang zu angrenzenden Flächen.
Im Automobilsektor, wo sowohl Haltbarkeit als auch Finish kritisch sind, ist Umranden Standardpraxis für Karosserieteile, Zierleisten und Innenkomponenten.
Wie funktioniert Blech-Umranden?
Während die spezifischen Schritte je nach Umrandungstyp variieren, ist der Gesamtworkflow konsistent:
1. Benötigte Werkzeuge
- Blech
- Umrandewerkzeug oder Abkantpresse
- Abflachwerkzeug (Zange, Rolle oder Presse)
- Finishwerkzeug (Hammer, Schleifpapier)
- Prüflehre (Mikrometer, Messschieber)
2. Vorbereitung
Beginnen Sie mit dem Abflachen des Blechs und Entfernen von Verunreinigungen. Konfigurieren Sie das Umrandewerkzeug auf die gewünschte Umrandenbreite und -winkel, dann positionieren Sie das Blech so, dass die zu umrandende Kante mit der Werkzeugöffnung fluchtet.
3. Umranden-Verfahren
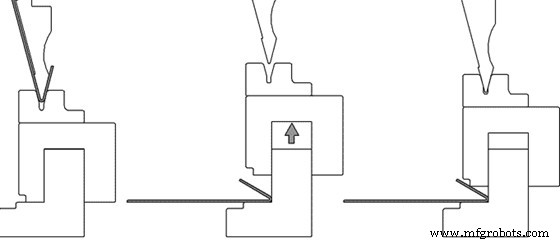
Das Werkzeug oder die Abkantpresse biegt die Kante auf 90° und faltet sie zurück auf das Blech, wodurch eine Umrandung entsteht. Nach dem Falten verriegelt eine feste Klemmaktion die Form, und Finishwerkzeuge können Rauheiten glätten.
Zwei gängige Umrandenmethoden sind:
Konventionelles Werkzeug-Umranden (Conventional Die Hemming)
Nutzt ein Stempel-Werkzeug-Paar. Das Werkzeug sitzt unter dem Blech; der Stempel drückt die Kante in das Werkzeug und formt eine präzise Umrandung.
Rollen-Umranden (Roll Hemming)
Setzt ein Rollwerkzeug ein, das die Kante sanft biegt. Diese Methode ist ideal für dünne Blechen oder wenn ein weicherer Biegung erforderlich ist.
4. Inspektion
Nach dem Umranden verifizieren Sie, dass Umrandenbreite, -dicke und Oberflächenfinish den Spezifikationen entsprechen. Nutzen Sie Mikrometer oder Lehren, um Toleranzen zu bestätigen und Abweichungen vor nachgelagerten Prozessen zu korrigieren.
4 Typen von Blech-Umrandungen
Das Verständnis von Umrandungsstilen hilft, den richtigen Ansatz für jede Anwendung zu wählen.
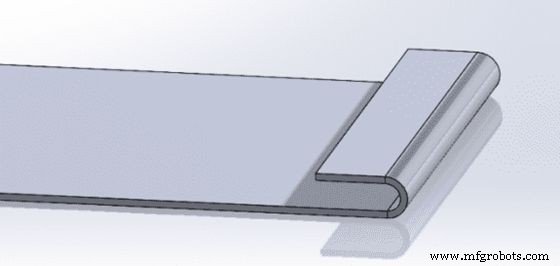
1. Offene Umrandungen (Open Hems)
Offene Umrandungen weisen einen weichen, gekrümmten Rand mit einer zentralen Lufttasche auf, ideal für Griffe und hochfrequent berührte Komponenten. Sie eignen sich am besten für Dicken von 0,040–0,125 Zoll (1–3,175 mm) und erfordern eine flache Länge von mindestens dem Vierfachen der Blechdicke.
Verfahren: Kante 30–45° biegen, Distanzstück einlegen und darüber abflachen. Standard-Lückengrößen: 0,060, 0,090, 0,125, 0,187 und 0,250 Zoll.
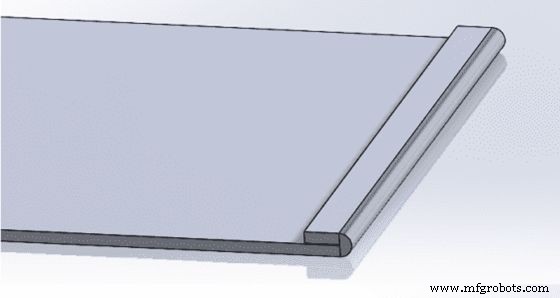
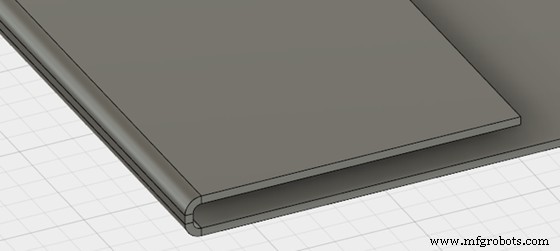
2. Geschlossene Umrandungen (Closed Hems)
Geschlossene Umrandungen (oder gequetschte Umrandungen) erzeugen eine vollständig bündige Kante. Sie sind wirksam für 0,040–0,125 Zoll Bleche, können aber brechen, wenn das Material 0,125 Zoll (≈3 mm) übersteigt. Stellen Sie eine flache Länge von mindestens vierfacher Dicke sicher.
Typischer Prozess: 90° biegen, dann Blech zurück auf sich selbst pressen. Vermeiden Sie diese Technik bei Aluminium aufgrund seiner Rissanfälligkeit.
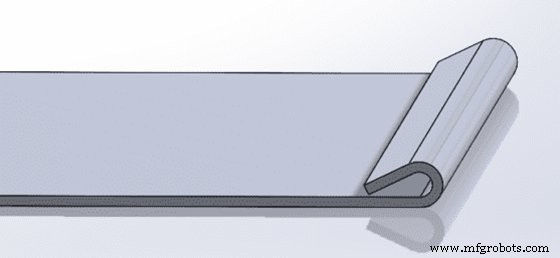
3. Tropfenförmige Umrandungen (Teardrop Hems)
Diese Umrandungen formen einen 90°-Bogen gefolgt von einem tropfenförmigen Roll, was robusten Kantenschutz bietet, besonders für Aluminium. Sie sind arbeitsintensiv und erfordern Präzisionswerkzeuge.
4. Gerollte Umrandungen (Rolled Hems)
Gerollte Umrandungen glätten rohe Kanten und sind üblich in Schränken, Elektronik und Türen. Der Prozess umfasst einen 90°-Bogen und eine nachfolgende Rollaktion für einen abgerundeten, sicheren Abschluss.
Nutzen Sie eine spezialisierte Rollmaschine für konsistente Ergebnisse und erhöhte Haltbarkeit.
Verschiedene Umrandenprozesse für Blechteile
Hersteller wählen oft zwischen zwei Hauptumrandenmethoden basierend auf Volumen, Kosten und Komplexität.
Werkzeug-Umrandenprozess (Die Hemming Process)
Am besten für Hochvolumenproduktion flacher, nicht-komplexer Platten. Das Werkzeug-Press-System bietet niedrige Zykluszeiten, erfordert aber signifikante initiale Werkzeuginvestition.
Rollen-Umrandenprozess (Roller Hemming Process)
Nutzt eine von Robotik oder manuell geführte Rolle. Dieser Ansatz ist vielseitig für sowohl niedrige als auch hohe Volumen, verursacht niedrigere Werkzeugkosten, hat aber typischerweise längere Zykluszeiten als Werkzeug-Umranden.
Vorteile des Blech-Umrandens
Wesentliche Vorteile umfassen:
Erhöhte Festigkeit und Steifigkeit
Die doppellagige Kante widersteht Verzug und wahrt strukturelle Integrität unter Last.
Verbessertes Erscheinungsbild
Eine saubere, bündige Umrandung eliminiert scharfe Kanten, verbessert Ästhetik und Benutzerkomfort.
Verbesserte Funktionalität
Umranden liefert eine sichere, robuste Kante, kritisch in hochbeanspruchten Anwendungen wie Automobilkarosserieteilen.
Größere Beständigkeit gegen Beschädigung
Gefaltete Kanten widerstehen chemischer Einwirkung, Abrieb und rauen Umgebungsbedingungen besser.
Einschränkungen des Blech-Umrandens
Berücksichtigen Sie diese Nachteile vor der Implementierung:
Zeitaufwendig
Werkzeugeinrichtung und Umrandenprozess können langwierig sein, besonders für große oder komplexe Teile.
Erfordert qualifizierte Arbeitskräfte
Bediener müssen geschult sein, um Ausrüstung zu handhaben und für Materialvariationen anzupassen.
Potenzial für Verformung oder Beschädigung
Unsachgemäßes Umranden kann zu Unter- oder Überbiegen führen, was Verzug oder strukturelle Probleme verursacht.
Überlegungen und Tipps für Blech-Umranden
Maximieren Sie Qualität und Effizienz mit diesen Best Practices:
Materialwahl
Passen Sie das Metall an Leistungsanforderungen an. Verschiedene Legierungen (Magnesium, Aluminium, Stahl) verlangen spezifische Umrandentechniken.
Richtige Ausrichtung
Zentrieren Sie das Blech und richten Sie die Kante präzise am Werkzeug aus, um konsistente Umrandungen zu gewährleisten.
Umrandenmethode wählen
Wählen Sie die Methode, die Geschwindigkeit, Präzision und Materialkompatibilität ausbalanciert. Langsames, kontrolliertes Schließen des Werkzeugs verhindert Defekte.
Verfügbare Finish-Optionen
Nach-Umranden-Schleifen oder sanftes Hämmern kann Unvollkommenheiten glätten und das Finish verbessern.
Qualitätskontrolle
Inspektion in jeder Phase mit Lehren oder Mikrometern implementieren, um Umrandenbreite und -dicke zu bestätigen.
Fazit
Dieser Überblick hat Blech-Umranden-Prinzipien, Typen und Best Practices geklärt und Sie befähigt, die optimale Umrandung für Ihre Anwendung zu wählen. Wenn Sie professionelle Unterstützung benötigen, bieten unsere erfahrenen Ingenieure bei WayKen umfassende Umranden-, Biege-, Stanz- und Umformservices für kundenspezifische Blechprojekte an.
FAQs
Was sind gängige Anwendungen von Blech-Umranden?
Branchen wie Automobil, Luftfahrt, Heizung, Möbel und Elektronik nutzen Umranden zur Herstellung komplexer, langlebiger Teile mit verfeinerten Kanten.
Wie unterscheidet sich Blech-Umranden von Nahtfügen (Seaming)?
Umranden rollt die Kante eines einzelnen Blechs auf sich selbst, während Nahtfügen zwei separate Bleche zu einer Verbindung zusammenfügt.
Ist Blech-Umranden teuer?
Kosten hängen von Material, Designkomplexität, Volumen und Dicke ab. Umranden ist generell günstiger als Gießen, Schmieden oder Stanzen, da es minimales Werkzeug erfordert.
Herstellungsprozess
- Warum Portal-Bearbeitungszentren (Double Column) überlegene Präzision & Zuverlässigkeit liefern
- Entgratungsanlagen: Technologien, Auswahl & Effizienz im Fertigungsprozess
- Intelligentes Arduino-Parkhaus: Automatisiert mit Servo & IR-Sensoren
- Genauigkeit & Effizienz steigern mit CNC-Bearbeitung: Schlüsseltechniken & Vorteile
- Umfassender Leitfaden zur Lasermarkierung: Arten, Vorteile und Anwendungen
- Digitale Höhenmessgeräte: Präzise Messung & Qualitätskontrolllösungen
- Fortgeschrittene 5-Achs-Bearbeitung & Multitasking: Präzision & Effizienz
- Cerealien: Von antiken Getreiden zu modernen Frühstücks-Grundnahrungsmitteln
- Wärmebehandlung von Kupfer & Kupferlegierungen: Glühen, Härten, Spannungsarm
- Hochgeschwindigkeitsmaschinen: Schlüsselfunktionen & Branchenauswirkungen