



Graphit bearbeiten: Werkzeug, Kühlmittel & Sicherheit – Leitfaden für Zerspaner
Graphit bearbeiten: Werkzeug, Kühlmittel & Sicherheit – Leitfaden für Zerspaner
Trotz seiner Weichheit ist Graphit tatsächlich eines der schwierigsten Materialien zu bearbeiten. Es gibt viele Überlegungen, die Zerspaner in Bezug auf Werkzeug, Kühlmitteleinsatz und persönliche Sicherheit beim Bearbeiten dieser Teile anstellen müssen. Dieser „In The Loupe“-Beitrag wird die Materialeigenschaften, wichtige Bearbeitungstechniken und Tipps zur richtigen Auswahl von Schneidwerkzeugen untersuchen, um in diesem kniffligen Material erfolgreich zu sein.
Was ist Graphit?
Obwohl Graphit eine Modifikation von Kohlenstoff ist, sind die beiden Begriffe nicht einfach austauschbar. Kohlenstoff ist ein Element, das sich in verschiedene Modifikationen bilden kann, einschließlich Graphit, Diamant und Fullerit. Graphit ist die stabilste Form von Kohlenstoff und die häufigste, da Kohlenstoff unter Standardbedingungen natürlich als Graphit vorkommt.
Graphit ist vor allem für seine überlegene Leitfähigkeit und Beständigkeit gegen hohe Hitze und Korrosion bekannt. Dies macht es zu einem gängigen Material in Hochtemperatur-, Hochdrucksituationen in der Luft- und Raumfahrt, Elektroden-, Nuklear-, Energie- und Rüstungsindustrie.
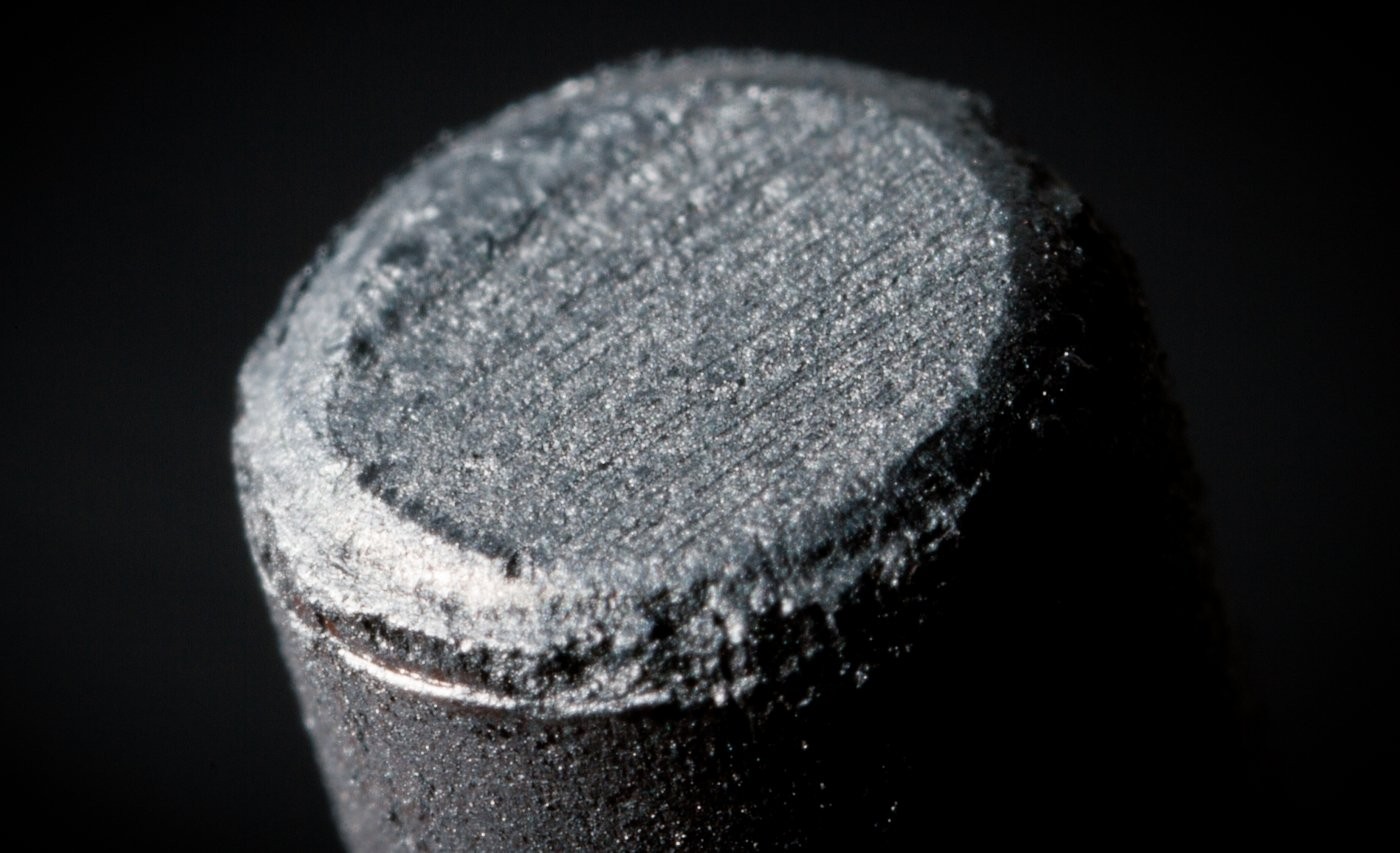
Obwohl Graphit intensive Hochdrucksituationen mühelos bewältigen kann, ist es tatsächlich ein sehr weiches, abrasives und sprödes Material. Dies kann ernsthafte Herausforderungen bei der Bearbeitung verursachen, da Graphit Schneidwerkzeuge aufzehrt und die nutzbare Lebensdauer eines Werkzeugs stark minimieren kann. Mit dem richtigen Werkzeug und Techniken gibt es jedoch Wege, die Graphitbearbeitung kosteneffektiver als die Konkurrenz zu gestalten.
Graphit-Bearbeitungstechniken
Da Graphit so weich und spröde ist, muss bei der Bearbeitung besondere Vorsicht walten, um Ausbrüche zu vermeiden. Für einen guten Schnitt wird empfohlen, leichte Spandicken und niedrigere Vorschübe bei Graphit zu verwenden. Würde man einen schweren Schnitt bei schnellem Vorschub machen, würde man anfangen, den Graphit auszusplittern und könnte ihn vollständig brechen lassen. Als Vergleichspunkt: Spandicken für Graphit sind ähnlich wie für Aluminiummaterialien, aber mit weniger als der halben Vorschubgeschwindigkeit.
Um Ihnen eine Vorstellung von Drehzahlen und Vorschüben für Graphit zu geben, hier ein Beispiel mit einem 1/4" Harvey Tool CVD-Diamantbeschichteten, 4-schneidigen Schaftfräser. Wenn dieses Werkzeug mit einer Standarddrehzahl von 12.000 U/min bei 780 SFM (Schnittgeschwindigkeit) läuft, wäre die empfohlene Spandicke 0,00292 für einen Vorschub von 140 IPM.
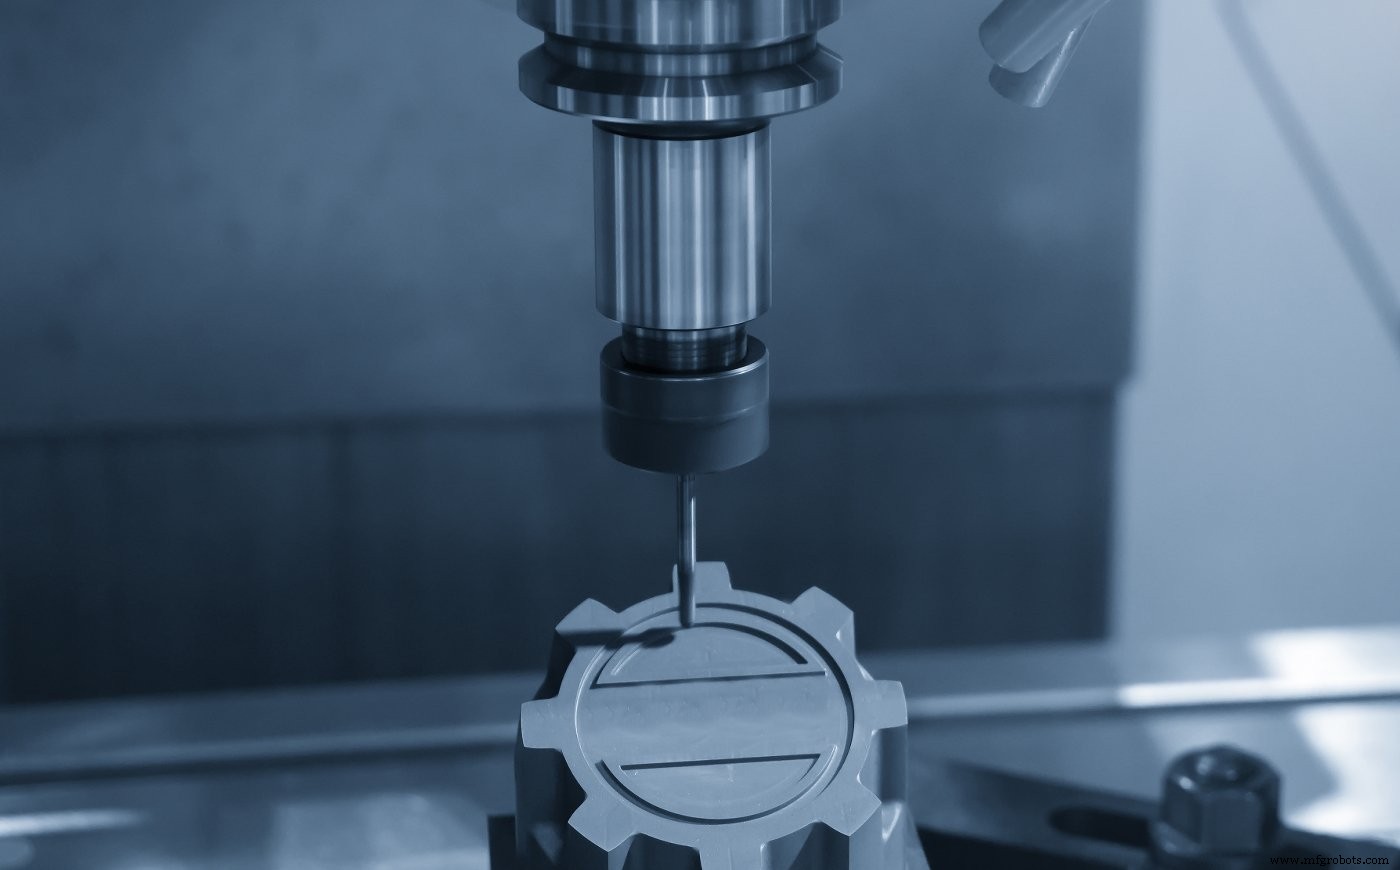
In Bezug auf die Maschineneinrichtung ist der eine wichtige Tipp, immer auf Kühlmittel zu verzichten. Graphit ist ein ziemlich poröses Material und kann Kühlmittel aufsaugen und als „Kühlmittelschwamm“ fungieren, was Probleme mit Fertigteilen verursacht. Innerhalb der Maschine und am Werkzeug kann das Kühlmittel tatsächlich mit dem Graphitstaub reagieren und eine abrasive Suspension erzeugen, die Probleme während der Bearbeitung verursacht. Ein Absaugsystem wird für das Entfernen von Material beim Bearbeiten von Graphit empfohlen. Andernfalls sollten beschichtete Werkzeuge trocken laufen können.
Ein weiterer Hinweis beim Bearbeiten von Graphit: Da Graphit keine Späne produziert, sondern eine Wolke aus sehr abrasivem Staub, kann er ohne angemessene Vorsorge für Bediener und Maschinen schädlich sein. Bediener sollten eine Schutzmaske tragen, um das Einatmen von Graphitstaub zu vermeiden. Richtige Belüftung und Aufrechterhaltung der Luftqualität in der Werkstatt sind ebenfalls entscheidend für den Schutz von Zerspanern bei der Arbeit mit Graphit.
Da Graphitstaub auch extrem leitfähig ist, kann er leicht ungeschützte Schaltkreise in Ihrer CNC-Maschine beschädigen, was zu schwerwiegenden elektrischen Problemen führen kann. Obwohl Kühlmittel nicht empfohlen wird, kann ein Absaugsystem helfen, den Staub zu entfernen und zu verhindern, dass er sich zu stark in der Maschine ansammelt und ernste Probleme verhindert.
Schneidwerkzeuge für Graphitbearbeitung
Wie bereits erwähnt, ist Graphit ein berüchtigter Werkzeugkiller aufgrund seiner extrem abrasiven Natur. Selbst die hochwertigsten Hartmetall-Schaftfräser, wenn sie unbeschichtet bleiben, verschleißen bei den meisten Aufträgen schnell. Dieser extreme Verschleiß kann einen Werkzeugwechsel während eines Vorgangs erzwingen, was zu einer Unvollkommenheit im Teil führen kann, wenn versucht wird, den Vorgang dort fortzusetzen, wo das verschlissene Werkzeug aufhörte.
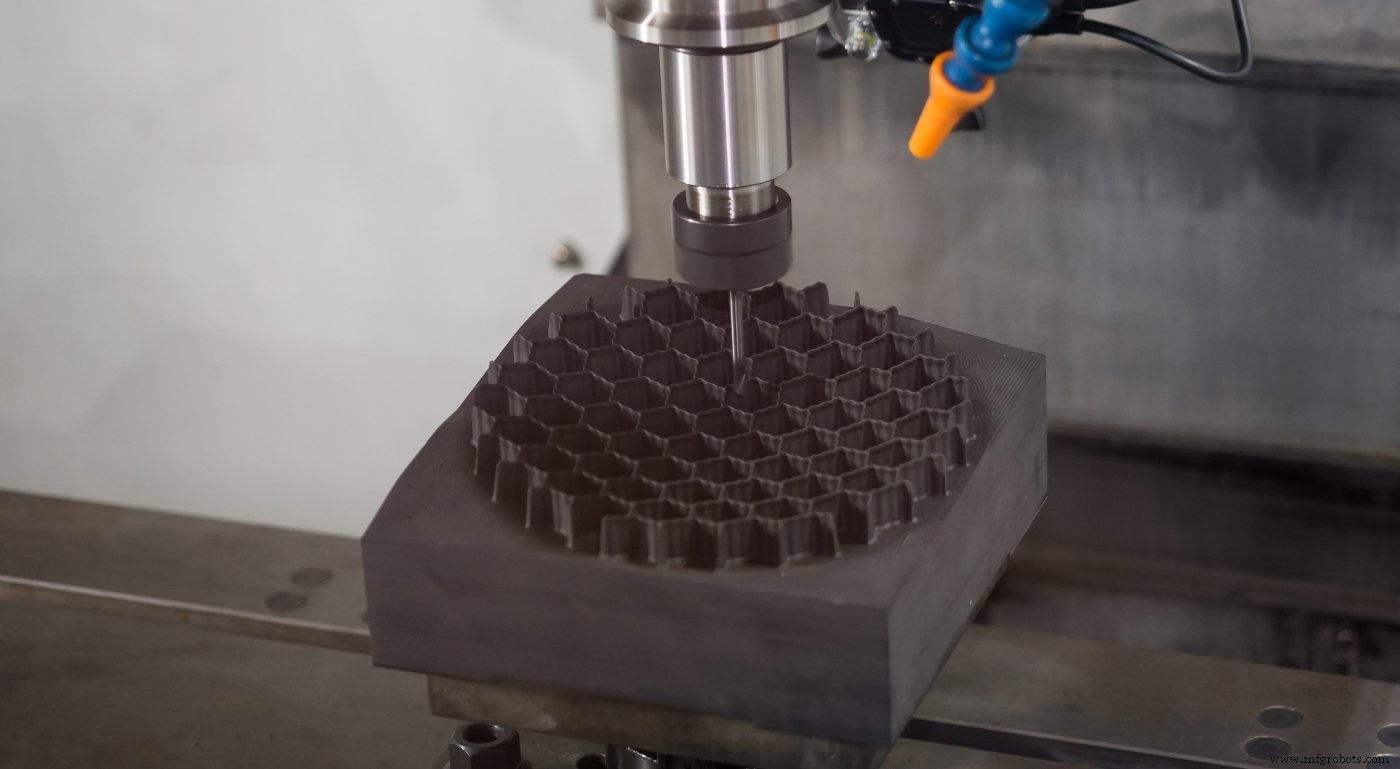
Bei der Auswahl eines Schneidwerkzeugs für Graphitbearbeitung sind die Beschichtung und die Schneidkante die wichtigste Überlegung. Schneidenanzahl, Spiralwinkel und andere Schlüsseleigenschaften der Werkzeuggeometrie treten letztlich hinter die Beschichtung zurück, wenn es um den Werkzeugkauf geht.
Für Graphitbearbeitung wird eine CVD-Diamantbeschichtung (Chemical Vapor Deposition) wann immer möglich empfohlen, um Werkzeuglebensdauer und -leistung zu maximieren. Diese Beschichtungen werden direkt in den Hartmetall-Schaftfräser hineingewachsen, was die Härte verbessert und das Werkzeug mit einer Beschichtungsschicht hinterlässt, die 5-mal dicker ist als eine PVD-Diamantbeschichtung. Obwohl nicht die schärfste Kante, bietet die CVD-Diamantbeschichtung aufgrund der dickeren Diamantschicht eine deutlich längere Werkzeuglebensdauer als andere Diamantbeschichtungen.
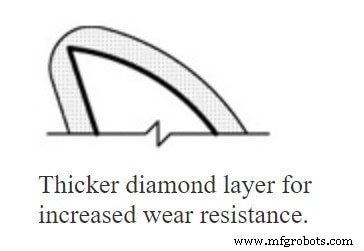
Auch wenn die anfänglichen Werkzeugkosten bei CVD-beschichteten Werkzeugen höher sein können als bei unbeschichteten Werkzeugen, da CVD-beschichtete Werkzeuge eine deutlich längere Werkzeuglebensdauer als unbeschichtete Werkzeuge aufweisen, schrumpft der Kosten-pro-Teil-Anteil erheblich. In schwierigen, abrasiven Materialien wie Graphit wird das unbeschichtete Hartmetallwerkzeug nur kurze Zeit halten, bevor die Abrasivität des Graphits die Schneidkante vollständig abnutzt. Ein CVD-beschichtetes Werkzeug gibt Ihnen einen Vorsprung vor der Konkurrenz, hält Ihre Maschine mit weniger Ausfallzeiten für Werkzeugwechsel am Laufen und liefert letztendlich erhebliche Kosteneinsparungen.
Insgesamt kann Graphit ein schwieriges Material zu bearbeiten sein, aber mit den richtigen Schneidwerkzeugen und richtigen Drehzahlen und Vorschüben werden Sie in kürzester Zeit Qualitätsbauteile fertigen. Harvey Tool bietet eine breite Auswahl an CVD-beschichteten Schaftfräsern in verschiedenen Durchmessern, Reichweiten und Schneidlängen, um sicherzustellen, dass Sie für jeden Auftrag das haben, was Sie brauchen.
CNC-Maschine
- Binder Jetting 3D-Druck: Funktionsweise, Vorteile und Best Practices
- Kostenverhandlungen mit bestehenden Lieferanten meistern – Ein praktischer Leitfaden
- Aluminium zerspanen meistern: Umfassender Leitfaden
- Die richtigen Materialien für CNC-Bearbeitung wählen: Ein umfassender Leitfaden
- KI in der Versicherung: Ein praxisnaher Starter-Guide für die reale Umsetzung
- CNC-Werkstoffauswahl: Experten-Leitfaden für die richtige Materialentscheidung
- CNC-Kunststoff-Auswahlleitfaden: Das richtige Material für präzise Bearbeitung wählen
- Graphitbearbeitung: Wichtige Aspekte und Best Practices
- Schlüsselfaktoren, die Preise in der Präzisions-CNC-Bearbeitung bestimmen
- 5-Achs-CNC-Bearbeitung meistern: Expertenleitfaden für Präzisionsfertigung