



Wie die Schneidenanzahl die Schaftfräser-Leistung beeinflusst
Wie die Schneidenanzahl die Schaftfräser-Leistung beeinflusst
Eine der wichtigsten Überlegungen bei der Wahl eines Schaftfräsers ist die Bestimmung, welche Schneidenanzahl (Flute Count) für den jeweiligen Auftrag am besten ist. Sowohl Material als auch Anwendung spielen eine wichtige Rolle in diesem kritischen Teil des Werkzeugauswahlprozesses. Das Verständnis der Auswirkungen der Schneidenanzahl auf andere Werkzeugeigenschaften und wie sich ein Werkzeug in verschiedenen Situationen verhält, ist eine wesentliche Überlegung im Werkzeugauswahlprozess.
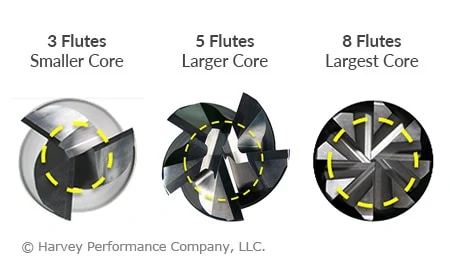
Werkzeuggeometrie-Grundlagen
Im Allgemeinen haben Werkzeuge mit mehr Schneiden einen größeren Kern und kleinere Spankammern als Werkzeuge mit weniger Schneiden. Mehr Schneiden mit einem größeren Kern können je nach Anwendung sowohl Vorteile als auch Einschränkungen bieten. Einfach ausgedrückt: Ein größerer Kern ist direkt proportional zur Werkzeugfestigkeit; je größer der Kern, desto stärker ein Werkzeug. Umgekehrt verringert ein größerer Kern auch die Spankammertiefe eines Werkzeugs, was den Platz für Späne begrenzt. Dies kann Probleme mit Spanverpackung (Chip Packing) in Anwendungen verursachen, die schwere Materialabtrag erfordern. Diese Überlegungen führen uns jedoch nur teilweise zu einer Entscheidung, welches Werkzeug wann zu verwenden ist.
Materialüberlegungen
Traditionell kamen Schaftfräser entweder in 2-schneidiger oder 4-schneidiger Ausführung. Die weithin akzeptierte Faustregel war: 2 Schneiden für Aluminium und nicht-ferro Legierungen, 4 Schneiden für Stahl und härtere Legierungen. Da Aluminium und nicht-ferro Legierungen typischerweise viel weicher sind als Stähle, ist die Werkzeugfestigkeit weniger kritisch, ein Werkzeug kann schneller gefahren werden, und größere Materialabtragsraten (MRR) werden durch die großen Spankammern von 2-schneidigen Werkzeugen ermöglicht. Ferro-Materialien sind typischerweise viel härter und erfordern die Festigkeit eines größeren Kerns. Vorschübe sind langsamer, was zu kleineren Spänen führt und die kleineren Spankammern eines größeren Kernwerkzeugs erlaubt. Dies erlaubt auch mehr Schneiden auf dem Werkzeug, was wiederum die Produktivität erhöht.
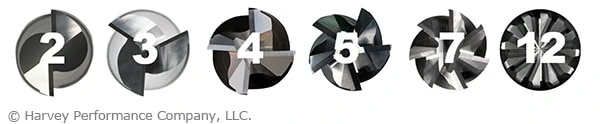
In jüngerer Zeit, mit fortschrittlicheren Maschinen und Werkzeugpfaden, sind höhere Schneidenzahlen in der Fertigung zur Norm geworden. Nicht-ferro-Werkzeuge haben sich weitgehend auf 3-schneidige Werkzeuge konzentriert, was größere Produktivität ermöglicht, während gleichzeitig ordnungsgemäße Spanabfuhr gewährleistet wird. Ferro-Werkzeuge haben einen weiteren Schritt gemacht und sind nicht nur zu 5 und 6 Schneiden, sondern in einigen Fällen bis zu 7 Schneiden und mehr übergegangen. Mit einem breiteren Härtebereich, manchmal ganz oben auf der Rockwell-Härteskala, haben viele mehr Schneiden längere Werkzeugstandzeit, weniger Werkzeugverschleiß, stärkere Werkzeuge und weniger Durchbiegung ermöglicht. All dies resultiert in spezialisierteren Werkzeugen für spezifischere Materialien. Das Endergebnis ist höhere MRR und erhöhte Produktivität.
Laufparameter
Genau wie Materialüberlegungen Auswirkungen auf das gewählte Werkzeug haben, können Vorgangstyp und Schnitttiefe-Anforderungen auch einen großen Einfluss auf die ideale Schneidenanzahl für Ihre Anwendung haben. In Schruppanwendungen können niedrigere Schneidenzahlen wünschenswert sein, um große Mengen an Spänen schneller mit größeren Spankammern zu evakuieren. Das gesagt, gibt es ein Gleichgewicht zu finden, da moderne Werkzeugpfade wie High Efficiency Milling (HEM) extreme MRR mit sehr kleinem Schrittüberlappung (Step-over) und einer höheren Anzahl an Schneiden erreichen können. In einem traditionelleren Sinne sind höhere Schneidenzahlen großartig für Schlichtoperationen, wo sehr kleine Mengen Material entfernt werden und größere Oberflächenqualität mit mehr Schneiden erreicht werden kann, ohne sich so sehr um Spanabfuhr sorgen zu müssen.
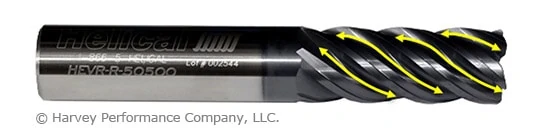
Die Schneidenanzahl spielt auch eine große Rolle in der Drehzahl- und Vorschubberechnung. Eine häufige Faustregel ist „mehr Schneiden, mehr Vorschub“, aber dies kann ein sehr schädliches Missverständnis sein. Obwohl in einigen Fällen wahr, ist dies kein unendlich skalierbares Prinzip. Wie zuvor erwähnt, begrenzt die Erhöhung der Schneidenanzahl eines Werkzeugs die Größe, die die Spankammern haben können. Während das Hinzufügen einer 5. Schneide zu einem 4-schneidigen Werkzeug theoretisch 25 % mehr Materialabtrag pro Umdrehung bei entsprechend erhöhtem Vorschub gibt, kann das Fahren des Werkzeugs so viel schneller das Werkzeug überlasten. Die 25 % Erhöhung des Materialabtrags ist eher näher an 10–15 %, gegeben das Werkzeug in allen anderen Spezifikationen genau gleich ist. Werkzeuge mit höherer Schneidenzahl können in einigen Fällen Drehzahlen und Vorschübe so weit zurückfahren müssen, dass eine niedrigere Schneidenzahl sogar effizienter sein kann. Das richtige Gleichgewicht zu finden, ist der Schlüssel in modernen Fräspraktiken.
CNC-Maschine
- Digital Factory erklärt: Definition, Vorteile und Transformationschancen
- Warum präzises Location-Tracking kritisch für moderne IoT-Operationen ist
- Multi-Faktor-Authentifizierung implementieren: Warum sie für moderne Sicherheit unverzichtbar ist
- Nachfolgeplanung: Warum sie wichtig ist & wann man beginnen sollte
- Warum „Made in USA“ wichtig ist: Auswirkungen auf Qualität, Arbeitsplätze und nationalen Stolz
- Warum Equipment-Testing & Inspektion unverzichtbar sind: 4 Kerngründe
- Die entscheidende Rolle des Drucks beim abrasiven Wasserstrahlschneiden
- Mobilkran-Auswahl nach Gelände: Entscheidungsleitfaden
- Schwere Geräte: Mehr als ein Werkzeug – Warum sie ein wertvolles Asset sind
- SCBA-Leistung sicherstellen: Warum Facepiece- und Zylinderkompatibilität entscheidend ist