



High Efficiency Milling (HEM) für Mikrozerspanung: Techniken & Vorteile
High Efficiency Milling (HEM) für Mikrozerspanung: Techniken & Vorteile
Dieser Beitrag ist nur einer von mehreren Blog-Beiträgen, die für High Efficiency Milling und Mikrozerspanung relevant sind. Für ein vollständiges Verständnis dieser beliebten Bearbeitungsmethode sehen Sie sich die zusätzlichen HEM-Beiträge unten an!
Einführung in High Efficiency Milling I High Speed Machining vs. HEM I Wie man Chip Thinning bekämpft I Eintauchen in Schnitttiefe I Wie man 4 Hauptarten von Werkzeugverschleiß vermeidet I Einführung in Trochoidalfräsen
Vorteile von HEM mit Miniaturwerkzeugen
High Efficiency Milling (HEM) ist eine Technik für das Schruppen, die eine niedrigere radiale Schnitttiefe (RDOC) und eine höhere axiale Schnitttiefe (ADOC) nutzt. Dies verzögert die Rate des Werkzeugverschleißes, verringert die Chance von Versagen und verlängert die Werkzeugstandzeit, während Produktivität und Materialabtragsraten (MRR) gesteigert werden. Da diese Bearbeitungsmethode MRR steigert, werden Miniaturwerkzeuge (<0,125") und Mikrozerspanung häufig für HEM-Operationen übersehen. Weiterhin verfügen viele Werkstätten auch nicht über die hohen Drehzahlfähigkeiten, die notwendig sind, um die Vorteile von HEM für Miniaturwerkzeuge zu sehen. Wenn jedoch richtig angewendet, können Miniaturwerkzeuge die gleichen Vorteile von HEM erzeugen, die größere Werkzeuge können.
Vorteile von HEM:
- Verlängerte Werkzeugstandzeit und -leistung.
- Schnellere Zykluszeiten.
- Gesamte Kosteneinsparungen.
Häufige Herausforderungen in der Mikrozerspanung verhindern
Die Nutzung von Miniaturwerkzeugen für HEM, obwohl vorteilhaft wenn korrekt durchgeführt, stellt Herausforderungen dar, die alle Zerspaner im Auge behalten müssen. Zu wissen, worauf man achten muss, ist ein entscheidender erster Schritt zum Erfolg.
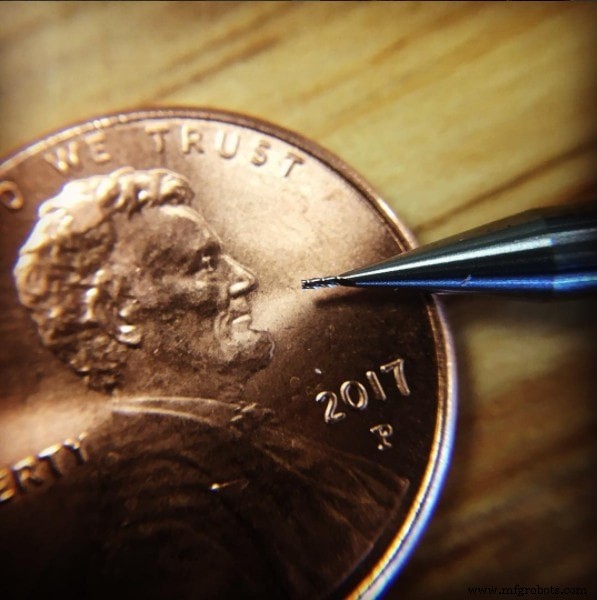
Werkzeugfragilität & Bruch bei Miniaturwerkzeugen
Bruch ist eine der Hauptforderungen, die mit der Nutzung von High Efficiency Mikrozerspanung mit Miniaturwerkzeugen verbunden sind, aufgrund der Fragilität des Werkzeugs. Spindelrundlauf und Vibration, Werkzeugdurchbiegung, Materialinkonsistenzen und ungleichmäßige Belastung sind nur einige der Probleme, die zu einem gebrochenen Werkzeug führen können. Um dies zu verhindern, muss mehr Aufmerksamkeit auf das Maschinensetup und Material gelegt werden, um sicherzustellen, dass die Werkzeuge die höchste Erfolgschance haben.
Als allgemeine Regel sollte HEM nicht in Betracht gezogen werden, wenn Werkzeuge mit Schneiddurchmessern unter 0,031" verwendet werden. Obwohl möglich, kann HEM bei Durchmessern unter 0,062" immer noch prohibitiv herausfordernd oder riskant sein, und Ihre Anwendung und Maschine müssen sorgfältig berücksichtigt werden.
Techniken zur Verhinderung von Werkzeugversagen:
- Werkstück sicher und unterstützt spannen.
- Kürzeste mögliche Gesamtlänge und Schneidenlänge verwenden.
- Werkzeugrundlauf in der Spindel prüfen und wenn möglich Schrumpfutter nutzen.
- Beschichtung optimiert für Ihr Material wählen.
Übermäßige Hitze & Thermoschock in der Mikrozerspanung managen
Aufgrund der kleinen Natur von Miniaturwerkzeugen und der hohen Laufdrehzahlen, die sie erfordern, kann Hitzeerzeugung schnell zum Problem werden. Wenn Hitze nicht kontrolliert wird, können Werkstück und Werkzeug thermische Rissbildung, Schmelzen, Brennen, Aufbauschneide oder Verzug erfahren.
Zur Bekämpfung hoher Hitze wird oft Kühlmittel verwendet, um die Oberflächentemperatur des Materials zu verringern sowie bei Spanabfuhr und Schmierfähigkeit zu helfen. Allerdings muss darauf geachtet werden, dass die Verwendung von Kühlmittel das Material nicht zu schnell oder ungleichmäßig abkühlt. Wenn eine unangemessene Kühlmittelmethode verwendet wird, kann Thermoschock auftreten. Thermoschock passiert, wenn sich ein Material ungleichmäßig ausdehnt, wodurch Mikrorisse entstehen, die sich im gesamten Material ausbreiten und es brechen, verziehen oder die physikalischen Eigenschaften verändern können.
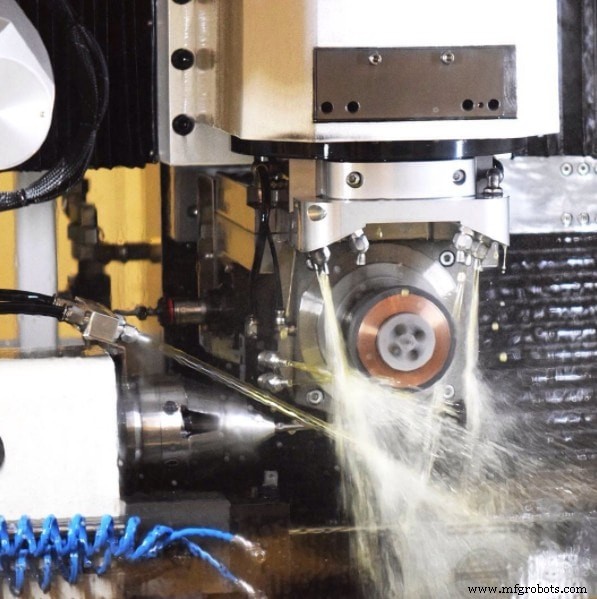
Techniken zur Verhinderung von Hitze & Thermoschock:
- Beschichtetes Werkzeug trocken oder mit Druckluft fahren, während ausreichende Spanabfuhr sichergestellt wird.
- Beschichtung optimiert für Ihr Material wählen.
- Werkzeug mit geometrisch auf Ihr Werkstückmaterial abgestimmter Geometrie verwenden.
- Drehzahl (U/min) verringern.
Kernaussagen
Wenn korrekt durchgeführt, kann Miniaturwerkzeug-Mikrozerspanung (<0,125") die gleichen Vorteile von HEM ernten, die größere Werkzeuge können: reduzierter Werkzeugverschleiß, beschleunigte Teileproduktionsraten und größere Bearbeitungsgenauigkeit. Allerdings muss mehr Sorgfalt darauf verwendet werden, den Bearbeitungsprozess zu überwachen und Werkzeugfragilität, übermäßige Hitze und Thermoschock zu verhindern.
Sehen Sie sich dieses Beispiel für HEM-Werkzeugpfade (Trochoidalfräsen) an, das mit einem 3/16" Harvey Tool Schaftfräser in Aluminium gefahren wird.
CNC-Maschine
- Was ist ein Stempelwerkzeug? Ein essenzieller Leitfaden für Holzwerker
- Laser-Mikrobearbeitungssysteme: Professioneller Leitfaden für die moderne Fertigung
- Wie die Schneidenanzahl die Schaftfräser-Leistung beeinflusst
- Wesentliche Werkzeugeinfahr-Techniken für Präzisionsbearbeitung
- Trochoidalfräsen meistern: Ein umfassender Leitfaden
- Schnitttiefe meistern: Peripherie-, Nuten- & HEM-Strategien für präzises Fräsen
- Die richtigen Werkzeugstahl-Güten für optimale Leistung wählen
- Mikrobearbeitung: Fortgeschrittene Techniken, Marktchancen und neue Herausforderungen
- Neues Werkzeug zur CNC-Maschine hinzufügen: Schritt-für-Schritt-Anleitung
- Umfassende Mazak M-Serie G-Code-Referenz für CNC-Fachkräfte