



Präzisionsbearbeitung von Hochtoleranz-Luftfahrtkomponenten
Rapid DTM wurde 2002 als Ein-Mann-Betrieb von Präsident Tim Allard gegründet. Da er für größere Unternehmen wie Hitchiner Manufacturing gearbeitet hatte, konnte er seine Fähigkeiten als Zerspaner an einem beeindruckenden Maschinenpark schärfen, darunter eine Hochgeschwindigkeits-Roku-Roku, 5-Achs-Hermle-Maschinen mit Heidenhain-Steuerungen und einige High-End-Makinos. Anfangs machte er in seiner eigenen Firma hauptsächlich Engineering-Arbeit, und die erste Maschine, die er kaufte, war ein CMM.
Allard erklärt: „Ich dachte, ich baue das Geschäft von der Qualitätsseite her auf – quasi umgekehrt zu dem, wie es alle anderen machen. Das hat sich gut für mich ausgezahlt, weil wir ISO-zertifiziert wurden. Für eine Werkstatt unserer Größe direkt ab Start ISO-zertifiziert zu sein – nicht jeder hat das, und sehr wenige Firmen unserer Größe haben es überhaupt. Das ist ideal für die Bearbeitung von Hochtoleranz-Luftfahrtteilen.“
2004 recherchierte Allard wieder Hochgeschwindigkeitsbearbeitungstechnologie, weil er Chance sah, Graphit für regionale Formenbauer zu produzieren, die Senkerodiermaschinen hatten und Elektroden brauchten. Er erinnert sich: „Also suchte ich eine Maschine, die gut für Graphitbearbeitung geeignet ist, und da tauchte DATRON in einer Websuche auf. Ich ging zu DATRON, sah die Maschine an, rechnete nach, konnte es aber damals nicht machen. Ich wusste, es war ein guter Fit, es war nur das Timing.“
In der Zwischenzeit kaufte Allard eine Haas VF-1 mit 30.000 min⁻¹ Spindel und BT30-Kegel sowie ihrem Hochgeschwindigkeitsbearbeitungspaket. Er erklärt, die Arbeit war stetig, aber nicht ideal. „In den frühen Tagen bekamen wir all diese großen Aluminiumgehäuse, die wir mit ¾-Zoll-Fräser aushöhlten. Jahrelang war das die Art Arbeit, die wir bekamen, aber wir verdienten nie wirklich viel dabei.“
Doch die Dinge änderten sich schnell, als sein früherer Arbeitgeber Hitchiner Manufacturing die Abteilung schloss, in der er gearbeitet hatte, und die 25 Mitarbeiter, die für ihn gearbeitet hatten, Jobs in anderen Firmen annahmen. Allard sagte: „Sie alle wurden meine Kunden, und einer ging zu BAE Systems – er war der, der uns dort ursprünglich reinbrachte.“
Spezialisierung auf Hochtoleranz-Luftfahrtteile
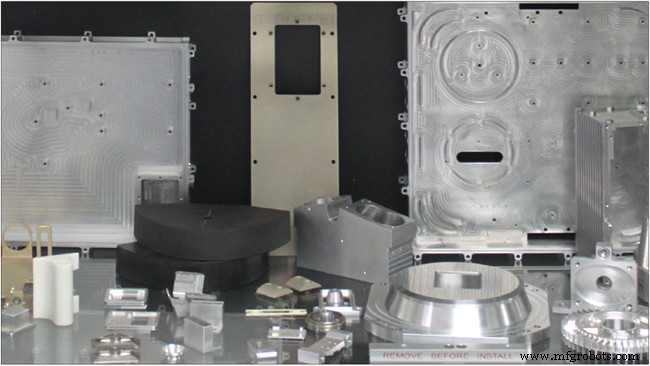
Heute machen BAE Systems und andere Luftfahrtkunden wie Fibertek in Herndon, VA 95 % von Rapid DTMs Geschäft aus und das hat sich als sehr profitabel erwiesen. So sehr, dass Allard 2016 beschloss, den Fokus des Unternehmens exklusiv auf die Nische der Fertigung dieser kleinen Teile nach den exakten Spezifikationen der Industrie zu verengen. „Ich wollte mich auf das konzentrieren, was wir gut können, und den Rest loswerden. Ich hatte zwei große VMCs, eine große Haas VF-5 und eine große Doosan, und ich sagte: Lasst uns diese beiden Maschinen loswerden und eine andere Maschine holen, die unsere kleine Haas ergänzt und bei dieser winzigen Nischenarbeit mit winzigen Fräsern, die einen Meilenstein ausragen, bleibt – wo man sie wirklich hochdrehen und Genauigkeit halten muss.“
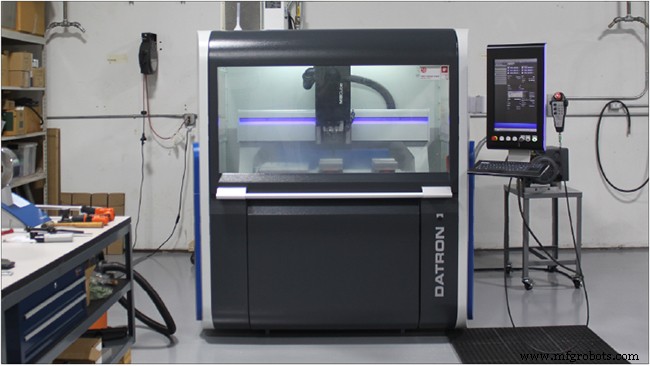
Also kauften sie eine DATRON M8Cube und investierten stark in ihr Messtechnikgeschäft, indem sie ihre Messtechnikkapazität verdoppelten. Neben ihren CMMs haben sie jetzt ein Visionssystem und einige Jobs sind reine Messtechnik- und CMM-Arbeit. Zum Beispiel lässt DMG Mori Demo-Teile, die auf ihren Maschinen gefertigt wurden, bei ihnen prüfen, und sie messen auch Teile für andere Werkstätten. Allard hat sich einen solchen Ruf für seine CMM-Expertise erarbeitet, dass er sogar CMM-Schulungen für Hexagon Metrology durchführt, das Unternehmen, von dem er seine CMM-Ausrüstung bezieht. Ein anderer Kunde von Hexagon ist eine große Werkstatt, und während er sie im Umgang mit ihrem CMM schulte, erfuhr er, dass sie mit einem Fräsjob kämpften, bei dem sie sehr kleine Werkzeuge zum Schneiden von Stahl einsetzen mussten. Er erklärte ihnen, dass bei maximal 12.000 min⁻¹ ihre Fräsmaschine der Aufgabe nicht gewachsen sei. Als er ihnen sagte, er habe eine DATRON, die ihr Teil fräsen könne, fragten sie: „Was ist eine DATRON?“ Er erklärte: „Das Problem bei solchen Jobs ist, dass die Werkzeuge sehr schnell verschleißen, weil sie die Hitze nicht aushalten – man muss schnell rein und raus, besonders bei diesem Stahl, der zur Kaltverfestigung neigt.“ Mit dieser Erklärung schlugen sie vor, dass Allard die Arbeit für sie macht, und er antwortete, indem er vorschlug, sie sollten sich ihre eigene DATRON-Maschine besorgen. „Nicht dass ich nicht helfen wollte, aber wir suchen nicht wirklich mehr Geschäft. Wir sind 12 Wochen im Voraus ausgebucht und busy. Unsere DATRON-Maschine allein läuft 10 Stunden täglich Montag bis Freitag und 5 Stunden samstags.“
Beim Vergleich der DATRON mit anderen Maschinen, die er gefahren ist, sagt Allard: „Offensichtlich in puncto Spindeldrehzahl sind sie höher als das, was die meisten anbieten. Haas bietet nichts über 15.000 min⁻¹, und andere Maschinen dieser Größe laufen nicht die Spindeldrehzahlen, die DATRON fährt. Darüber hinaus ist die Genauigkeit, die DATRON hat, wirklich herausragend. Ich prüfe alles auf dem CMM, und ich habe Videos gepostet, die uns beim Prüfen der Rundheit von Teilen zeigen, die aus der DATRON kommen – wir liegen bei ca. 4 µm.“
Allard sieht keinen großen Unterschied zwischen einer Lohnfertigung und einem Prototyping-Shop, denn selbst wenn sie nur einen Prototyp fertigen, besteht eine gute Chance, dass er später in einen Kurzzeit-Serienauftrag übergeht. Als Beispiel nennt er ein BAE-Teil, das vor 2 Jahren als 5 Prototypen begann, und an diesem Tag fertigt er 35 Baugruppen. „Wir machten die ursprünglichen Prototypen, also als es an den Produktionsauftrag ging, waren wir die einzige qualifizierte Firma. Aufgrund der Art des Teils und weil wir bewiesen hatten, dass wir es können, wollten sie es niemandem sonst geben. Es ist ein seltsames Projekt, etwas aus dem Gewöhnlichen, und das ist, was wir mögen. Zeug, das in den ‚No-Quote‘-Haufen vieler Shops fällt, weil es komplex ist, alles 3D-Arbeit, enge Toleranzen, kleine Stückzahlen, was die meisten nicht anfassen wollen … und das mag ich.“
Wegen ihres Fokus auf die Luftfahrtindustrie wird Rapid DTMs DATRON-Maschine meist für Aluminium genutzt, aber sie fräsen auch 303 Edelstahl, 17-4 Edelstahl, 6AL-4V Titan, G10 und viel Delrin, laut Allard. Für BAE Systems variieren die Teile etwas, sind aber in mancher Hinsicht ähnlich – eines ist, dass es sich um kleine Aluminiumblöcke aus MIC-6 handelt, ca. 5 x 3 Zoll und 0,5 Zoll dick. Rapid DTM fräst winzige vertikale Nuten, die ziemlich tief sind. Allard erklärt: „Also fahren wir wirklich kleine Werkzeuge, die weit mehr ausragen, als man je ein Werkzeug ausragen lassen sollte – aber das ist die Art Arbeit, die ich seit langer Zeit mache.“ Vor Jahren, als sie anfingen, diese Teile zu machen, brauchte ihr Haas-Maschinenbediener ca. 10 Stunden für ein einzelnes Teil. Durch Evolution in der CAM-Technologie, im Wesentlichen durch mehr Restbearbeitung, konnten sie die Zykluszeit auf etwa 5 bis 6 Stunden auf ihrer Haas-Maschine reduzieren.
Allard sagt: „Aber als wir den Job auf die DATRON verlagerten, sank die Zykluszeit auf ca. 2,5 Stunden – eine Verbesserung von über 50 %.“
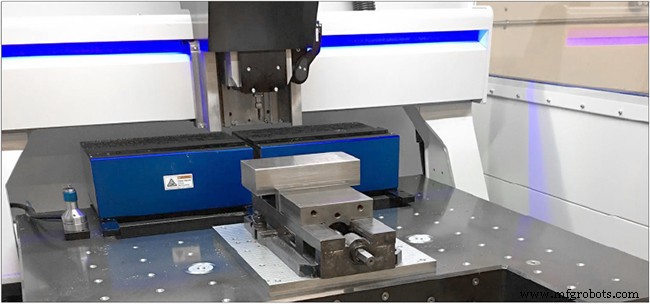
Bei Rapid DTMs Prototyping und Kurzzeitserien haben viele Teile kurze Zykluszeiten, daher sind schnelle Rüstzeiten kritisch. Allard sagt: „Ich fahre kleine Stückzahlen von allem. Bei Jobs der letzten 4 Tage beträgt unsere Zykluszeit 44 Sekunden, also lade ich Teile rein und raus … was nicht meine Lieblingsarbeit ist. Dass das Rüsten auf der M8Cube schnell und einfach ist, hilft enorm.“ Der Bearbeitungsbereich der DATRON M8Cube ist ein großzügiger 40″ x 32″, was mehrere Aufspannungen wie Schraubstöcke, pneumatische Spannung und Vakuumfutter erlaubt. Das gibt Herstellern die Flexibilität, sich ändernden Bedürfnissen anzupassen und schnell umzurüsten. Rapid DTMs Maschine hat auch einen Ausschnitt an der Vorderseite des Tisches, der vertikales Spannen für besonders lange oder hohe Werkstücke ermöglicht.
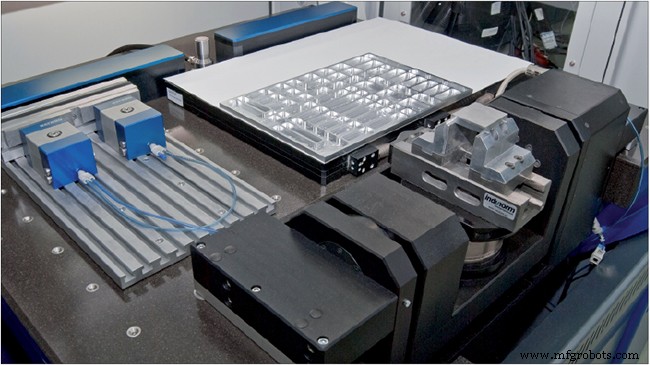
Zum großen Arbeitsbereich der M8Cube sagt Allard: „Alle paar Tage kommt ein anderer Job rein, der auf der DATRON laufen soll – das ist die Natur meiner Arbeit. Das ist auch Teil der Herausforderung im Prototyping: Sie müssen Schraubstöcke, Vakuumfutter und Werkzeuge einrichten. Wenn die Leute von BAE Systems durchkommen und die M8Cube anschauen, ist eines der ersten Dinge, die sie erwähnen, dass für eine Maschine dieser Größe und dieses Gewichts sie eine Menge XY-Verfahrweg hat.“
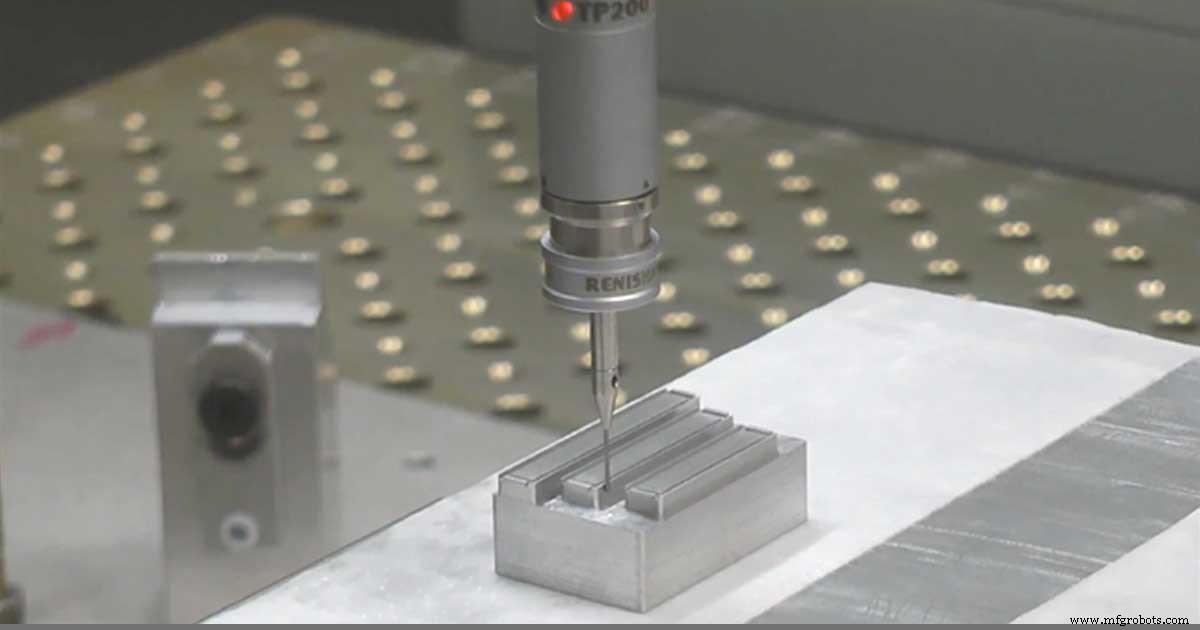
Allard ist auch extrem beeindruckt von der Präzision der M8Cube und der Qualität der integrierten Renishaw-Sonde. „Als Teil unseres Messtechnikgeschäfts nutze ich Tasttechnologie seit ewigen Zeiten, und es gibt auch Renishaw-Tasten in der Haas. Aber ich mache eine Demonstration der Unterschiede, wie die beiden Systeme funktionieren, und einiger Vorteile, die die DATRON hat. Sie können alles, was Sie auf der DATRON machen, auch auf der Haas machen, aber es könnte ein paar verschiedene Makros erfordern. Bei der DATRON gibt es ein viel größeres Menü fürs Tasten, weil es so viele mehr Dinge gibt, die Sie innerhalb desselben Zyklus tun können.
Beispiel: Gestern nutzte ich Weichbacken. Da haben Sie zwei Schraubstockbacken mit einem Spalt dazwischen. Ich wollte einen Z-Nullpunkt oben auf der hinteren Schraubstockbacke setzen. Ich wollte den X-Nullpunkt auf die Mittellinie jener hinteren Backe setzen und dann meinen Y-Nullpunkt quer über die Außenseite, die beide Backen überspannt. Mit der Haas müsste ich das als zwei verschiedene Zyklen machen. Ich könnte einen Web-X und Z als einen Zyklus machen und dann müsste ich die Spindel in Y-Richtung auf die Mittellinie bewegen und dann einen Web-Y-Zyklus machen. Bei der DATRON aber, wie das Menü aufgebaut ist, können Sie X und Y offsetten, um Z zu tasten, und Y offsetten, um X zu tasten. Diese Optionen haben Sie in den eingebauten Renishaw-Zyklen der Haas nicht. Es gibt wirklich kein anderes Tastsystem da draußen (soweit ich weiß), das Ihnen die Flexibilität gibt, die DATRON-Tasten bietet.“
CNC-Maschine
- CNC-Teilekosten senken: Smarte Strategien für wirtschaftliche Fertigung
- 3D-Druck vs. CNC-Zerspanung für Kunststoffteile: Die richtige Wahl treffen
- Vespel® Polyimid: Der Werkstoff der Wahl für die Luft- und Raumfahrt
- Präzisions-CNC-Bearbeitung für Sonderteile – Schnell, genau, maßgeschneiderte Lösungen
- CNC-Bearbeitung großer Teile: Strategien zur Überwindung von Größenbeschränkungen
- Professionelle CNC-Bearbeitungstipps für Titan – Luftfahrt, Automobil & mehr
- Präzisions-CNC-Bearbeitung in der Luft- und Raumfahrt: Leichtbau-Teile aus Titan und Aluminium
- Gewinnsteigerung durch High-Precision-Machining-Strategien
- Luftfahrt-Fertigungsqualität durch Präzisions-CNC auf Höchstniveau heben
- Toleranz in der Präzisions-CNC-Bearbeitung meistern