



CNC-Aluminium-Prototyping meistern: Praktischer Schnellleitfaden
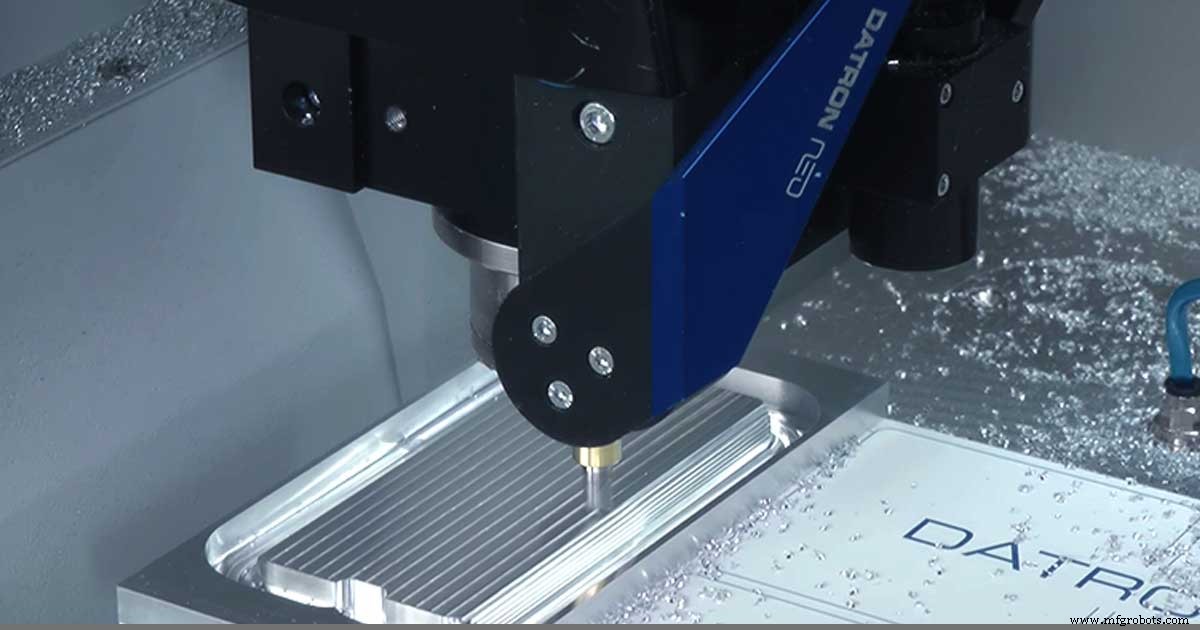
CNC-Prototyping in Aluminium kann beträchtliche Vorteile bieten.
Der Schritt von leichteren Materialien eröffnet neue Anwendungen in breiteren Branchen. Als eines der gängigsten Materialien in der CNC-Bearbeitung ist Aluminium ideal für Prototyping – die Inhouse-Fähigkeit lohnt sich definitiv. Je nach bedienten Branchen und benötigten Teilen kann es sogar zur Notwendigkeit werden.
Taucht man ein, gibt es eine schwindelerregende Menge an Infos über Aluminium. Für ein einfaches, vollständiges Bild, was CNC-Aluminium-Prototyping für Sie bedeutet: Folgen Sie unseren Richtlinien und Tipps.
Welche Produkte werden in Aluminium gefertigt?
Eine Vielzahl von Produkten wird in Aluminium gefertigt – über diverse Branchen.
Eine der prävalentesten Branchen ist Elektronik. Produkte: Industrie-Steuerungsgehäuse, Kühlkörper, Rahmen, Laptop- oder Handygehäuse etc. Selbst scheinbar kleine Komponenten wie Lautstärketasten werden oft aus Aluminium für hochwertigeres Gefühl gegenüber Kunststoff gefertigt.
Formenbauer setzen auch auf Aluminium-Prototypen. Bei kleinen Anfragen und unwesentlicher Formenlebensdauer spart Aluminiumform vs. gehärtetem Stahl viel Zeit. Aluminium eignet sich auch für Carbonfaser- oder Thermoformwerkzeuge, statt kostspieligem Spritzgusswerkzeugbau.
Luftfahrt und Verteidigung beziehen Aluminiumteile – Radarboard-Gehäuse, Strukturkomponenten. Automobilsektor nutzt Aluminiumbearbeitung für Hochvolumenproduktion: Karosserieteile, Innenverkleidung, Hardware.
Welche Aluminiumlegierungen für Prototyping?
CNC-Aluminium-Prototyping ist nicht One-Size-Fits-All. Während diverse Branchen und F&E-Labore auf Aluminium-Prototyping für kritische Teile setzen, ist die richtige Legierung entscheidend.
6061 – die in den USA am weitesten verbreitete Legierung – beliebt für Proto- und Produktionsbedarf.
Warum?
Neben leichter Bearbeitbarkeit und Schweißbarkeit ist 6061 ideal zur Fertigung. Schmiedbar, strangpressbar, hohes Festigkeits-Gewichts-Verhältnis, breit kommerziell verfügbar, vernünftigpreisig. Daher bevorzugen viele Branchen 6061 für diverse Anwendungen.
Benötigt Ihr Prototyp strukturell steiferes, härteres Aluminium: 7075. Unüberraschend bevorzugt für Waffen und Luftfahrtkomponenten. Trotz höherer Festigkeit leicht, auf 6061-Niveau.
Niedrigere Legierungen wie 5052 ähneln 6061, sind weicher. Ideal für Elektronikpanels, speziell Frontplatten, wo Teile nach Bearbeitung gebogen werden müssen.
Noch niedrigere Serien wie 3000er. 3000 nahe an reinem Aluminium – sehr weich und klebrig. Deutlich schwerer auf typischer CNC zu fräsen. Doch 3000er auf DATRON liefert überlegene Ergebnisse. Mit Schneidwerkzeugen und Hochgeschwindigkeitsspindeln für solche Materialien wird die Aufgabe erheblich leichter.
Weitere gängige Legierung: MIC-6 – speziell für enge Toleranzen bei Planheit. Oft als Werkzeugplatte bezeichnet – ideal, wenn Fixierplatte aus Aluminium nötig, die Sie nicht fräsen/schleifen wollen und Verzug vermeiden wollen (dazu später mehr). MIC-6 hat die Eigenschaften für hohe Planheit.

Obwohl viele Aluminiumserien verfügbar (und alle einzigartig notwendig), fällt die Gesamtpräferenz für CNC-Bearbeitung auf 6061.
CNC-Aluminium-Prototyping-Prozess verstehen
Um den Prozess zu würdigen, hilft schrittweiser Durchgang. Start bei CAD/CAM, Ziel: Fertigteil. Unsere Top-Tipps:
Schritt 1
Teil für Fertigbarkeit designen. Klingt offensichtlich, aber zu oft wird nur mit Engineering- oder Ästhetikgesichtspunkten designed. Keine zu tiefen Features, zu enge Toleranzen, unmögliche Fertigungsmerkmale. Denken Sie dran: Quadrat in Ecke mit rundem Werkzeug geht nicht!
Schritt 2
Aluminiumlegierung festlegen. Optionen prüfen, beste Passform wählen. Finite-Elemente-Analyse (FEA) Software (z. B. Autodesk Fusion 360) für hochbelastete Teile. Materialwahl beeinflusst alle nachfolgenden Entscheidungen.
Schritt 3
Mit festgelegter Legierung: Schneidwerkzeuge wählen. Immer kürzestes verfügbares Werkzeug für den Job. Längeres Werkzeug vom Lager mag bequemer scheinen als kürzeres zu bestellen – aber Sie bereuen es, wenn Fertigteil von Chatter-Marken (Werkzeugauslenkung) übersät ist.
Auch CNC-Maschinenkonfiguration beachten vor Werkzeugentscheidung. Typische Niedrigdrehzahl-Maschine profitiert von höherer Schneidenanzahl, leidet aber unter niedriger Effizienz und höheren Schnittkräften. Mit Hochdrehzahl-CNC wie DATRON wird niedrigere Schneidenanzahl (Einzelschneide ideal) gute Wahl für reduzierte Schnittkräfte und exzellente Späneabfuhr.
Schritt 4
Mit Werkzeugarsenal: Vorschub und Drehzahl. Für Unvertraute: Feeds & Speeds können einschüchternd sein.
Zum Glück gute Ressourcen für Einsteiger. Werkzeughersteller liefern Feed/Speed-Guides für den richtigen Start. Services wie ProvenCut liefern Infos basierend auf Ihrer Maschine – Feeds & Speeds ein Kinderspiel. DATRON bietet umfassenden Schneidleitfaden mit Infos nicht nur nach Feature, sondern nach Maschinenkonfiguration.
Schritt 5
Richtige Spannvorrichtung für das Teil wählen. Beispiel: Vakuumtisch perfekt für großformatiges Plattenmaterial. Kleinere oder unregelmäßige Teile: pneumatischer oder mechanischer Schraubstock. Komplexe, mehrseitige Teile: 4. oder 5. Achse.
Schritt 6
Richtige Werkzeuge wichtig für Späneabfuhr, aber adäquates Kühlsystem vielleicht noch kritischer. Bei Aluminium: Zerstäubtes Verdampfungskühlmittel – saubere Option, aber Flutkühlmittel, Ölnebel oder Luftstrahl auch okay. Egal was: Späne müssen so schnell wie möglich aus Schnittzone raus.
Schritt 7
Letzter Werkzeugtipp: Beim Aluminiumfräsen unbeschichtete Werkzeuge erwägen. Beschichtete Werkzeuge scheinen No-Brainer, aber: Beschichtungen legen dünne Schicht über scharfe Schneide – runden sie ab. Funktioniert bei harten Materialien, aber bei weicheren Aluminiumlegierungen Riskio „Aufkleben“ (Galling).
Galling zeigt sich: Aluminium baut sich an abgerundeter Kante auf, weil Werkzeug nicht scharf genug. Deutliches Verschmieren von Aluminium an Schneide. Führt zu beschleunigtem Werkzeugverschleiß, schlechten Fräsergebnissen. Je schärfer das Werkzeug, desto geringer Schnittkräfte und Reibungsverluste. Effizientere Nutzung verfügbarer Spindelleistung → längere Standzeit, schnellere Zykluszeiten, bessere Teile.
Schritt 8
Auf inhärente Materialspannungen achten. Verschiedene Aluminiumtypen bringen eigene Spannungen aus Herstellungsprozessen mit. Beispiel: Stranggepresstes 6061 Aluminium hat höhere innere Spannungen als gegossenes MIC-6.
Wichtig für Prozesszuverlässigkeit und Halten von Fertigtoleranzen. Schneiden in gespanntes Material → Verzug, „Bogen“ oder „Chips“. Beim Einseitigen Fräsen gespannten Materials werden innere Kräfte ungleichmäßig → Verdrehung. Werkzeuge, Material, Spanntechnik, Strategien klug wählen mildert diese Spannungen.
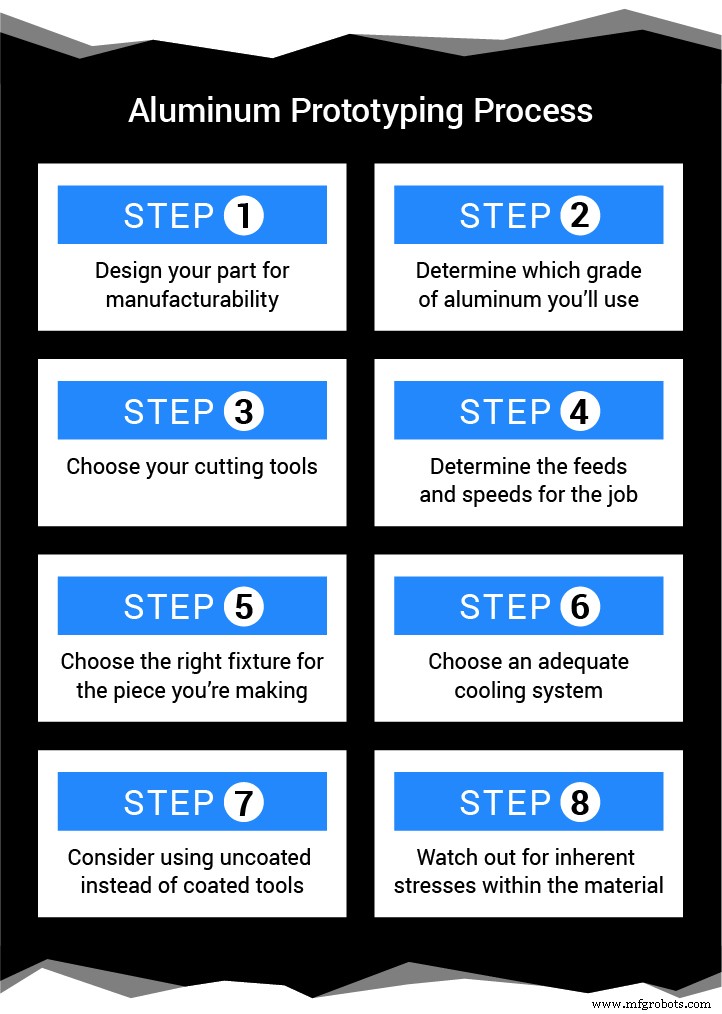
Mit unserem kurzen Überblick des Prototyping-Prozesses und den Tipps zu jedem Schritt hoffen wir, Sie fühlen sich sicherer bei der Inhouse-CNC-Aluminium-Prototyping-Perspektive. Natürlich stehen wir immer für Fragen und maßgeschneiderte Beratung bereit.
Vorteile von Inhouse-CNC-Aluminium-Prototyping
Inhouse-Integration von CNC-Aluminium-Prototyping bietet Schlüsselvorteile, die Outsourcing-Geschwindigkeit und -Kosten weit übertreffen.
Zunächst: Fähigkeit, Teile kurzfristig nachzuarbeiten – oft ganzes Neuteil vermeidbar.
Beispiel Elektronikindustrie: Outsourcing Elektronikgehäuse. Nach 3 Wochen Wartezeit erhalten – exakt wie designed. Aber: Designteam braucht Toleranzanpassung an Feature, Elektroniker brauchen Tasche für neuen Mikrochip. Anpassung erfordert erneutes Outsourcing. Je nach Lead Time: weitere 3 Wochen Minimum. Haben Sie die Zeit?
Stellen Sie sich Inhouse-CNC-Aluminium-Prototyping vor. Einfach per Maschinentaster an Feature referenzieren, Werkzeugbahnen auf neuestes Modell aktualisieren, Anfrage Inhouse sofort lösen. Letztlich Neuteil eventuell ganz vermeiden, da Aluminium so leicht nachzuarbeiten ist.
Zusätzlich: Kosteneinsparung und Flexibilität – beides zentral bei DATRON-Maschinen.
Inhouse-CNC-Aluminium-Prototyping macht diese Vorteile offensichtlicher, da DATRON-Maschinen gezielt um Aluminiumbearbeitung gebaut sind. Bei passenden Teile-Spezifikationen (Größe/Form) sind DATRON-Maschinen – wie unsere Schneidwerkzeuglinie vom Grund auf designed – überlegen für CNC-Aluminium-Prototyping.
Wir hoffen, unser CNC-Aluminium-Prototyping-Schnellleitfaden liefert die Infos, die Sie brauchen, um den Inhouse-Schritt zu erwägen. Bei weiteren Fragen: Kontaktieren Sie uns.
CNC-Maschine
- CNC-Prototyping-Leitfaden: Präzision, Geschwindigkeit und kosteneffiziente Produktion
- Kurzanleitung zu CNC-Schneiden: Evolution, Typen und Zukunft der Präzisionsfertigung
- CNC-Fräsmaschine Grundlagen: Schnelle Referenz für professionelle Bediener
- Java 8: Umfassender Quick-Reference-Guide
- Aluminium zerspanen meistern: Umfassender Leitfaden
- Präzise CNC-Prototyping-Dienstleistungen für innovative Lösungen
- GD&T Parallelität: Kurzer Leitfaden für Konstrukteure
- Experten-Leitfaden: CAD-Dateien optimal für CNC-Bearbeitung vorbereiten
- CNC-Drehmaschinen-Achsen verstehen: Ein schneller Überblick
- Swiss-Type CNC-Drehmaschinen meistern: Präzision & Leistungsführer