



SLA 3D-Druck meistern: Experten-Tipps & Best Practices für optimale Ergebnisse
Stereolithografie (SLA) ist ein vielseitiges und hochwertiges Fertigungs- und Prototyping-Verfahren. Obwohl weniger weit verbreitet als extrusionsbasierte additive Fertigungstechnologien wie Fused Deposition Modeling (FDM), war SLA tatsächlich die ursprüngliche Form des 3D-Drucks, die bereits in den 1980er Jahren erschien. Heute haben Marken wie 3D Systems und Formlabs Desktop-SLA-Drucker populär gemacht, und die Technologie wird für alles von Schmuckgüssen bis hin zu Dentalprodukten eingesetzt.
Mit 3ERPs effizientem 3D-Druckservice ist die Erstellung eines Produkts oder Prototyps per SLA einfach, und die Vorteile sind zahlreich. Zum einen ist der Druck eines Objekts mit einem SLA-Drucker ein sehr schneller Prozess, deutlich schneller als extrusionsbasiertes Drucken. Noch besser: Die Oberfläche eines gedruckten Teils ist oft bemerkenswert glatt im Vergleich zu FDM, manchmal so glatt, dass keine Nachbearbeitung nötig ist. Ein weiterer Vorteil von SLA sind die vielen Farboptionen, einschließlich transluzenter Materialien, die die Designmöglichkeiten für ein gedrucktes Teil enorm erweitern.
Wie funktioniert SLA?
Stereolithografie ist eine von mehreren 3D-Druck-Varianten der Wannen-Photopolymerisation: Ein Verfahren, bei dem eine Lichtquelle flüssiges Harz aushärtet und in festen Kunststoff verwandelt. Die meisten SLA-Drucker verwenden einen Ultraviolett-Laser als Lichtquelle, fokussieren den Laserstrahl in vorgegebenen Mustern auf das flüssige Harz und fahren mit der nächsten Schicht fort, sobald die vorherige ausgehärtet ist. Je nach Aufbau des spezifischen Druckers können Spiegelgalvanometer verwendet werden, um den Laserstrahl auf das flüssige Harz zu lenken.
SLA-Prozess:
- Wanne gefüllt mit photosensiblem Harz
- UV-Laser auf Harz gerichtet
- Laser härtet 2D-Form im Harz aus
- Wenn Form hartet, bewegt sich Bauplattform zur nächsten Schicht
- UV-Laser härtet weitere 2D-Form aus
- Wenn alle Schichten ausgehärtet sind, resultiert 3D-Kunststoffobjekt
Materialoptionen
3ERP bietet verschiedene Harzmaterialoptionen für Stereolithografie-3D-Druck an. Dazu gehören:
- Harz 8119: Ein gängiges SLA-Material mit Temperaturbeständigkeit bis 65 °C.
- Harz 8118H: Ein nylonartiges Harz mit außergewöhnlich hoher Zähigkeit.
- Harz 8228: Ein ABS-ähnliches Harz, beständig gegen Stöße und Temperaturen bis 70 °C.
- Harz 8338: Das temperaturbeständigste unserer Harze, hält bis zu 120 °C stand.
Bauteile für SLA designen
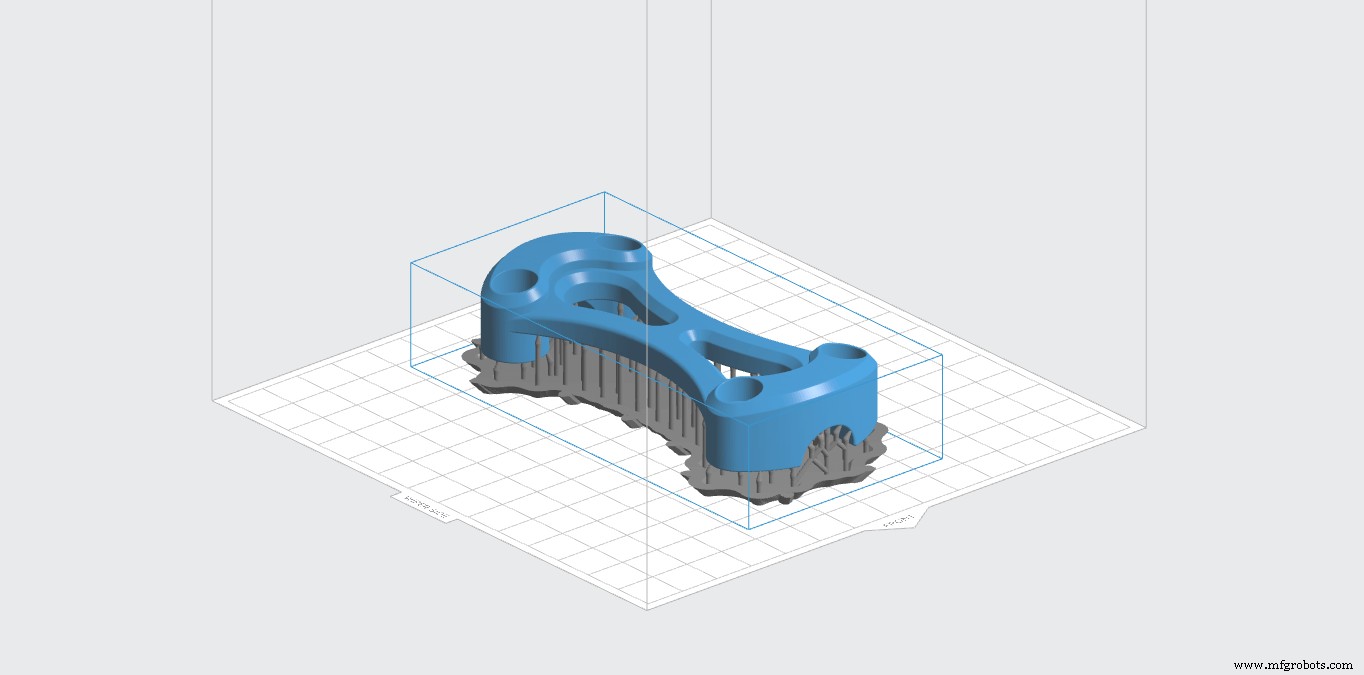
Ingenieure, die mit CAD vertraut sind, sollten keine Probleme haben, Teile für SLA zu designen. Es gibt jedoch bestimmte Regeln, die befolgt werden müssen, um Probleme während oder nach dem Druck zu vermeiden. Ein Teil, der ursprünglich für Spritzguss konzipiert wurde, funktioniert beispielsweise möglicherweise nicht als SLA-Teil.
1. Stellen Sie sicher, dass SLA der richtige Prozess ist
Obwohl SLA ein recht vielseitiger 3D-Druckprozess ist, sollte man andere Fertigungsoptionen kennen, bevor man entscheidet, dass SLA die beste Option ist. Generell eignet sich SLA hervorragend für glatte, detaillierte Teile, die in der Größe begrenzt sind. Es erzeugt keine besonders festen Teile.
2. Wandstärke
Sofern nicht extrem feine Wände zwingend erforderlich sind, sollten Wandstärken mindestens 1 mm betragen, um das Risiko von Beschädigungen nach dem Druck zu verringern.
3. Bohrungen
Da photosensible Harze generell eine hohe Viskosität aufweisen, eignen sie sich nicht besonders gut für Teile mit kleinen Bohrungen. Der Erhalt von Bohrungsdurchmessern von 0,8 mm oder mehr ist ein guter Weg, um sicherzustellen, dass die Bohrungen während des Druckprozesses nicht ganz verschwinden. Nicht möglich? Versuchen Sie ein anderes Kunststofffertigungsverfahren.
4. Fasen / Rundungen
Ungetragene Wände sollten gefaste Basen erhalten – also abgerundete Abschnitte statt rechter Winkel –, um Spannungen zu minimieren und die Festigkeit zu erhalten. Angesichts der generellen Zerbrechlichkeit von SLA-gedruckten Teilen kann die Integration von Fasen den Unterschied zwischen einem erfolgreichen und einem fehlgeschlagenen Teil ausmachen.
5. Lange & dünne Abschnitte
Teilabschnitte, die entlang zwei Achsen viel größer sind als entlang der dritten, können anfällig für Verzug sein. Dieser Effekt lässt sich jedoch generell durch eine großzügige Anzahl von Stützstrukturen reduzieren. (Diese benötigen Sie ohnehin.)
6. Erhabene & gravierte Details
Kommerzielle Teile müssen oft mit erhabenen oder gravierten Texten gekennzeichnet werden, sei es für Branding oder Informationszwecke. Nicht alle Textgrößen drucken jedoch während des SLA-Prozesses korrekt und klar. Generell sollten erhabene Details mindestens 0,3 mm hoch und 0,4 mm breit sein. Gravierte Details sollten 0,5 mm breit und tief sein. Wenn dies nicht möglich ist, gibt es Techniken zur nachträglichen Markierung eines Teils.
7. Ausrichtung
Dies übernehmen wir auf unserer Seite, aber die Wahl der korrekten Druckausrichtung für ein Teil ist äußerst wichtig. Ziel ist es, die Querschnittsfläche in Z-Richtung zu reduzieren, um Stabilität zu gewährleisten.
8. Stützstrukturen
Auch die Integration von Stützen erfolgt auf unserer Seite, sobald wir Ihr digitales Design haben, aber es ist wichtig zu verstehen, wie sie funktionieren. Stützstrukturen sind im SLA enorm wichtig, um das Kunststoffteil während des Drucks in Form zu halten. Sie werden in der Nachbearbeitungsphase vom Teil entfernt.
Bereit zu starten?
Kontaktieren Sie 3ERP noch heute für ein schnelles SLA-3D-Druck-Angebot.
CNC-Maschine
- Wesentliche Designprinzipien für optimierte Metall-3D-gedruckte Teile
- 5 Expertentipps für präzises Blechdesign
- Professioneller Leitfaden: Langlebige Formen per 3D-Druck herstellen
- Lebensmittelsicherheit im 3D-Druck: Design-Tipps, Materialien & Oberflächen
- Experten-Design-Richtlinien für hochwertigen Spritzguss
- Experten-Design-Tipps zur Optimierung von Direct Metal Laser Sintering (DMLS) 3D-Druck
- Experten-Tipps für erfolgreiches Design beim Carbon DLS™ 3D-Druck
- SLA 3D-Druck Design-Richtlinien: Tipps für hochwertige Bauteile
- PolyJet 3D-Druck optimieren: Design-Richtlinien für Präzision & Multi-Material-Erfolg
- Stereolithografie (SLA) 3D-Druck: Fortschrittliche Technologie für hochpräzise Teile