



Wichtige Nachbearbeitungstipps für 3D-Druck
Zum Abschluss der Serie „Tipps für 3D-Druck“: Tipps nach dem Druck, inkl. Teilentnahme vom Bett und Extruderreinigung nach faserhaltigen Materialien (neigen zu Verstopfungen), z. B. PLA-Carbonfaser.
1. Teil vom Bett trennen
Nach Druckende 5–10 Minuten warten, bevor das Teil entnommen und angefasst wird – muss ausreichend abkühlen, unter Erweichungstemperatur. Andernfalls verzieht sich das Teil, Finish leidet. Danach teilweise mit Spatel lösen. Kein Spatel? Bett auf Raumtemperatur abkühlen lassen oder schnelle Kühlung: Bett in Kühlschrank/Gefrierer oder kalten Wasser auf der bettgegenüberliegenden Seite gießen, bis Knacken hörbar → Teil löst sich teilweise, kann von Hand entfernt werden.
Bei temperaturempfindlichen Materialien (ABS, Nylons) Betttemperatur nach Druck schrittweise um 5 °C bis Raumtemperatur senken (z. B. per Simplify3D programmieren) – vermeidet Verzug.
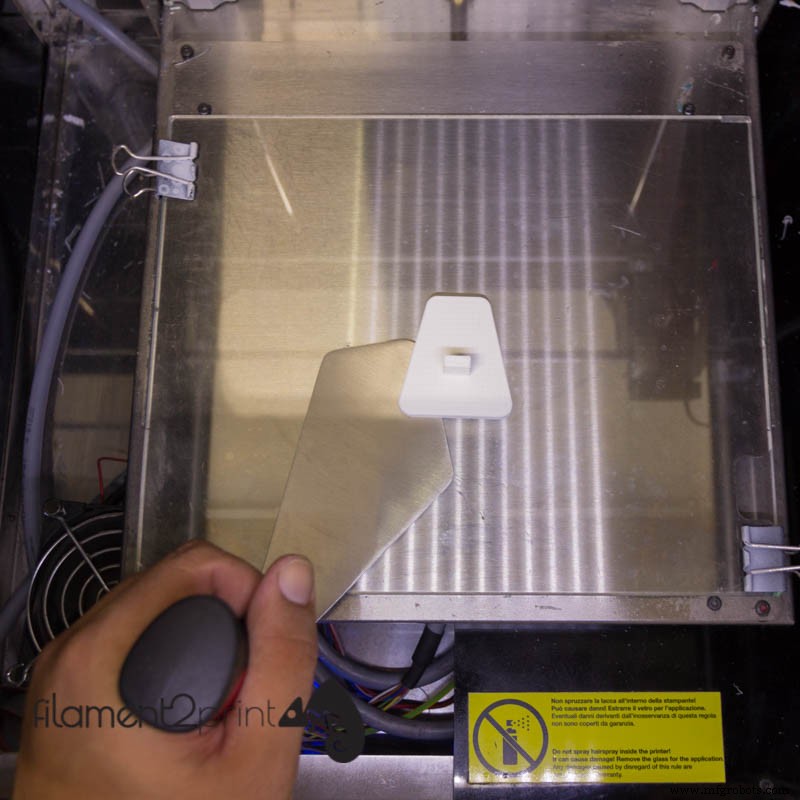
Bild 1: BuildTak-Spatel
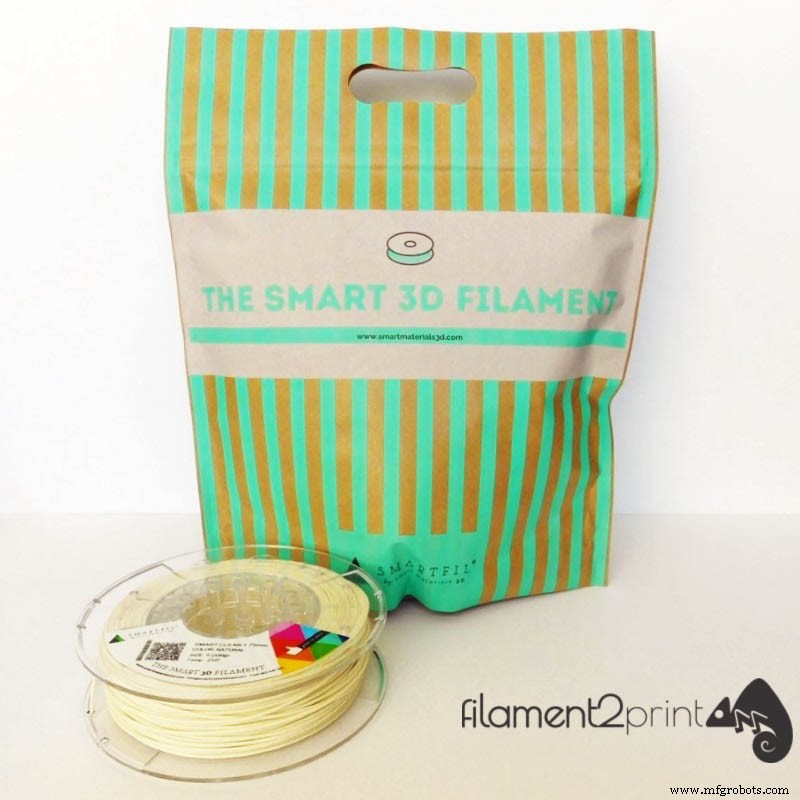
Bild 2: Smart Clean Reinigungsfilament
2. Extruder reinigen
Nach abrasiven, faserhaltigen, verstopfungsanfälligen Materialien (PLA-Carbonfaser, Nylon-Carbonfaser CF15) Extruderinneres reinigen, damit Rückstände nicht aushärten und keine zukünftigen Verstopfungen entstehen. Smart Clean Reinigungsfilament bei 10 °C über der letzten Drucktemperatur nutzen, ca. 1 m+ extrudieren, bis Düse rückstandsfrei. Verhindert Verstopfungen, verlängert Extruderlebensdauer.
3. Bett reinigen
Viele Drucker haben Glasbett oder anderes Bett mit Haftspray (3DLac, DimaFix) für Mehrfachhaftung. Nach mehreren Drucken Spray erneuern – aber vorher Bett mit Wasser (lieber kalt) und Seife waschen. Etwas Seife, Wasser, per Hand reiben – reicht. Mit Papier trocknen, prüfen, keine Sprühspuren mehr vorhanden.
4. Maße und Finish prüfen
Nach Entnahme gesamte Maß- und Finishprüfung, ob Drucker korrekt arbeitet. Mit Messschieber Außenmaße und innere Lücken messen – stimmen sie nicht, Bett- und Motorkalibrierung (Steps) prüfen. Schlechtes Finish? Wahrscheinlich falsche Drucktemperatur oder verschmutzte/defekte Düse.
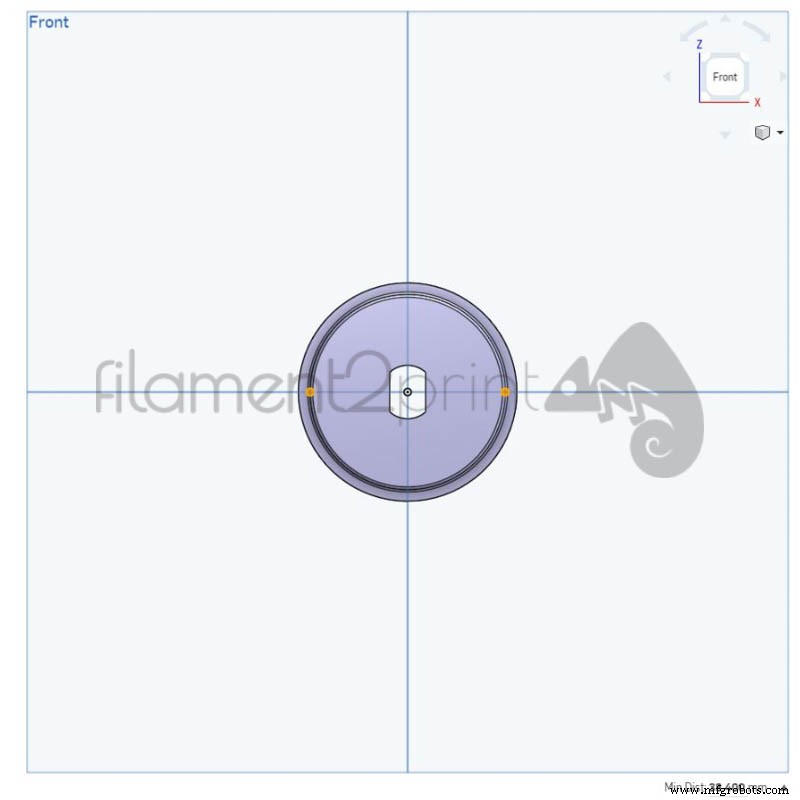
Bild 3: Theoretischer Durchmesser
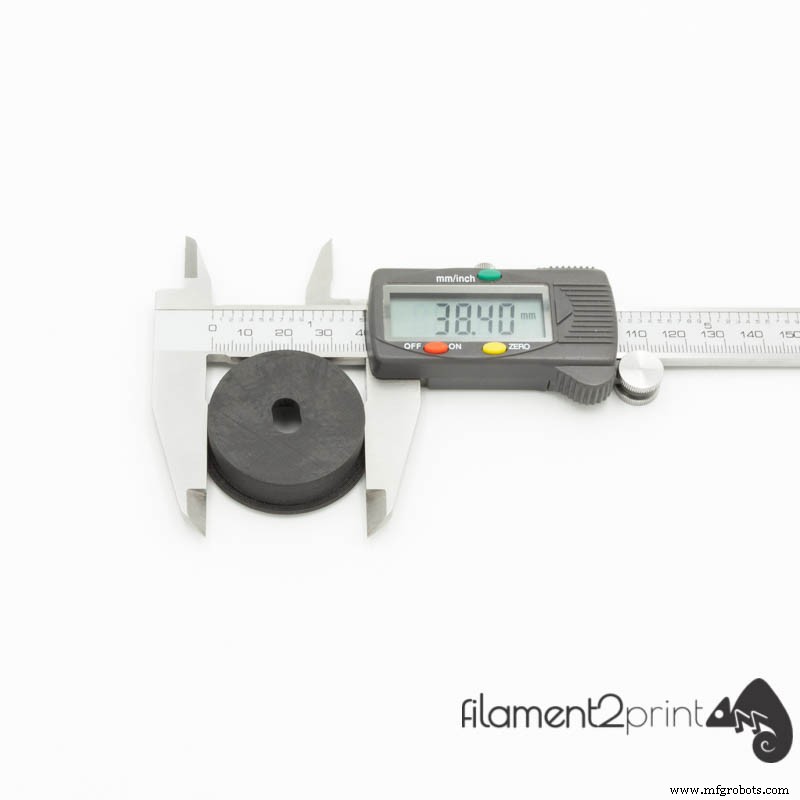
Bild 4: Tatsächlicher Durchmesser
5. Oberflächenfinish
Für hohe Oberflächenqualität: Finish-Techniken wie Aceton oder Acetondampf (nur ABS) oder Epoxidharzbeschichtung (XTC) – erlaubt nachträgliches Schleifen/Lackieren für praktisch glattes Finish ohne sichtbare Schichten.
Video 1: Oberflächenfinish mit XTC
Damit endet die Serie „Tipps für 3D-Druck“ – behandelt gängige Probleme vor, während, nach FDM/FFF-Druck und Hauptlösungen zur Vermeidung/Lösung.
3d Drucken
- Revolutionierung der Raumfahrt durch 3D-gedruckte Materialien der nächsten Generation
- Wie 3D-Druck den Sandguss revolutioniert: Ein praktischer Leitfaden
- 4 Schlüssel-Designprinzipien für erfolgreichen 3D-Druck
- Application Spotlight: 3D-Druck revolutioniert Lager-Design und -Produktion
- Revolution im Schuhwerk: 3D-Druck treibt Innovation, Individualisierung und schnellere Markteinführung voran
- 3D-Druck in der Hochschulbildung nutzen: Vorteile, Fallstudien und Ressourcen
- Professioneller Leitfaden: Langlebige Formen per 3D-Druck herstellen
- 10 stärkste 3D-Druckmaterialien für ultimative Haltbarkeit
- Experten-Tipps für erfolgreiches Design beim Carbon DLS™ 3D-Druck
- PolyJet 3D-Druck optimieren: Design-Richtlinien für Präzision & Multi-Material-Erfolg