



Wendeplatten-Nomenklatur meistern: Klare Anleitung für CNC-Bediener
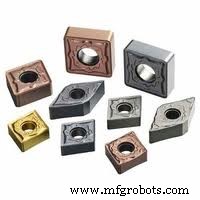
Allgemeine Wendeplatten-Nomenklatur für CNC-Dummies
Allgemeine Wendeplatten gibt es in vielen Formen und Größen. Wichtig: Jede Wendeplatte hat eine Nomenklatur. Diese verrät viel über die Platte. Sie besteht aus Buchstaben und Zahlen, birgt aber weit mehr Informationen.
Hinweis: Die folgenden Erklärungen gelten für metrische Wendeplatten.
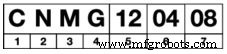
Allgemeine Wendeplatten-Nomenklatur
Die obige Nomenklatur lautet CNMG 120408.
1 = Wendeplattenform
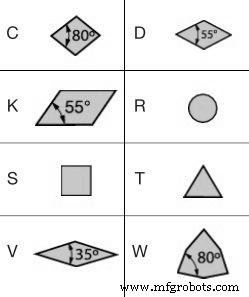
Allgemeine Wendeplatten-Nomenklatur Form
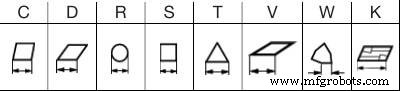
Der erste Buchstabe gibt die Form an. Formcodes: C, D, K, R, S, T, V, W. Die meisten Codes drücken die Form direkt aus:
- C = C-Form Wendeplatte
- D = D-Form Wendeplatte
- K = K-Form Wendeplatte
- R = Rund Wendeplatte
- S = Quadrat Wendeplatte
- T = Dreieck Wendeplatte
- V = V-Form Wendeplatte
- W = W-Form Wendeplatte
Das Bild veranschaulicht die Formen. Die Form spielt eine wichtige Rolle bei der Plattenwahl. Nicht jede Form kann für eine Operation durch eine andere ersetzt werden. C, D, W Typen werden normalerweise für Schruppen verwendet. Als Zerspaner nutze ich C-Typ mit Schruppzyklus (G71 G72 bei Fanuc) und D-Typ für Schlichtzyklus (G70 bei Fanuc).
2 = Freiwinkel der Wendeplatte
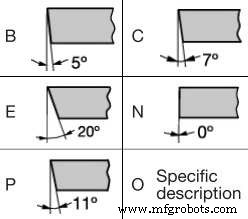
Allgemeine Wendeplatten-Nomenklatur Freiwinkel
Der zweite Buchstabe gibt den Freiwinkel an:
- B = 5° Freiwinkel
- C = 7° Freiwinkel
- E = 20° Freiwinkel
- N = 0° Freiwinkel
- P = 11° Freiwinkel
Der Freiwinkel ist entscheidend bei Innenbearbeitung / Ausbohren kleiner Bauteile – falsch gewählt reibt die Plattenunterkante am Werkstück → schlechte Bearbeitung. 0° Freiwinkel wird meist für Schruppen genutzt.
3 = Wendeplatten-Toleranzen
Der dritte Buchstabe gibt die Toleranzen an (Länge, Höhe etc.). Für den Zerspaner sind diese Toleranzen geringfügig und meist irrelevant.
4 = Wendeplatten-Typ (Bohrung & Spanbrecher)
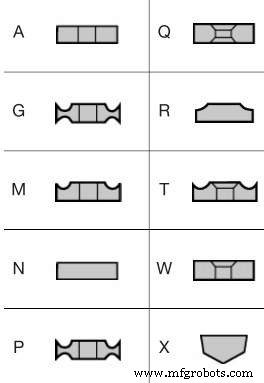
Allgemeine Wendeplatten-Typ
Der vierte Buchstabe beschreibt Bohrungsform und Spanbrechertyp:
- A = Zylindrische Bohrung
- G = Zylindrische Bohrung & beidseitiger Spanbrecher
- M = Zylindrische Bohrung & einseitiger Spanbrecher
- N = Keine Bohrung, kein Spanbrecher
- P = Zylindrische Bohrung & Hi-Double-Positive Spanbrecher
- Q = 40-60° Doppelsenkbohrung
- R = Keine Bohrung, einseitiger Spanbrecher
- T = 40-60° Doppelsenkbohrung, einseitiger Spanbrecher
- W = 40-60° Doppelsenkbohrung
- X = Spezialdesign
5 = Wendeplatten-Größe (Schneidenlänge)
Dieser Zahlenwert gibt die Schneidenlänge an.
Allgemeine Wendeplatten Schneidenlänge
6 = Wendeplatten-Dicke
Dieser Zahlenwert gibt die Dicke an.
7 = Wendeplatten-Eckenradius
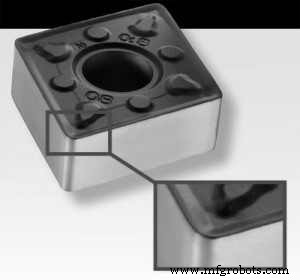
Allgemeine Wendeplatten Eckenradius
Dieser Zahlenwert gibt den Eckenradius an:
- Code = Radiuswert
- 04 = 0,4
- 08 = 0,8
- 12 = 1,2
- 16 = 1,6
Sie könnten auch interessiert sein: Gewindeplatten-Nomenklatur für CNC-Dummies
CNC-Maschine
- Tornado T2M: Präzisions-CNC-Drehzentrum für Kleinteile
- Yama Seiki GLS-1500: Hochleistungs-CNC-Drehzentrum mit 30°-Schrägbett
- Amada G07 Gang-Type CNC-Drehzentrum: Präzises Hart- & Feindrehen für Klein- bis Großserie
- Warum jede Werkstatt ein CNC-Drehzentrum braucht: 4 entscheidende Vorteile
- CNC-Drehen erklärt: Präzisionsbearbeitung für hochwertige Teile
- CNC-Bearbeitungstutorial: Live-Drehmaschinen-Demo
- CNC-Wendeplattenverschleiß vermeiden: Wichtige Tipps für Bediener
- DNMG Wendeplatten: Die bevorzugte Wahl des CNC-Zerspaners für vielseitige Drehoperationen
- Wendeplatten-Nomenklatur meistern: Klare Anleitung für CNC-Bediener
- DCMT CNC-Wendeplatten: Überlegene Oberflächenqualität erreichen