



Siemens Sinumerik 840D CYCLE97: Präzises Gewindeschneiden für Zylinder- & Kegelgewinde
Mit dem Sinumerik 840D Gewindeschneidzyklus CYCLE97 können zylindrische und kegelige Außen- und Innengewinde mit konstantem Steigungswinkel in Längs- oder Planbearbeitung gefertigt werden. Das Gewinde kann ein- oder mehrgängig sein. Bei Mehrgängigkeit werden die einzelnen Gänge nacheinander bearbeitet.
Der Einschnitt erfolgt automatisch. Wahlweise konstanter Einschnitt pro Schnitt oder konstanter Querschnitt.
Rechts- oder Linksgewinde wird durch die Spindeldrehrichtung vor Zyklusstart bestimmt.
Weder Vorschub- noch Spindel-Override wirken in Gewindeblöcken. Spindel-Override darf während der Gewindebearbeitung nicht geändert werden.
Sinumerik CYCLE97 Format
CYCLE97 (PIT, MPIT, SPL, FPL, DM1, DM2, APP, ROP, TDEP, FAL, IANG, NSP, NRC, NID, VARI, NUMT, _VRT)
Sinumerik CYCLE97 Parameter-Erklärung
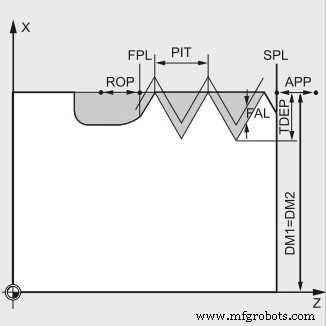
Siemens Sinumerik 840D Gewindeschneidzyklus CYCLE97
PIT (Gewindesteigung)
Gewindesteigung als Wert (ohne Vorzeichen). Die Steigung ist achsenparallel und wird ohne Vorzeichen angegeben.
MPIT (Gewindesteigung als Gewindegröße)
Gewindesteigung als Gewindegröße. Für metrische Zylindergewinde kann der Gewindeanfang auch als Gewindegröße über MPIT (M3 bis M60) angegeben werden.
SPL (Gewindeanfangspunkt Längs)
Gewindeanfangspunkt in der Längsachse.
FPL (Gewindeendpunkt Längs)
Gewindeendpunkt in der Längsachse.
DM1 (Gewindedurchmesser Anfang)
Gewindedurchmesser am Anfangspunkt.
DM2 (Gewindedurchmesser Ende)
Gewindedurchmesser am Endpunkt.
APP (Einlaufweg)
Einlaufweg (ohne Vorzeichen).
ROP (Auslaufweg)
Auslaufweg (ohne Vorzeichen).
TDEP (Gewindetiefe)
Gewindetiefe (ohne Vorzeichen).
FAL (Schlichtzugabe)
Schlichtzugabe (ohne Vorzeichen). Wird nach dem Schruppen in einem Zug entfernt.
IANG (Einschnittwinkel)
Einschnittwinkel („+“ für Flankeneinschnitt an der Flanke, „–“ für Wechsel-Flankeneinschnitt).
Für Einschnitt im rechten Winkel zur Schnittrichtung muss der Parameter auf null gesetzt werden (oder weggelassen werden – Default ist 0).
Für Flankeneinschnitt darf der Betrag maximal halb so groß wie der Flankenwinkel des Werkzeugs sein.
NSP (Anfangspunkt-Versatz)
Anfangspunkt-Versatz für den ersten Gewindegang (ohne Vorzeichen). Programmierbarer Winkel für den ersten Schnitt am Umfang. Werte: 0,0001 bis +359,9999 Grad. Fehlt der Parameter, startet der erste Gang bei 0°.
NRC (Anzahl Schruppschnitte)
Anzahl der Schruppschnitte (ohne Vorzeichen).
NID (Anzahl Leerschnitte)
Anzahl der Leerschnitte (ohne Vorzeichen).
VARI (Bearbeitungstyp)
Definition des Bearbeitungstyps (1 … 4). VARI legt fest, ob innen oder außen bearbeitet wird und mit welcher Technologie der Schrupp-Einschnitt erfolgt.
- 1 = Außen, konstanter Einschnitt
- 2 = Innen, konstanter Einschnitt
- 3 = Außen, konstanter Schnittquerschnitt
- 4 = Innen, konstanter Schnittquerschnitt
NUMT (Anzahl Gewindegänge)
Anzahl der Gewindegänge (ohne Vorzeichen). Für einglyigen Gewinde muss der Parameter null zugewiesen werden oder kann ganz weggelassen werden. Die Gänge werden gleichmäßig auf dem Umfang verteilt; der erste wird durch NSP bestimmt.
_VRT (Rückzugsweg)
Variabler Rückzugsweg basierend auf Anfangsdurchmesser, inkrementell (ohne Vorzeichen).
Bei _VRT = 0 (nicht programmiert) beträgt der Rückzugsweg 1 mm.
Der Rückzugsweg wird immer im programmierten Einheitensystem (Zoll/Metrisch) gemessen.
CNC-Maschine
- Sinumerik 840D Systemvariablen Benennung: Tipps & Best Practices
- Sinumerik 840D CNC-Programmierung meistern: Expertenleitfaden zu erweiterten Gewindezyklen
- Sinumerik 840D Bedienfeld meistern: Umfassender Leitfaden
- G76 Gewindezyklus meistern: CNC-Gewindeschneiden Leitfaden
- Effizientes Außengewindeschneiden mit G76 Zyklus auf Fanuc 21i, 18i, 16i
- Sinumerik 840D CYCLE81: Bohr- & Zentrierzyklen in der CNC-Programmierung meistern
- Kostenlose Siemens Sinumerik 808D CNC-Steuerung Handbücher herunterladen
- Gewindeschneiden auf Siemens Sinumerik 802D SL meistern: CYCLE97 Programmierleitfaden
- Sinumerik 840D CYCLE81 Bohrzyklus: Schritt-für-Schritt CNC-Programmierbeispiel
- Siemens Sinumerik RET-Befehl verstehen: Rückkehr zu spezifischen Zielen