



Sinumerik 840D CYCLE81 Bohrzyklus: Schritt-für-Schritt CNC-Programmierbeispiel
CNC-Programmierbeispielcode, der zeigt, wie ein CNC-Fachkraft den Siemens Sinumerik 840D Bohr-Zentrierzyklus CYCLE81 nutzen kann.
Das folgende Beispiel zeigt verschiedene Bohrmethoden mit dem CYCLE81 Bohrzyklus.
Kurzer Überblick SINUMERIK CYCLE81
CYCLE81 (RTP, RFP, SDIS, DP, DPR)
RTP – Rückzugsebene oder Retraktionsplane (absolut)
RFP – Referenzebene (absolut)
SDIS – Sicherheitsabstand (ohne Vorzeichen eingeben)
DP – Endbohrtiefe (absolut)
DPR – Endbohrtiefe relativ zur Referenzebene (ohne Vorzeichen eingeben)
Für detaillierte Erklärung lesen Sie: Sinumerik 840D CYCLE81 Bohren Zentrierzyklus Programmierung.
Der folgende Programmcode nutzt beide Methoden zur Angabe der Endbohrtiefe: Absolut (DP) und Relativ zur Referenzebene (DPR).
Sinumerik 840D Bohrzyklus CYCLE81 Programmbeispiel
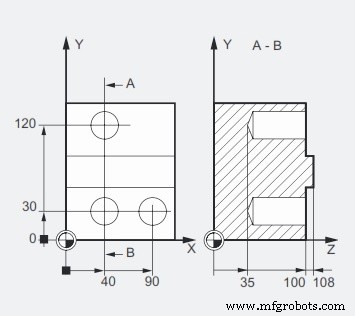
Sinumerik 840D CYCLE81 Programming Example
N10 G0 G90 F200 S300 M3 N20 D1 T3 Z110 N21 M6 N30 X40 Y120 N40 CYCLE81(110, 100, 2, 35) N50 Y30 N60 CYCLE81(110, 102, , 35) N70 G0 G90 F180 S300 M03 N80 X90 N90 CYCLE81(110, 100, 2, , 65) N100 M30
N10 Bohrgeschwindigkeit, Richtung, Vorschub etc.
N20 Werkzeug wird in Z-Achse zum Startpunkt gefahren.
N30 Erste Bohrposition X40 Y120.
N40 Bohrer fährt schnell auf RFP + SDIS Position 100 + 2
und beginnt zu bohren bis DP erreicht (35 gegeben)
und fährt zurück zu RTP (110).
N50 Nächste Bohrposition Y30
N60 Bohrer fährt schnell auf RFP + SDIS Position 102 + 0 (SDIS weggelassen).
und bohrt bis DP (35)
und fährt zurück zu RTP (110).
N70 Vorschubänderung.
N80 Bohrposition X90
N90 Bohrer fährt schnell auf RFP + SDIS Position 100 + 2
Da absolute Bohrtiefe weggelassen
berechnet Steuerung Endbohrtiefe über Relativwert (DPR)
Endbohrtiefe (DPR) = Referenzebene (RFP) Position – Endtiefe-Punkt Position 35 (siehe Maß in Bild oben)
DPR = 100 – 35
DPR = 65
CNC-Maschine
- Einsteigerfreundliche CNC-Drehprogrammierung: Einfaches Konturbeispiel
- WHILE-Schleifen in SINUMERIK 840D CNC-Programmierung meistern
- CNC G02 Kreisinterpolation (Uhrzeigersinn) – Praktisches G-Code Programmierbeispiel
- Sinumerik 840D CNC-Programmierung meistern: Expertenleitfaden zu erweiterten Gewindezyklen
- Kegeldrehen mit G90 Modalzyklus meistern: CNC-Programmierleitfaden
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- G75 Nutenzug-Zyklus: CNC-Programmierbeispiel & Anleitung
- CNC-Programmierleitfaden: G92 Kegelgewinde-Zyklus Beispiel
- G76 Gewindezyklus meistern: CNC-Gewindeschneiden Leitfaden
- Fanuc G71 Plandrehzyklus meistern: CNC-Drehcode-Beispiel